
Fizyka procesu: kluczowe różnice w podejściu
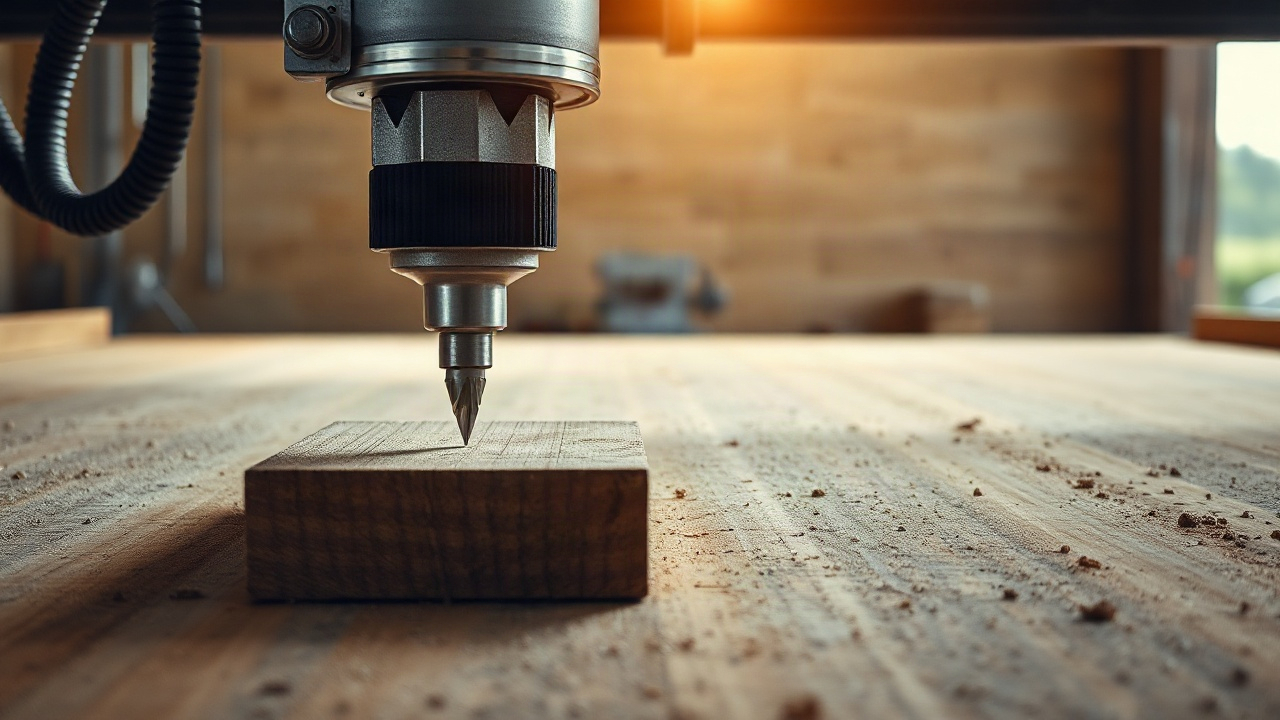
Gdy mowa o wyborze między laserem a frezarką, ważne jest zrozumienie fundamentalnej różnicy w mechanice oddziaływania na materiał. Obrabiarka laserowa używa skoncentrowanej wiązki światła, która nagrzewa powierzchnię do temperatury odparowania lub topnienia. To metoda bezkontaktowa, w której jedynym narzędziem jest energia fotonowa. Brak nacisku mechanicznego pozwala pracować z niezwykle kruchymi lub elastycznymi półfabrykatami bez ich odkształcania. Jednak oddziaływanie termiczne nieuchronnie zostawia ślad: krawędź może się przypalać, nadtapiać lub zmieniać skład chemiczny, co jest krytyczne dla niektórych polimerów.
Frezarka (CNC) to klasyczny przykład obróbki mechanicznej. Obracający się frez fizycznie ścina warstwę po warstwie, zamieniając nadmiar w wióry. Tu do gry wchodzą siły oporu, moment obrotowy i drgania. Obrabiarka wymaga sztywnego zamocowania detalu, ponieważ narzędzie wywiera na niego znaczny nacisk. W przeciwieństwie do lasera frezarka nie nagrzewa materiału do temperatur krytycznych (przy prawidłowym chłodzeniu), co zachowuje pierwotny kolor i strukturę krawędzi, zwłaszcza na drewnie i metalu.
Wybór metody dyktuje nie tylko pożądany efekt, lecz także zachowanie materiału pod obciążeniem. Laser jest idealny tam, gdzie trzeba wykluczyć kontakt, a frezarka — tam, gdzie ważna jest integralność strukturalna i brak przypaleń termicznych. Wiązka lasera zawsze ma kształt stożkowy, choć ledwie zauważalny, podczas gdy frez zapewnia ściśle pionowy przekrój na całej głębokości. Różnica ta staje się decydująca przy wykonywaniu połączeń wpustowych, gdzie precyzja geometrii przesądza o wytrzymałości całego montażu.
Co ciekawe, współczesne zakłady rzadko ograniczają się do jednego typu sprzętu. Łączenie technologii pozwala niwelować wady każdej z nich. Na przykład laserem można szybko rozkroić cienkie elementy, a frezarką — wybrać wpusty lub zdjąć fazę. Zrozumienie fizyki procesu pomaga uniknąć błędów już na etapie projektowania makiety, dostosowując ją do możliwości konkretnego narzędzia.
Pracując z laserem, ważne jest uwzględnienie gęstości optycznej materiału. Materiały przezroczyste, takie jak zwykłe szkło, mogą po prostu przepuszczać wiązkę, nie pochłaniając jej energii, co uniemożliwia obróbkę bez specjalnych powłok. Frezarce natomiast przezroczystość jest zupełnie obojętna — kieruje się wyłącznie twardością i lepkością. Właśnie dlatego do przezroczystego akrylu nadają się obie metody, ale efekt wizualny będzie różny: laser da połyskliwą krawędź, a frezarka — matową, wymagającą polerowania.
Materiałoznawstwo: co i czym ciąć
Lista materiałów podlegających tym dwom typom obrabiarek pokrywa się tylko częściowo. Cięcie laserowe świetnie radzi sobie z organiką: drewnem, sklejką, skórą, tkaniną, papierem i kartonem. Osobno stoi akryl (pleksi), który po laserze uzyskuje idealnie gładką, przezroczystą krawędź niewymagającą obróbki wykończeniowej. Jednak laser zawodzi wobec PVC i materiałów zawierających chlor, ponieważ przy ich spalaniu wydzielają się trujące gazy, zdolne nie tylko otruć operatora, lecz i zniszczyć elektronikę samej obrabiarki przez korozję.
Frezarka jest bardziej uniwersalna pod względem chemii materiałów. Łatwo radzi sobie z kompozytami (dibond, alucobond), metalami kolorowymi (aluminium, mosiądz, miedź), gęstymi tworzywami, a nawet kamieniem przy odpowiednim oprzyrządowaniu. Frezarka jest niezastąpiona do obróbki MDF i sklejki o dużych grubościach, gdzie laser zacząłby po prostu zwęglać drewno, nie nadążając z odparowaniem go w głębi cięcia. Obróbka mechaniczna pozwala pracować z materiałami wrażliwymi na ciepło, takimi jak niektóre rodzaje polistyrenu.
Istnieje segment materiałów uznawanych za „trudne” dla obu technologii. Na przykład stale wysokowęglowe wymagają bardzo mocnych laserów światłowodowych, które kosztują o rząd wielkości więcej niż zwykłe instalacje CO2. Z kolei frezowanie stali hartowanej to proces wymagający ekstremalnie drogiego narzędzia i kolosalnej sztywności korpusu. Dlatego przy wyborze sprzętu trzeba w pierwszej kolejności sporządzić listę 80% typowych zamówień według materiałów.
- Akryl: Laser (połyskliwy przekrój) lub frezarka (matowy przekrój).
- Metal: Laser światłowodowy (cienka blacha) lub frezarka (detale przestrzenne).
- Drewno: Laser (dekor, drobne detale) lub frezarka (meble, głęboka rzeźba).
- Skóra i tkanina: Tylko laser.
- Kamień i kompozyt: Tylko frezarka.
Trzeba pamiętać o grubości. Dla lasera CO2 rozsądny limit dla drewna kończy się na 15–20 mm, ponieważ dalej plamka ogniskowa rozmywa się, a strefa wpływu ciepła (zwęglenie) staje się krytyczna. Frezarka zaś może obrabiać detale o grubości dziesiątek centymetrów, ograniczona jedynie wysięgiem frezu i wysokością portalu obrabiarki. Czyni to frezarkę bezwzględnym liderem w produkcji mebli i wielkogabarytowych konstrukcji.
Precyzja i szczegółowość: mikroświat kontra makroświat
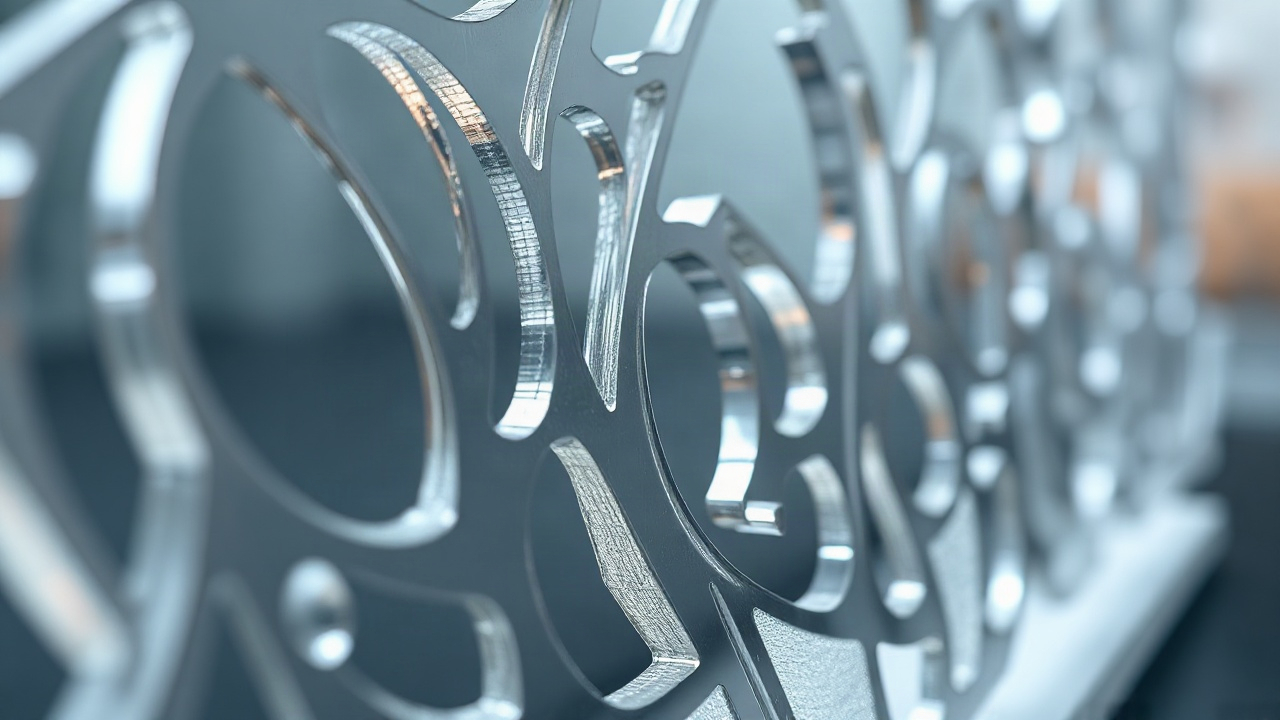
Jeśli twoim zadaniem jest tworzenie biżuterii z drewna, złożonego ażurowego opakowania lub grawerowanie portretu, laser nie ma konkurencji. Grubość wiązki lasera wynosi ułamki milimetra (zwykle 0.1–0.3 mm). Pozwala to wycinać wzory, których fizycznie nie da się powtórzyć frezem. Laser jest w stanie odtworzyć ostre naroża wewnętrzne o promieniu zaokrąglenia dążącym do zera, co jest niezbędne przy intarsjach i drobnych wpustach.
Frezarka ma wrodzone ograniczenie — średnicę narzędzia. Minimalna średnica frezu nadającego się do pracy wynosi zwykle 1–2 mm (bywają i mniejsze, ale są skrajnie kruche). Oznacza to, że każdy narożnik wewnętrzny będzie miał promień zaokrąglenia równy promieniowi frezu. Jeśli projektujesz połączenie na jaskółczy ogon lub po prostu prostokątny wpust pod wkładkę, na frezarce trzeba będzie zrobić dodatkowe podcięcia (tzw. „psie kości”), żeby detale się złączyły. Laser zaś zrobi ten narożnik idealnie ostry bez zbędnych ruchów.
Z drugiej strony precyzja na głębokości (współrzędna Z) to żywioł frezarki. Laser w większości przypadków pracuje „na wylot” lub wykonuje grawerowanie powierzchniowe o niekontrolowanej głębokości, zależnej od gęstości włókien drewna w danym punkcie. Frezarka pozwala zebrać dokładnie 2.5 mm materiału z błędem rzędu mikronów na całej płaszczyźnie. Czyni to ją jedynym wyborem do tworzenia reliefów 3D, ikon, płaskorzeźb i wybrań technologicznych w detalach mechanizmów.
Powtarzalność wyrobów na obu typach obrabiarek jest niezwykle wysoka dzięki sterowaniu CNC. Warto jednak uwzględnić, że obrabiarka laserowa jest mniej skłonna do kumulowania błędów z powodu braku mechanicznego zużycia narzędzia w trakcie jednego cyklu cięcia. Frez może się stępić, zacząć „odpychać” materiał lub drgać, co odbije się na czystości powierzchni. Wiązka lasera jest stabilna, dopóki optyka jest czysta, a emiter sprawny, co upraszcza kontrolę jakości na długich seriach drobnych wyrobów.
Prędkość i wydajność w różnych scenariuszach
Porównanie prędkości lasera i frezarki to odwieczny spór, w którym odpowiedź zależy od geometrii wyrobu. Przy rozkroju cienkich materiałów płytowych (sklejka 3–4 mm, karton, cienki plastik) laser porusza się z prędkością nieosiągalną dla frezarki. Jego lekka „głowica” ma minimalną bezwładność, co pozwala szybko zmieniać trajektorię. Obrabiarka laserowa nie traci czasu na wcinanie się w materiał — po prostu się włącza i zaczyna cięcie.
Sytuacja zmienia się jednak radykalnie przy wzroście grubości lub gęstości. Do cięcia sklejki 15 mm laser potrzebuje kilku przejść na niskiej prędkości, przy czym krawędź będzie czarna i „brudna”. Frezarka o mocy 3–4 kW przejdzie tę samą trajektorię w jednym lub dwóch przejściach na wysokim posuwie, zapewniając czysty przekrój. W skali przemysłowej frezarka wygrywa tam, gdzie trzeba szybko zdejmować duże ilości materiału lub pracować z wielkogabarytowymi arkuszami 2 na 3 metry.
| Kryterium | Obrabiarka laserowa (CO2) | Frezarka (CNC) |
|---|---|---|
| Prędkość na cienkich materiałach | Bardzo wysoka | Średnia |
| Prędkość na grubych materiałach | Niska / Niemożliwa | Wysoka |
| Złożoność konturu | Ekstremalnie wysoka | Ograniczona promieniem frezu |
| Grawerowanie zdjęć | Dostępne (raster) | Niedostępne / Długotrwałe (3D) |
| Obróbka 3D | Nie | Tak (pełny relief) |
Ważnym czynnikiem wydajności jest przygotowanie. Frezarka wymaga pewnego zamocowania półfabrykatu: stół próżniowy, ściski lub wkręty. To zajmuje czas. Laserowi mocowanie prawie nie jest potrzebne — detal po prostu leży na stole komórkowym lub listwowym pod własnym ciężarem, ponieważ nie działają na niego siły mechaniczne. Przy drobnych pamiątkach, gdzie zmiana półfabrykatów następuje co 5 minut, laser oszczędza kolosalną ilość czasu na czynnościach pomocniczych.
Ekonomia posiadania: materiały eksploatacyjne i serwis
Koszt eksploatacji to nie tylko rachunki za prąd. W obrabiarce laserowej głównym materiałem eksploatacyjnym jest lampa laserowa. Ma ograniczoną żywotność (od 2000 do 10000 godzin) i stopniowo traci moc. Ponadto okresowej wymiany wymagają lustra i soczewki, które mogą pęknąć od przegrzania lub zabrudzić się nagarem. Układ chłodzenia (chiller) także wymaga uwagi i używania wody destylowanej, aby uniknąć kamienia wewnątrz kosztownego emitera.
Frezarka ma inną ekonomię. Tu główną pozycją kosztów są frezy. To „eksploatacja” w czystej postaci: tępią się, łamią przy błędach operatora lub po prostu się zużywają. Dobre frezy do obróbki wykończeniowej mogą kosztować drogo, a potrzeba ich całego arsenału pod różne zadania. Ponadto wrzeciono obrabiarki to mocno obciążony węzeł, którego łożyska mają swój zasób i wymagają wymiany, gdy pojawi się bicie.
Zużycie energii frezarki jest zwykle wyższe z powodu mocnych silników napędu i układu odciągu (usuwania wiórów). Laser zużywa mniej, ale wymaga mocnego odciągu do usuwania dymu, co również dodaje cyfr do rachunków za prąd. Pod względem ekologii miejsca pracy laser uchodzi za „czystszy” w kwestii odpadów (cały materiał odparowuje lub zamienia się w popiół), ale bardziej wymagający co do filtracji powietrza. Frezarka zaś generuje góry wiórów i pyłu, który wnika we wszystkie szczeliny, jeśli układ odciągu nie nadąża.
Serwis frezarki częściej wiąże się z mechaniką: smarowanie prowadnic, sprawdzanie napięcia pasów lub stanu śrub kulowych. Laser wymaga justowania — precyzyjnego ustawienia drogi wiązki przez układ luster. Jeśli obrabiarka jest budżetowa i jej korpus „chodzi”, justowanie trzeba będzie robić często, co zamienia się w osobny rodzaj sztuki. Frezarka jest pod tym względem bardziej przewidywalna: jeśli geometria została ustawiona raz, trzyma się długo dzięki sztywności konstrukcji.
Możliwości 3D: gdzie kończy się płaszczyzna
Główna przewaga frezarki, której laser nigdy nie zdoła zakwestionować, to pełna obróbka trójwymiarowa. Frezarka pracuje w trzech osiach (X, Y, Z), co pozwala tworzyć płynne przejścia, sfery, powierzchnie wklęsłe i złożone obiekty topologiczne. Rzeźba w drewnie, wykonywanie form odlewniczych, tworzenie prototypów obudów elektroniki — to wszystko domena frezarki. Możesz używać frezów kulistych do uzyskania idealnie gładkich powierzchni krzywoliniowych, imitując pracę ręczną mistrza.
Laser to w istocie narzędzie „2.5D”. Może ciąć po konturze i grawerować. Niektóre współczesne kontrolery pozwalają grawerować ze zmienną mocą, tworząc niewielkie zagłębienie (tzw. raster 3D), ale to tylko imitacja głębokości. Nie wytniesz laserem kuli ani płaszczyzny pochyłej. Wiązka lasera jest zawsze skierowana prostopadle (lub pod stałym kątem w układach 5-osiowych) i nie może „wybierać” materiału pod sobą tak, jak robi to frez.
Dla tych, którzy zajmują się produkcją mebli, frezarka daje możliwość wykonywania złożonych wpustów, czopów i gniazd pod okucia. Laser jest tu bezużyteczny, ponieważ nie potrafi zrobić otworu nieprzelotowego z płaskim dnem o zadanej głębokości. W stolarstwie frezarka zastępuje kilkanaście narzędzi ręcznych, podczas gdy laser pozostaje narzędziem do dekorowania frontów lub rozkroju cienkich nakładek.
Niemniej w makietowaniu architektonicznym laser często wygrywa. Stworzenie szczegółowego modelu budynku z kartonu lub cienkiego plastiku jest prostsze i szybsze laserem. Łączenie ścian, imitacja muru ceglanego grawerowaniem, wycinanie ram okiennych — to wszystko robi się w kilka minut. Frezarka przy tak drobnych i cienkich zadaniach będzie łamać półfabrykat lub zostawiać zbyt grube ślady. Dlatego wybór często zależy od skali: do dużych obiektów — frezarka, do miniatur — laser.
Czystość i obróbka końcowa: spojrzenie na wynik
Po cięciu laserowym drewna lub sklejki krawędź zawsze ma ciemny kolor. To zwęglona warstwa węgla. Dla wielu wyrobów dekoracyjnych uważane jest to za plus, ponieważ podkreśla kontur. Ale jeśli wyrób planuje się malować na jasne kolory lub pokrywać przezroczystym lakierem bez zmiany koloru, ten nagar trzeba zeszlifować. Na akrylu sytuacja jest odwrotna: laser daje „polerowanie ogniem”, krawędź wychodzi lustrzana i przezroczysta zaraz po wyjściu z obrabiarki. Frezarka na akrylu zostawia matową „falę”, którą trzeba długo polerować pastami do przezroczystości.
Przy pracy z metalem laser (światłowodowy) zostawia bardzo czysty przekrój z minimalnym gratem, który łatwo usunąć. Frezarka przy obróbce aluminium może zostawiać zadziory i ślady przejścia narzędzia. Frezarka pozwala jednak od razu w trakcie obróbki zdejmować fazy, pogłębiać otwory i nacinać gwinty. Laser tylko tnie kontur, a wszystkie pozostałe operacje trzeba wykonać na innych obrabiarkach lub ręcznie.
Tkaniny i skóra po laserze nie strzępią się, ponieważ krawędź nadtapia się i „zasklepia”. To ogromna zaleta dla przemysłu lekkiego. Frezarka (ściślej jej odmiana — ploter płaski z nożem oscylacyjnym) tnie tkaninę mechanicznie i krawędź może zacząć się strzępić. Zarazem przy cięciu naturalnej skóry laser wydziela specyficzny zapach palonej sierści, który może utrzymywać się w materiale tygodniami, co wymaga długiego wietrzenia lub użycia chemicznych pochłaniaczy zapachu.
Warto wspomnieć też o trocinach. Frezarka produkuje je w ogromnych ilościach. Nawet przy odkurzaczu część pyłu osiada w pomieszczeniu. Jeśli twoja produkcja mieści się w budynku biurowym lub czystym pomieszczeniu, frezarka stanie się źródłem problemów. Laser jest pod tym względem schludniejszy: cały dym idzie w komin. Ale jeśli filtracja wyrzutu lasera jest źle zorganizowana, sąsiedzi z budynku bardzo szybko przyjdą do ciebie ze skargami na zapach spalenizny.
Lista kontrolna wyboru: siedem pytań przed zakupem
Aby nie pomylić się przy wyborze sprzętu, warto szczerze odpowiedzieć na szereg praktycznych pytań, które określą przyszłą konfigurację twojej pracowni. Często przedsiębiorcy popełniają błąd, kupując obrabiarkę „na wyrost” lub kierując się tylko ceną, zapominając o specyfice swoich zamówień.
- Jaki jest główny materiał? (Metal i kamień — frezarka; skóra i tkanina — laser; drewno i plastik — obie, patrzymy na grubość).
- Czy potrzebna jest obróbka 3D? (Jeśli tak — tylko frezarka).
- Czy ważna jest szczegółowość poniżej 1 mm? (Jeśli tak — tylko laser).
- Jaka jest dopuszczalna grubość materiału? (Powyżej 20 mm dla drewna — lepiej frezarka).
- Czy są wymagania co do koloru krawędzi? (Jeśli potrzebna jest jasna krawędź na drewnie bez szlifowania — frezarka).
- Gdzie będzie stać obrabiarka? (W biurze łatwiej utrzymać laser z dobrym odciągiem, w hali — frezarkę).
- Jaki jest budżet na materiały eksploatacyjne? (Czy jesteś gotów wymieniać drogie lampy laserowe, czy wolisz często kupować tanie frezy?).
Nierzadko optymalnym rozwiązaniem staje się zakup obu obrabiarek, ale różnej klasy. Na przykład duży i mocny stół frezarski do głównego rozkroju oraz kompaktowa grawerka laserowa do wykończeniowego dekorowania i brandingu produktów. Takie połączenie pokrywa 99% potrzeb dowolnej pracowni pamiątkarskiej lub meblowej. Podział zadań pozwala nie obciążać drogiego lasera grubą robotą i nie zmuszać frezarki do zadań jubilerskich, do których nie jest przystosowana.
Ostatecznie wybór między laserem a frezarką to nie wybór „najlepszej” obrabiarki, lecz wybór właściwego narzędzia pod konkretne zadanie. Laser to szybkość, finezja i praca z cienkimi materiami. Frezarka to moc, objętość i uniwersalność w pracy z twardymi materiałami. Staranna analiza twoich przyszłych wyrobów pomoże dokonać inwestycji, która zwróci się możliwie najszybciej.





