
Wyroby z drewna hurtowo
Wyroby z drewna hurtowo to elementy korpusowe i ramowe, fronty meblowe, panele, ścianki działowe, dekory, opakowania i półfabrykaty ze sklejki, płyty wiórowej, płyty laminowanej, MDF i drewna litego, wykonywane według rysunków klienta lub w wymiarach standardowych. Produkcja bierze płytę lub deskę, przeprowadza rozkrój, frezowanie na obrabiarkach CNC, szlifowanie, malowanie, a w razie potrzeby również montaż, po czym wysyła partie drobnohurtowe i hurtowe w całej Polsce i w wielu krajach Europy. Poniżej omawiamy, z jakimi materiałami się pracuje, jak przebiega proces technologiczny od rysunku do wysyłki, jakie wyroby z drewna powstają na wyjściu, kto je zamawia oraz na jakie terminy, ilości i warunki można liczyć.
Produkcja wyrobów i komponentów z drewna
Drewno utrzymuje popyt nawet tam, gdzie dookoła jest sam plastik i syntetyk. Powód jest przyziemny: łączą się w nim wytrzymałość, naprawialność i wygląd, który nie nudzi się po kilku sezonach. Materiał spokojnie przenosi obciążenia, poddaje się precyzyjnej obróbce i równie dobrze pasuje do wnętrza mieszkalnego, biura, sali sprzedaży, na stoisko targowe oraz do produkcji opakowań. Stąd to niesłabnące zainteresowanie: gdy potrzebna jest naturalność wraz z przewidywalną geometrią, wybór częściej pada na drewno i materiały płytowe na jego bazie – sklejkę, płytę wiórową, płytę laminowaną, MDF. Wyroby z drewna przy takim podejściu powstają nie jako kapryśny dekor, lecz jako produkt użytkowy o jasnej żywotności.
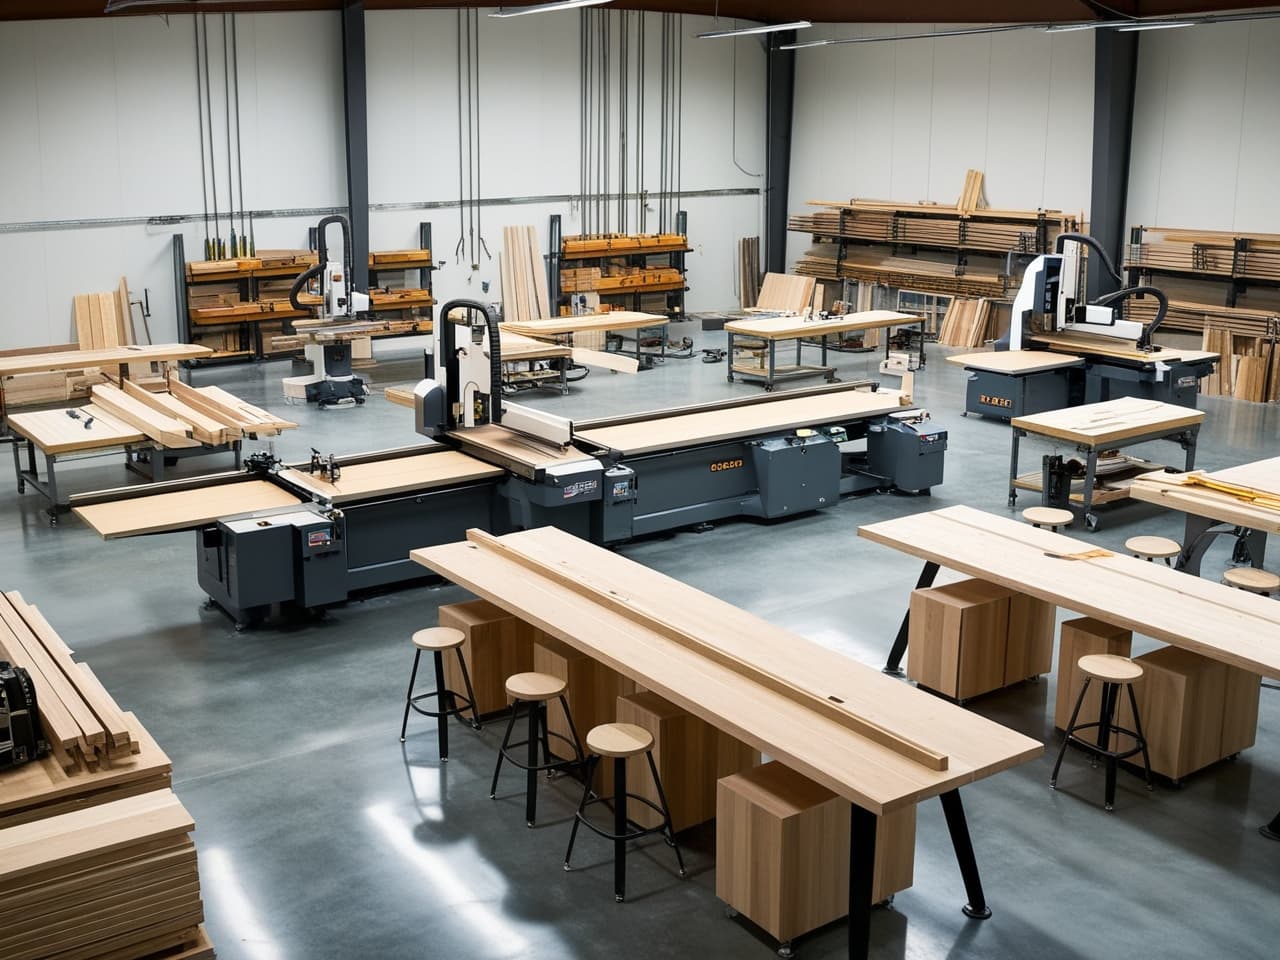
Produkcja wyrobów z drewna dawno odeszła od obrazu tartaku z dwiema maszynami i majstrem w zatłuszczonym kitlu. Dziś to zakład z pilarkami formatowymi, obrabiarkami CNC, oddzielną strefą szlifowania i malowania, w którym element przechodzi całą drogę od rysunku do zapakowanej wysyłki. Analiza projektu, obliczenie rozkroju, dobór materiału, montaż i wykończenie składają się w jeden cykl, a nie w zbiór rozproszonych operacji u różnych podwykonawców. Geografia nie jest przy tym przywiązana do jednego miasta: produkcja jedzie po całej Polsce i do wielu krajów Europy, zwłaszcza gdy mowa o partiach drobnohurtowych i hurtowych komponentów, półfabrykatów, elementów nietypowych czy gotowych wyrobów.
Klientowi dziś nie wystarczy „listwa właściwego wymiaru” – potrzebuje rezultatu, który wejdzie na miejsce bez dorabiania pilnikiem: dokładnego wymiarowo, stabilnego, bezpiecznego, wygodnego w montażu. Właśnie takie zadania realizuje produkcja pracująca z drewnem i materiałami płytowymi. A trzyma się ona nie na entuzjazmie pojedynczego stolarza, lecz na dopracowanej technologii, sprawnym parku maszynowym i zrozumieniu, jak zachowa się konkretny materiał przy rozkroju, frezowaniu i malowaniu. Różnica między „zrobiliśmy” a „zrobiliśmy dobrze” zwykle kryje się właśnie w tych detalach.
Co jest ważne dla naszych klientów i partnerów

Profesjonalny zespół
Doświadczeni rzemieślnicy, inżynierowie i operatorzy CNC. Skrupulatna kontrola jakości na każdym etapie
Elastyczność i indywidualne podejście
Dostosowujemy się do każdego zadania: pracujemy według Państwa rysunków lub sami opracowujemy program rozkroju i obróbki

Kompleksowe podejście
Oferujemy pełen zakres usług obróbki drewna — od cięcia po malowanie i montaż
Szeroki zasięg dostaw
Współpracujemy z klientami w wielu krajach Europy. Pomagamy w logistyce i pakowaniu

Szybkie terminy realizacji
Duża produkcja i dopracowane procesy pozwalają szybko realizować nawet złożone zamówienia
Nowoczesny park maszynowy
Pracujemy na pilarkach formatowych i maszynach CNC, frezarkach i szlifierkach
Dlaczego wracają do współpracy: logika wyboru rzetelnego producenta
Wybierając dostawcę, klient rzadko patrzy tylko na cenę. Na pierwszy plan wysuwają się przewidywalność i wygoda. Przewidywalność to sytuacja, gdy rysunek odczytano tak, jak zamierzono, wynik pokrył się z oczekiwaniami, a każdy etap (cięcie, frezowanie, szlifowanie, montaż) wykonano bez niespodzianek w ostatniej chwili przed wysyłką. Wygoda to możliwość przysłania szkicu, szybkiego uzyskania konsultacji, zamówienia pozycji nietypowej i poznania terminów z wyprzedzeniem. Właśnie z tych dwóch rzeczy rodzi się chęć powrotu po kolejną partię, zamiast szukania nowego wykonawcy za każdym razem.
Stała produkcja oszczędza czas na ustaleniach: nie trzeba za każdym razem tłumaczyć zadania od zera, bo nazbierał się wspólny kontekst z poprzednich zleceń. Stąd i elastyczność co do ilości – od próbnej partii drobnohurtowej do testu linii, po duży nakład dla sieci detalicznej. Niebagatelna jest też precyzja maszyn. Tu decydują ułamki milimetra: od nich zależy, czy szafa złoży się bez przekosów, czy front usiądzie równo, czy panel wejdzie bez dopasowywania. Ten sam element wykonany „na oko” i według programu CNC zachowuje się przy montażu zupełnie inaczej.
Osobnym atutem jest własne szlifowanie i malowanie na miejscu. Element wychodzi z wykończeniem i nie wymaga dorabiania u klienta: można go od razu montować, sprzedawać lub przekazać do montażu. Dla rozwiązań projektowych, elementów wnętrzarskich, frontów i gotowych wyrobów ten etap jest kluczowy – to na nim kształtuje się ten wygląd, dla którego drewno się wybiera. Gdy rozkrój, frezowanie, szlifowanie i malowanie zebrane są pod jednym dachem, klient dostaje nie półprodukt, lecz gotowy wyrób, i właśnie takie kompleksowe podejście ceni się najbardziej.


Różnorodność drewna: jak powstaje szeroki asortyment produkcji
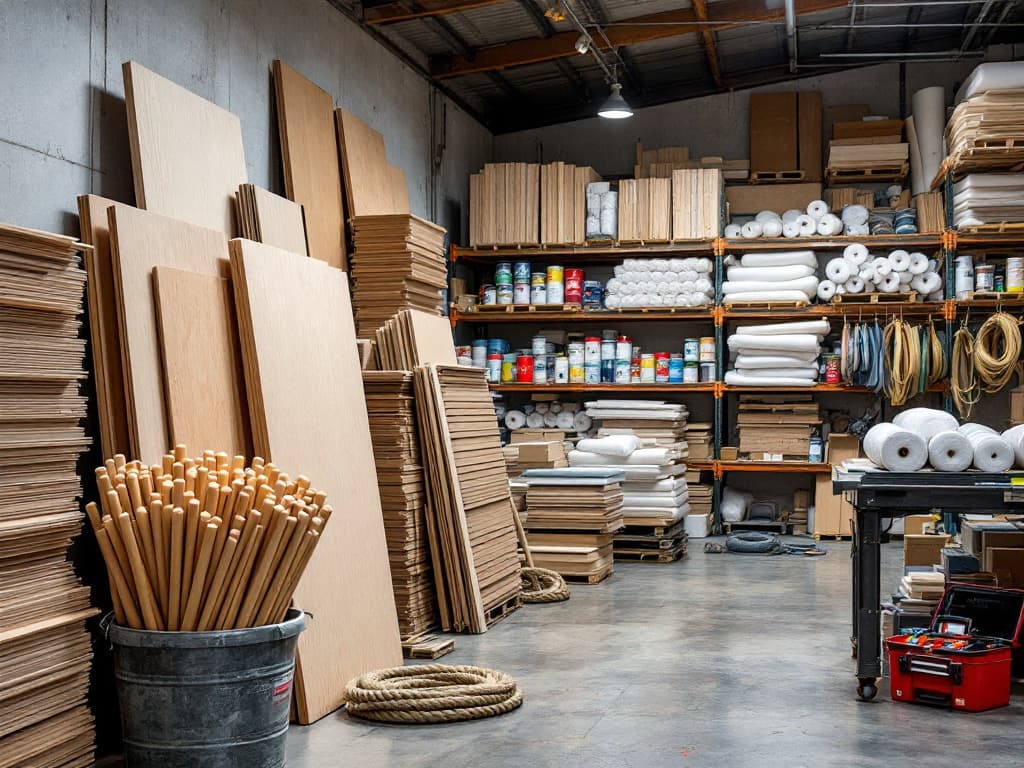
Drewno to bynajmniej nie tylko deski i listwy. Realny asortyment produkcji jest szerszy: w pracy jest kilkanaście materiałów drewnianych i kompozytowych, a każdy ma swoją niszę. Sklejka idzie tam, gdzie potrzebna jest wytrzymałość i stabilność kształtu. MDF sprawdza się przy frezowaniu i elementach dekoracyjnych – trzyma relief bez odprysków. Płyta laminowana to koń roboczy mebli korpusowych i ścianek działowych. OSB pokazuje się z dobrej strony w budownictwie i opakowaniach. A połączenia z plastikiem, pleksą czy aluminium dają wyroby łączące funkcję z wyrazistym wyglądem. Dobór materiału pod zadanie to połowa sukcesu jeszcze przed uruchomieniem maszyny.
Lista kategorii wychodzi długa: meble korpusowe i ramowe, fronty, ścianki działowe, podstawki, opakowania, panele, elementy dekoracyjne, płyty meblowe, półfabrykaty dla warsztatów stolarskich i biur architektonicznych. Dzięki temu, że ciąć, frezować, szlifować i malować można z jednakową precyzją, zamówienia przychodzą nie tylko od budowlańców i meblarzy. Wśród klientów są projektanci, agencje reklamowe, obiekty targowe, producenci sprzętu AGD i biurowego. Ta sama obrabiarka obsługuje zarówno seryjną partię jednolitych elementów, jak i pojedynczy złożony projekt.
Jeszcze jedna kwestia: klient nie musi sam opracowywać całej dokumentacji. Często wystarczy szkic lub specyfikacja techniczna – dalej technolog sam sporządzi mapę, rozłoży elementy na płycie z minimum odpadu, zada program i przeprowadzi rozkrój z frezowaniem. Taki schemat szczególnie pomaga tym, którzy wypuszczają złożone wyroby w małych partiach: niszowym markom meblowym, architektom, eksperymentującym projektantom, dekoratorom witryn, producentom opakowań. Dla nich ważniejsze jest otrzymanie gotowego elementu niż zgłębianie niuansów rozłożenia na płycie.
Produkcja bez kompromisów: co warto wiedzieć o procesie technologicznym
Głównym drogowskazem w produkcji nie jest szybkość za wszelką cenę, lecz precyzja. Od niej zależy, jak łatwo wyrób się złoży, jak będzie wyglądał i jak długo posłuży bez zastrzeżeń. Wszystko zaczyna się jeszcze przed maszyną – od przygotowania programu. Dla materiałów płytowych sporządza się plan rozkroju, rozkłada elementy tak, aby było mniej odpadu, przelicza straty na cięciu, dobiera frezy i głębokość przejścia. Godzina poświęcona na mądre rozłożenie zwraca się później zaoszczędzoną płytą i elementami bez braków.
Frezarki CNC dają to, co trudno osiągnąć ręcznie – powtarzalność: setny element w serii pokrywa się wymiarowo z pierwszym. Poza frezowaniem element przechodzi szlifowanie w kilku przejściach, od grubego ziarna do drobnego, sposobem ręcznym i maszynowym. Gdzie trzeba – dodaje się wybranie, frezowanie promieniowe, zdjęcie fazy. Deski i listwy dostają precyzyjne przycięcie i rozcięcie wzdłużne. Procesy są ustandaryzowane, i to właśnie usuwa przypadkowe przekosy: nie „wyszło równo”, lecz „równo według programu, w każdej partii”.
Komora lakiernicza i strefa suszenia zamykają końcową część cyklu. Dzięki nim element nie jest tylko obrabiany, lecz doprowadzany do pełnej gotowości. Pomalowane elementy sezonują w oddzielnej strefie, gdzie nie osiada na nich kurz i nie uszkadza się świeża warstwa – od tego wprost zależy równość powłoki. Na życzenie nanosi się olej, lakier lub farbę: wybór zależy od tego, gdzie wyrób będzie stał i jakie obciążenie wilgocią i ścieraniem ma znosić.
Jakie rodzaje obróbki drewna i materiałów płytowych stosujemy
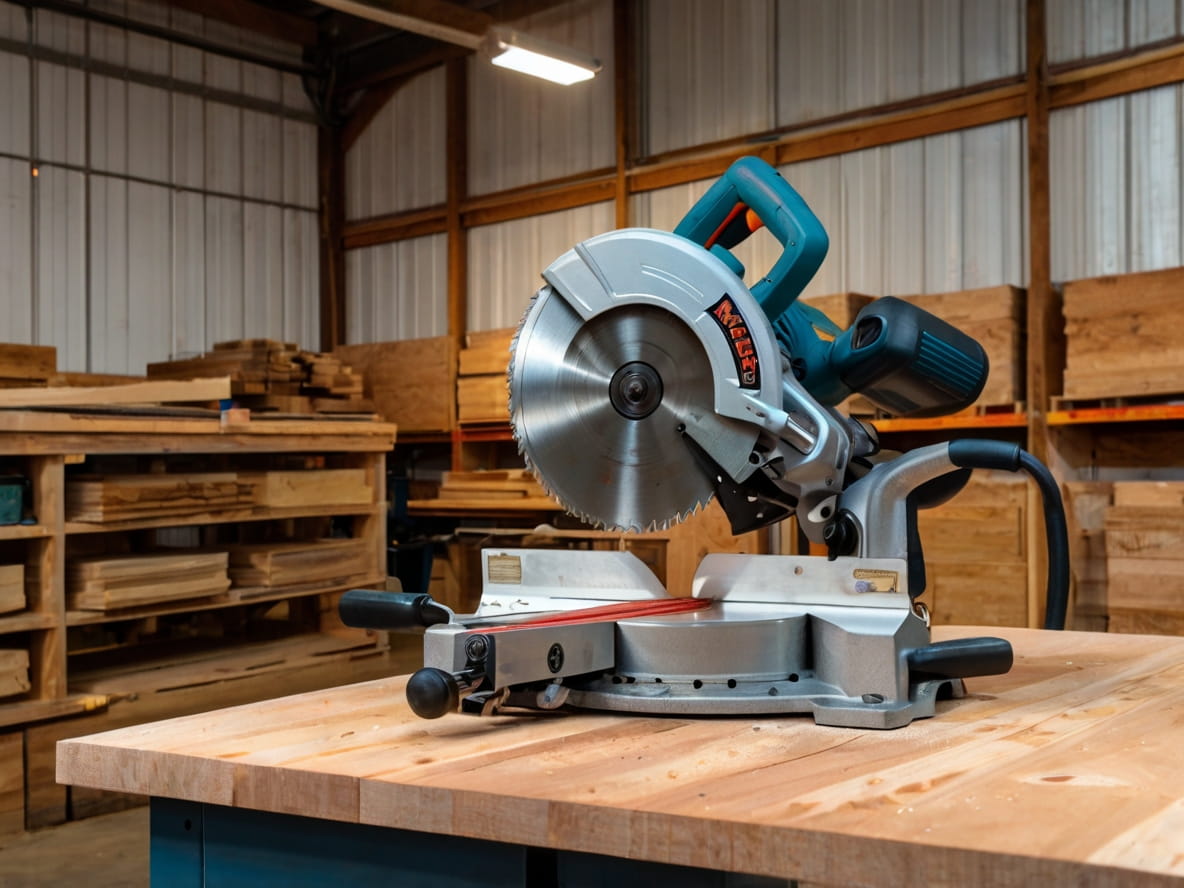
Cięcie
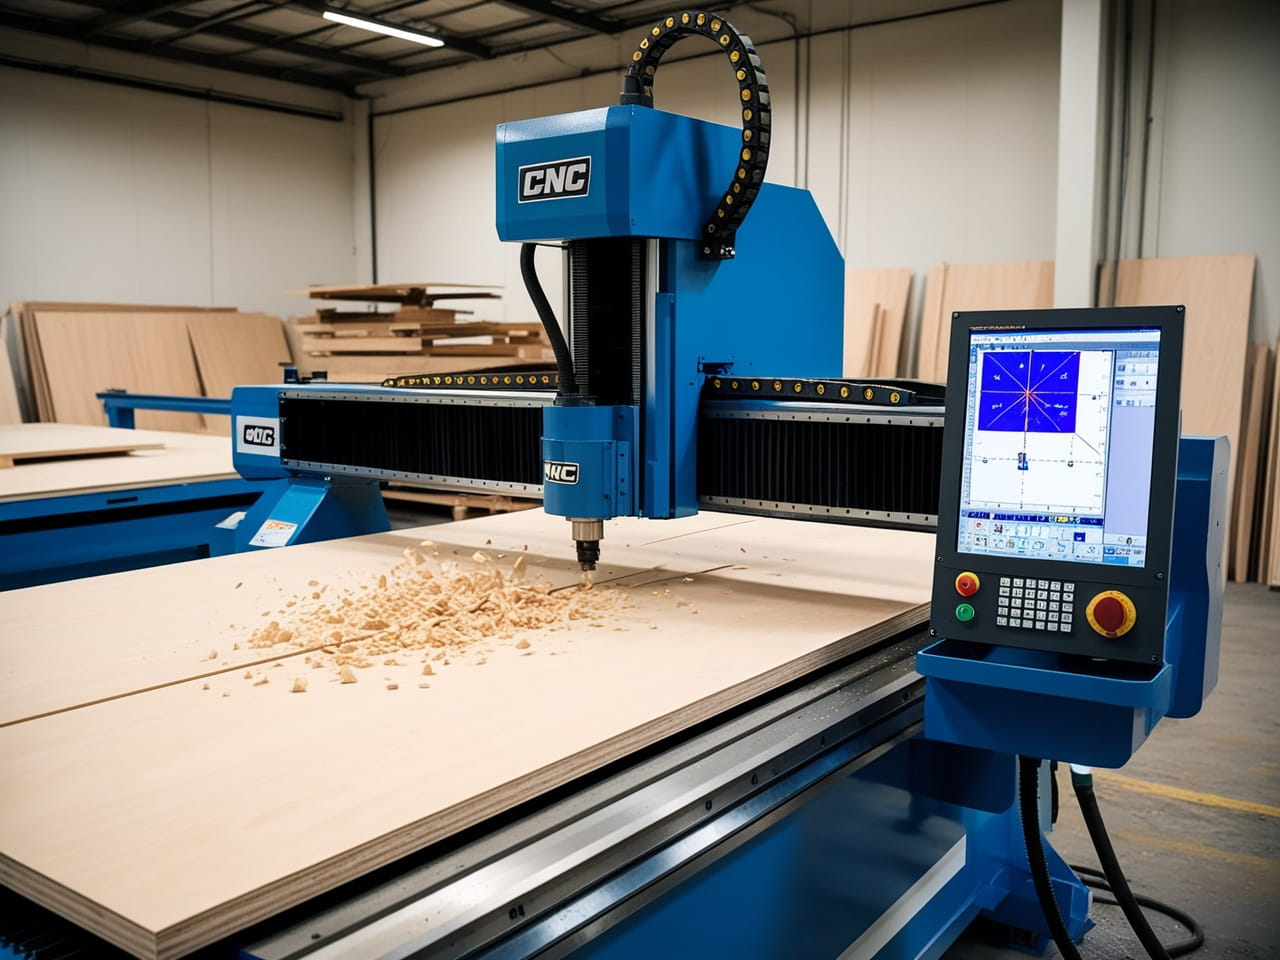
CNC

Przycinanie na wymiar

Wiercenie
Cięcie na wymiar

Rozcinanie wzdłużne

Obróbka
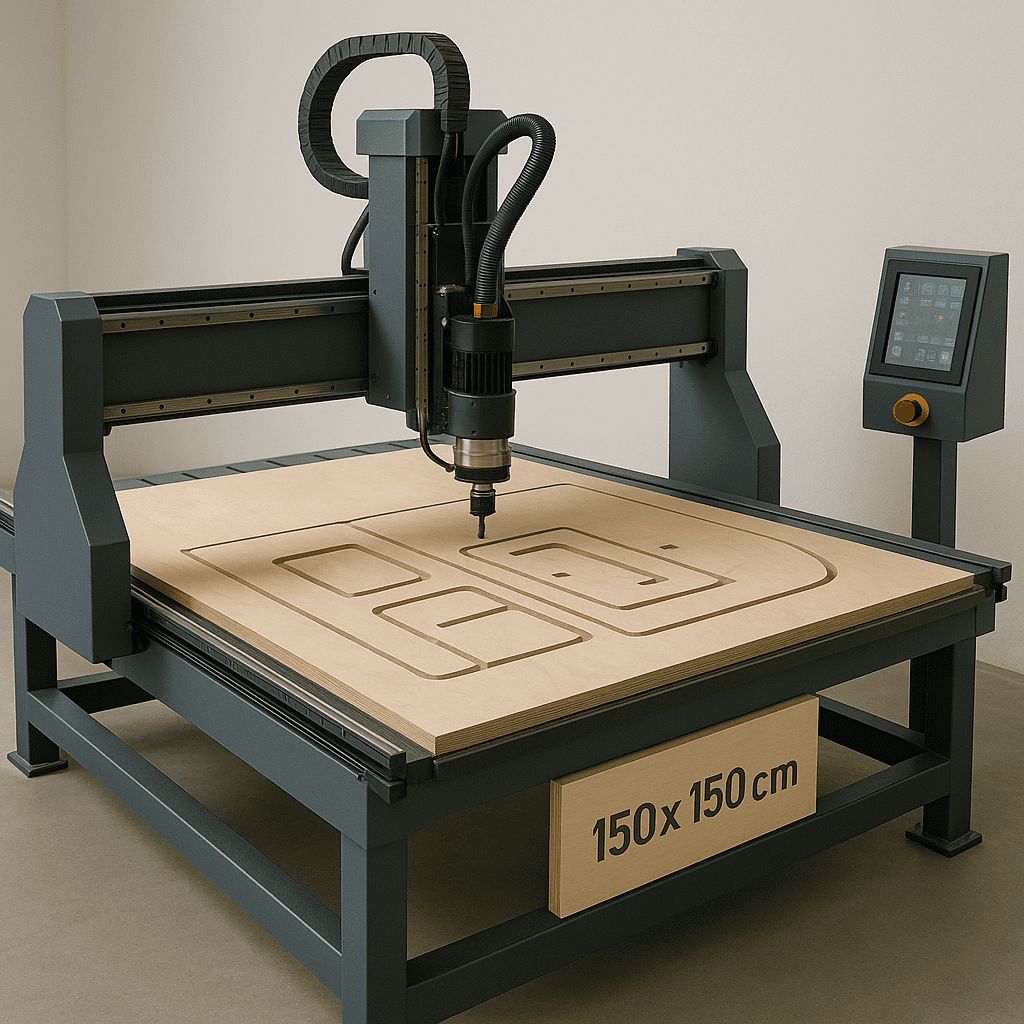
Rozkrój
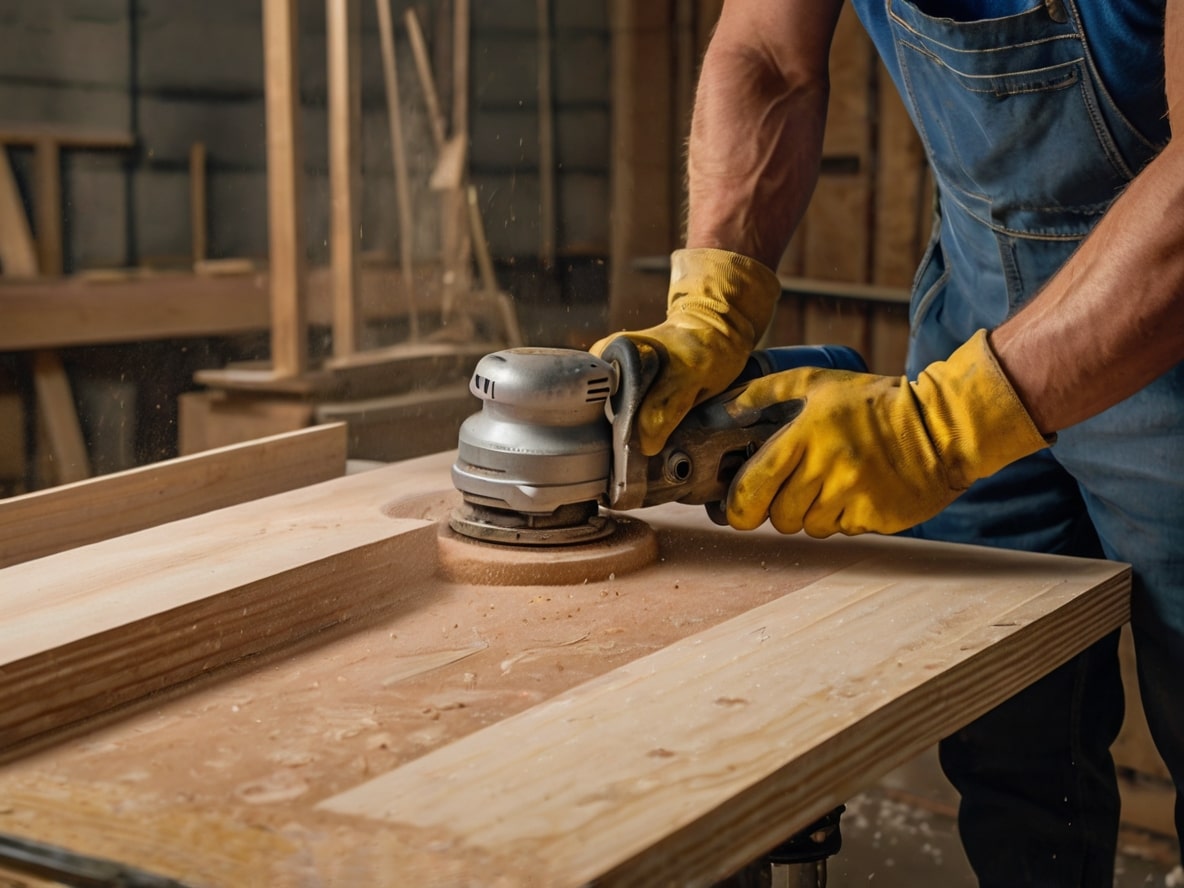
Szlifowanie
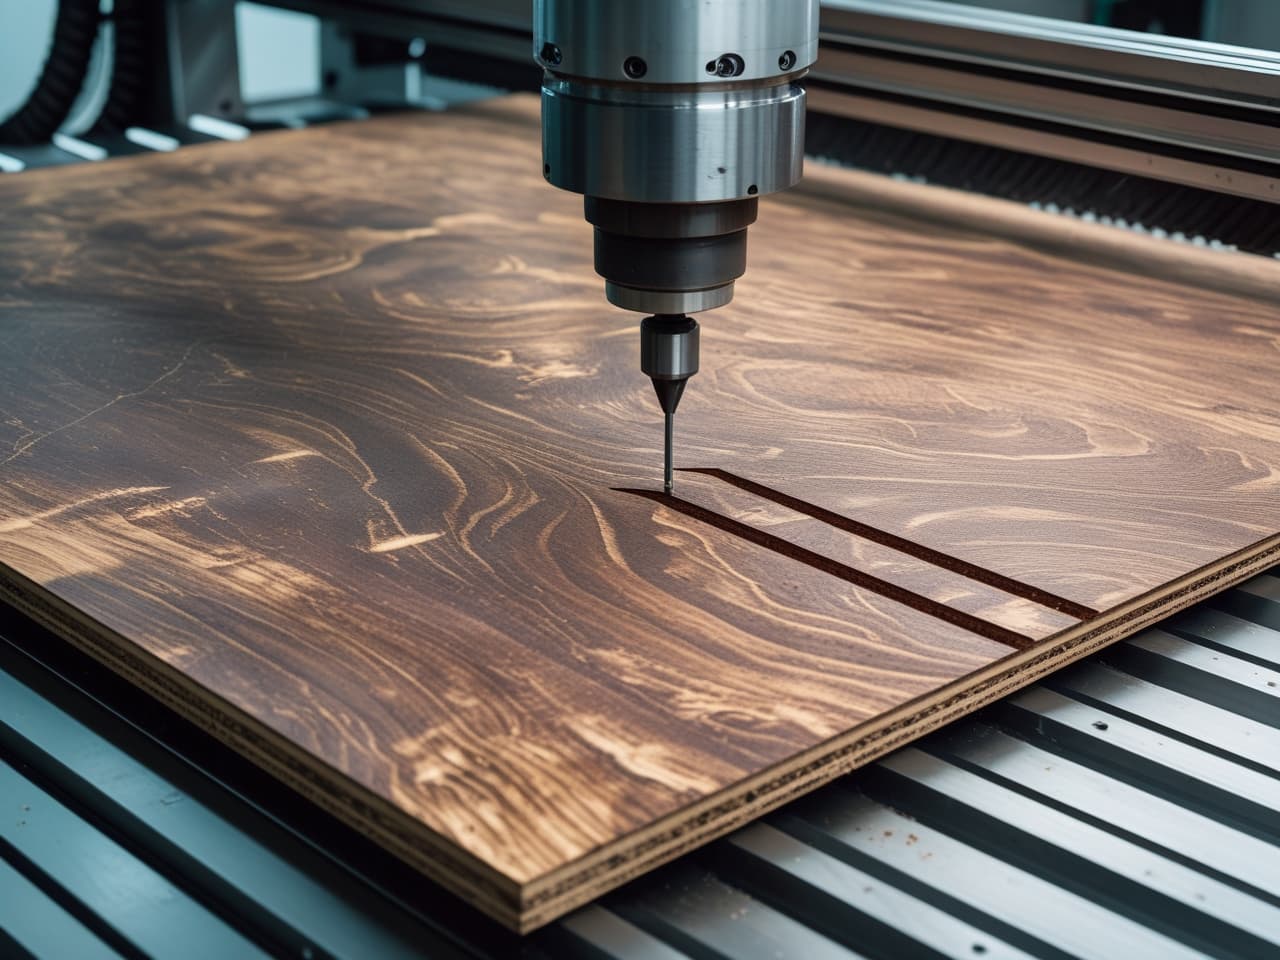
Frezowanie rowków
Frezowanie

Malowanie
Od pomysłu do rezultatu: jakie technologie stosuje się w obróbce drewna
Praca z drewnem startuje od cięcia, i już tu wiele rozstrzyga dobór narzędzia pod konkretne zadanie. W grę wchodzą pilarki formatowe, ukośnice, przecinarki tarczowe i frezarki CNC – każde ma swoją rolę. Materiały płytowe o złożonej geometrii sensowniej jest rozkrawać na CNC: tam dokładnie utrzymuje się kąty i promienie. Cięcie wzdłużne i poprzeczne wyznacza długość i szerokość półfabrykatów, a cięcie pod kątem otwiera fronty, panele i konstrukcje o nietypowym kształcie. Błąd na tym etapie ciągnie się dalej przez cały łańcuch, dlatego cięciu poświęca się nie mniej uwagi niż wykończeniu.
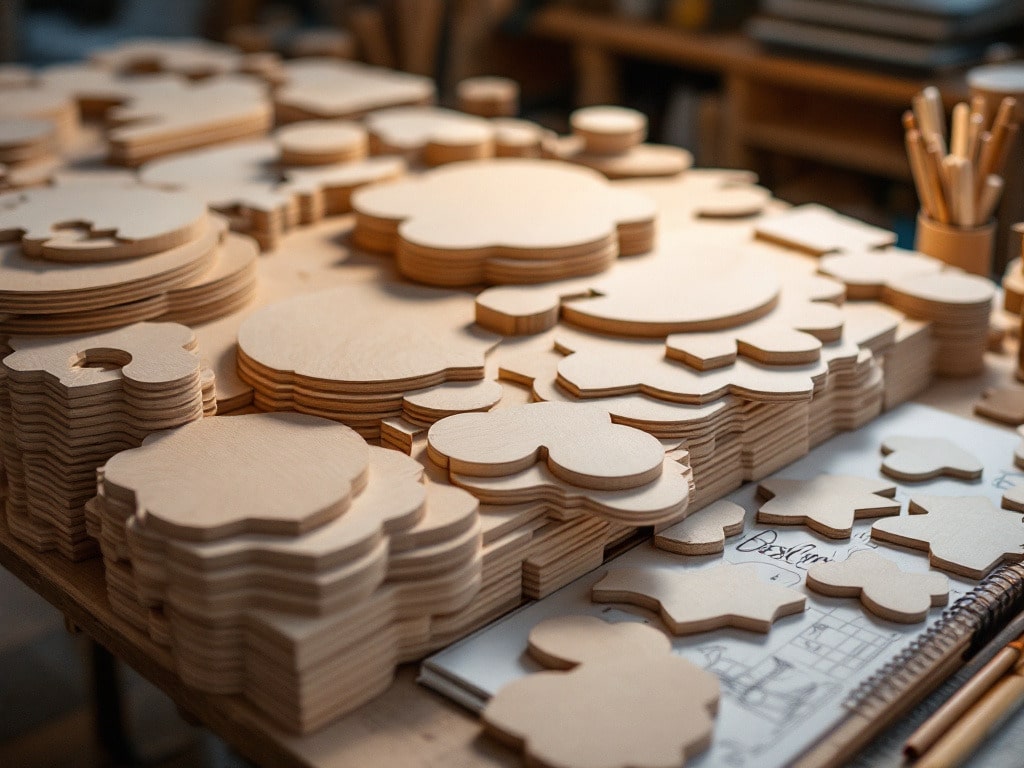
Frezowanie daje najwięcej wariantów. W pracy są frezy standardowe, promieniowe, profilowe i krawędziowe, i nimi kształtuje się dekoracyjne fazy, zaokrąglenia, wgłębienia, wpusty, ćwierćwałki i felce. Obróbka prosta i krzywoliniowa idzie na panele wnętrzarskie, elementy meblowe, podia, elementy architektoniczne. Osobno stoi wybranie – obróbka nieprzelotowa, gdy w korpusie elementu wybiera się miseczki, wpusty i płytkie gniazda pod okucia lub połączenia. To właśnie frezowanie najczęściej zamienia płaski półfabrykat w rozpoznawalny element konkretnego wyrobu.
Dalej – szlifowanie, a ziarno dobiera się tu pod materiał: to, co dobre dla drewna litego, nie zawsze nadaje się do MDF czy sklejki. Obróbka idzie ręcznie i na maszynach, często w parze: maszyna zdejmuje główną część, ręce dopracowują krawędzie i miejsca trudno dostępne. Potem powierzchnia jest gotowa przyjąć powłokę – pistoletem natryskowym nanosi się lakier, emalię lub olej. Ostatnim akcentem może być polerowanie: potrzebują go wyroby premium, konstrukcje witrynowe i meblowe elementy z połyskiem, gdzie każda chropowatość widoczna jest pod światło.
Etapy technologiczne obróbki drewna i wytwarzania wyrobów
Jak rodzi się wyrób: etapowa droga od pomysłu do gotowego rezultatu
Wszystko startuje od rozmowy o zadaniu. Trzeba zrozumieć, co ma przed sobą produkcja: opracowanie wyrobu od zera czy już gotowe rysunki i specyfikację techniczną. Nierzadko u podstaw leży szkic odręczny lub przybliżone gabaryty – i wtedy zaczyna się część inżynierska: sporządzenie mapy rozkroju, dobór materiału pod obciążenie i budżet, obliczenie ilości, napisanie programu frezowania. Ten etap jest niewidoczny dla klienta, ale to właśnie na nim zakłada się cena, terminy oraz to, jak czysto złoży się gotowy wyrób z drewna.
Gdy parametry są uzgodnione, do gry wchodzą materiały. Płyty laminowane, sklejka, MDF, płyty drewniane i pozostałe podłoża trafiają na stanowisko cięcia wstępnego. Tam rozcina się je wzdłuż i w poprzek na pilarkach formatowych lub CNC. Jeśli projekt tego wymaga, od razu wycina się półfabrykaty o nietypowym kształcie – okna wewnętrzne, zaokrąglone rogi, otwory pod instalacje i mocowania. Dla elementów o wysokich wymaganiach co do precyzji pisze się osobne programy 2D i 3D, aby maszyna powtórzyła geometrię bez ręcznego dopasowywania.
Następnie – frezowanie: proste lub krzywoliniowe, z wybraniem, fazą, pod kątem – co potrzebne projektowi. Tu półfabrykat zyskuje ostateczną geometrię i charakter: zaokrąglenia, wpusty, relief. Potem elementy idą na szlifowanie, gdzie przeplata się maszynę i ręce. Przejść jest kilka – od grubego ziarna po niemal pył, aż powierzchnia stanie się gładka w dotyku i jednolita pod powłokę. Tego kroku nie można pominąć: farba i lakier bezlitośnie ujawniają każdą rysę i falę, której nie usunięto ścierniwem.
Następnie – obróbka wykończeniowa: lakier, farba, olej lub bejcowanie na potrzebny odcień. Maluje się w oddzielnej komorze, gdzie pod kontrolą trzyma się wilgotność, temperaturę i wentylację, inaczej na warstwie pojawiają się zacieki, skórka pomarańczowa lub kurz. Po malowaniu elementy przenoszą się do strefy suszenia i sezonują tam tyle, ile potrzeba składowi do pełnego nabrania twardości – ponaglanie suszenia oznacza odciski i uszkodzenia już przy pakowaniu.
Finał – montaż. Jeśli wyrób projektowano pod połączenie, elementy się klei, ściąga okuciami, zszywa zszywkami lub skręca na konfirmaty – sposób zależy od konstrukcji i obciążenia. Dalej pakowanie z uwzględnieniem kruchych krawędzi i powierzchni licowych oraz wysyłka. Na życzenie klienta część pozycji jedzie w stanie rozłożonym – jako komplet przygotowanych elementów, które pozostaje złożyć już na miejscu.

Portfolio naszych prac i projektów partnerów
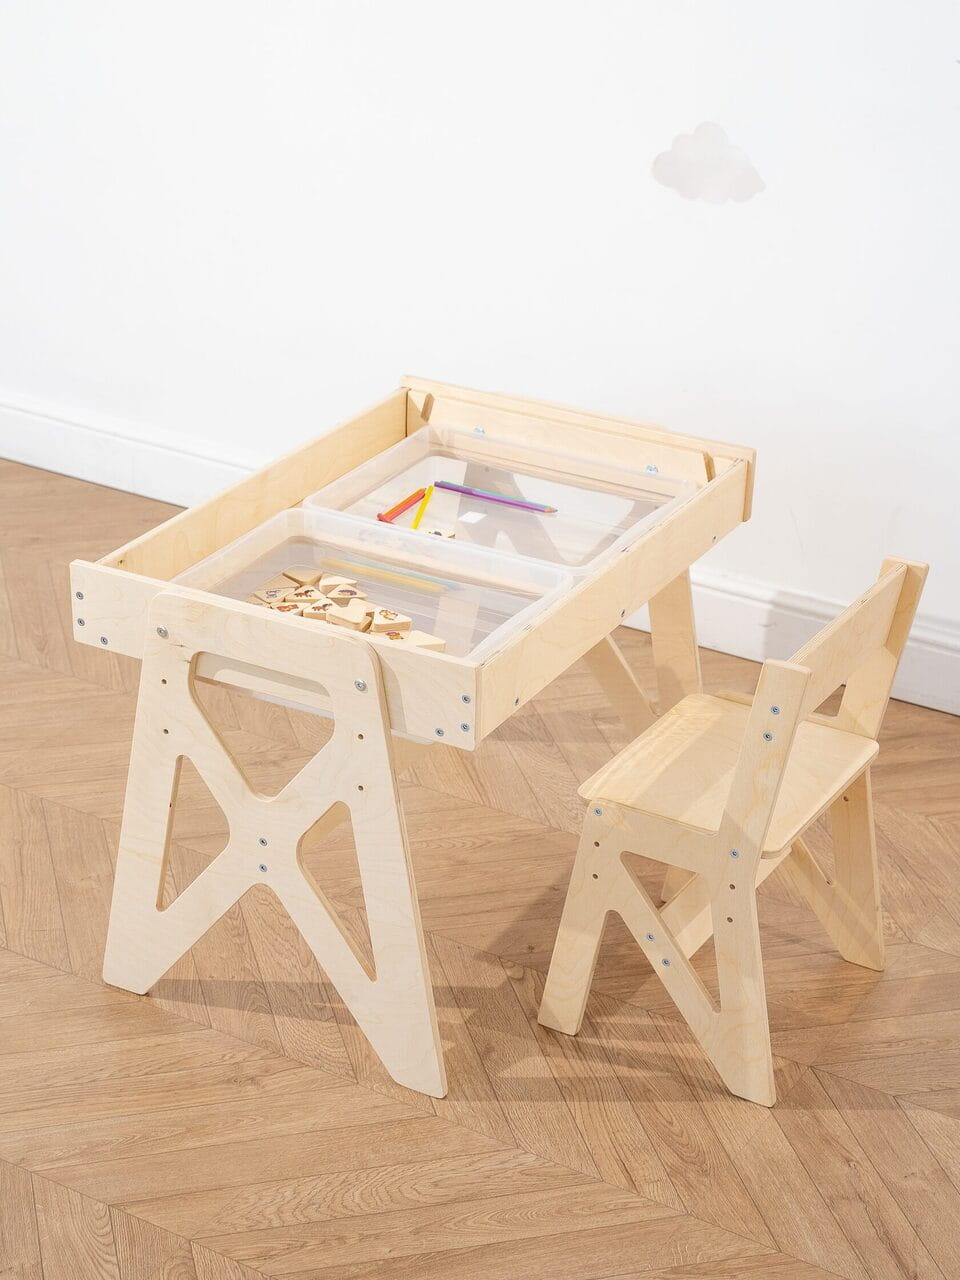
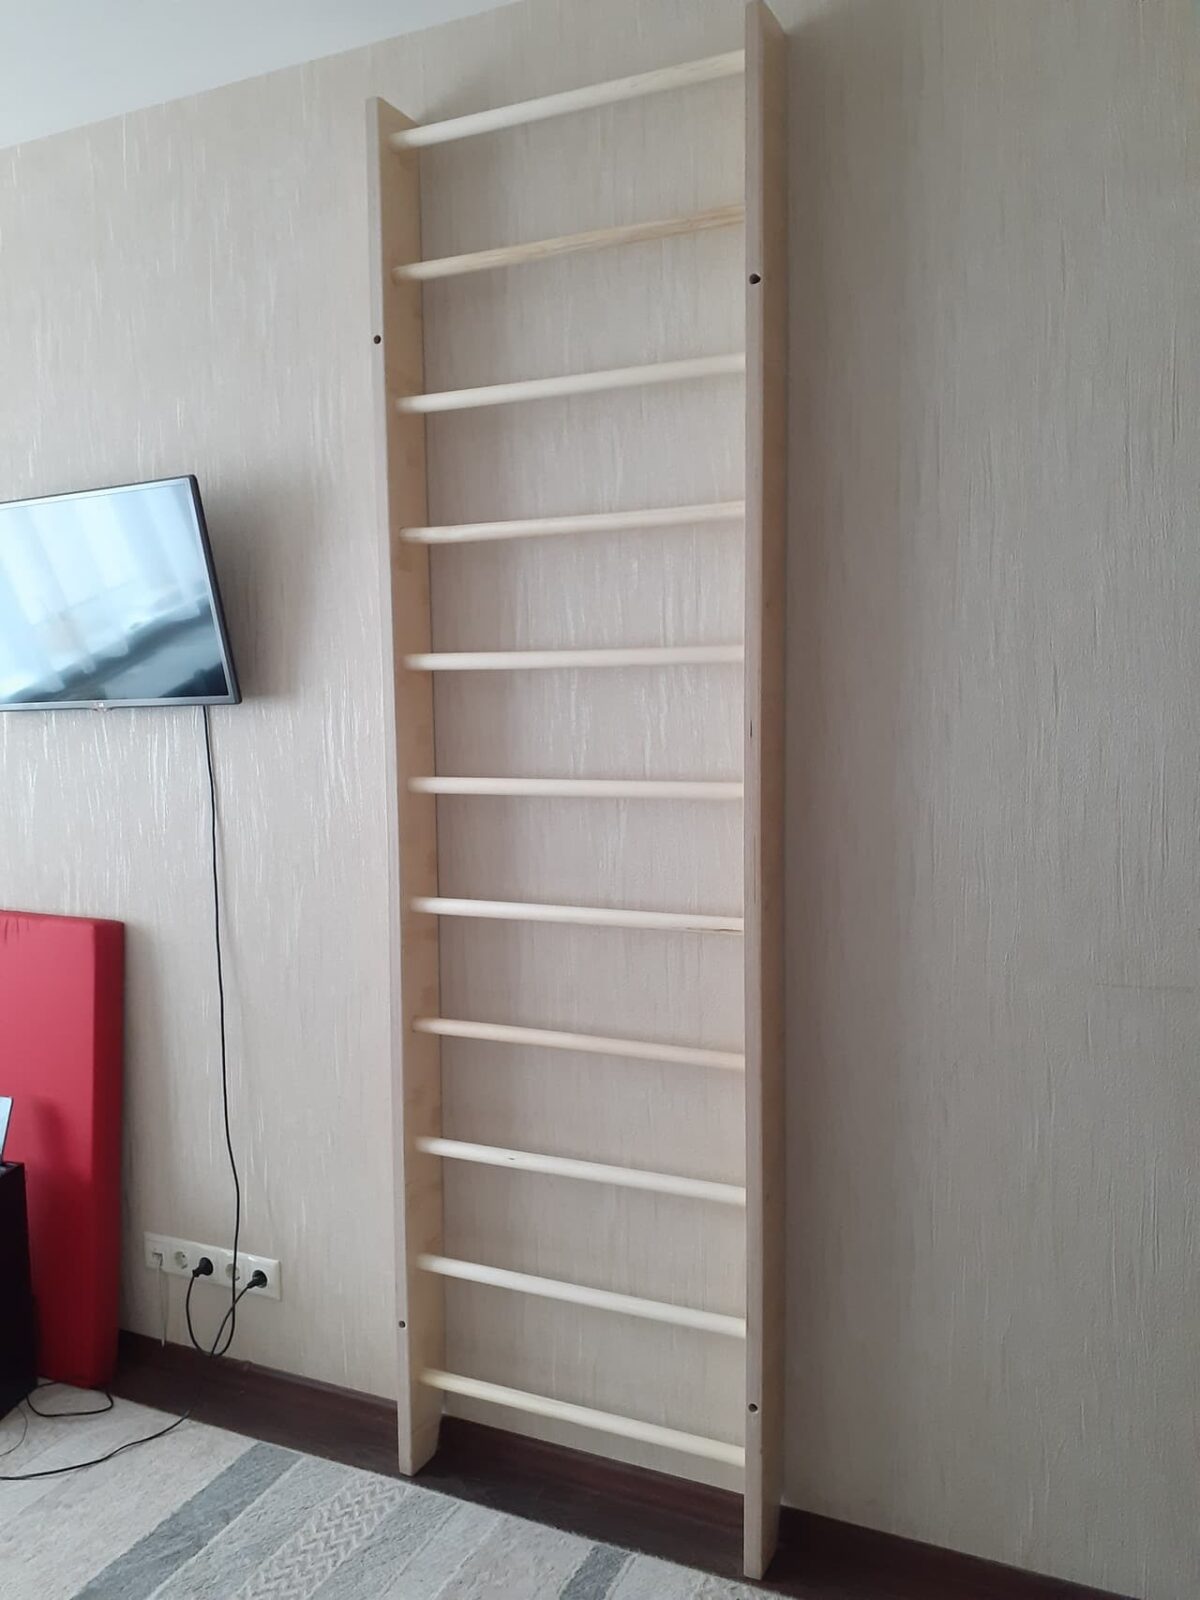

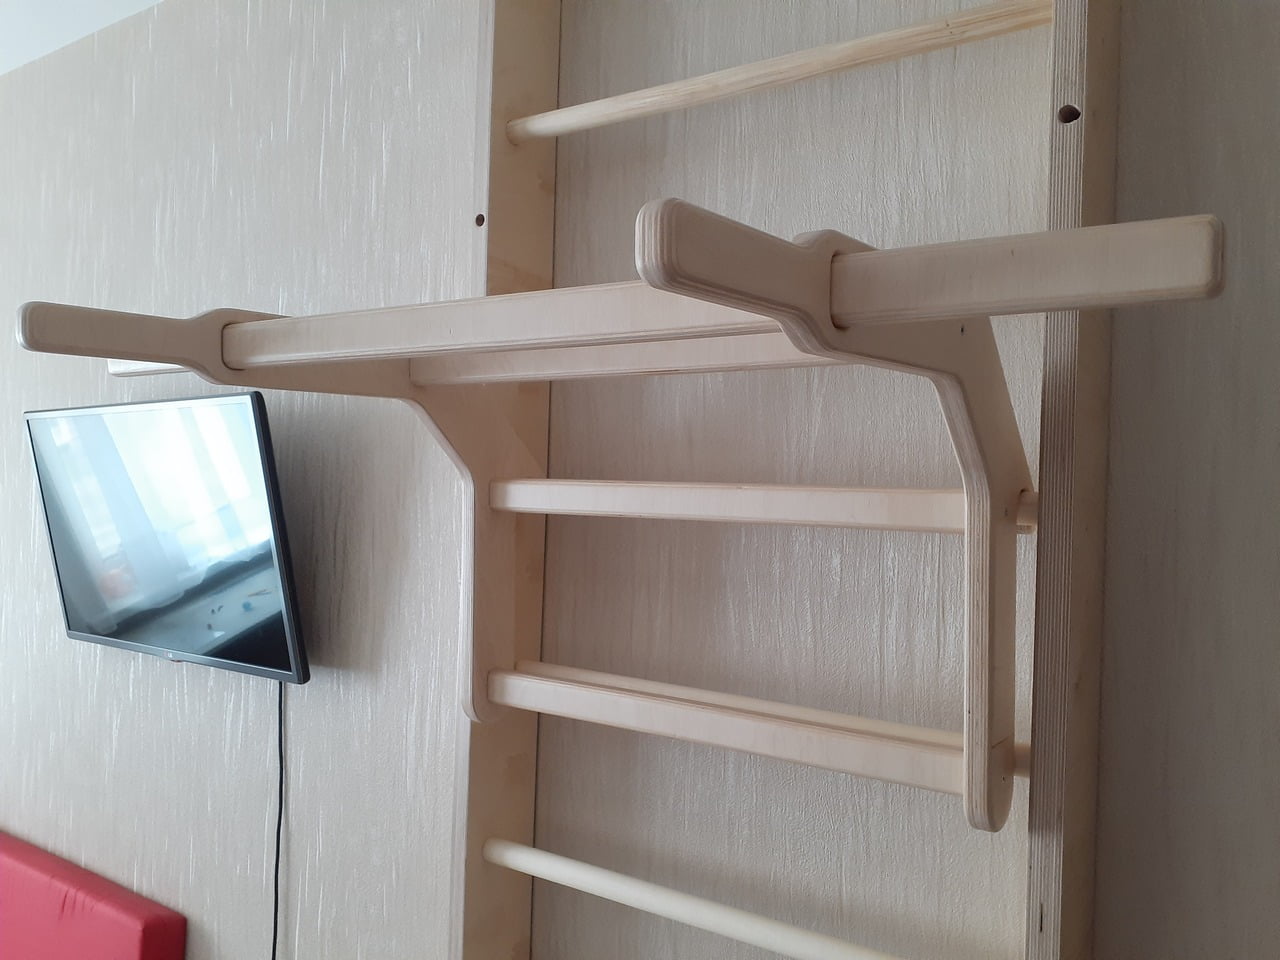
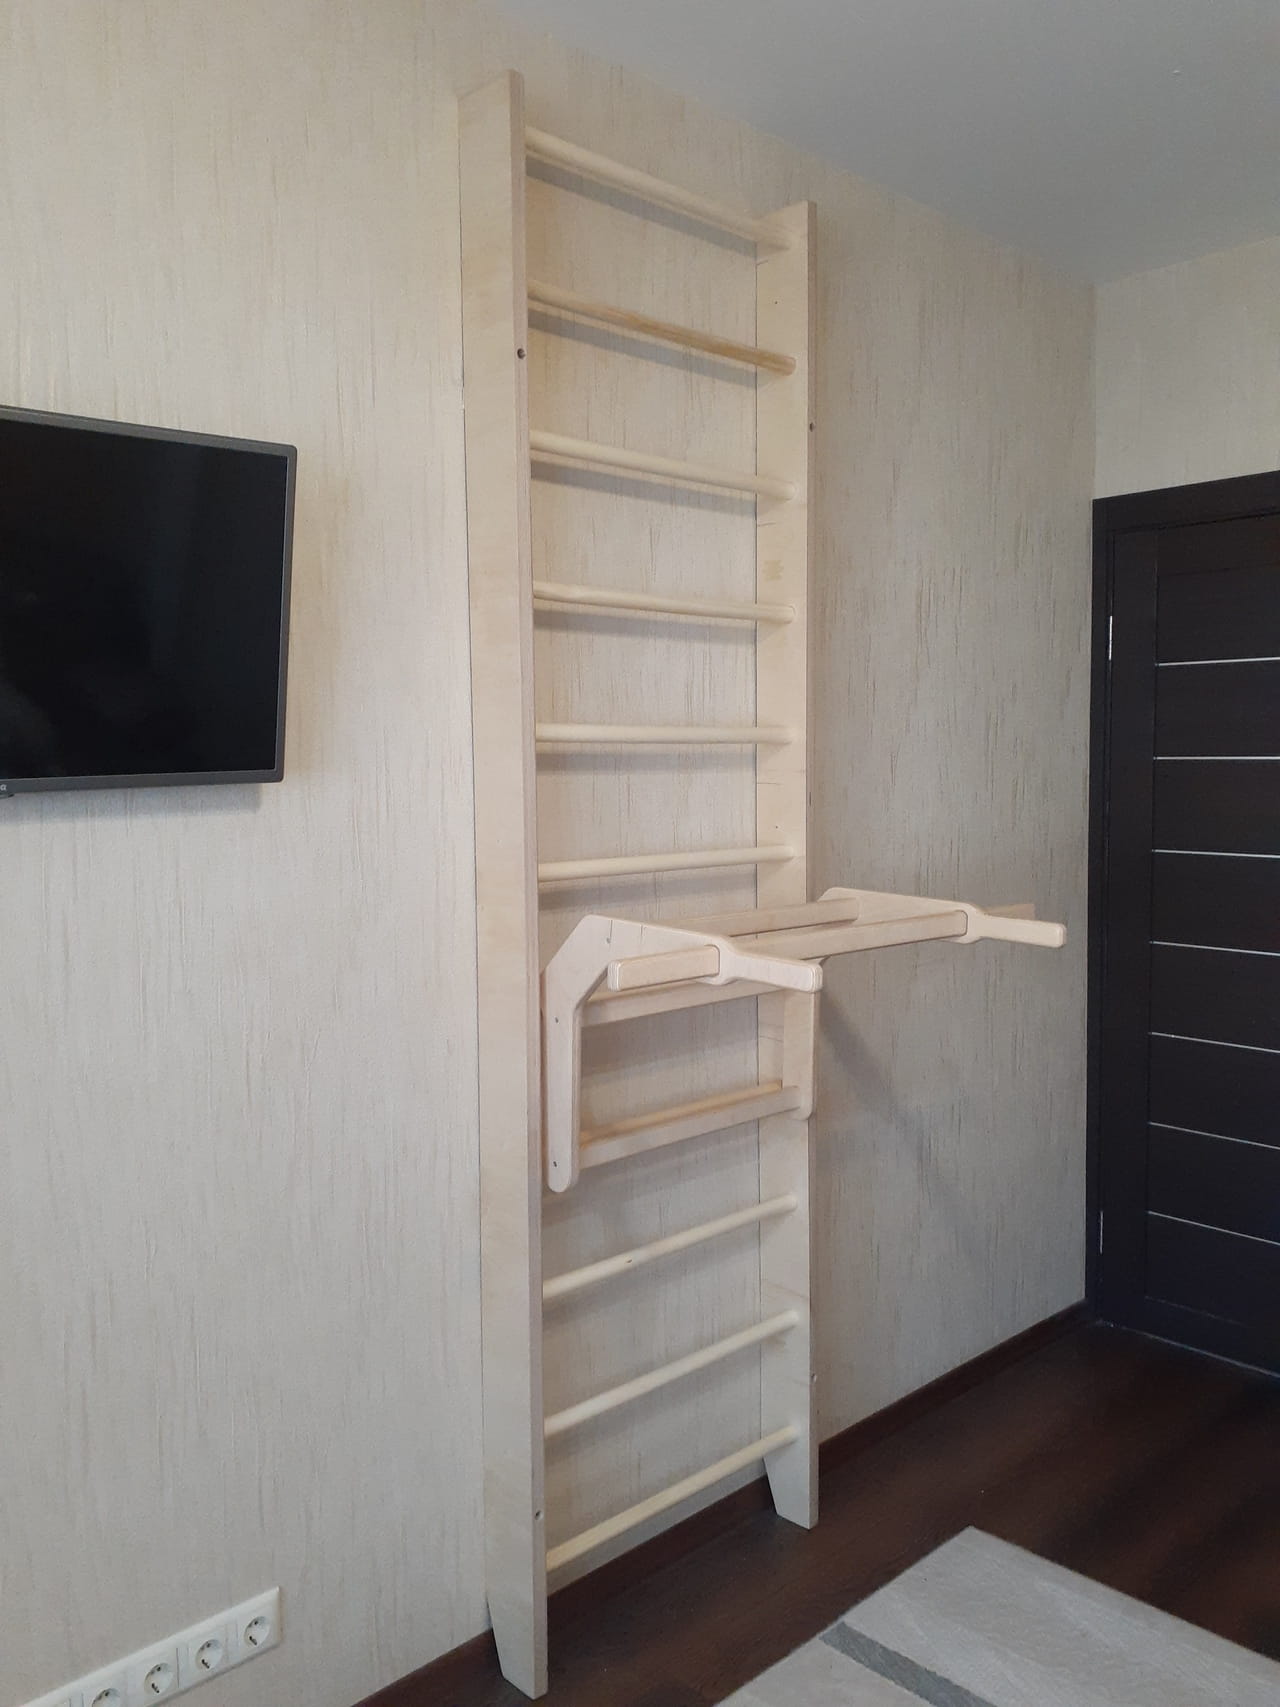


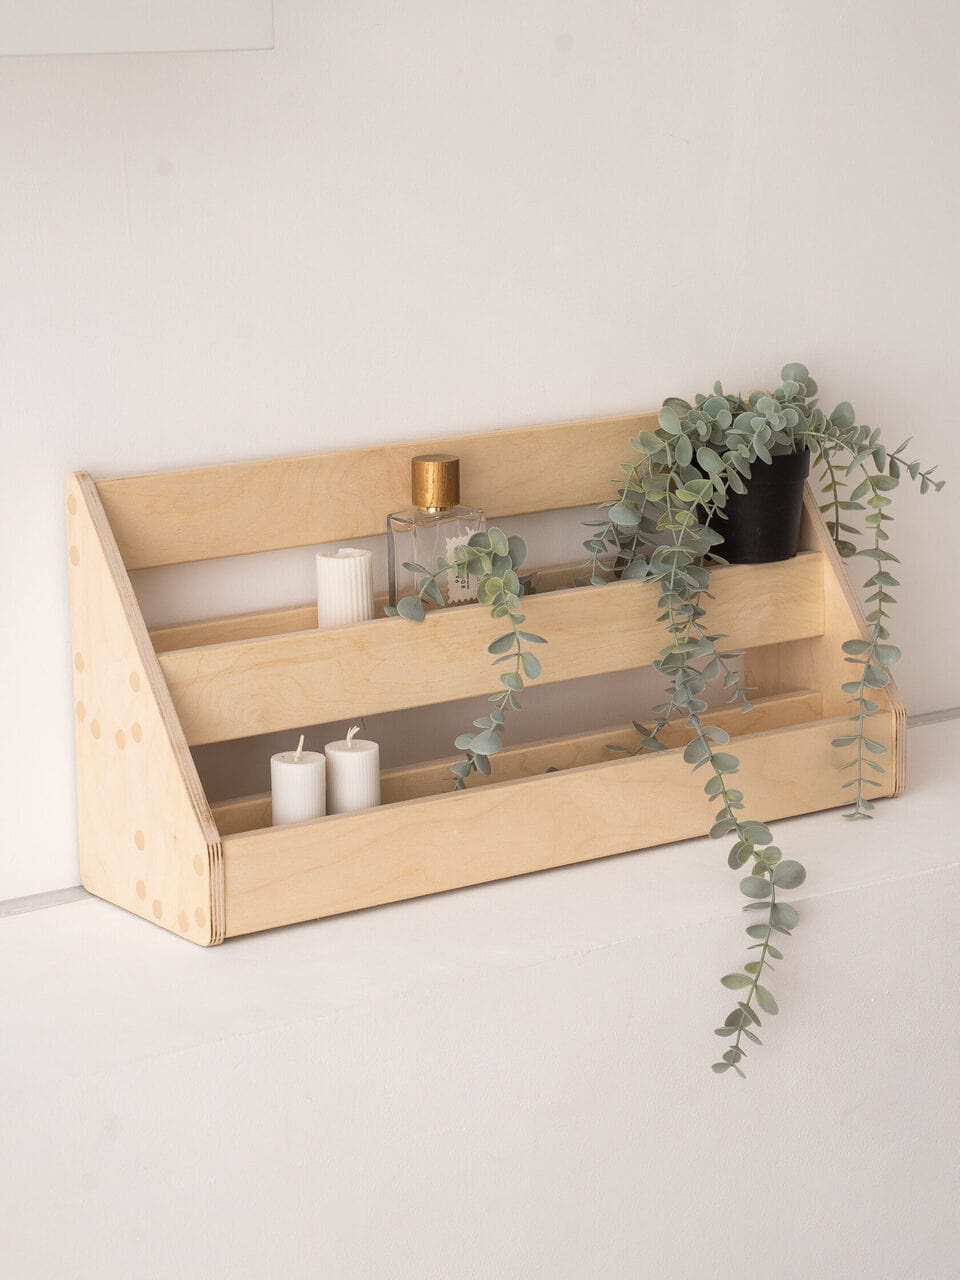
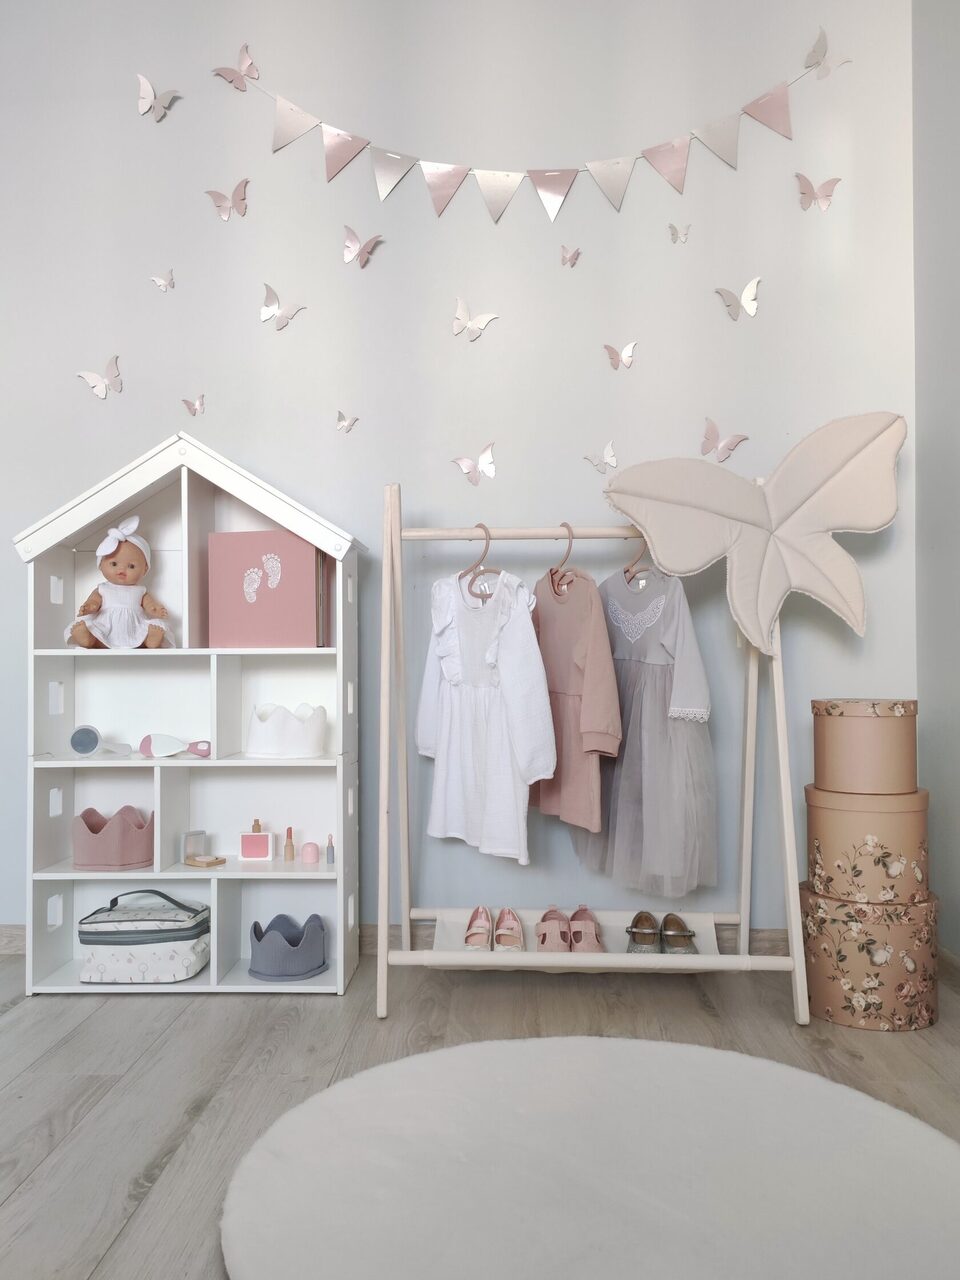
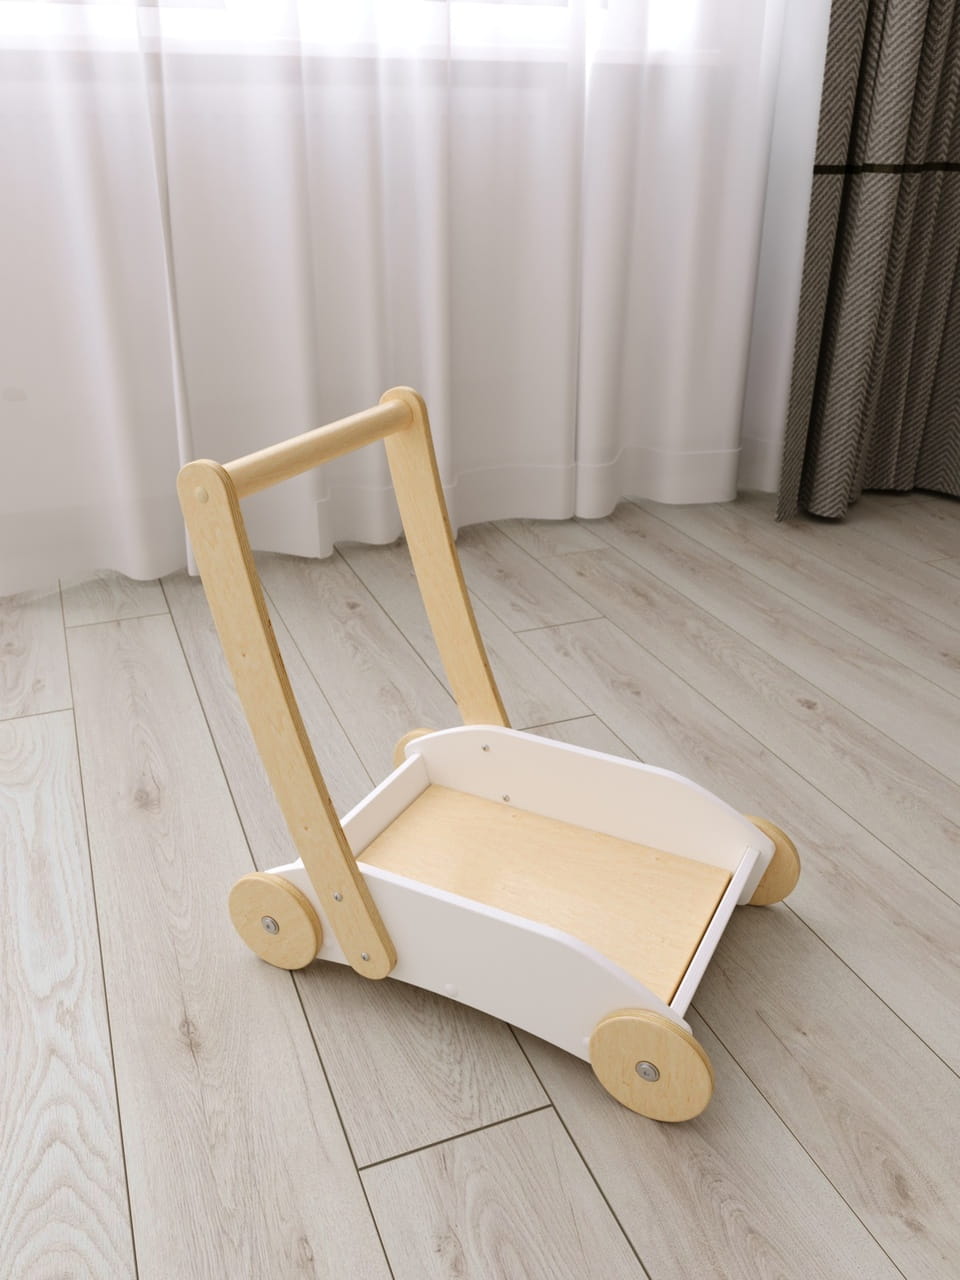

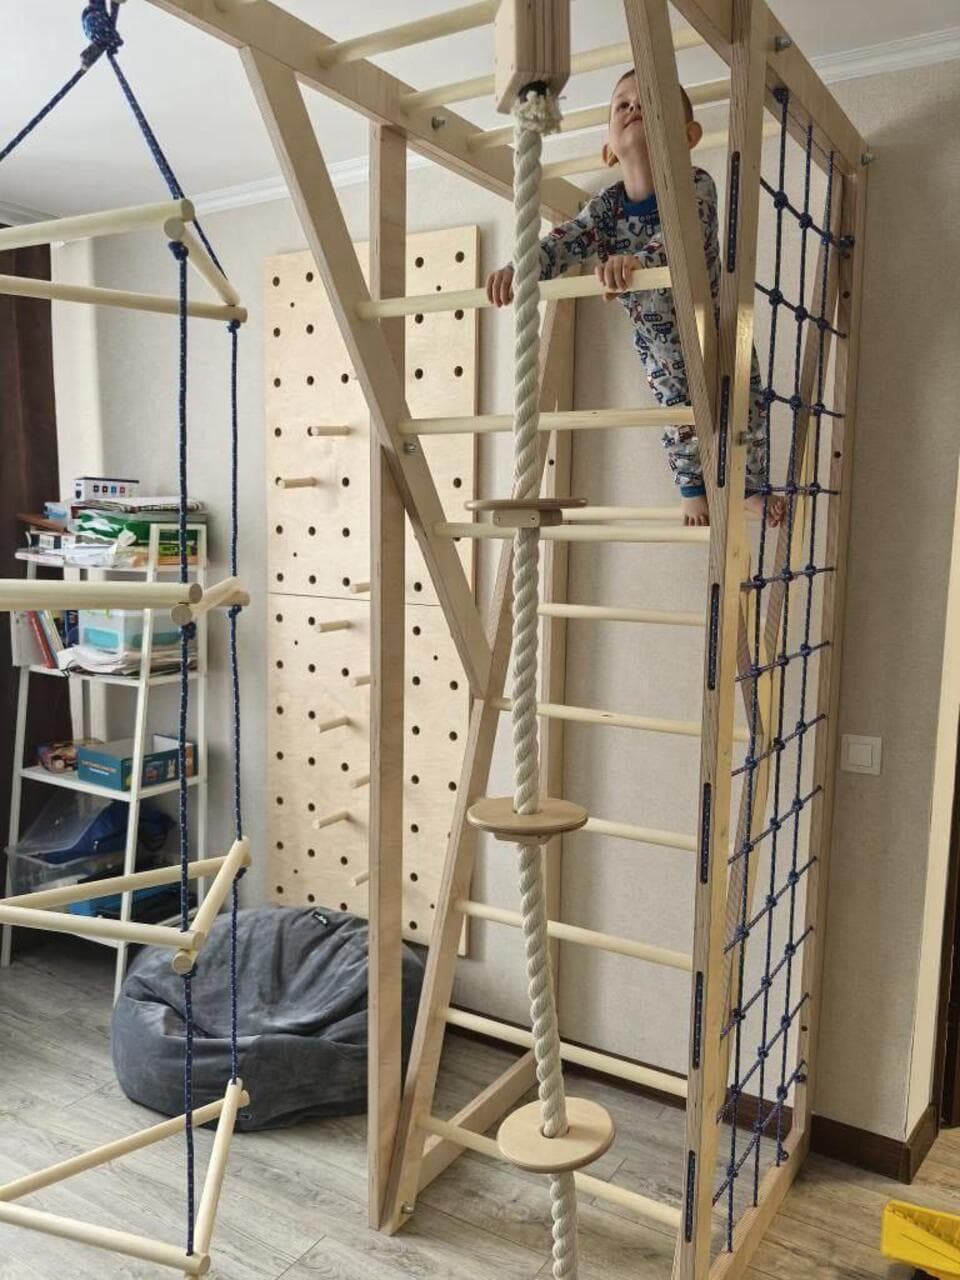
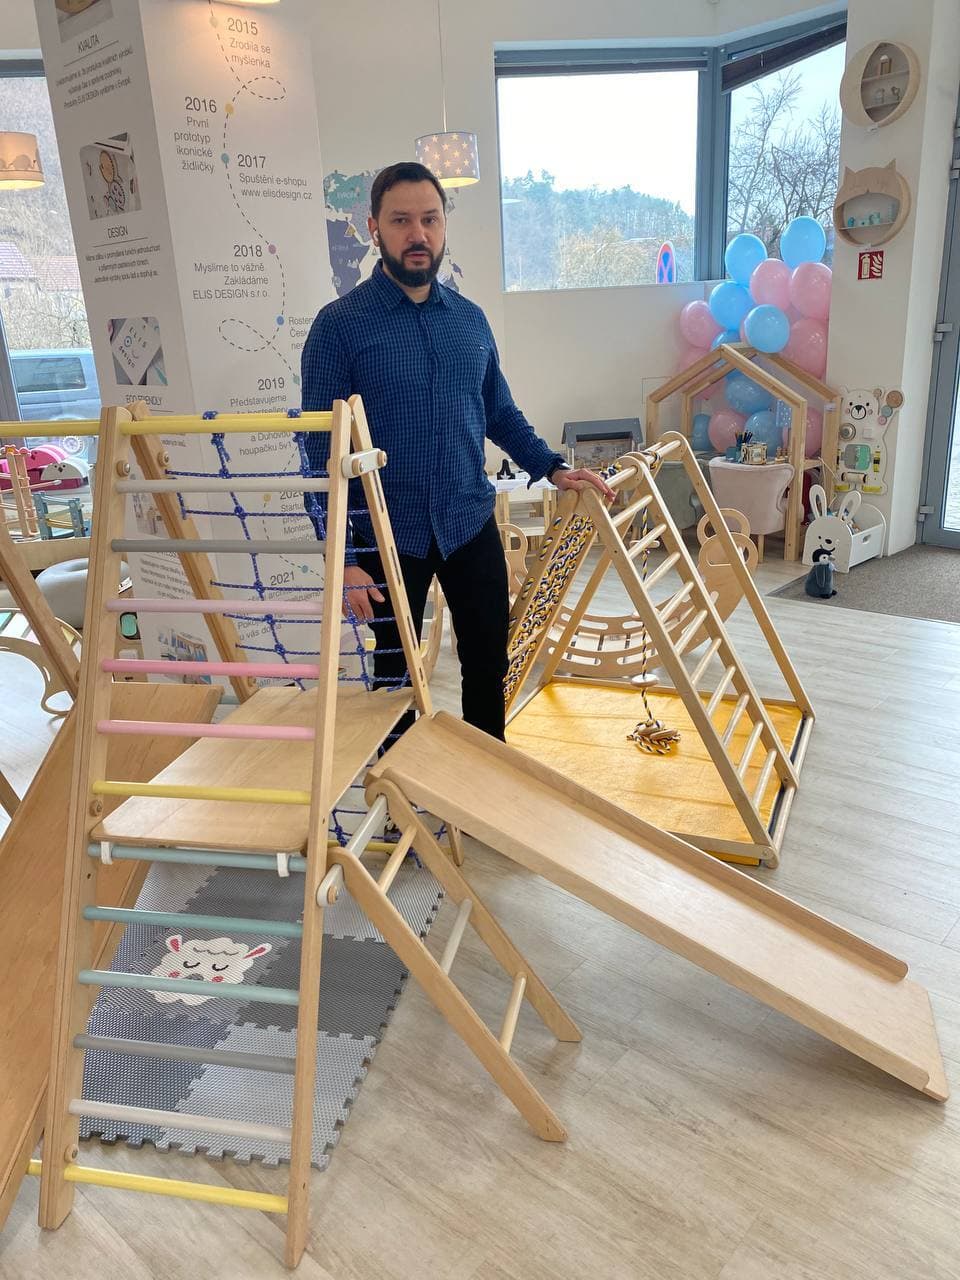
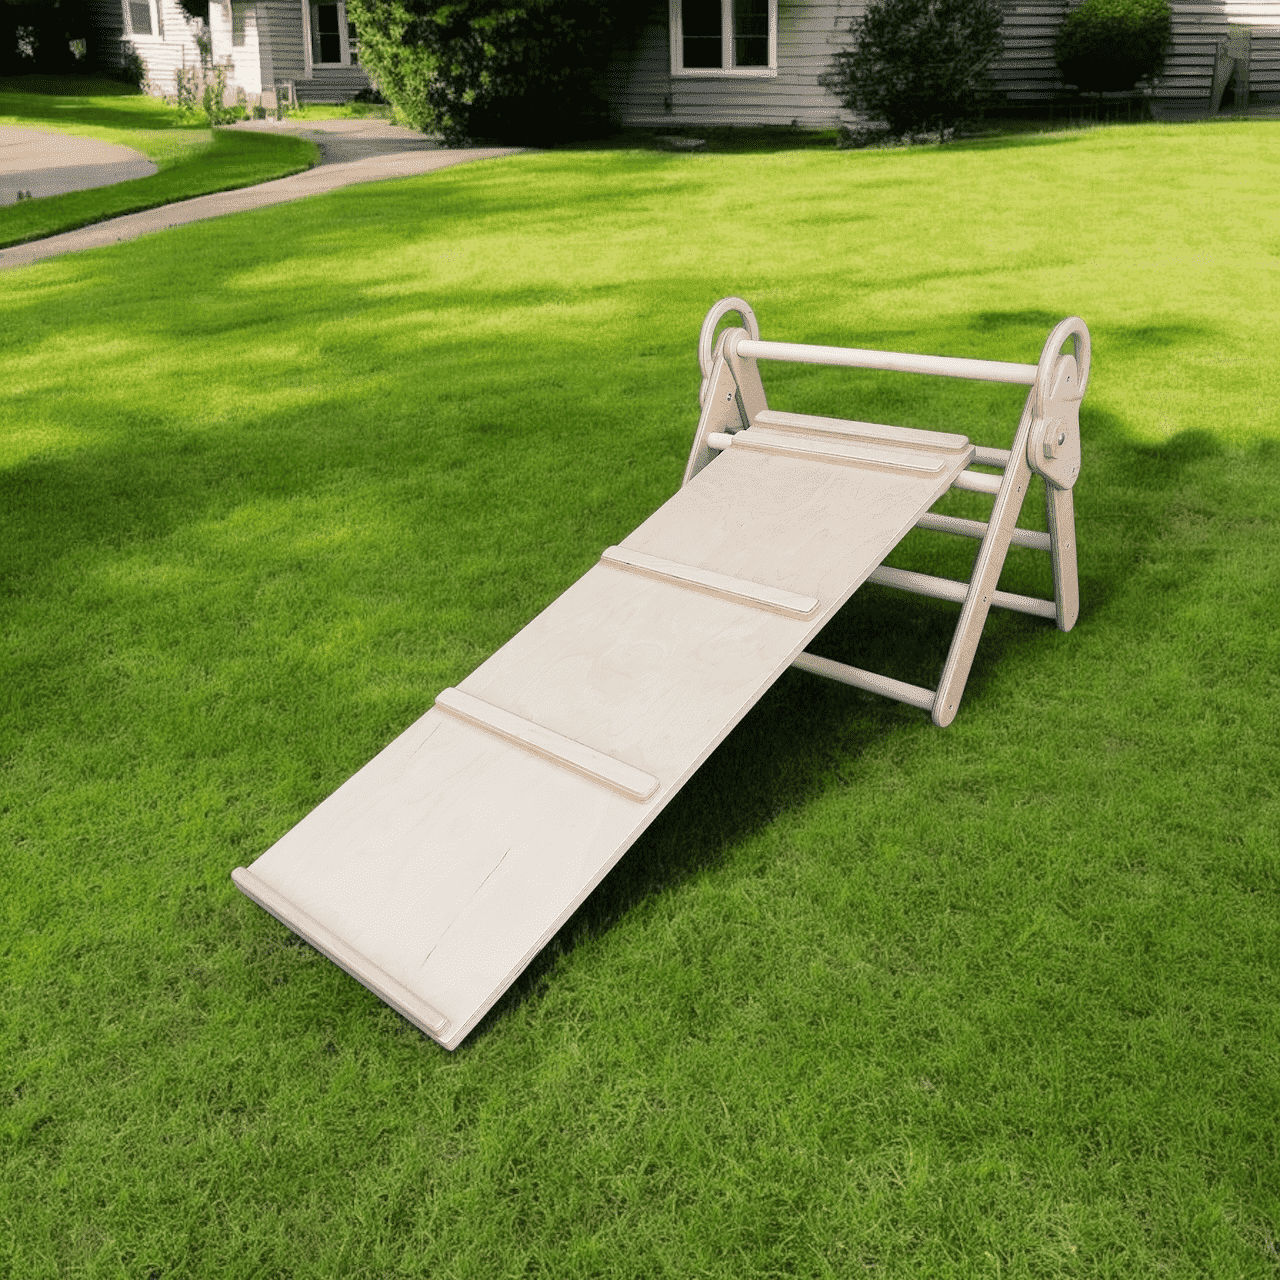
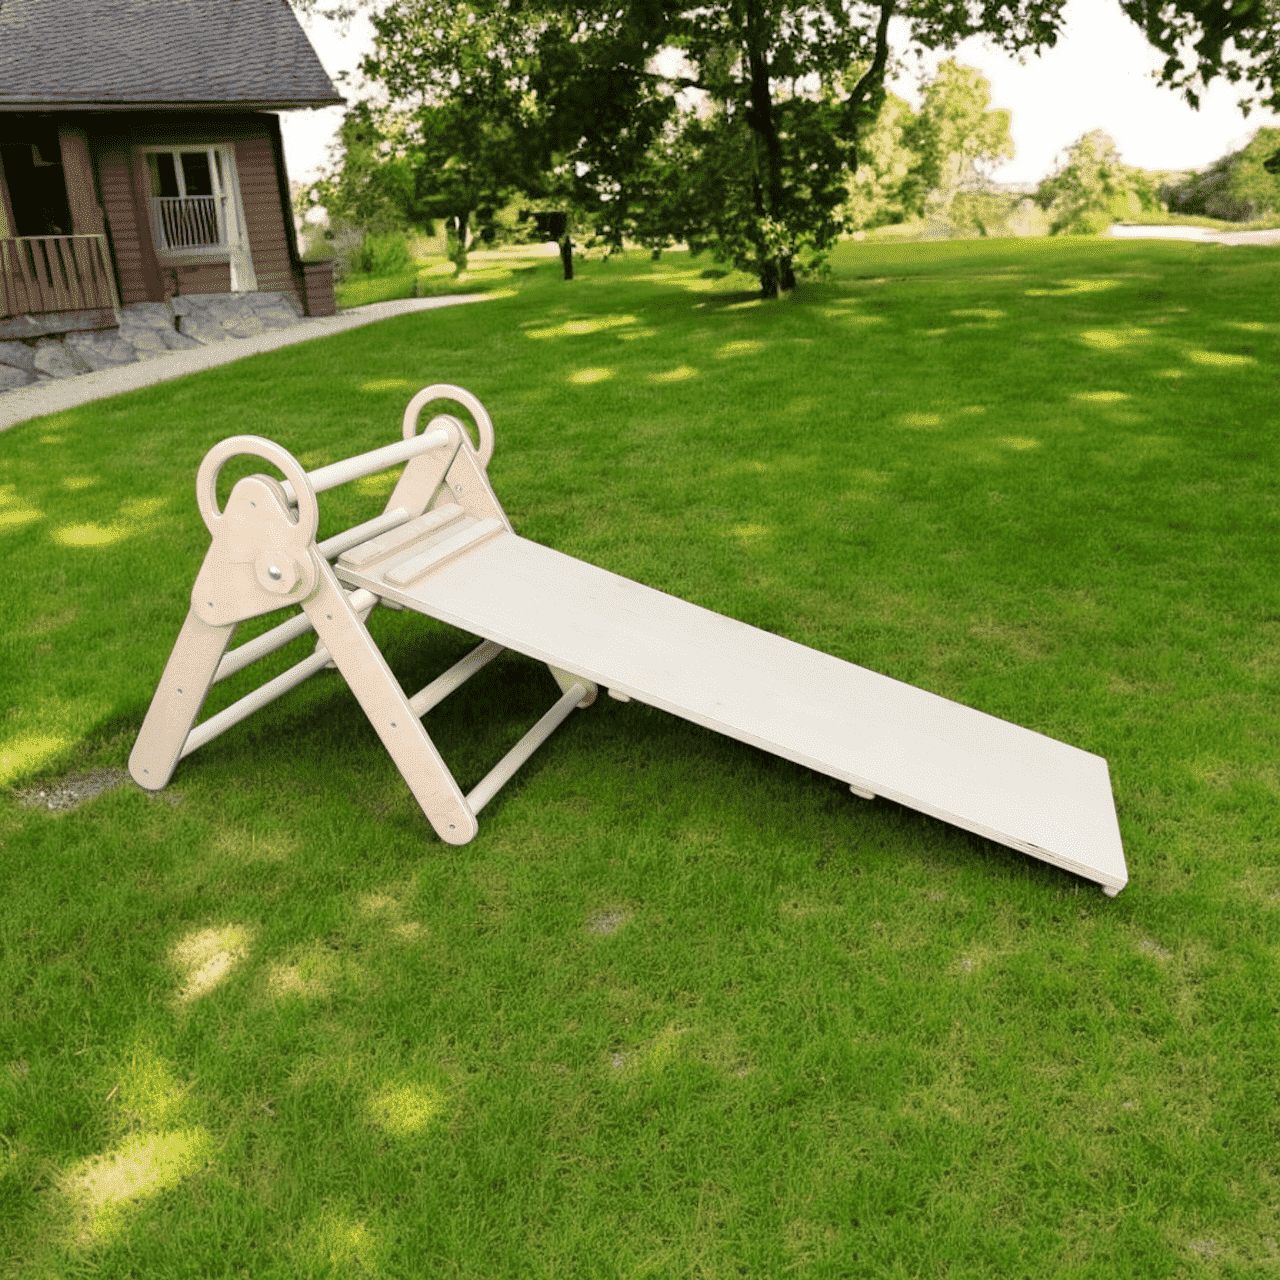
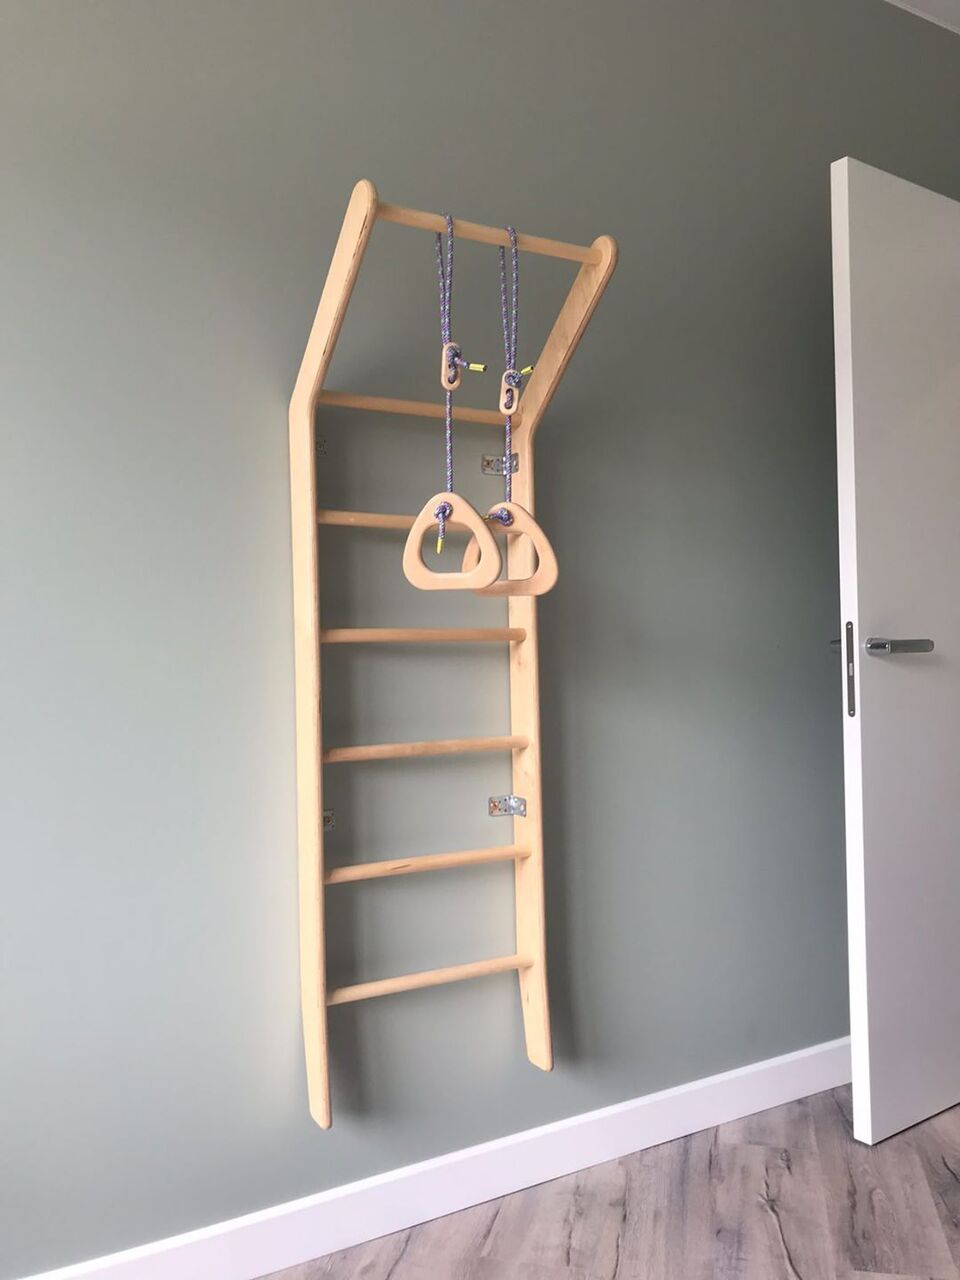
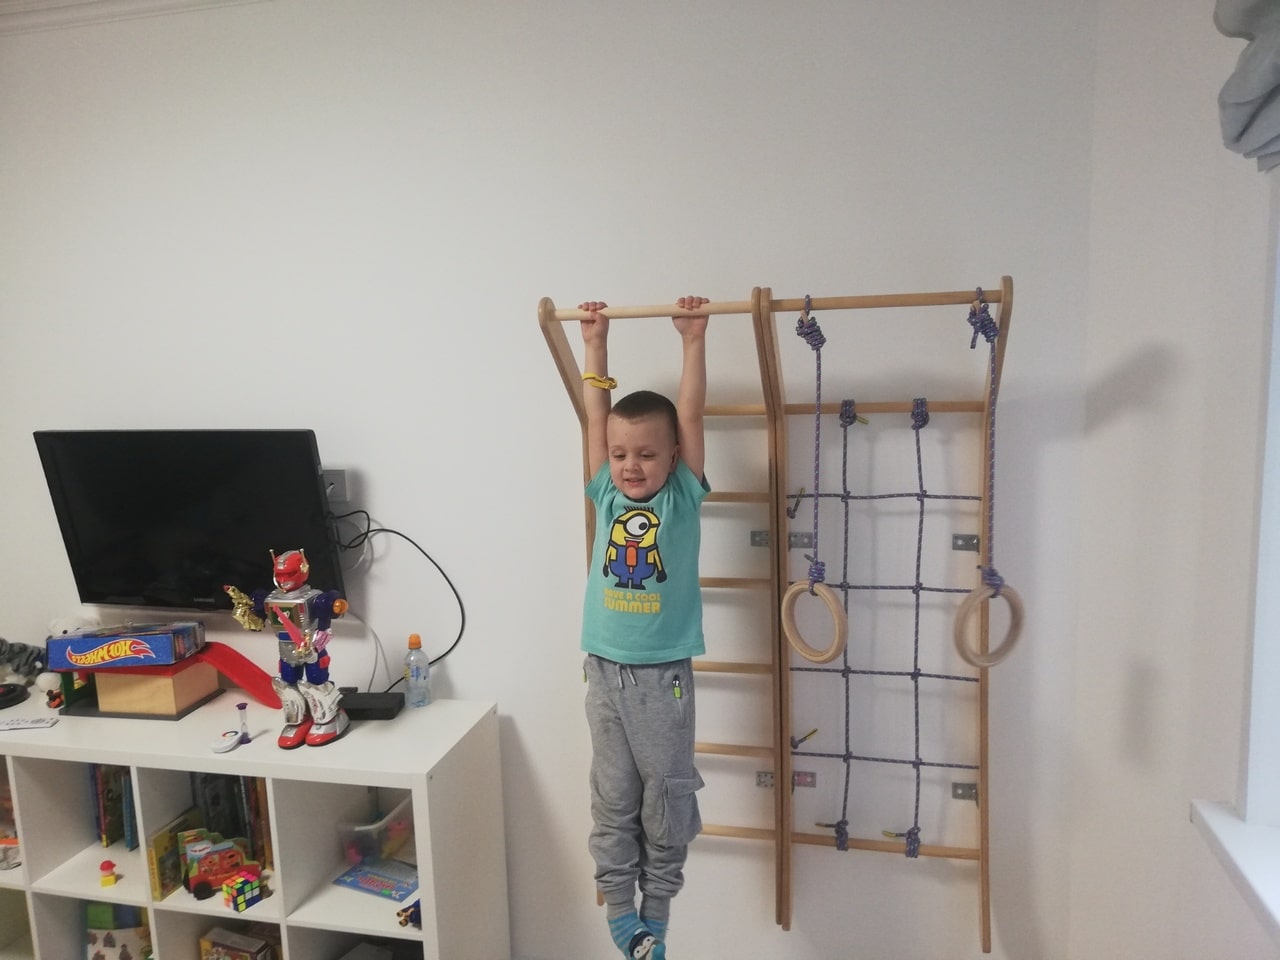
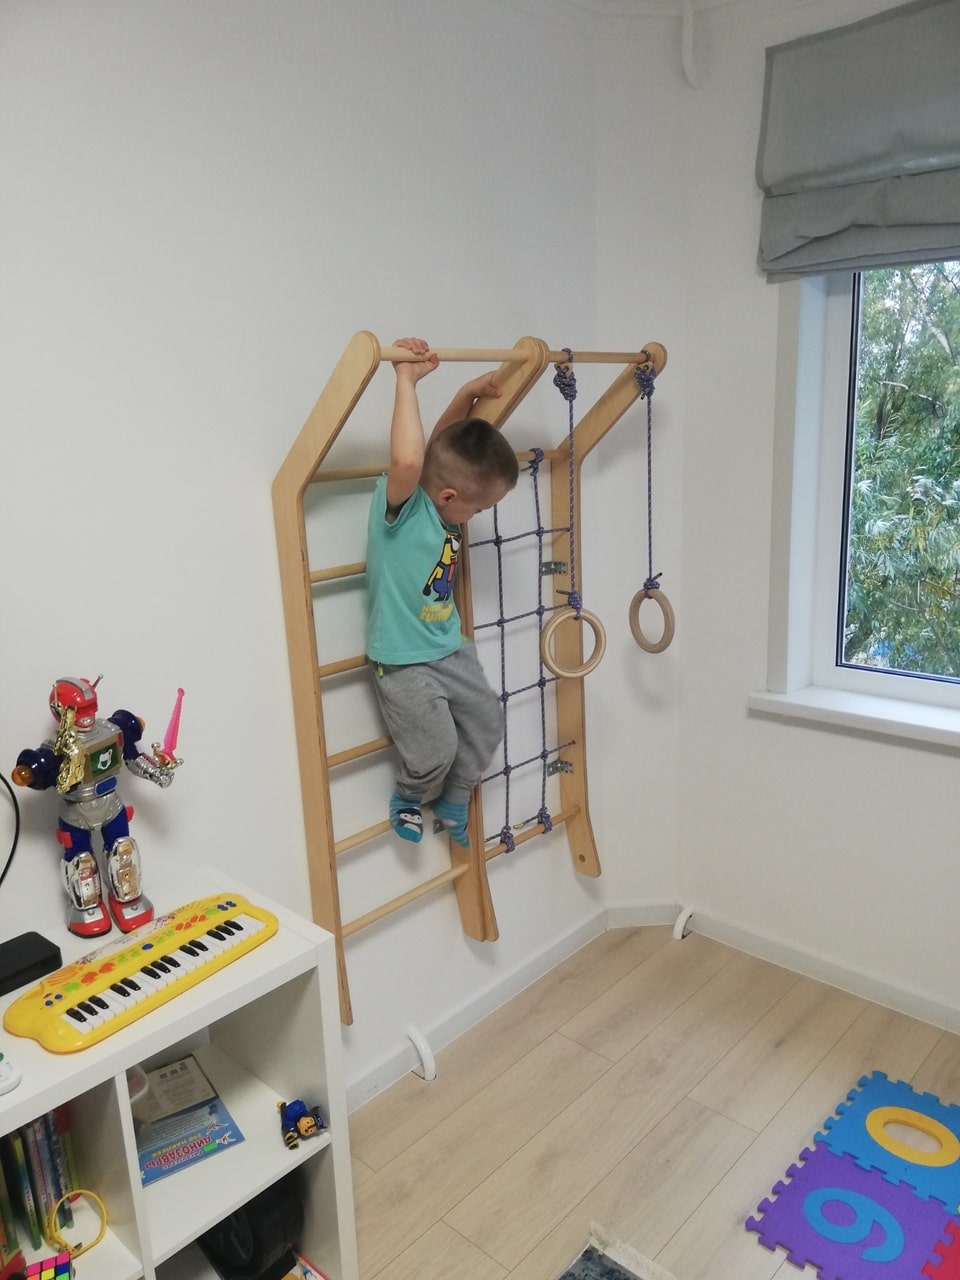

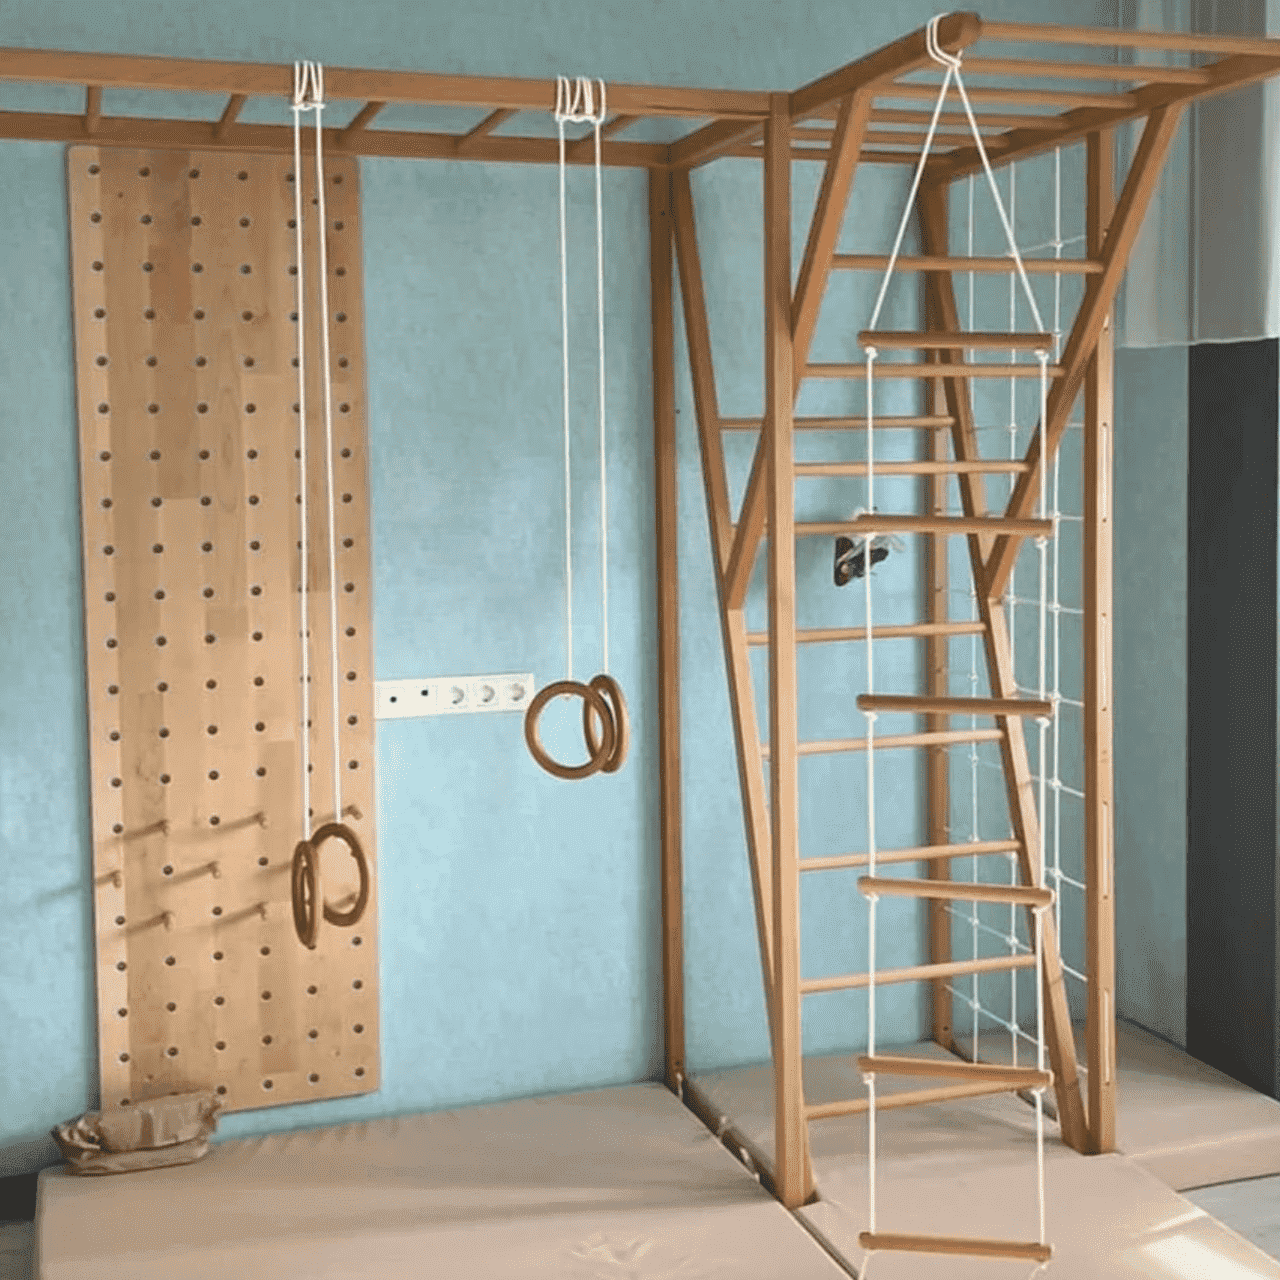
Co powstaje na wyjściu: przykłady wyrobów i kierunków
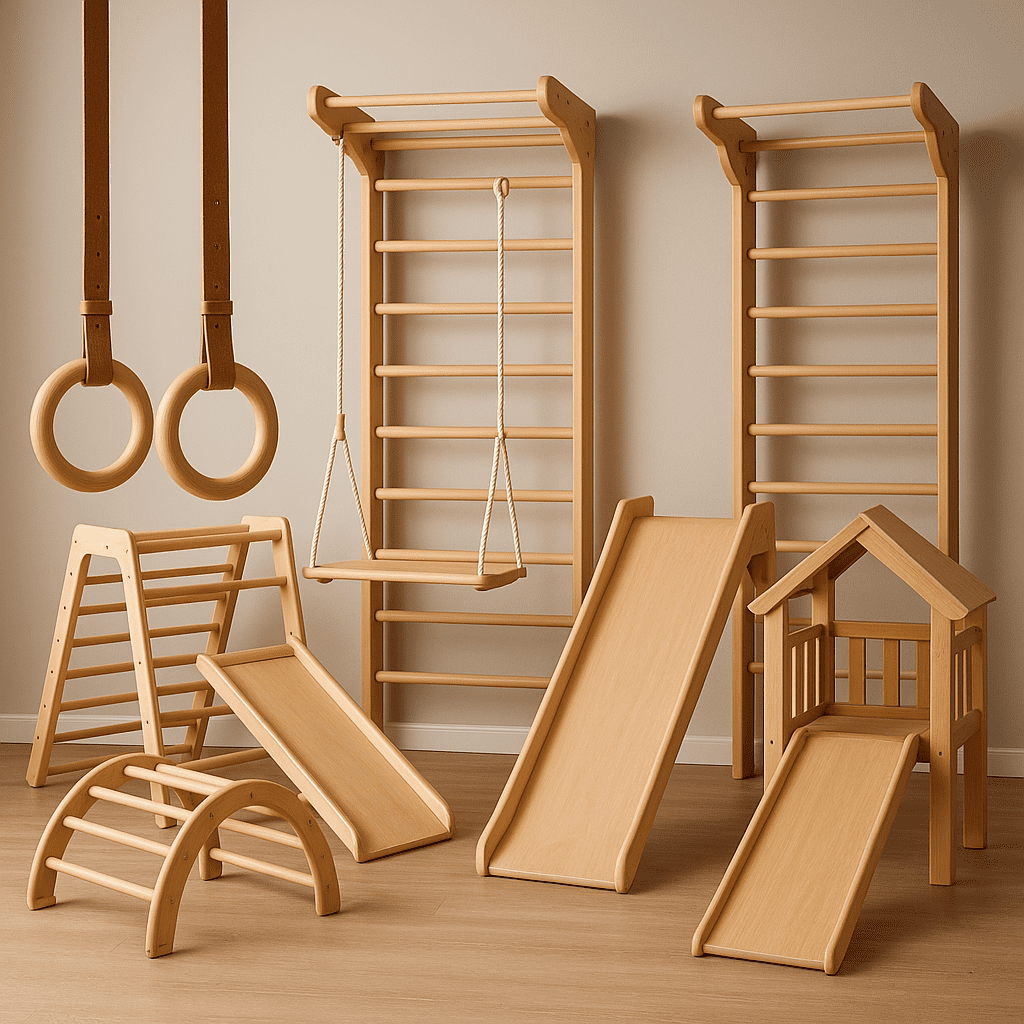
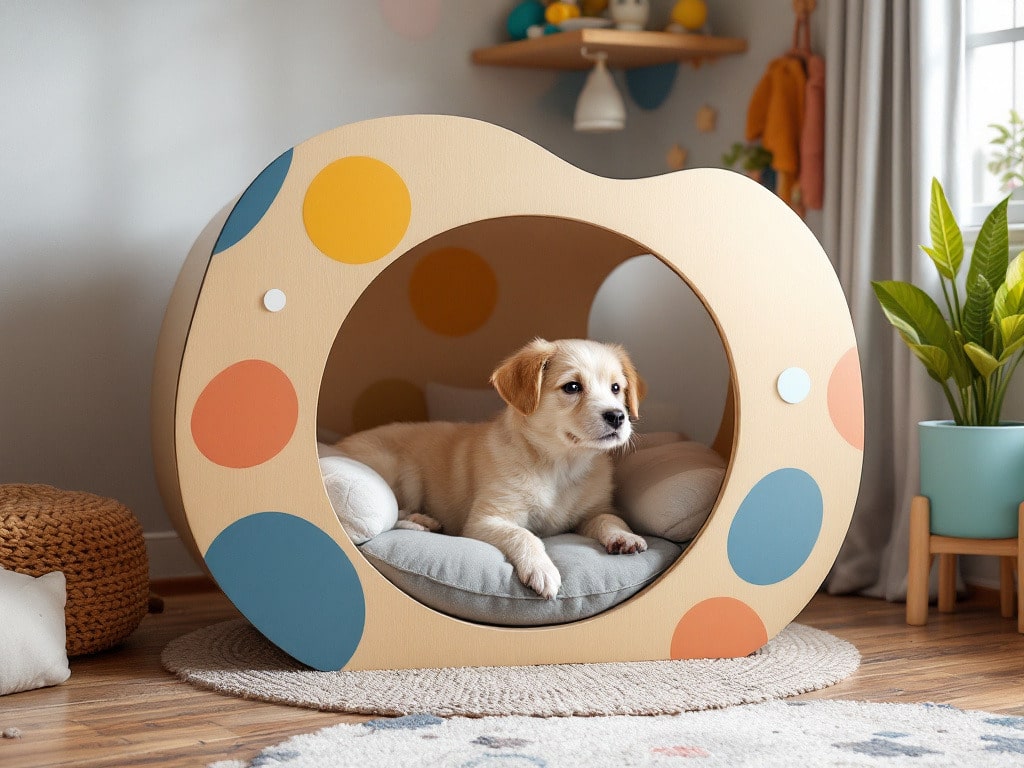
Asortyment tego, co powstaje z materiałów drewnopochodnych, jest naprawdę szeroki i rozchodzi się do zupełnie różnych branż. Jednym z najczęstszych zapytań są fronty meblowe i elementy do szaf, kuchni i ścianek działowych. Obok idą panele dekoracyjne, witryny, stojaki wystawiennicze, konstrukcje do sal sprzedaży, promostojaki i podia. Część zamówień powtarza się z miesiąca na miesiąc, część przychodzi jako jednorazowe projekty pod konkretne pomieszczenie lub wydarzenie.
W projektach wnętrzarskich cieszą się popytem panele ścienne z frezowaniem, elementy sufitowe, profilowane nakładki i wstawki dekoracyjne – to, co nadaje pomieszczeniu charakter. Biura architektoniczne biorą półfabrykaty pod makiety, obudowy i ramy pod swoje projekty. Osobna historia to producenci AGD: potrzebują drewnianych wstawek i paneli bocznych do modeli klasy premium, gdzie plastik już nie kojarzy się z „drogim”. Każda taka pozycja wymaga swojej precyzji i swojego wykończenia.
W opakowaniach poszukiwane są drewniane skrzynie, palety, dekoracyjne pudła i opakowania kraftowe o precyzyjnej geometrii – pod konkretny towar, a nie „mniej więcej na wymiar”. Wyraźny strumień idzie z branży HoReCa: podstawki, uchwyty na menu, deski do serwowania, elementy wyposażenia dla kawiarni i restauracji. Tu liczą się i wygląd, i odporność na wilgoć oraz mycie, dlatego wykończenie dobiera się pod codzienną eksploatację, a nie tylko pod zdjęcie w menu.
Są też zamówienia na kompletację: płyty meblowe, półfabrykaty ze sklejki, listwy dekoracyjne, nóżki, poprzeczki – elementy, z których klient składa własną linię. Niemała część wyrobów jedzie w stanie rozłożonym: komplet już sfrezowanych elementów z gotowymi miejscami pod mocowanie, które pozostaje ściągnąć według instrukcji. Taki format jest wygodny w dostawie, oszczędza miejsce przy transporcie i zmniejsza ryzyko uszkodzenia powierzchni licowych w drodze.
Kto już z nami współpracuje
Wytwórcy mebli skrzyniowych
Warsztaty stolarskie
Projektanci wnętrz
Architekci
Prywatni rzemieślnicy i twórcy

Sprzedawcy internetowi

Agencje reklamowe
Scenografowie

Konserwatorzy
Producenci zabawek
Artyści i rzeźbiarze

Firmy budowlane
Producenci wyposażenia wystawienniczego

Placówki edukacyjne

Producenci sprzętu sportowego

Producenci opakowań drewnianych
Klienci indywidualni
Sklepy i butiki
Zakłady produkcyjne
Restauracje i kawiarnie
Kto wybiera wyroby z drewna: klienci z różnych branż
Krąg klientów, którzy potrzebują wyrobów z drewna, jest dość pstrokaty. Wyraźny udział dają firmy meblowe: cięcie i frezowanie oddają na zewnątrz, aby nie zajmować własnych maszyn obcą cyklowo pracą i nie utrzymywać zbędnego personelu. Architekci i projektanci przychodzą z indywidualnymi rysunkami – panele, ścianki działowe, elementy dekoracyjne, nietypowe kształty i wymiary, których nie ma w seryjnym katalogu. Dla nich ważniejsze od wszystkiego jest dokładne trafienie w projekt, a nie niska cena za sztukę.
Sieci handlowe zamawiają stojaki, witryny, uchwyty na cenówki i konstrukcje reklamowe – często w nakładzie na dziesiątki punktów, gdzie liczy się jednakowość każdej sztuki. Firmy z branży wystawienniczej biorą stoiska, podia i elementy aranżacji pod konkretne wydarzenie i ostre terminy. Gastronomia przychodzi po wyroby do serwowania, detale wnętrz, szyldy i uchwyty na menu. Każdy segment ma swoją logikę: jednemu potrzebna jest partia „jak spod sztancy”, drugiemu – jeden efektowny obiekt, złożony dokładnie na datę otwarcia.
Popyt idzie też od marek odzieżowych i obuwniczych – potrzebują aranżacji sklepów, podstawek i ekspozycji, które trzymają jednolity styl sieci. Zakłady i przedsiębiorstwa przemysłowe biorą opakowania, półfabrykaty i kompletację techniczną. W ogólnym strumieniu są agencje marketingowe i reklamowe, prywatni rzemieślnicy, obróbcy drewna, retail i sklepy internetowe. Taki rozrzut właśnie świadczy o uniwersalności materiału: jedna produkcja obsługuje i jednostkowe zamówienie projektowe, i seryjną dostawę pod klucz.
Naturalność, precyzja, różnorodność: uogólnione spojrzenie na drewno i jego obróbkę
Materiały drewnopochodne to uniwersalna baza: równie dobrze nadają się do drobnego dekoru i do masywnych konstrukcji. Piłuje się je, frezuje, szlifuje, maluje i montuje, łącząc operacje pod zadanie. W rękach nowoczesnej produkcji drewno stało się materiałem wysokiej precyzji, który podporządkowuje się najróżniejszym wymaganiom. Właściwie dobrany rozkrój, staranne frezowanie, szlifowanie odpowiednim ziarnem, a następnie malowanie lub olej dają wyrób z drewna, który nie tylko pełni funkcję, ale i wygląda schludnie oraz drogo. Technologia jest tu ważniejsza niż same „złote ręce” – to ona czyni rezultat powtarzalnym.
Jak dokładnie obrabiać element, dyktuje jego przeznaczenie. Panele ścienne potrzebują idealnej geometrii i równego wykończenia – inaczej złącze zdradzi każdą niedokładność przy montażu. Opakowania przeciwnie – wymagają wytrzymałości i ekonomiczności: zbędne operacje tylko podnoszą koszt partii bez pożytku. W meblach na pierwszym miejscu jest precyzja otworów i wycięć, od której zależy, czy korpus złoży się szybko i bez dopasowywania na obiekcie. Ta sama maszyna pod te zadania nastawiana jest różnie, i w tym cały sens elastycznej produkcji.
Nowoczesna obróbka płyt trafia od razu w kilka celów: oszczędza materiał, zostawia mniej odpadu i pozwala uzyskiwać złożone kształty bez ręcznego dopasowywania. Dla partii seryjnych to bezpośrednia oszczędność – każda zaoszczędzona płyta mnoży się przez nakład. Przy tym nic nie stoi na przeszkodzie, by wypuszczać i unikatowe wyroby pod jednostkowe zadanie: ta sama linia radzi sobie i ze strumieniem, i z ekskluzywem. Wszystko opiera się na zapytaniu – produkcja dostosowuje się do niego, a nie odwrotnie.
Różnorodny park maszynowy otwiera pracę z szerokim spektrum materiałów – od zwykłej sklejki i płyty laminowanej po pleksę, plastik i aluminium. Każdy wymaga swojego podejścia: prędkości posuwu, typu frezu, trybu cięcia. Umiejętność połączenia ich w jednym wyrobie – na przykład drewniany korpus z wstawką akrylową i aluminiowym obramowaniem – to właśnie ta przewaga, dla której klient przychodzi do produkcji z pełnym cyklem, a nie składa element po kawałku u trzech różnych podwykonawców.
Materiały na wyroby z drewna: czym różnią się sklejka, płyta wiórowa, płyta laminowana, MDF i drewno lite
Wybór podłoża pod konkretne zadanie rozstrzyga więcej, niż się wydaje. Ten sam rysunek zrealizowany w sklejce, płycie laminowanej lub drewnie litym da różną masę, koszt, odporność na wilgoć i wygląd krawędzi. Dlatego rozmowa o zamówieniu niemal zawsze zaczyna się od materiału: gdzie wyrób będzie stał, jakie niesie obciążenie, czy potrzebny jest wariant wodoodporny, czy istotny jest naturalny rysunek, czy wystarczy równa powłoka dekoracyjna. Poniżej zebrano główne materiały, z których w produkcji robi się wyroby z drewna, wraz z ich mocnymi i słabymi stronami.
| Materiał | Mocne strony | Gdzie się stosuje | Na co zwrócić uwagę |
|---|---|---|---|
| 🪵 Sklejka | Wysoka wytrzymałość, stabilność kształtu, trzyma mocowania | Ramy, elementy nośne, elementy giętoklejone, opakowania | Czoło wymaga obróbki lub oklejenia |
| 🟫 Płyta wiórowa | Niedroga, dostępna w dużych formatach | Elementy ukryte, podstawy, konstrukcje surowe | Boi się wilgoci na krawędziach, trzyma mocowania gorzej niż sklejka |
| ⬜ Płyta laminowana | Gotowa powłoka dekoracyjna, bogata paleta | Meble korpusowe, ścianki działowe, półki, fronty | Potrzebuje starannej krawędzi, odpryski przy grubym cięciu |
| 🟤 MDF | Jednorodna struktura, idealny pod frezowanie i malowanie | Fronty z reliefem, dekor, elementy gięte i profilowane | Cięższy od płyty wiórowej, wrażliwy na silną wilgoć |
| 🔲 OSB | Wytrzymałość, wodoodporność, wyrazista faktura | Budownictwo, opakowania, wnętrza loftowe | Chropowata powierzchnia, wymaga przygotowania pod wykończenie |
| 🌳 Drewno lite | Naturalność, naprawialność, wygląd premium | Blaty, meble, dekor wnętrzarski | Droższe od płyt, reaguje na wilgoć i temperaturę |
Sklejka wygrywa tam, gdzie element niesie obciążenie i musi trzymać wkręt lub konfirmat bez rozluźnienia. Płyta laminowana obsługuje główny wolumen mebli korpusowych: warstwa dekoracyjna jest już na płycie, pozostaje starannie rozkroić i okleić. MDF jest niezastąpiony, gdy potrzebny jest relief, gięcie lub gładka malowana powierzchnia bez łączeń. Drewno lite bierze się tam, gdzie ważny jest naturalny rysunek i trwałość, a budżet pozwala. Nierzadko w jednym wyrobie materiały się łączy: korpus z płyty laminowanej, front z MDF, a węzły nośne ze sklejki – tak balansuje się cenę i niezawodność.
Osobną kwestią są krawędź i czoło. W materiałach płytowych to właśnie przekrój pierwszy zdradza wilgoć i mechanikę. Dlatego widoczne czoła okleja się obrzeżem PVC lub ABS, zakrywa nakładkami albo obrabia pod malowanie. Na etapie wyceny uwzględnia się to z wyprzedzeniem: wiadomo, które strony elementu będą na widoku, a które schowają się do wnętrza konstrukcji. Takie podejście oszczędza i materiał, i czas, a gotowe wyroby z drewna zyskują skończony wygląd bez zbędnego dorabiania u klienta.
Rodzaje obróbki, z których składa się gotowy wyrób
Droga od płyty do gotowego elementu to zbiór operacji, z których każda odpowiada za swój rezultat. Część z nich widać gołym okiem, część zauważa się dopiero przy montażu, gdy element wchodzi na miejsce bez szczelin. Aby było jasne, za co odpowiada każdy etap, oto krótkie omówienie głównych operacji obróbki drewna.
- ✂️ Rozkrój i cięcie – wyznaczają bazowe wymiary elementu; od precyzji tutaj zależy cała dalsza geometria.
- 🛠️ Frezowanie – kształtuje wpusty, fazy, zaokrąglenia, relief i kontury krzywoliniowe.
- 🕳️ Wiercenie i nawiercanie – otwory pod mocowania, zawiasy i podpórki półek ściśle według mapy.
- 🧲 Wybranie – nieprzelotowe miseczki i gniazda pod okucia oraz połączenia elementów.
- 🪄 Szlifowanie – usuwa chropowatość w kilku przejściach, przygotowuje powierzchnię pod powłokę.
- 🎨 Malowanie i wykończenie – lakier, emalia, olej lub bejcowanie na potrzebny odcień i odporność.
- 🔗 Montaż i pakowanie – ściąganie węzłów, kontrola geometrii i ochrona krawędzi przed wysyłką.
Kolejność operacji nie jest sztywna: pod konkretny projekt się je tasuje, coś dodaje, coś pomija. Prosta półka obejdzie się rozkrojem, oklejeniem i nawierceniem. Profilowany front przejdzie pełny cykl z frezowaniem, szlifowaniem w kilku przejściach i malowaniem. Właśnie dlatego dwa z pozoru podobne elementy mogą wyraźnie różnić się ceną i terminami – za pozorną prostotą kryje się różna liczba przejść i różna złożoność oprzyrządowania.
Terminy, ilości i cena: od czego zależy koszt wyrobów z drewna
Dokładną liczbę co do terminu i ceny podaje się po wycenie, bo danych wejściowych jest wiele: materiał, nakład, złożoność frezowania, typ wykończenia, dostępność płyt w magazynie. Ale ogólna logika jest przejrzysta i warto ją znać z wyprzedzeniem, aby planować zakup. Poniżej – orientacyjne dane dla typowych zamówień: nie zastępują wyceny, ale pokazują, jak złożoność i ilość wpływają na wynik.
| Typ zamówienia | Orientacyjny termin | Min. partia | Co silniej wpływa na cenę |
|---|---|---|---|
| 📦 Elementy typowe (rozkrój + obrzeże) | 1–3 dni robocze | od drobnego hurtu | Powierzchnia płyty, wielkość partii |
| 🪟 Fronty z frezowaniem | 3–7 dni roboczych | do uzgodnienia | Złożoność reliefu, typ powłoki |
| 🏗️ Ramy i konstrukcje | 5–10 dni roboczych | wg projektu | Materiał, węzły montażowe, mocowania |
| 🎭 Wyroby nietypowe pod projekt | od 7 dni | od 1 szt. | Inżynieria, oprzyrządowanie, wykończenie |
Na koszt najsilniej naciska nie samo cięcie, lecz złożoność i wykończenie. Gładki element bez malowania jest wielokrotnie tańszy niż profilowany z wielowarstwową emalią, nawet przy tych samych wymiarach. Nakład działa w drugą stronę: im więcej jednakowych elementów, tym niższa cena za sztukę – program pisze się raz, a materiał rozkrawa z mniejszymi stratami. Dlatego próbną partię drobnohurtową i późniejszy duży nakład niemal zawsze liczy się według różnych stawek, i to normalna praktyka dla wyrobów z drewna.
Oszczędza się nie na jakości, lecz na rozłożeniu i planowaniu. Mądra mapa rozkroju obniża odpad, połączenie kilku pozycji w jedno uruchomienie skraca przezbrojenia, a przysłany z wyprzedzeniem poprawny rysunek eliminuje poprawki. Odwrotna strona pośpiechu jest znana: zamówienie na już bez porządnej specyfikacji wychodzi drożej i pod względem pieniędzy, i nerwów. Dlatego wycena zawsze wychodzi od pełnej informacji wejściowej, a nie od jednego wiersza „potrzebne elementy z płyty laminowanej taniej”.
Kontrola jakości i typowe błędy przy zamawianiu
Jakość elementu sprawdza się nie na oko na końcu, lecz w toku całego cyklu: weryfikuje się wymiary po rozkroju, geometrię po frezowaniu, czystość powierzchni przed malowaniem i osadzenie węzłów przy montażu. Taka kontrola przekrojowa jest tańsza niż jednorazowe sprawdzenie końcowe, bo błąd łapie się tam, gdzie da się go jeszcze naprawić bez utraty całego elementu. Większość problemów przy zamawianiu rodzi się nie w produkcji, lecz na wejściu – w niedokładnym postawieniu zadania.
- 📐 Niepełny rysunek – nie podano grubości materiału, kierunku usłojenia ani stron licowych.
- 💧 Zignorowana wilgoć – wariant wodoodporny jest potrzebny, a w zadaniu o nim ani słowa.
- 🔩 Zapomniane mocowania – nie omówiono otworów pod okucia, zawiasy i złącza.
- 🎨 Rozmyte wykończenie – „pomalujcie ładnie” zamiast konkretnego koloru, stopnia połysku i odporności.
- ⏱️ Nierealny termin – złożona pozycja „na jutro” bez uwzględnienia suszenia i przezbrojeń.
Wszystkie te punkty zdejmuje się na etapie uzgodnień jedną szczegółową rozmową. Im dokładniej klient opisze, gdzie i jak wyrób będzie pracował, tym bliżej rezultat oczekiwaniom i tym mniej powodów do poprawek. Dobra wiadomość jest taka, że technolog zwykle sam zadaje brakujące pytania: o grubość, obrzeże, wodoodporność i wykończenie. To nie biurokracja, lecz sposób, by zrobić element raz i dobrze.
Logistyka i pakowanie: jak wyroby z drewna dojeżdżają całe
Dobrze zrobiony element nietrudno zepsuć w drodze, dlatego pakowanie przemyśla się nie w ostatniej kolejności. Powierzchnie licowe i krawędzie są najbardziej wrażliwe: przekłada się je, rogi zabezpiecza, pozycje kruche fiksuje tak, aby nie obijały się o siebie. Duże konstrukcje nierzadko wysyła się w stanie rozłożonym – jako komplet elementów z gotowym mocowaniem, który składa się już na miejscu. To zmniejsza ryzyko uszkodzeń i oszczędza miejsce przy transporcie.
Dostawa działa w całej Polsce i w wielu krajach Europy, a format dobiera się pod wielkość i geografię: od firmy transportowej po osobny samochód pod dużą partię. Z wyprzedzeniem ustala się, kto odpowiada za załadunek, czy potrzebne jest sztywne oszalowanie i jak przyjmować towar co do ilości i wyglądu. Przejrzysty schemat wysyłki oszczędza czas obu stronom i zdejmuje większość sytuacji spornych, zanim jeszcze mogłyby powstać.
Jak zamówić wyroby z drewna hurtowo
Schemat zamówienia jest prosty i nie wymaga od klienta przygotowania inżynierskiego. Wystarczy opisać zadanie, a brakujące produkcja doprecyzuje sama. Zwykle droga od zgłoszenia do gotowej partii mieści się w kilku zrozumiałych krokach.
- 📝 Wysłać szkic, rysunek lub opis z przybliżonymi wymiarami i przeznaczeniem wyrobu.
- 📋 Uzgodnić materiał, obrzeże, typ obróbki i wykończenie, otrzymać wycenę terminu i kosztu.
- ✅ Zatwierdzić parametry i w razie potrzeby wykonać próbny wzór.
- 🏭 Uruchomić partię w produkcji: rozkrój, frezowanie, szlifowanie, malowanie, montaż.
- 🚚 Odebrać zapakowaną produkcję i zorganizować wysyłkę do swojego regionu.
Taki porządek jest równie wygodny i dla jednorazowego zadania, i dla regularnych dostaw. Stałym partnerom jest łatwiej: wypracowany kontekst przyspiesza uzgodnienia, a pozycje typowe uruchamia się praktycznie z półsłowa. W efekcie zamówienie wyrobów z drewna zamienia się z wyprawy w rutynę, gdzie przewidywalne są i terminy, i cena, i rezultat na wyjściu.
Powłoki wykończeniowe: lakier, emalia, olej i wosk
Wykończenie to nie tylko kwestia urody. Powłoka chroni powierzchnię przed wilgocią, zarysowaniami, promieniowaniem UV i chemią domową, a ponadto zadaje wrażenia dotykowe: matowy aksamit, ciepły olej czy lustrzany połysk odbiera się zupełnie inaczej. Wybór składu zależy od tego, gdzie element będzie żył i jakie obciążenie znosił. Blat w kawiarni i panel dekoracyjny na ścianie wymagają różnej odporności, choć oba mogą być z jednego materiału.
| Powłoka | Co daje | Gdzie pasuje | Niuans |
|---|---|---|---|
| 💧 Lakier | Przezroczysta ochrona, zachowuje rysunek, różne stopnie połysku | Meble, dekor, detale wnętrzarskie | Odprysk widoczny, naprawa miejscowa trudniejsza |
| 🎨 Emalia | Kryjący nasycony kolor, równa gładka płaszczyzna | Fronty malowane, segment dziecięcy i biurowy | Wymaga idealnego przygotowania powierzchni |
| 🌿 Olej | Podkreśla teksturę, naprawia się bez smug | Blaty, drewno lite, naczynia i deski | Wymaga okresowej pielęgnacji i odnawiania |
| 🕯️ Wosk | Miękki naturalny wygląd, przyjemny dotyk | Dekor, rozwiązania vintage i eko | Niska odporność na wodę i ścieranie |
Uniwersalnej odpowiedzi nie ma: pod codzienne mycie na mokro wybiera się odporny lakier lub emalię, pod ciepły naturalny wygląd – olej, pod zadania dekoracyjne – wosk. Często składy się łączy: podkład wyrównuje podłoże, a warstwa wierzchnia odpowiada za odporność i wygląd. Malowane elementy z MDF dają tę bezszwową gładką płaszczyznę, dla której ten materiał bierze się pod fronty. Drewno lite i sklejkę częściej prowadzi się pod lakier lub olej, aby nie chować naturalnego rysunku.
Ważne jest też przygotowanie pod wykończenie. Każda powłoka uczciwie ujawnia to, co zostało pod nią: niedoszlifowana powierzchnia da skórkę pomarańczową, przeoczone wgniecenie – refleks, kurz w komorze – wtrącenia. Dlatego szlifowanie i odpylanie przed malowaniem są nie mniej ważne niż sam skład. Dobrze pomalowany wyrób z drewna to w dziewięciu dziesiątych staranne przygotowanie i tylko w jednej dziesiątej ostatnia warstwa lakieru.
Maszyny i precyzja: co kryje się za skrótem CNC
CNC to komputerowe sterowanie numeryczne, a za tymi literami stoi prosta idea: maszyna powtarza zadany program z precyzją nieosiągalną ręcznie. Operator nie „prowadzi frezu na oko”, lecz uruchamia plik, w którym zapisane są tory, głębokości i prędkości. Setny element w partii wychodzi taki sam jak pierwszy – właśnie to jest potrzebne, gdy mowa o serii lub o elementach, które muszą łączyć się między sobą bez dopasowywania.
Poza obrabiarkami CNC w parku są pilarki formatowe, ukośnice, szlifierki i komora lakiernicza. Każda jednostka obsługuje swój odcinek, a razem dają pełny cykl pod jednym dachem. To przyspiesza pracę i usuwa niespójność nieuniknioną, gdy element wędruje między różnymi podwykonawcami: jeden ma jedną tolerancję, drugi inną, a przy montażu nagle to się nie schodzi. Jednolity łańcuch technologiczny uwalnia od takich niespodzianek.
Branże i zadania: gdzie pracują wyroby z drewna
Ten sam element brzmi różnie w różnych branżach. Meblarzowi ważna jest powtarzalność i precyzyjne nawiercenie, restauracji – odporność na wilgoć i mycie, retailowi – jednakowość setki witryn, projektantowi – trafienie w projekt aż po promień zaokrąglenia. Zrozumienie tych akcentów pomaga dobrać materiał i wykończenie jeszcze przed startem. W tabeli poniżej zebrano częste scenariusze: co dokładnie się zamawia i co w każdym przypadku jest krytyczne.
| Branża | Pozycje typowe | Co jest krytyczne |
|---|---|---|
| 🛋️ Produkcje meblowe | Korpusy, fronty, półki, elementy z nawierceniem | Powtarzalność, precyzja otworów |
| 🍽️ Kawiarnie i restauracje | Blaty, podstawki, uchwyty na menu, dekor sali | Wodoodporność, odporne wykończenie |
| 🏬 Handel i retail | Witryny, stojaki, uchwyty na cenówki, konstrukcje POS | Jednakowość nakładu, wygląd brandowy |
| 📐 Architekci i projektanci | Panele, ścianki działowe, dekor, nietypowe kształty | Dokładne trafienie w projekt |
| 📦 Przemysł i opakowania | Skrzynie, palety, pudła, kompletacja techniczna | Wytrzymałość, ekonomiczność partii |
| 🎪 Targi i reklama | Stoiska, podia, promostojaki, elementy aranżacji | Szybkość, łatwość montażu i demontażu |
Im dokładniej klient oznaczy branżę i scenariusz eksploatacji, tym mniej zostaje miejsca na domysły. Blat do baru i blat do domowej kuchni wyglądają podobnie, ale żyją w różnych warunkach, a więc wymagają innego obrzeża, innej wodoodporności i innego wykończenia. Taka rzeczowa rozmowa na wejściu oszczędza tygodnie na poprawkach później.
Częste scenariusze zamówień: przykłady z praktyki
Najłatwiej zrozumieć logikę produkcji na konkretnych sytuacjach. Warsztat meblowy bez własnego CNC przynosi mapę elementów na miesiąc: rozkrój i nawiercenie partiami zdejmują z niego obciążenie maszyn, a on skupia się na montażu i sprzedaży. Tu wszystko rozstrzyga stabilność tolerancji – elementy muszą pokrywać się z partii na partię, aby okucia wchodziły bez dopasowywania.
Inny typowy przypadek to sieć kawiarni, której na otwarcie nowego punktu potrzebne są jednakowe kontuary barowe, półki i uchwyty na menu. Nakład liczy się według jednolitej stawki, wykończenie dobiera się wodoodporne, a część pozycji wysyła się w rozłożeniu, aby monterzy złożyli je na miejscu w kilka godzin. Trzeci scenariusz to projektant z jednym złożonym obiektem: profilowanym kontuarem recepcji z frezowaniem krzywoliniowym. Tu ważniejsza od ceny za sztukę jest dokładna realizacja szkicu, dlatego najpierw robi się wzór, a dopiero potem finalny element.
Te przykłady łączy jedno: omówiona z wyprzedzeniem informacja wejściowa zamienia zamówienie w przewidywalny proces. Różne skalą zadania – od nakładu na dziesiątki punktów po jednostkowy obiekt artystyczny – obsługuje się na tej samej maszynie, tylko z inną nastawą i innym porządkiem operacji. Na tym polega elastyczność produkcji wyrobów z drewna: równie pewnie ciągnie i strumień, i pracę jednostkową.
Racjonalne zużycie materiału i oszczędna produkcja
Każda płyta sklejki, płyty laminowanej czy MDF kosztuje pieniądze, dlatego mądry rozkrój to nie ekologia dla odhaczenia, lecz bezpośrednia ekonomia. Program rozłożenia układa elementy na płycie tak, aby między nimi zostawało minimum pustki, a ścinki w miarę możliwości szły w drobne pozycje. Na serii przekłada się to na realne kwoty: parę procent oszczędności płyty pomnożone przez duży nakład zwraca czas poświęcony na staranne rozłożenie.
Odpady też nie zawsze są śmieciem. Duże ścinki idą na wzory, próbniki wykończenia i drobne elementy, wióry i trociny znajdują zastosowanie poza halą. Takie podejście obniża obciążenie i budżetu, i środowiska, a przy okazji dyscyplinuje produkcję: tam, gdzie liczy się materiał, zwykle dokładniej liczy się i czas, i jakość. Oszczędny stosunek do płyty to pośredni, ale uczciwy wskaźnik tego, na ile produkcja w ogóle lubi porządek.
Dla klienta wyraża się to w zrozumiałej cenie bez ukrytych narzutów „na wszelki wypadek”. Gdy straty są przeliczone z wyprzedzeniem, kosztorys nie puchnie od asekuracji, a terminy nie przepadają z powodu braku nagle skończonej płyty. Produkcja z drewna wykonana w zakładzie z kulturą zużycia zwykle i cenowo jest rozsądniejsza, i terminowo bardziej przewidywalna.
Zalety zamawiania wyrobów z drewna w produkcji o pełnym cyklu
- 🎯 Jednolita tolerancja – wszystkie operacje pod jednym dachem, elementy łączą się bez dopasowywania.
- ⚙️ Precyzja CNC – powtarzalność w serii i stabilna geometria każdej partii.
- 🎨 Gotowe wykończenie – element wychodzi z powłoką, można go od razu montować lub sprzedawać.
- 📦 Elastyczne ilości – od próbnej partii drobnohurtowej do dużego nakładu.
- 🧩 Praca według rysunku i szkicu – nie trzeba samemu przygotowywać dokumentacji.
- 🚚 Wysyłka po Polsce i Europie – pakowanie z ochroną krawędzi i powierzchni licowych.
Każdy z punktów z osobna wydaje się drobiazgiem, ale razem składają się w to poczucie spokoju, dla którego klient szuka rzetelnego wykonawcy. Nie trzeba składać elementu po kawałku u różnych podwykonawców, porównywać ich tolerancji i dochodzić, kto zawinił, gdy przy montażu nic się nie zeszło. Jeden odpowiedzialny za cały cykl to mniej ryzyka i mniej korespondencji.
Krótki słowniczek terminów obróbki drewna
Aby rozmowa z produkcją szła jednym językiem, warto rozumieć kilka podstawowych słów. Pojawiają się nieustannie w wycenach i rysunkach, a ich znajomość zdejmuje połowę nieporozumień już na starcie.
| Termin | Co oznacza |
|---|---|
| 📄 Mapa rozkroju | Schemat rozmieszczenia elementów na płycie z minimum odpadu |
| 🪚 Nawiercanie | Wiercenie otworów pod okucia, zawiasy i złącza według rozmierzenia |
| 📏 Oklejanie obrzeżem | Zakrycie czoła płyty taśmą PVC, ABS lub fornirem |
| 🔻 Faza | Ścięta krawędź elementu dla wyglądu lub wygody montażu |
| 🕳️ Wybranie | Nieprzelotowe wgłębienie – wpust, miseczka, gniazdo pod połączenie |
| 🧾 Płaszczyzna licowa | Szeroka powierzchnia licowa deski lub płyty |
Lista jest celowo krótka: tych pojęć wystarczy, by przeczytać kosztorys i zrozumieć, za co się płaci. Całą resztę produkcja przełoży na ludzki język sama – zadaniem klienta nie jest nauczyć się technologii, lecz zrozumiale opisać, co i do czego mu potrzebne.
Mity i rzeczywistość o zamawianiu wyrobów z drewna
Wokół pracy z drewnem nazbierało się niemało błędnych przekonań, które przeszkadzają klientom i zawyżają ich oczekiwania w jedną stronę, a zaniżają w drugą. Rozbierzmy te najbardziej żywotne. Pierwszy mit – „naturalne drewno jest zawsze droższe od płyty, i to mocno”. W rzeczywistości mądrze dobrana płyta laminowana z dobrej jakości obrzeżem obsługuje większość zadań meblowych za rozsądne pieniądze, a drewno lite bierze się punktowo, tam, gdzie jest realnie potrzebne. Różnica w cenie istnieje, ale nie jest to taka przepaść, jak się powszechnie sądzi.
Drugi mit – „CNC czyni człowieka zbędnym, wcisnąłeś przycisk i gotowe”. Program ktoś musi napisać, oprzyrządowanie ustawić, materiał zamocować, a rezultat skontrolować. Maszyna powtarza zadane z wysoką precyzją, ale jakość zakłada technolog i operator, a nie sama z siebie elektronika. Trzeci mit – „im grubsze, tym mocniejsze”. Wytrzymałość elementu określa materiał, konstrukcja węzłów i mocowanie, a nie tylko milimetry grubości; zbędna masa nierzadko tylko obciąża i podnosi koszt wyrobu bez pożytku.
Czwarty mit – „na już oznacza w tej samej cenie, tylko szybciej”. Pośpiech kosztuje pieniądze: łamie grafik, wymaga przezbrojeń i wypiera inne zamówienia, a suszenia wykończenia i tak nie da się przyspieszyć siłą woli. Zrozumienie tych niuansów czyni dialog z produkcją spokojniejszym: klient prosi o realne, a nie wyobrażone, i dostaje rezultat bez rozczarowań. Wyroby z drewna to produkt przewidywalny, jeśli podchodzić do niego bez magicznych oczekiwań.
Pielęgnacja wyrobów z drewna i żywotność
Czas życia wyrobu z drewna zależy nie tylko od tego, jak go zrobiono, ale i od tego, jak się z nim obchodzi. Podstawowe zasady są proste: unikać długiego kontaktu z wodą na czołach i łączeniach, wycierać rozlane od razu, nie stawiać gorącego bez podkładki, trzymać z dala od grzejników i bezpośredniego słońca, jeśli mowa o drewnie litym. Materiały płytowe z dobrej jakości obrzeżem wybaczają wiele, ale i im nie służy woda zalegająca w szwie.
Wyroby pod olejem okresowo odnawia się – cienka warstwa przywraca powierzchni ochronę i świeży wygląd, przy tym bez smug i zdejmowania starej powłoki. Powierzchnie lakierowane i malowane wystarczy przecierać miękką tkaniną bez ścierniwa i agresywnej chemii. Przy takiej niewyszukanej pielęgnacji meble, fronty i dekor z drewna służą latami, zachowując i wygląd, i funkcję. Właściwe wykończenie w produkcji zakłada fundament, a oszczędna eksploatacja po prostu przedłuża to, co już zrobiono dobrze.
Jeśli jednak element ucierpiał, naprawialność materiałów naturalnych gra na korzyść: powłokę olejową odświeża się miejscowo, drobną rysę na drewnie litym szlifuje i przekrywa, a konstrukcja modułowa pozwala wymienić jeden element, a nie cały wyrób. To jedna z cichych zalet drewna nad litym plastikiem – żyje długo i poddaje się naprawie, a nie trafia na wysypisko przy pierwszej nieprzyjemności.
Rozwiązania typowe i projekty indywidualne wyrobów z drewna
Zamówienia umownie dzielą się na dwa nurty, i każdy ma swoją logikę. Rozwiązania typowe to sprawdzone pozycje o jasnej cenie i krótkim terminie: standardowe półki, skrzynie, elementy mebli korpusowych, powtarzalne elementy. Można je uruchamiać niemal z półsłowa, bo technologia jest już przetarta. Projekty indywidualne to inna historia: tu zaczyna się od szkicu, liczy inżynierię, czasem robi wzór i dopiero potem idzie w nakład. Drożej i dłużej, za to rezultat dokładnie pod zadanie.
Wiele zamówień żyje na styku: baza typowa plus elementy indywidualne. Na przykład korpus składa się ze standardowych elementów, a fronty frezuje według autorskiego rysunku. Taki hybryd daje rozsądną równowagę ceny i unikatowości – nie przepłacasz za ekskluzyw tam, gdzie wystarczy typowe, ale zyskujesz rozpoznawalny wygląd tam, gdzie jest ważny. Dobra produkcja podpowie, gdzie dokładnie przebiega ta granica, aby budżet pracował z sensem.
Praca z rysunkami i formatami plików
Im zrozumialszy jest materiał źródłowy, tym szybciej liczy się zamówienie i tym mniej w nim rozbieżności. Idealnie, gdy jest rysunek wektorowy, ale i narysowany odręcznie szkic z wymiarami to całkiem roboczy start. Poniżej – formaty i dane wejściowe, które przyspieszają wycenę i zdejmują zbędne dopytania.
- 📐 Pliki wektorowe – DWG, DXF i podobne: maszyna czyta geometrię wprost, bez przerysowywania.
- 🖼️ Szkic z wymiarami – nawet odręczny: ważne są gabaryty, grubość i strony licowe.
- 🎨 Wzorzec koloru i wykończenia – próbka odcienia, stopień połysku, typ powłoki.
- 🔩 Typ okuć – pod jakie zawiasy, złącza i prowadnice robić nawiercenie.
- 📦 Warunki eksploatacji – wilgotność, obciążenie, pomieszczenie: od tego zależy materiał.
Jeśli czegoś z listy brakuje – nic straconego, brakujące doprecyzuje się na etapie uzgodnień. Ale im pełniejsza informacja wejściowa od samego początku, tym krótsza droga do wyceny i tym dokładniej pokryją się oczekiwania i rezultat. W istocie dobry rysunek to połowa sukcesu: oszczędza i pieniądze, i czas, i nerwy obu stronom, zamieniając wykonanie wyrobów z drewna w spokojny, sterowalny proces.
Jak odróżnić dobrej jakości wyrób z drewna
Dobrą pracę widać w detalach, na które zwykle się nie patrzy. Przesuń dłonią po krawędzi – powinna być równa, bez ostrych zadziorów i fali. Zajrzyj na czoła płyty: w starannym elemencie są zakryte lub obrobione, a nie zostawione „jak odcięto”. Sprawdź otwory pod okucia – powinny pokrywać się z rozmierzeniem, aby zawias lub złącze weszły bez dowiercania na miejscu. Równa gładka powierzchnia bez skórki pomarańczowej pod lakierem też świadczy o tym, że przygotowania nie pominięto.
Złożony wyrób nie powinien się chybotać, a drzwiczki i szuflady – chodzić z przekosem. Szczeliny między elementami warto sprawdzić pod kątem równomierności: pływający szew zdradza niedokładny rozkrój lub niedbały montaż. I wreszcie wykończenie – powinno być jednorodne w kolorze i połysku, bez plam, zacieków i wtrąceń kurzu. Te proste sprawdzenia nie wymagają narzędzi i w parę minut dają uczciwy obraz tego, na ile odpowiedzialnie podeszło się do pracy.
| Co sprawdzić | Oznaka jakości | Sygnał alarmowy |
|---|---|---|
| 📏 Krawędź i czoła | Równe, zakryte, bez zadziorów | Odpryski, otwarty przekrój płyty |
| 🕳️ Nawiercenie | Otwory dokładnie według rozmierzenia | Okucia nie wchodzą bez poprawek |
| 🎨 Wykończenie | Jednorodny kolor i połysk | Zacieki, skórka pomarańczowa, wtrącenia |
| 🔗 Montaż | Sztywny, bez luzu i przekosów | Chybotanie, nierównomierne szczeliny |
Jeśli co do wszystkich punktów nie ma pytań, masz przed sobą produkcję zrobioną ze zrozumieniem technologii, a nie na łapu-capu. Takie wyroby z drewna służą dłużej, lepiej wyglądają i rzadziej wracają do poprawek. Dlatego warto omówić te kryteria z produkcją z wyprzedzeniem – wtedy i odbiór partii przebiega spokojnie, bez wzajemnych pretensji i dochodzenia, kto i na jakim etapie czegoś nie dopilnował.
Wyroby z drewna pod zadanie klienta: obraz końcowy
Jeśli zebrać wszystko powiedziane w całość, obraz wychodzi przejrzysty. Produkcja bierze płytę lub deskę, dobiera materiał pod warunki eksploatacji, dokładnie rozkrawa, frezuje na CNC, szlifuje, nanosi odpowiednie wykończenie i w razie potrzeby składa gotową konstrukcję. Na każdym kroku pracuje nie przypadek, lecz technologia i kontrola, dlatego rezultat jest powtarzalny z partii na partię. Właśnie to odróżnia podejście przemysłowe od chałupniczego, gdzie wszystko trzyma się na nastroju jednego majstra.
Dla klienta takie podejście oznacza przewidywalność w trzech głównych kwestiach: ile to kosztuje, kiedy będzie gotowe i jak będzie wyglądało na wyjściu. Drobny hurt i duży nakład, pozycja typowa i projekt jednostkowy, prosta półka i profilowany front – wszystko to mieści się w jednolitym, sterowalnym procesie. Produkcja jedzie po całej Polsce i do wielu krajów Europy, zapakowana z ochroną krawędzi i powierzchni licowych, i dojeżdża w tym stanie, w jakim wyszła z hali. Działa i sprzężenie zwrotne: uwagi do pierwszej partii uwzględnia się w następnej, a udane rozwiązania utrwala jako standard dla zamówień powtórnych – tak wyroby z drewna z czasem stają się tylko dokładniejsze w osadzeniu i stabilniejsze w jakości.
Pozostaje niewiele – zrozumiale opisać zadanie i przysłać szkic lub rysunek. Dalej wycena, uzgodnienie i uruchomienie w produkcji idą utartym torem. Zamówienie wyrobów z drewna nie wymaga od klienta wiedzy inżynierskiej: wystarczy rozumieć, gdzie i jak element będzie pracował, a całą resztę produkcja weźmie na siebie, przekładając życzenia na konkretne wymiary, materiały i terminy. A jeśli zadanie jest typowe i powtarza się regularnie, z czasem zamienia się wręcz w krótką wymianę wiadomości: przysłano zaktualizowaną listę pozycji – otrzymano wycenę i datę wysyłki, bez długich uzgodnień i powtórnego tłumaczenia od zera.
Czy można przysłać własny rysunek?
Tak, praca według gotowych rysunków jest możliwa. Jeśli jest rysunek w formacie .dwg, .dxf lub nawet odręczny – to wystarcza do wyceny.
Jakie materiały są używane?
Sklejka, MDF, płyta wiórowa, płyta laminowana, OSB, płyta drewniana, płyta pilśniowa, plastik, pleksa i aluminium. Nie obrabia się twardych metali i tkanin.
Jaka jest minimalna wielkość zamówienia?
Możliwe są drobne zamówienia hurtowe. Konkretna wielkość uzgadniana jest indywidualnie w zależności od złożoności projektu.
Ile czasu zajmuje produkcja?
Termin zależy od wielkości, złożoności i dostępności materiału. Zwykle od 1 do 10 dni roboczych. Doprecyzowywany na etapie wyceny.
Czy można pomalować elementy?
Tak, wyroby maluje się lakierem, farbą lub olejem. Istnieje możliwość naniesienia wykończenia i polerowania.
Jakie technologie obróbki są dostępne?
Cięcie, rozkrój, frezowanie 2D i 3D, szlifowanie, wybranie, malowanie, montaż. Wszystkie operacje wykonywane są na nowoczesnym parku maszynowym.
Czy pracujecie z nietypowymi kształtami?
Tak, możliwa jest obróbka elementów według indywidualnego wymiaru, pod kątem, z frezowaniem krzywoliniowym i nietypowymi geometriami.
Jak pakowane są wyroby?
Po obróbce wyroby pakuje się w opakowanie transportowe, z uwzględnieniem kruchości i cech powierzchni.
Czy wykonujecie montaż gotowych wyrobów?
Tak, w razie potrzeby wykonywany jest montaż – klejenie, skręcanie, zszywanie zszywkami, wpuszczanie, pakowanie.
Czy jest dostawa po regionach?
Tak, możliwa jest dostawa w całej Polsce i w wielu krajach Europy. Warunki omawiane są osobno.
Zawsze chętnie pomożemy — wybierz dogodny dla siebie sposób kontaktu
Zadzwoń, napisz przez komunikator lub media społecznościowe — odpowiemy błyskawicznie!
Obsługujemy całą Polskę i Europę
Recenzje i artykuły
Specyfika frezowania promieniowego przy tworzeniu zaokrąglonych krawędzi wyrobów z drewna
Specyfika frezowania promieniowego przy tworzeniu zaokrąglonych krawędzi wyrobów z drewna Frezowanie promieniowe, czyli zaokrąglanie krawędzi, to jeden z najbardziej pożądanych i krytycznie ważnych etapów w produkcji wysokiej jakości wyrobów z drewna.
Rola frezowania w produkcji dekoracyjnych i funkcjonalnych elementów z drewna
Rola frezowania w produkcji dekoracyjnych i funkcjonalnych elementów z drewna Drewno to materiał, którego człowiek używa od tysięcy lat. Ceni się je za naturalne piękno, ciepło i wytrzymałość. Aby zwykły
Etapy szpachlowania i szlifowania wyrobów z drewna: tworzenie równej powierzchni bez wad
Etapy szpachlowania i szlifowania wyrobów z drewna: tworzenie równej powierzchni bez wad Obróbka drewna to nie tylko proces mechaniczny, lecz prawdziwa sztuka, w której każdy etap ma decydujące znaczenie dla efektu

Synteza drewna i metalu: technologiczne aspekty łączenia drewna i aluminium w celu tworzenia trwałych wyrobów
Synteza drewna i metalu: technologiczne aspekty łączenia drewna i aluminium w celu tworzenia trwałych wyrobów W dziedzinie profesjonalnej obróbki drewna poszukiwanie idealnego materiału często prowadzi do wniosku, że samo drewno nie
Wykorzystanie cięcia pod kątem do tworzenia złożonych wyrobów z drewna
Wykorzystanie cięcia pod kątem do tworzenia złożonych wyrobów z drewna Cięcie drewna pod kątem to proces technologiczny, w którym rozpił materiału wykonuje się pod zadanym kątem do jego głównej osi lub
Dlaczego prawidłowy montaż wyrobów z drewna wpływa na ich wytrzymałość i trwałość
Dlaczego prawidłowy montaż wyrobów z drewna wpływa na ich wytrzymałość i trwałość W procesie produkcji wyrobów z drewna – czy to mebli, elementów konstrukcyjnych, czy paneli dekoracyjnych – najwięcej uwagi poświęca

Przewodnik po wyborze i zamawianiu wyrobów z drewna do sprzedaży na Wildberries
Przewodnik po wyborze i zamawianiu wyrobów z drewna do sprzedaży na Wildberries Uruchomienie biznesu handlowego na marketplace’ie Wildberries wymaga starannego doboru niszy produktowej. Wyroby z naturalnego drewna cieszą się stałym popytem

Jak prawidłowo dobrać materiały drewnopochodne do produkcji mebli różnego przeznaczenia
Jak prawidłowo dobrać materiały drewnopochodne do produkcji mebli różnego przeznaczenia Dobór materiałów drewnopochodnych to jeden z najważniejszych etapów w produkcji dobrych jakościowo mebli. Od tego, jak prawidłowo dobrany jest materiał, zależy
Najważniejsze kryteria jakości sklejki i sposoby jej sprawdzenia przed zakupem
Najważniejsze kryteria jakości sklejki i sposoby jej sprawdzenia przed zakupem Sklejka to jeden z najbardziej uniwersalnych i poszukiwanych materiałów w obróbce drewna. Wykorzystuje się ją zarówno w wielkoseryjnej produkcji mebli, jak
Różnice między MDF a płytą wiórową: zalety i obszary zastosowania
Różnice między MDF a płytą wiórową: zalety i obszary zastosowania W obróbce drewna i wytwarzaniu wyrobów z drewna wybór materiału to zawsze ważny etap, od którego zależy efekt końcowy, jakość i
Jak dobrać materiały płytowe do wykończenia wnętrz i zastosowań zewnętrznych
Jak dobrać materiały płytowe do wykończenia wnętrz i zastosowań zewnętrznych W obróbce drewna i produkcji wyrobów z drewna często pojawia się potrzeba użycia materiałów płytowych. Od dawna stały się nieodłączną częścią
Jak obróbka płyt OSB wpływa na ich właściwości użytkowe
Jak obróbka płyt OSB wpływa na ich właściwości użytkowe Gdy mowa o nowoczesnych materiałach do produkcji wyrobów z drewna, trudno pominąć płytę OSB. Materiał ten od dawna zajął mocne i trwałe