
Fyzika procesu: klíčové rozdíly v přístupu
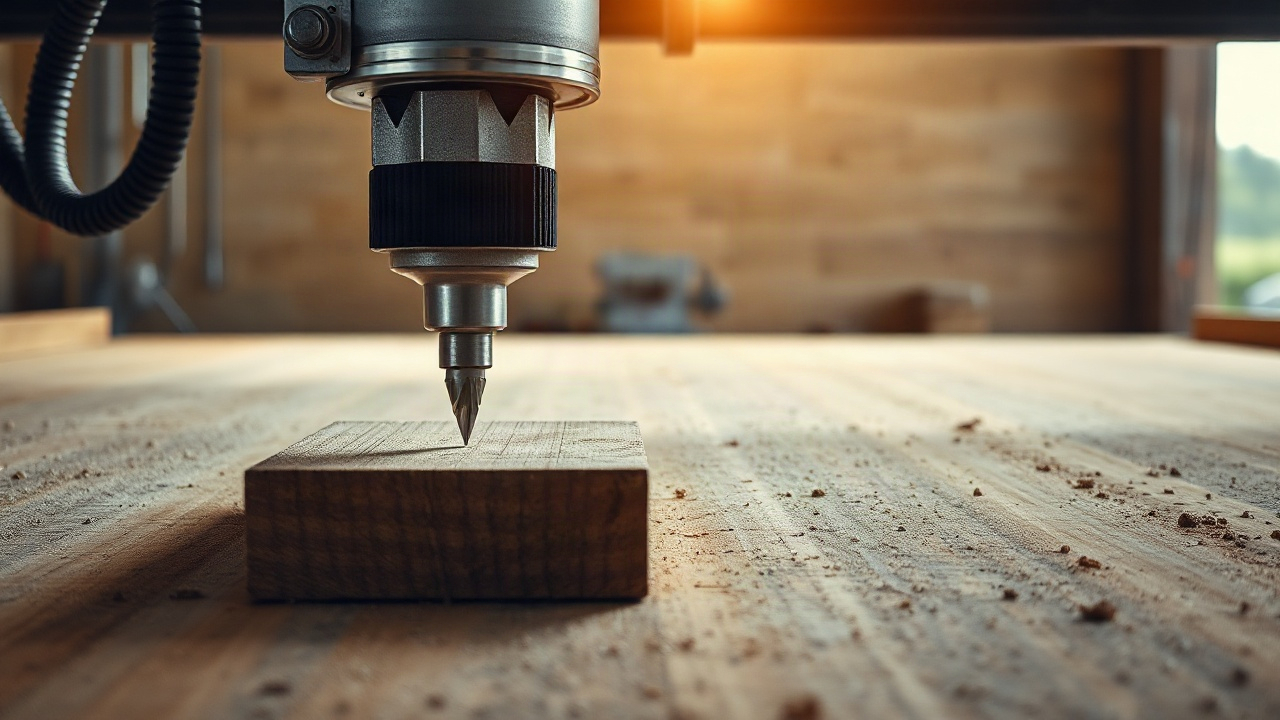
Když přijde na volbu mezi laserem a frézkou, je důležité pochopit zásadní rozdíl v mechanice působení na materiál. Laserový stroj využívá koncentrovaný svazek světla, který zahřívá povrch na teplotu odpařování nebo tavíní. Jde o bezkontaktní metodu, kde jediným nástrojem je fotonová energie. Absence mechanického tlaku umožňuje pracovat s nesmírně křehkými nebo ohebnými polotovary, aniž by se deformovaly. Tepelné působení však nevyhnutelně zanechává stopu: hrana může ohořet, natavit se nebo změnit své chemické složení, což je u některých polymerů kritické.
Frézka (CNC stroj) je klasickým příkladem mechanického obrábění. Rotující fréza fyzicky seřezává vrstvu za vrstvou a mění přebytek v třísky. Zde vstupují do hry síly odporu, kroutící moment a vibrace. Stroj vyžaduje tuhé upnutí dílu, protože nástroj na něj vyvíjí značný tlak. Na rozdíl od laseru frézka nezahřívá materiál na kritické teploty (za předpokladu správného chlazení), čímž zachovává původní barvu a strukturu hrany, zejména u dřeva a kovu.
Volbu metody diktuje nejen požadovaný výsledek, ale i chování materiálu pod zatížením. Laser je ideální tam, kde je třeba vyloučit kontakt, a frézka tam, kde záleží na strukturní celistvosti a nepřítomnosti tepelných popálenin. Laserový paprsek má vždy kónický tvar, byť sotva patrný, zatímco fréza zajišťuje přísně svislý řez po celé hloubce. Tento rozdíl se stává rozhodujícím při výrobě drážkových spojů, kde přesnost geometrie určuje pevnost celé sestavy.
Zajímavé je, že moderní výrobní provozy se zřídka omezují na jediný typ zařízení. Kombinace technologií umožňuje vyrovnat nedostatky každé z nich. Laserem lze například rychle nařezat tenké prvky a frézkou vybrat drážky nebo srazit hranu. Pochopení fyziky procesu pomáhá vyhnout se chybám již ve fázi návrhu předlohy a přizpůsobit ji možnostem konkrétního nástroje.
Při práci s laserem je důležité brát v úvahu optickou hustotu materiálu. Průhledné materiály, jako je běžné sklo, mohou paprsek jednoduše propustit, aniž by pohltily jeho energii, což činí obrábění bez speciálních povlaků nemožným. Frézce je průhlednost naplně jedno — řídí se výhradně tvrdostí a houževnatostí. Právě proto se pro průhledný akryl hodí obě metody, ale vizuální efekt bude odlišný: laser dá lesklé čelo, frézka matné, které vyžaduje leštění.
Nauka o materiálech: co a čím řezat
Seznam materiálů, které tyto dva typy strojů zvládají, se překrývá jen částečně. Laserové řezání si skvěle poradí s organikou: dřevem, překližkou, kůží, látkou, papírem a lepenkou. Zvláštní postavení má akryl (plexisklo), který po laseru získá dokonale hladkou, průhlednou hranu nevyžadující dokončovací úpravu. Laser však selává u PVC a materiálů obsahujících chlór, protože při jejich hoření se uvolňují jedovaté plyny schopné nejen otrávit operátora, ale i zničit korozí samotnou elektroniku stroje.
Frézka je z hlediska chemie materiálů univerzálnější. Snadno zvládá kompozity (Dibond, Alucobond), barevné kovy (hliník, mosaz, měď), husté plasty a s příslušným vybavením dokonce kámen. Frézka je nepostradatelná pro obrábění MDF a překližky velkých tlouštěk, kde by laser začal dřevo pouze uhelnatět, aniž by je stíhal odpařovat v hloubce řezu. Mechanické obrábění umožňuje pracovat s materiály citlivými na teplo, jako jsou některé druhy polystyrenu.
Existuje segment materiálů považovaných za „těžké“ pro obě technologie. Například vysokouhlíkové oceli vyžadují velmi výkonné vláknové lasery, které jsou o řád dražší než běžné CO2 jednotky. Zároveň je frézování kalené oceli proces vyžadující extrémně drahý nástroj a kolosální tuhost lůžka. Proto je třeba při výběru zařízení nejprve sestavit seznam 80 % vašich typických zakázek podle materiálu.
- Akryl: Laser (lesklý řez) nebo frézka (matný řez).
- Kov: Vláknový laser (tenký plech) nebo frézka (objemové díly).
- Dřevo: Laser (dekor, drobné detaily) nebo frézka (nábytek, hluboká řezba).
- Kůže a látka: Pouze laser.
- Kámen a kompozit: Pouze frézka.
Je třeba mít na paměti tloušťku. Pro CO2 laser končí rozumný limit u dřeva na 15–20 mm, protože dál se ohnisková stopa rozmazává a tepelně ovlivněná zóna (uhelnatění) se stává kritickou. Frézka pak dokáže obrábět díly o tloušťce desítek centimetrů, omezena pouze vysunutím frézy a výškou portálu stroje. To činí frézku nespornou jedničkou ve výrobě nábytku a velkorozměrových konstrukcí.
Přesnost a detail: mikrosvět proti makrosvětu
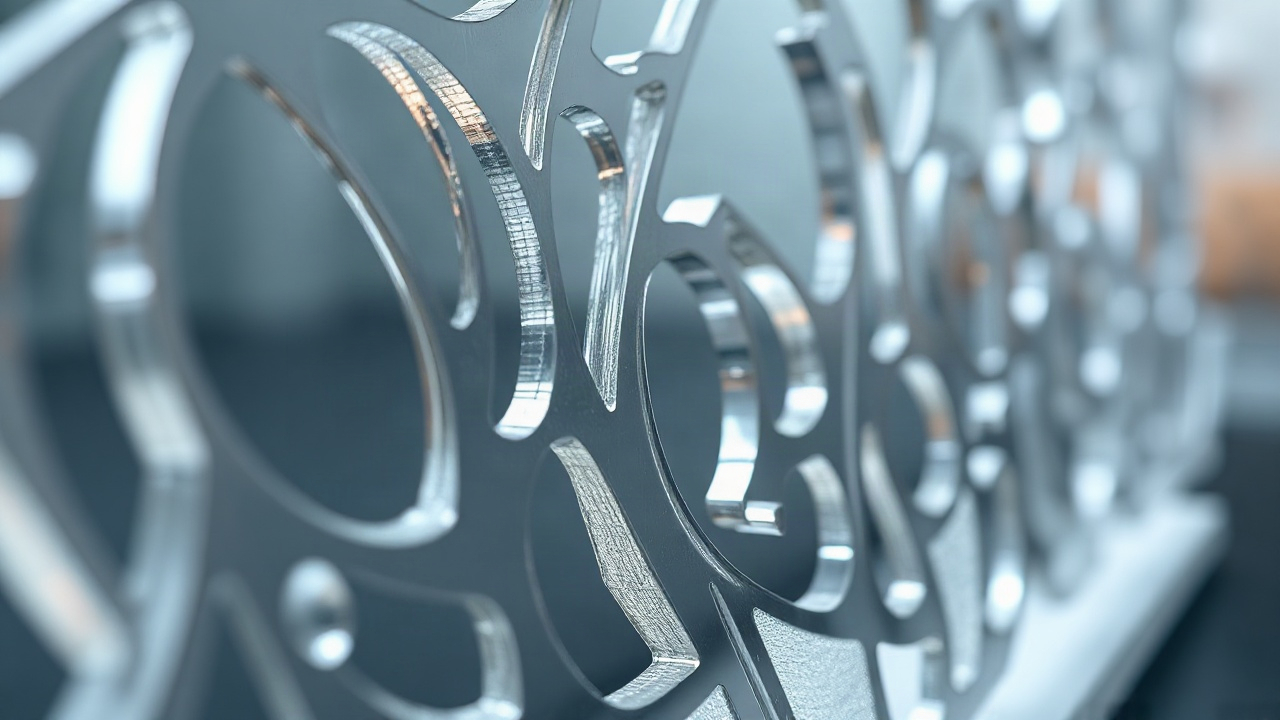
Je-li vaším úkolem tvorba šperků ze dřeva, složitého ažurového obalu nebo gravírování portrétu, laser nemá konkurenci. Tloušťka laserového paprsku činí zlomky milimetru (obvykle 0.1–0.3 mm). To umožňuje vyřezávat vzory, které fyzicky nelze zopakovat frézou. Laser dokáže reprodukovat ostré vnitřní rohy s poloměrem zaoblení blížícím se nule, což je životně důležité pro intarzii a drobné drážky.
Frézka má vrozené omezení — průměr nástroje. Minimální průměr frézy vhodné k práci bývá obvykle 1–2 mm (existují i menší, ale jsou nesmírně křehké). To znamená, že každý vnitřní roh bude mít poloměr zaoblení rovný poloměru frézy. Pokud navrhujete spoj na rybinu („vlaštovčí ocas“) nebo prostě pravoúhlou drážku pro vložku, na frézce budete muset udělat doplňkové výběry (tzv. „psí kosti“), aby díly do sebe zapadly. Laser ten roh naopak udělá dokonale ostrý bez zbytečných pohybů.
Na druhé straně přesnost do hloubky (souřadnice Z) je živěl frézky. Laser ve většině případů pracuje „naskrz“ nebo provádí povrchové gravírování s nekontrolovanou hloubkou závisející na hustotě vláken dřeva v konkrétním bodě. Frézka umožňuje sejmout přesně 2.5 mm materiálu s přesností na mikrony po celé ploše. To ji činí jedinou volbou pro tvorbu 3D reliéfů, ikon, basreliéfů a technologických výbrů v dílech mechanismů.
Opakovatelnost výrobků je u obou typů strojů díky CNC řízení nesmírně vysoká. Je však třeba vzít v úvahu, že laserový stroj je méně náchylný k hromadění chyb kvůli absenci mechanického opotřebení nástroje během jednoho cyklu řezání. Fréza se může otupit, začít materiál „odtlačovat“ nebo vibrovat, což se projeví na čistotě povrchu. Laserový paprsek je stabilní, dokud je optika čistá a zářič v pořádku, což zjednodušuje kontrolu kvality při dlouhých sériích drobných výrobků.
Rychlost a produktivita v různých scénářích
Srovnání rychlosti laseru a frézky je věčný spor, v němž odpověď závisí na geometrii výrobku. Při řezání tenkých deskových materiálů (překližka 3–4 mm, lepenka, tenký plast) se laser pohybuje rychlostí pro frézku nedosažitelnou. Jeho lehká „hlava“ má minimální setrvačnost, což umožňuje rychle měnit dráhu. Laserový stroj netráví čas zanořením do materiálu — prostě se zapne a začne řezat.
Situace se však zásadně mění s růstem tloušťky nebo hustoty. K řezání překližky 15 mm bude laser potřebovat několik průchodů při nízké rychlosti, přičemž hrana bude černá a „špinavá“. Frézka o výkonu 3–4 kW projede tutéž dráhu za jeden nebo dva průchody při vysokém posuvu a zajistí čistý řez. V průmyslovém měřítku frézka vítězí tam, kde je třeba rychle odebírat velké objemy materiálu nebo pracovat s velkorozměrovými deskami 2 × 3 metry.
| Kritérium | Laserový stroj (CO2) | Frézka (CNC) |
|---|---|---|
| Rychlost na tenkých materiálech | Velmi vysoká | Střední |
| Rychlost na silných materiálech | Nízká / Nemožná | Vysoká |
| Složitost kontury | Extrémně vysoká | Omezena poloměrem frézy |
| Gravírování fotografií | Dostupné (rastr) | Nedostupné / Zdlouhavé (3D) |
| 3D obrábění | Ne | Ano (plný reliéf) |
Důležitým faktorem produktivity je příprava. Frézka vyžaduje spolehlivé upnutí polotovaru: vakuový stůl, svorky nebo vruty. To zabírá čas. Laser upnutí téměř nepotřebuje — díl prostě leží na voštinovém nebo lamelovém stole pod vlastní vahou, protože na něj nepůsobí mechanické síly. U drobných suvenýrů, kde se polotovary mění každých 5 minut, laser ušetří kolosální množství času na pomocných operacích.
Ekonomika vlastnictví: spotřební materiál a údržba
Náklady na provoz nejsou jen účty za elektřinu. V laserovém stroji je hlavním spotřebním materiálem laserová trubice. Má omezenou životnost (od 2000 do 10000 hodin) a postupně ztrácí výkon. Kromě toho vyžadují pravidelnou výměnu zrcadla a čočky, které mohou prasknout přehřátím nebo se znečistit sazemi. I chladící systém (chiller) vyžaduje pozornost a použití destilované vody, aby se předešlo usazování vodního kamene uvnitř nákladného zářiče.
Frézka má jinou ekonomiku. Zde jsou hlavní nákladovou položkou frézy. To je spotřební materiál v čisté podobě: tupí se, lámou se při chybách operátora nebo se prostě opotřebují. Kvalitní frézy pro dokončovací obrábění mohou stát draho a je jich potřeba celý arzenál na různé úkoly. Vřeteno stroje je navíc vysoce zatížený uzel, jehož ložiska mají svou životnost a vyžadují výměnu, jakmile se objeví házení.
Spotřeba energie frézky je obvykle vyšší kvůli výkonným poháněcím motorům a odsávacímu systému (odtahu třísek). Laser spotřebuje méně, ale vyžaduje výkonný odtah k odvádění kouře, což také přidává číslice k účtům za elektřinu. Z hlediska ekologie pracoviště je laser považován za „čistší“ co do odpadu (veškerý materiál se odpaří nebo promění v popel), ale náročnější co do filtrace vzduchu. Frézka naopak produkuje hory třísek a prachu, který proniká do všech skár, pokud odsávací systém nestačí.
Servis frézky bývá častěji spjat s mechanikou: mazání vedení, kontrola napětí řemenů nebo stavu kuličkových šroubů. Laser vyžaduje justaci — přesné nastavení dráhy paprsku systémem zrcadel. Je-li stroj rozpočtový a jeho lůžko „cestuje“, bude třeba justaci provádět často, což se mění ve zvláštní druh umění. Frézka je v tomto ohledu předvídatelnější: je-li geometrie nastavena jednou, drží díky tuhosti konstrukce dlouho.
3D možnosti: kde končí rovina
Hlavní přednost frézky, kterou laser nikdy nemůže zpochybnit, je plné trojrozměrné obrábění. Frézka pracuje ve třech osách (X, Y, Z), což umožňuje vytvářet plynulé přechody, koule, konkávní plochy a složité topologické objekty. Řezba do dřeva, výroba licích forem, tvorba prototypů obalů elektroniky — to vše je doménou frézky. Můžete používat kulové frézy k získání dokonale hladkých křivkových ploch a napodobit ruční práci mistra.
Laser je v podstatě nástroj „2.5D“. Dokáže řezat po kontuře a gravírovat. Některé moderní kontroléry umožňují gravírování s proměnným výkonem a vytváření malé prohlubně (tzv. 3D rastr), ale to je jen napodobení hloubky. Kouli ani nakloněnou rovinu laserem nevyřežete. Laserový paprsek je vždy směrován kolmo (nebo pod pevným úhlem u 5osých systémů) a nemůže „vybírat“ materiál pod sebou tak, jak to dělá fréza.
Pro ty, kdo se věnují výrobě nábytku, dává frézka možnost dělat složité drážky, čepy a lůžka pro kování. Laser je zde k ničemu, protože nedokáže udělat slepý otvor s plochým dnem zadané hloubky. Ve stolařství frézka nahrazuje desítku ručních nástrojů, zatímco laser zůstává nástrojem pro zdobení front nebo řezání tenkých nákladků.
Přesto v architektonickém modelování laser často vítězí. Vytvořit detailní model budovy z lepenky nebo tenkého plastu je laserem jednodušší a rychlejší. Spojování stěn, imitace cihlového zdiva gravírováním, vyřezávání okenních rámů — to vše se udělá za několik minut. Frézka by u takových drobných a tenkých úkolů polotovar lámala nebo zanechávala příliš hrubé stopy. Volba proto často závisí na měřítku: pro velké objekty — frézka, pro miniatury — laser.
Čistota a dokončování: pohled na výsledek
Po laserovém řezání dřeva nebo překližky má hrana vždy tmavou barvu. Je to ohořelá vrstva uhlíku. U mnoha dekorativních výrobků se to považuje za plus, protože to zvýrazňuje konturu. Pokud se však výrobek chystá lít do světlých odstínů nebo přetřít průhledným lakem bez změny barvy, musí se toto ohoření sbrousit. U akrylu je situace opačná: laser dává „ohnivou polituru“ a hrana vychází zrcadlově hladká a průhledná hned po výstupu ze stroje. Fréza na akrylu zanechává matnou „vlnu“, kterou je třeba dlouho leštit pastami do průhlednosti.
Při práci s kovem zanechává (vláknový) laser velmi čistý řez s minimálním otřepem, který se snadno odstraní. Fréza může při obrábění hliníku zanechat otřepy a stopy průchodu nástroje. Fréza však umožňuje přímo během obrábění srážet hrany, zahlubovat otvory a řezat závity. Laser řeže jen konturu a všechny ostatní operace bude nutné provést na jiných strojích nebo ručně.
Látky a kůže se po laseru nepárají, protože hrana se nataví a „zapečetí“. To je obrovská výhoda pro lehký průmysl. Frézka (přesněji její varianta — plošný plotr s oscilačním nožem) řeže látku mechanicky a hrana se může začít třepit. Zároveň laser při řezání přírodní kůže vydává specifický zápach spálené srsti, který se může v materiálu udržet týdny, což vyžaduje dlouhé větrání nebo použití chemických pohlcovačů zápachu.
Stojí za zmínku i piliny. Frézka jich produkuje obrovské množství. I při použití vysavače se část prachu usadí v místnosti. Nachází-li se vaše výroba v kancelářské budově nebo čistém prostoru, stane se frézka zdrojem problémů. Laser je v tomto ohledu úhlednější: veškerý kouř odchází do komína. Ale je-li filtrace výfuku laseru špatně řešena, sousedé v budově za vámi velmi rychle přijdou se stížnostmi na zápach spáleniny.
Kontrolní seznam pro volbu: sedm otázek před nákupem
Abyste se při volbě zařízení nespletli, vyplatí se upřímně odpovědět na řadu praktických otázek, které určí budoucí konfiguraci vaší dílny. Podnikatelé často dělají chybu, když kupují stroj „do zásoby“ nebo se řídí jen cenou a zapomínají na specifika svých zakázek.
- Jaký je hlavní materiál? (Kov a kámen — frézka; kůže a látka — laser; dřevo a plast — obojí, díváme se na tloušťku).
- Je potřeba 3D obrábění? (Pokud ano — pouze frézka).
- Záleží na detailu menším než 1 mm? (Pokud ano — pouze laser).
- Jaká je přípustná tloušťka materiálu? (Nad 20 mm u dřeva — lépe frézka).
- Jsou požadavky na barvu hrany? (Je-li potřeba světlá hrana na dřevě bez broušení — frézka).
- Kde bude stroj stát? (V kanceláři se snáze udržuje laser s dobrým odtahem, v dílně — frézka).
- Jaký je rozpočet na spotřební materiál? (Jste ochotni měnit drahé laserové trubice, nebo raději často kupujete levné frézy?).
Nezřídka se optimálním řešením stává nákup obou strojů, ale různé třídy. Například velký a výkonný frézovací stůl pro hlavní řezání a kompaktní laserový gravírovací stroj pro dokončovací zdobení a brandování výrobků. Taková dvojice pokryje 99 % potřeb libovolné suvenýrové nebo nábytkářské dílny. Rozdělení úkolů umožňuje nezatěžovat drahý laser hrubou prací a nenutit frézku k jemným úkolům, pro které není uzpůsobena.
V konečném důsledku není volba mezi laserem a frézkou volbou „nejlepšího“ stroje, nýbrž volbou správného nástroje pro konkrétní úkol. Laser znamená rychlost, eleganci a práci s jemnými materiemi. Frézka znamená sílu, objem a univerzálnost při práci s tvrdými materiály. Pečlivá analýza vašich budoucích výrobků vám pomůže učinit investici, která se co nejrychleji vrátí.





