
Die Physik des Prozesses: zentrale Unterschiede im Ansatz
Bei der Wahl zwischen Laser und Fräse ist es wichtig, den grundlegenden Unterschied in der Mechanik der Materialbearbeitung zu verstehen. Eine Lasermaschine nutzt einen konzentrierten Lichtstrahl, der die Oberfläche auf Verdampfungs- oder Schmelztemperatur erhitzt. Es ist ein berührungsloses Verfahren, bei dem das einzige Werkzeug die Photonenenergie ist. Das Fehlen mechanischen Drucks erlaubt es, mit äußerst zerbrechlichen oder biegsamen Rohlingen zu arbeiten, ohne sie zu verformen. Die thermische Einwirkung hinterlässt jedoch unweigerlich eine Spur: Die Kante kann verkohlen, anschmelzen oder ihre chemische Zusammensetzung ändern, was bei manchen Polymeren kritisch ist.
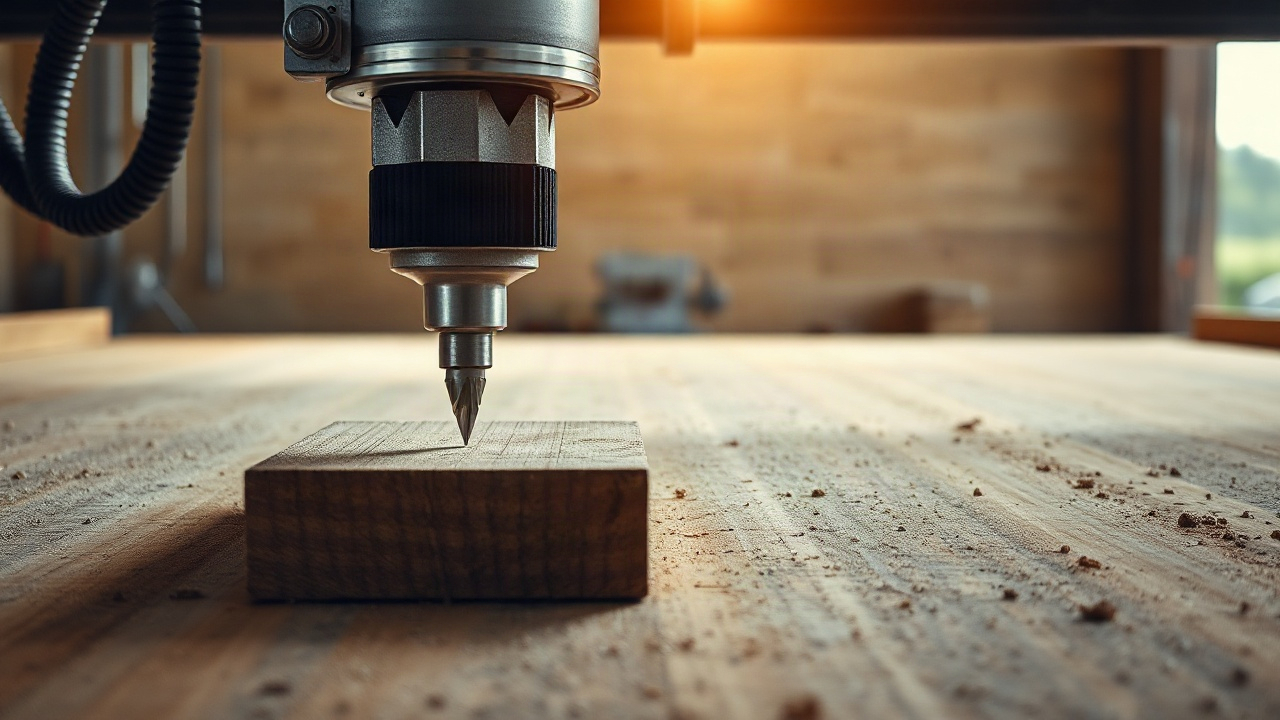
Eine Fräse (CNC-Maschine) ist ein klassisches Beispiel mechanischer Bearbeitung. Ein rotierender Fräser schneidet physisch Schicht für Schicht ab und verwandelt den Überschuss in Späne. Hier kommen Widerstandskräfte, Drehmoment und Vibration ins Spiel. Die Maschine erfordert eine starre Fixierung des Werkstücks, da das Werkzeug erheblichen Druck darauf ausübt. Anders als der Laser erhitzt die Fräse das Material nicht auf kritische Temperaturen (bei richtiger Kühlung), was die ursprüngliche Farbe und Struktur der Kante erhält, insbesondere bei Holz und Metall.
Die Wahl der Methode richtet sich nicht nur nach dem gewünschten Ergebnis, sondern auch nach dem Verhalten des Materials unter Last. Der Laser ist ideal, wo Kontakt ausgeschlossen werden muss, die Fräse dort, wo strukturelle Integrität und das Ausbleiben thermischer Verbrennungen wichtig sind. Ein Laserstrahl hat stets eine — wenn auch kaum merkliche — konische Form, während ein Fräser einen streng senkrechten Schnitt über die gesamte Tiefe erzeugt. Dieser Unterschied wird bei der Herstellung von Nutverbindungen entscheidend, wo die Genauigkeit der Geometrie die Festigkeit der gesamten Baugruppe bestimmt.
Interessanterweise beschränken sich moderne Betriebe selten auf einen einzigen Gerätetyp. Die Kombination der Technologien erlaubt es, die Nachteile jeder auszugleichen. So lässt sich mit dem Laser dünne Elemente rasch zuschneiden, während die Fräse Nuten aushöhlt oder eine Fase anlegt. Das Verständnis der Prozessphysik hilft, Fehler bereits in der Entwurfsphase des Layouts zu vermeiden und es an die Möglichkeiten des konkreten Werkzeugs anzupassen.
Bei der Arbeit mit dem Laser ist die optische Dichte des Materials zu berücksichtigen. Transparente Materialien wie gewöhnliches Glas können den Strahl einfach durchlassen, ohne seine Energie zu absorbieren, was die Bearbeitung ohne spezielle Beschichtungen unmöglich macht. Der Fräse ist die Transparenz dagegen völlig gleichgültig — sie orientiert sich ausschließlich an Härte und Zähigkeit. Genau deshalb eignen sich für transparentes Acryl beide Methoden, doch der optische Effekt fällt unterschiedlich aus: Der Laser liefert eine glänzende Kante, die Fräse eine matte, die poliert werden muss.
Werkstoffkunde: Was womit geschnitten wird
Die Liste der Materialien, die diesen beiden Maschinentypen zugänglich sind, überschneidet sich nur teilweise. Das Laserschneiden kommt mit organischen Stoffen hervorragend zurecht: Holz, Sperrholz, Leder, Stoff, Papier und Karton. Eine Sonderstellung nimmt Acryl (Plexiglas) ein, das nach dem Laser eine perfekt glatte, transparente Kante erhält, die keine Nachbearbeitung benötigt. Der Laser versagt jedoch bei PVC und chlorhaltigen Materialien, da bei deren Verbrennung giftige Gase entstehen, die nicht nur den Bediener vergiften, sondern auch die Elektronik der Maschine selbst durch Korrosion zerstören können.
Eine Fräse ist in Bezug auf die Materialchemie vielseitiger. Sie bewältigt mühelos Verbundwerkstoffe (Dibond, Alucobond), Nichteisenmetalle (Aluminium, Messing, Kupfer), dichte Kunststoffe und mit entsprechender Ausrüstung sogar Stein. Die Fräse ist unentbehrlich für die Bearbeitung von MDF und Sperrholz großer Dicken, wo ein Laser das Holz einfach zu verkohlen begänne, ohne es in der Tiefe des Schnitts verdampfen zu können. Die mechanische Bearbeitung erlaubt es, mit wärmeempfindlichen Materialien zu arbeiten, etwa mit bestimmten Arten von Polystyrol.
Es gibt ein Segment von Materialien, die für beide Technologien als „schwierig“ gelten. Hochkohlenstoffstähle etwa erfordern sehr leistungsstarke Faserlaser, die um eine Größenordnung teurer sind als gewöhnliche CO2-Anlagen. Zugleich ist das Fräsen von gehärtetem Stahl ein Prozess, der extrem teures Werkzeug und eine kolossale Steifigkeit des Maschinenbetts verlangt. Deshalb sollte man bei der Wahl der Ausrüstung zuerst eine Liste der 80 % Ihrer typischen Aufträge nach Material erstellen.
- Acryl: Laser (glänzender Schnitt) oder Fräse (matter Schnitt).
- Metall: Faserlaser (dünnes Blech) oder Fräse (dreidimensionale Teile).
- Holz: Laser (Dekor, feine Details) oder Fräse (Möbel, tiefe Schnitzerei).
- Leder und Stoff: Nur Laser.
- Stein und Verbundwerkstoff: Nur Fräse.
Die Dicke ist zu bedenken. Für einen CO2-Laser endet die sinnvolle Grenze bei Holz bei 15–20 mm, denn darüber hinaus verschmiert der Fokusfleck und die Wärmeeinflusszone (Verkohlung) wird kritisch. Eine Fräse hingegen kann Teile von mehreren zehn Zentimetern Dicke bearbeiten und ist nur durch die Auskraglänge des Fräsers und die Höhe des Maschinenportals begrenzt. Das macht die Fräse zum unbestrittenen Spitzenreiter bei der Herstellung von Möbeln und großformatigen Konstruktionen.
Präzision und Detailtreue: der Mikrokosmos gegen den Makrokosmos
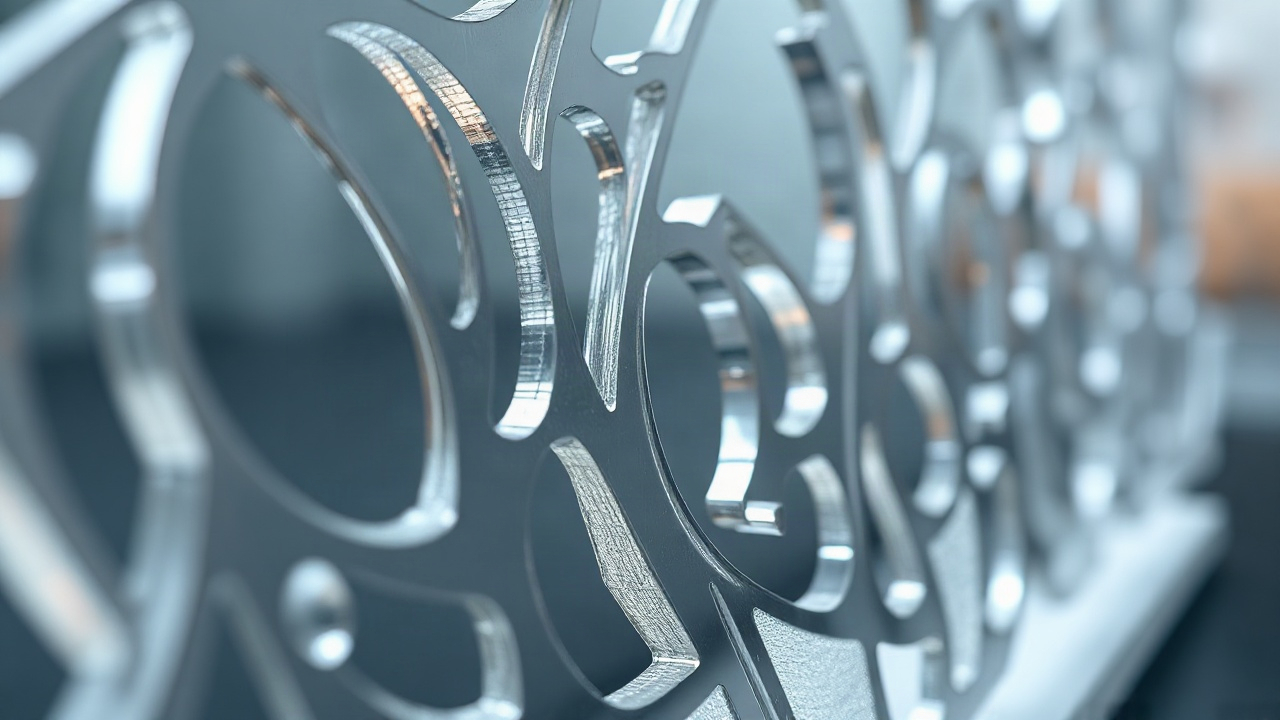
Wenn Ihre Aufgabe darin besteht, Schmuck aus Holz, filigrane durchbrochene Verpackungen oder ein graviertes Porträt zu schaffen, hat der Laser keine Konkurrenz. Die Dicke des Laserstrahls beträgt Bruchteile eines Millimeters (in der Regel 0.1–0.3 mm). Das erlaubt es, Muster zu schneiden, die mit einem Fräser physisch nicht nachzubilden sind. Der Laser kann scharfe Innenecken mit einem gegen null strebenden Verrundungsradius wiedergeben, was für Intarsien und feine Nuten unverzichtbar ist.
Eine Fräse hat eine angeborene Einschränkung — den Durchmesser des Werkzeugs. Der Mindestdurchmesser eines arbeitstauglichen Fräsers beträgt üblicherweise 1–2 mm (es gibt auch kleinere, doch sie sind äußerst zerbrechlich). Das bedeutet, dass jede Innenecke einen Verrundungsradius hat, der dem Radius des Fräsers entspricht. Entwerfen Sie eine Schwalbenschwanzverbindung oder auch nur eine rechteckige Nut für einen Einsatz, so müssen Sie an der Fräse zusätzliche Freischnitte (sogenannte „Hundeknochen“) anbringen, damit die Teile zusammenpassen. Der Laser hingegen macht diese Ecke ohne überflüssige Bewegungen perfekt scharf.
Andererseits ist die Präzision in der Tiefe (die Z-Koordinate) das Element der Fräse. Der Laser arbeitet in den meisten Fällen „durchgehend“ oder macht eine Oberflächengravur von unkontrollierter Tiefe, die von der Dichte der Holzfasern an der jeweiligen Stelle abhängt. Eine Fräse erlaubt es, genau 2.5 mm Material mit einer Genauigkeit von Mikrometern über die gesamte Fläche abzutragen. Das macht sie zur einzigen Wahl für die Herstellung von 3D-Reliefs, Ikonen, Basreliefs und technologischen Ausnehmungen in den Teilen von Mechanismen.
Die Wiederholgenauigkeit der Erzeugnisse ist bei beiden Maschinentypen dank der CNC-Steuerung äußerst hoch. Zu beachten ist jedoch, dass eine Lasermaschine weniger anfällig für die Anhäufung von Fehlern ist, da während eines einzelnen Schneidzyklus kein mechanischer Werkzeugverschleiß auftritt. Ein Fräser kann stumpf werden, das Material „abzudrängen“ beginnen oder vibrieren, was sich auf die Oberflächensauberkeit auswirkt. Der Laserstrahl ist stabil, solange die Optik sauber und der Emitter intakt ist, was die Qualitätskontrolle bei langen Serien kleiner Erzeugnisse vereinfacht.
Geschwindigkeit und Produktivität in verschiedenen Szenarien
Der Vergleich der Geschwindigkeit von Laser und Fräse ist eine ewige Debatte, in der die Antwort von der Geometrie des Erzeugnisses abhängt. Beim Zuschnitt dünner Plattenmaterialien (Sperrholz 3–4 mm, Karton, dünner Kunststoff) bewegt sich der Laser mit einer Geschwindigkeit, die für eine Fräse unerreichbar ist. Sein leichter „Kopf“ besitzt eine minimale Trägheit, was schnelle Bahnwechsel ermöglicht. Eine Lasermaschine verliert keine Zeit mit dem Eintauchen ins Material — sie schaltet einfach ein und beginnt den Schnitt.
Die Lage ändert sich jedoch grundlegend mit zunehmender Dicke oder Dichte. Um 15 mm Sperrholz zu schneiden, benötigt ein Laser mehrere Durchgänge bei niedriger Geschwindigkeit, wobei die Kante schwarz und „schmutzig“ ausfällt. Eine Fräse mit einer Leistung von 3–4 kW durchläuft dieselbe Bahn in einem oder zwei Durchgängen bei hohem Vorschub und liefert einen sauberen Schnitt. Im industriellen Maßstab gewinnt die Fräse dort, wo große Materialmengen schnell abzutragen sind oder mit großformatigen Platten von 2 mal 3 Metern gearbeitet wird.
| Kriterium | Lasermaschine (CO2) | Fräse (CNC) |
|---|---|---|
| Geschwindigkeit bei dünnen Materialien | Sehr hoch | Mittel |
| Geschwindigkeit bei dicken Materialien | Niedrig / Unmöglich | Hoch |
| Komplexität der Kontur | Extrem hoch | Durch den Fräserradius begrenzt |
| Fotogravur | Verfügbar (Raster) | Nicht verfügbar / Langsam (3D) |
| 3D-Bearbeitung | Nein | Ja (vollwertiges Relief) |
Ein wichtiger Produktivitätsfaktor ist die Rüstung. Eine Fräse erfordert eine sichere Befestigung des Rohlings: einen Vakuumtisch, Spannzwingen oder Schrauben. Das kostet Zeit. Ein Laser braucht kaum eine Fixierung — das Teil liegt einfach unter seinem Eigengewicht auf einem Waben- oder Lamellentisch, da keine mechanischen Kräfte auf es wirken. Bei kleinen Souvenirs, bei denen die Rohlinge alle 5 Minuten gewechselt werden, spart der Laser eine kolossale Menge Zeit bei den Nebentätigkeiten.
Die Wirtschaftlichkeit im Betrieb: Verbrauchsmaterial und Wartung
Die Betriebskosten sind nicht nur die Stromrechnungen. In einer Lasermaschine ist das wichtigste Verbrauchsmaterial die Laserröhre. Sie hat eine begrenzte Lebensdauer (von 2000 bis 10000 Stunden) und verliert allmählich an Leistung. Zudem müssen die Spiegel und Linsen periodisch ersetzt werden, da sie durch Überhitzung reißen oder durch Ruß verschmutzen können. Auch das Kühlsystem (Chiller) erfordert Aufmerksamkeit und den Einsatz von destilliertem Wasser, um Kalkablagerungen im kostspieligen Emitter zu vermeiden.
Eine Fräse hat eine andere Wirtschaftlichkeit. Hier ist der wichtigste Kostenpunkt die Fräser. Das ist Verbrauchsmaterial im reinsten Sinne: Sie werden stumpf, brechen bei Bedienfehlern oder nutzen sich einfach ab. Hochwertige Fräser für die Feinbearbeitung können teuer sein, und man benötigt ein ganzes Arsenal davon für unterschiedliche Aufgaben. Zudem ist die Spindel der Maschine eine hoch belastete Baugruppe, deren Lager eine eigene Lebensdauer haben und beim Auftreten von Rundlauffehlern ersetzt werden müssen.
Der Energieverbrauch einer Fräse ist üblicherweise höher wegen der leistungsstarken Antriebsmotoren und der Absauganlage (Späneabsaugung). Ein Laser verbraucht weniger, benötigt aber eine leistungsstarke Absaugung zum Entfernen des Rauchs, was ebenfalls Zahlen zur Stromrechnung hinzufügt. Hinsichtlich der Arbeitsplatzökologie gilt der Laser in Bezug auf Abfälle als „sauberer“ (das gesamte Material wird verdampft oder zu Asche), aber als anspruchsvoller in Bezug auf die Luftfilterung. Eine Fräse hingegen erzeugt Berge von Spänen und Staub, die in jede Ritze dringen, wenn die Absauganlage nicht mitkommt.
Die Wartung einer Fräse ist häufiger mit Mechanik verbunden: Schmieren der Führungen, Prüfen der Riemenspannung oder des Zustands der Kugelgewindetriebe. Ein Laser erfordert Justierung — die präzise Einstellung des Strahlwegs durch das Spiegelsystem. Ist die Maschine budgetgerecht und ihr Bett „wandert“, muss die Justierung häufig erfolgen, was zu einer eigenen Kunstform wird. Eine Fräse ist in dieser Hinsicht berechenbarer: Ist die Geometrie einmal eingestellt, hält sie dank der Steifigkeit der Konstruktion lange.
3D-Möglichkeiten: wo die Fläche endet
Der Hauptvorteil der Fräse, den der Laser niemals streitig machen kann, ist die vollwertige dreidimensionale Bearbeitung. Eine Fräse arbeitet in drei Achsen (X, Y, Z), was es ermöglicht, fließende Übergänge, Kugeln, konkave Flächen und komplexe topologische Objekte zu schaffen. Holzschnitzerei, die Herstellung von Gießformen, das Erstellen von Prototypen für Elektronikgehäuse — all das ist die Domäne der Fräse. Sie können Kugelfräser verwenden, um perfekt glatte gekrümmte Flächen zu erhalten und die Handarbeit eines Meisters nachzuahmen.
Der Laser ist im Grunde ein „2.5D“-Werkzeug. Er kann entlang einer Kontur schneiden und gravieren. Manche modernen Steuerungen erlauben eine Gravur mit variabler Leistung und erzeugen eine leichte Vertiefung (sogenanntes 3D-Raster), doch das ist nur eine Imitation von Tiefe. Eine Kugel oder eine geneigte Fläche können Sie mit dem Laser nicht schneiden. Der Laserstrahl ist stets senkrecht (oder in 5-Achs-Systemen in einem festen Winkel) gerichtet und kann das Material unter sich nicht so „aushöhlen“, wie es ein Fräser tut.
Für alle, die Möbel bauen, ermöglicht die Fräse komplexe Nuten, Zapfen und Aufnahmen für Beschläge. Der Laser ist hier nutzlos, da er kein Sackloch mit flachem Boden und festgelegter Tiefe machen kann. In der Tischlerei ersetzt die Fräse ein Dutzend Handwerkzeuge, während der Laser ein Werkzeug zum Dekorieren von Fronten oder zum Zuschneiden dünner Auflagen bleibt.
Dennoch gewinnt im Architekturmodellbau oft der Laser. Ein detailliertes Modell eines Gebäudes aus Karton oder dünnem Kunststoff lässt sich mit dem Laser einfacher und schneller erstellen. Das Fügen von Wänden, die Imitation von Mauerwerk durch Gravur, das Ausschneiden von Fensterrahmen — all das geschieht in wenigen Minuten. Bei solch kleinen und dünnen Aufgaben würde eine Fräse den Rohling zerbrechen oder zu grobe Spuren hinterlassen. Deshalb hängt die Wahl oft vom Maßstab ab: für große Objekte — die Fräse, für Miniaturen — der Laser.
Sauberkeit und Nachbearbeitung: ein Blick auf das Ergebnis
Nach dem Laserschneiden von Holz oder Sperrholz hat die Kante stets eine dunkle Farbe. Das ist eine verkohlte Kohlenstoffschicht. Für viele dekorative Erzeugnisse gilt das als Plus, da es die Kontur betont. Soll das Erzeugnis jedoch in hellen Tönen lackiert oder mit Klarlack ohne Farbänderung überzogen werden, muss dieser Ruß durch Schleifen entfernt werden. Bei Acryl verhält es sich umgekehrt: Der Laser sorgt für eine „Flammenpolitur“, und die Kante kommt spiegelglatt und transparent direkt aus der Maschine. Auf Acryl hinterlässt die Fräse eine matte „Welle“, die man lange mit Pasten polieren muss, um sie transparent zu machen.
Bei der Arbeit mit Metall hinterlässt der (Faser-)Laser einen sehr sauberen Schnitt mit minimalem Grat, der sich leicht entfernen lässt. Eine Fräse kann bei der Bearbeitung von Aluminium Grate und Werkzeugspuren hinterlassen. Die Fräse erlaubt es jedoch, direkt im Bearbeitungsprozess Fasen anzubringen, Löcher anzusenken und Gewinde zu schneiden. Der Laser schneidet nur die Kontur, und alle übrigen Operationen müssen an anderen Maschinen oder von Hand ausgeführt werden.
Stoffe und Leder franzen nach dem Laser nicht aus, da die Kante angeschmolzen und „versiegelt“ wird. Das ist ein großer Vorteil für die Leichtindustrie. Eine Fräse (genauer ihre Variante — ein Flachbettplotter mit oszillierendem Messer) schneidet Stoff mechanisch, und die Kante kann zu fransen beginnen. Zugleich gibt der Laser beim Schneiden von echtem Leder einen spezifischen Geruch nach verbranntem Haar ab, der sich über Wochen im Material halten kann, was langes Lüften oder den Einsatz chemischer Geruchsbinder erfordert.
Auch die Sägespäne sind zu erwähnen. Eine Fräse produziert sie in gewaltigen Mengen. Selbst bei vorhandenem Sauger setzt sich ein Teil des Staubs im Raum ab. Befindet sich Ihre Produktion in einem Bürogebäude oder einem Reinraum, wird die Fräse zur Problemquelle. Der Laser ist in dieser Hinsicht sauberer: Der gesamte Rauch geht in den Kamin. Ist die Filterung des Laserabgases jedoch schlecht organisiert, stehen die Nachbarn im Gebäude sehr schnell mit Beschwerden über den Brandgeruch vor Ihrer Tür.
Eine Checkliste für die Wahl: sieben Fragen vor dem Kauf
Um sich bei der Wahl der Ausrüstung nicht zu irren, sollte man eine Reihe praktischer Fragen ehrlich beantworten, die die künftige Konfiguration Ihrer Werkstatt bestimmen. Häufig machen Unternehmer den Fehler, eine Maschine „auf Zuwachs“ zu kaufen oder sich nur am Preis zu orientieren und dabei die Besonderheiten ihrer Aufträge zu vergessen.
- Was ist das Hauptmaterial? (Metall und Stein — Fräse; Leder und Stoff — Laser; Holz und Kunststoff — beide, wir schauen auf die Dicke).
- Wird eine 3D-Bearbeitung benötigt? (Wenn ja — nur Fräse).
- Ist eine Detailtreue unter 1 mm wichtig? (Wenn ja — nur Laser).
- Welche Materialdicke ist zulässig? (Über 20 mm bei Holz — besser eine Fräse).
- Gibt es Anforderungen an die Kantenfarbe? (Wenn eine helle Kante auf Holz ohne Schleifen benötigt wird — Fräse).
- Wo wird die Maschine stehen? (Einen Laser mit guter Absaugung hält man leichter im Büro, eine Fräse in der Werkstatt).
- Wie hoch ist das Budget für Verbrauchsmaterial? (Sind Sie bereit, teure Laserröhren zu wechseln, oder kaufen Sie lieber häufig günstige Fräser?).
Nicht selten erweist sich der Kauf beider Maschinen, aber unterschiedlicher Klasse, als optimale Lösung. Zum Beispiel ein großer, leistungsstarker Frästisch für den Hauptzuschnitt und ein kompakter Lasergravierer für die abschließende Dekoration und Markierung der Produkte. Ein solches Gespann deckt 99 % des Bedarfs jeder Souvenir- oder Möbelwerkstatt. Die Aufteilung der Aufgaben erlaubt es, den teuren Laser nicht mit grober Arbeit zu belasten und die Fräse nicht zu juwelierhaften Aufgaben zu zwingen, für die sie nicht ausgelegt ist.
Letztlich ist die Wahl zwischen Laser und Fräse nicht die Wahl der „besten“ Maschine, sondern die Wahl des richtigen Werkzeugs für die konkrete Aufgabe. Der Laser steht für Geschwindigkeit, Eleganz und die Arbeit mit feinen Materien. Die Fräse steht für Kraft, Volumen und Vielseitigkeit bei der Arbeit mit harten Materialien. Eine sorgfältige Analyse Ihrer künftigen Erzeugnisse hilft Ihnen, eine Investition zu tätigen, die sich möglichst rasch amortisiert.





