Физика процесса: Ключевые различия в подходе
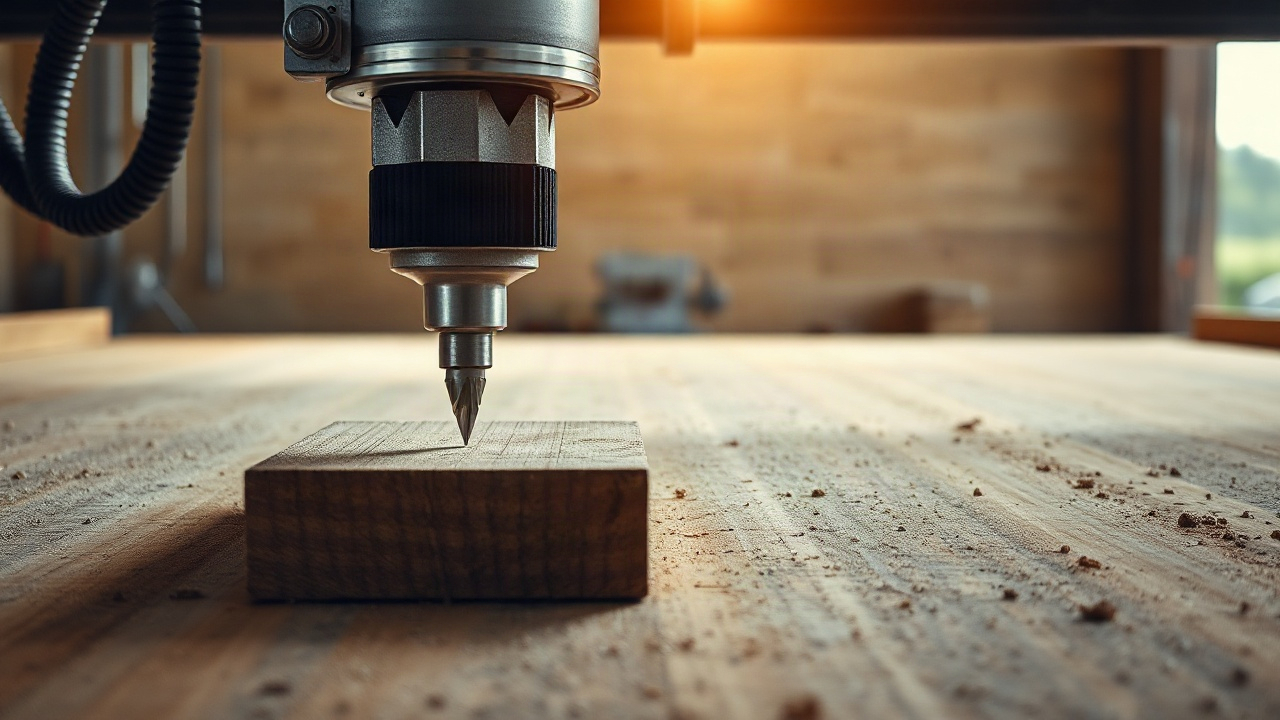
Когда речь заходит о выборе между лазером и фрезером, важно понимать фундаментальную разницу в механике воздействия на материал. Лазерный станок использует концентрированный пучок света, который нагревает поверхность до температуры испарения или плавления. Это бесконтактный метод, где единственным инструментом выступает фотонная энергия. Отсутствие механического давления позволяет работать с крайне хрупкими или гибкими заготовками без их деформации. Однако тепловое воздействие неизбежно оставляет след: край может обгорать, оплавляться или менять химический состав, что критично для некоторых полимеров.
Фрезерный станок (ЧПУ) — это классический пример механической обработки. Вращающаяся фреза физически срезает слой за слоем, превращая излишки в стружку. Здесь в игру вступают силы сопротивления, крутящий момент и вибрация. Станок требует жесткой фиксации детали, так как инструмент оказывает на нее значительное давление. В отличие от лазера, фрезер не нагревает материал до критических температур (при условии правильного охлаждения), что сохраняет исходный цвет и структуру кромки, особенно на дереве и металле.
Выбор метода диктуется не только желаемым результатом, но и поведением материала под нагрузкой. Лазер идеален там, где нужно исключить контакт, а фрезер — там, где важна структурная целостность и отсутствие термических ожогов. Лазерный луч всегда имеет конусную форму, пусть и едва заметную, в то время как фреза обеспечивает строго вертикальный срез по всей глубине. Это различие становится решающим при изготовлении пазовых соединений, где точность геометрии определяет прочность всей сборки.
Интересно, что современные производства редко ограничиваются одним типом оборудования. Комбинирование технологий позволяет нивелировать недостатки каждой. Например, лазером можно быстро раскроить тонкие элементы, а фрезером — выбрать пазы или снять фаску. Понимание физики процесса помогает избежать ошибок еще на этапе проектирования макета, адаптируя его под возможности конкретного инструмента.
При работе с лазером важно учитывать оптическую плотность материала. Прозрачные материалы, такие как стандартное стекло, могут просто пропускать луч, не поглощая его энергию, что делает обработку невозможной без специальных покрытий. Фрезеру же абсолютно все равно на прозрачность — он ориентируется исключительно на твердость и вязкость. Именно поэтому для прозрачного акрила подходят оба метода, но визуальный эффект будет разным: лазер даст глянцевый торец, а фрезер — матовый, требующий полировки.
Материаловедение: Что и чем резать
Список материалов, подвластных этим двум типам станков, пересекается лишь частично. Лазерная резка великолепно справляется с органикой: деревом, фанерой, кожей, тканью, бумагой и картоном. Особняком стоит акрил (оргстекло), который после лазера приобретает идеально гладкий, прозрачный край, не требующий финишной обработки. Однако лазер пасует перед ПВХ и материалами, содержащими хлор, так как при их горении выделяются ядовитые газы, способные не только отравить оператора, но и уничтожить электронику самого станка коррозией.
Фрезерный станок более универсален в плане химии материалов. Он легко справляется с композитами (дибонд, алюкобонд), цветными металлами (алюминий, латунь, медь), плотными пластиками и даже камнем при наличии соответствующей оснастки. Фрезер незаменим для обработки МДФ и фанеры больших толщин, где лазер начал бы просто обугливать древесину, не успевая испарять ее в глубине реза. Механическая обработка позволяет работать с материалами, которые чувствительны к нагреву, такими как некоторые виды полистирола.
Существует сегмент материалов, которые считаются «трудными» для обеих технологий. Например, высокоуглеродистые стали требуют очень мощных волоконных лазеров, которые стоят на порядок дороже обычных CO2-установок. В то же время фрезеровка каленой стали — это процесс, требующий экстремально дорогого инструмента и колоссальной жесткости станины. Поэтому при выборе оборудования нужно в первую очередь составить список 80% ваших типичных заказов по материалам.
- Акрил: Лазер (глянцевый срез) или Фрезер (матовый срез).
- Металл: Волоконный лазер (тонкий лист) или Фрезер (объемные детали).
- Дерево: Лазер (декор, мелкие детали) или Фрезер (мебель, глубокая резьба).
- Кожа и ткань: Только лазер.
- Камень и композит: Только фрезер.
Важно помнить про толщину. Для лазера CO2 разумный предел по дереву заканчивается на 15-20 мм, так как дальше фокусное пятно размывается, а зона термического влияния (обугливание) становится критической. Фрезер же может обрабатывать детали толщиной в десятки сантиметров, ограничиваясь лишь вылетом фрезы и высотой портала станка. Это делает фрезер безусловным лидером в производстве мебели и крупногабаритных конструкций.
Точность и детализация: Микромир против Макромира
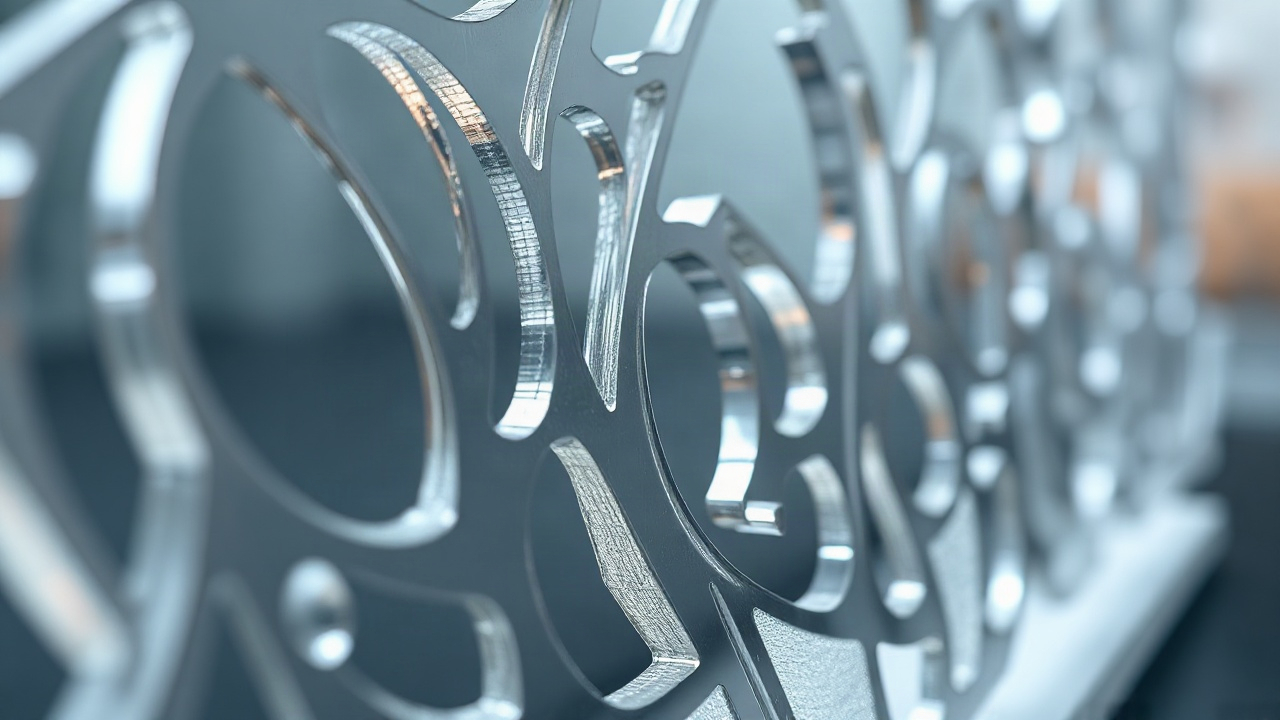
Если ваша задача — создание ювелирных украшений из дерева, сложной ажурной упаковки или гравировка портрета, лазер не имеет конкурентов. Толщина лазерного луча составляет доли миллиметра (обычно 0.1–0.3 мм). Это позволяет вырезать узоры, которые физически невозможно повторить фрезой. Лазер способен воспроизвести острые внутренние углы с радиусом скругления, стремящимся к нулю, что жизненно важно для инкрустации и мелких пазов.
У фрезера есть врожденное ограничение — диаметр инструмента. Минимальный диаметр фрезы, пригодной для работы, обычно составляет 1-2 мм (бывают и меньше, но они крайне хрупкие). Это означает, что любой внутренний угол будет иметь радиус скругления, равный радиусу фрезы. Если вы проектируете шиповое соединение «ласточкин хвост» или просто прямоугольный паз под вставку, на фрезере придется делать дополнительные выборки (так называемые «собачьи кости»), чтобы детали состыковались. Лазер же сделает этот угол идеально острым без лишних движений.
С другой стороны, точность по глубине (Z-координата) — это стихия фрезера. Лазер в большинстве случаев работает «насквозь» или делает поверхностную гравировку с неконтролируемой глубиной, зависящей от плотности волокон дерева в конкретной точке. Фрезерный станок позволяет снять ровно 2.5 мм материала с погрешностью в микроны по всей плоскости. Это делает его единственным выбором для создания 3D-рельефов, икон, барельефов и технологических выборок в деталях механизмов.
Повторяемость изделий на обоих типах станков крайне высока благодаря ЧПУ-управлению. Однако стоит учитывать, что лазерный станок менее склонен к накоплению ошибок из-за отсутствия механического износа инструмента в процессе одного цикла резки. Фреза может затупиться, начать «отжимать» материал или вибрировать, что скажется на чистоте поверхности. Лазерный луч стабилен до тех пор, пока чиста оптика и исправен излучатель, что упрощает контроль качества на длинных тиражах мелких изделий.
Скорость и производительность в разных сценариях
Сравнение скорости лазера и фрезера — это вечный спор, где ответ зависит от геометрии изделия. При раскрое тонких листовых материалов (фанера 3-4 мм, картон, тонкий пластик) лазер движется со скоростью, недостижимой для фрезера. Его легкая «голова» обладает минимальной инерцией, что позволяет быстро менять траекторию. Лазерный станок не тратит время на врезание в материал, он просто включается и начинает резку.
Однако ситуация кардинально меняется при увеличении толщины или плотности. Для резки фанеры 15 мм лазеру потребуется несколько проходов на низкой скорости, при этом торец будет черным и «грязным». Фрезерный станок мощностью 3-4 кВт пройдет ту же траекторию за один или два прохода на высокой подаче, обеспечив чистый срез. В промышленном масштабе фрезер выигрывает там, где нужно быстро снимать большие объемы материала или работать с крупногабаритными листами 2х3 метра.
| Критерий | Лазерный станок (CO2) | Фрезерный станок (ЧПУ) |
|---|---|---|
| Скорость на тонких материалах | Очень высокая | Средняя |
| Скорость на толстых материалах | Низкая / Невозможна | Высокая |
| Сложность контура | Экстремально высокая | Ограничена радиусом фрезы |
| Гравировка фото | Доступна (растр) | Недоступна / Долгая (3D) |
| 3D-обработка | Нет | Да (полноценный рельеф) |
Важным фактором производительности является подготовка. Фрезерный станок требует надежного закрепления заготовки: вакуумный стол, струбцины или саморезы. Это занимает время. Лазеру фиксация почти не нужна — деталь просто лежит на сотовом или ламельном столе под собственным весом, так как на нее не действуют механические силы. Для мелких сувениров, где смена заготовок происходит каждые 5 минут, лазер экономит колоссальное количество времени на вспомогательных операциях.
Экономика владения: Расходники и обслуживание
Стоимость эксплуатации — это не только счета за электричество. В лазерном станке главным расходным материалом является лазерная трубка. Она имеет ограниченный ресурс (от 2000 до 10000 часов) и постепенно теряет мощность. Кроме того, периодической замены требуют зеркала и линзы, которые могут треснуть от перегрева или загрязниться гарью. Система охлаждения (чиллер) также требует внимания и использования дистиллированной воды, чтобы избежать накипи внутри дорогостоящего излучателя.
У фрезерного станка экономика иная. Здесь основной статьей расходов являются фрезы. Это «расходка» в чистом виде: они тупятся, ломаются при ошибках оператора или просто изнашиваются. Качественные фрезы для чистовой обработки могут стоить дорого, а их требуется целый арсенал под разные задачи. Кроме того, шпиндель станка — это высоконагруженный узел, подшипники которого имеют свой ресурс и требуют замены при появлении биения.
Энергопотребление фрезера обычно выше из-за мощных двигателей привода и системы аспирации (вытяжки стружки). Лазер потребляет меньше, но требует мощной вытяжки для удаления дыма, что тоже добавляет цифр в счета за электричество. В плане экологии рабочего места лазер считается более «чистым» в плане мусора (весь материал испаряется или превращается в пепел), но более требовательным к фильтрации воздуха. Фрезер же генерирует горы стружки и пыли, которая проникает во все щели, если система аспирации не справляется.
Сервисное обслуживание фрезера чаще связано с механикой: смазка направляющих, проверка натяжения ремней или состояния ШВП (шарико-винтовых пар). Лазер требует юстировки — точной настройки пути луча через систему зеркал. Если станок бюджетный и его станина «гуляет», юстировку придется делать часто, что превращается в отдельный вид искусства. Фрезер в этом плане более предсказуем: если геометрия выставлена один раз, она держится долго благодаря жесткости конструкции.
3D-возможности: Где кончается плоскость
Главное преимущество фрезера, которое лазер никогда не сможет оспорить — это полноценная трехмерная обработка. Фрезерный станок работает в трех осях (X, Y, Z), что позволяет создавать плавные переходы, сферы, вогнутые поверхности и сложные топологические объекты. Резьба по дереву, изготовление литейных форм, создание прототипов корпусов электроники — всё это вотчина фрезера. Вы можете использовать сферические фрезы для получения идеально гладких криволинейных поверхностей, имитируя ручную работу мастера.
Лазер — это по сути «2.5D» инструмент. Он может резать по контуру и гравировать. Некоторые современные контроллеры позволяют делать гравировку с переменной мощностью, создавая небольшое углубление (так называемый 3D-растр), но это лишь имитация глубины. Вы не сможете вырезать лазером шар или наклонную плоскость. Лазерный луч всегда направлен перпендикулярно (или под фиксированным углом в 5-осевых системах) и не может «выбирать» материал под собой так, как это делает фреза.
Для тех, кто занимается изготовлением мебели, фрезер дает возможность делать сложные пазы, шипы и посадочные места под фурнитуру. Лазер здесь бесполезен, так как он не может сделать глухое отверстие с плоским дном заданной глубины. В столярном деле фрезер заменяет десяток ручных инструментов, в то время как лазер остается инструментом для декорирования фасадов или раскроя тонких накладок.
Тем не менее, в архитектурном макетировании лазер часто выигрывает. Создать детализированную модель здания из картона или тонкого пластика проще и быстрее лазером. Стыковка стен, имитация кирпичной кладки гравировкой, вырезка оконных рам — всё это делается за считанные минуты. Фрезер на таких мелких и тонких задачах будет ломать заготовку или оставлять слишком грубые следы. Поэтому выбор часто зависит от масштаба: для больших объектов — фрезер, для миниатюр — лазер.
Чистота и постобработка: Взгляд на результат
После лазерной резки дерева или фанеры край всегда имеет темный цвет. Это обугленный слой углерода. Для многих декоративных изделий это считается плюсом, так как подчеркивает контур. Но если изделие планируется красить в светлые тона или покрывать прозрачным лаком без изменения цвета, этот нагар нужно счищать шлифовкой. На акриле же ситуация обратная: лазер дает «огненную полировку», край получается зеркальным и прозрачным сразу после выхода из станка. Фрезер на акриле оставляет матовую «волну», которую нужно долго полировать пастами до прозрачности.
При работе с металлом лазер (волоконный) оставляет очень чистый рез с минимальным гратом, который легко удаляется. Фрезер при обработке алюминия может оставлять заусенцы и следы прохода инструмента. Однако фрезер позволяет сразу в процессе обработки снимать фаски, делать зенковку отверстий и нарезать резьбу. Лазер только режет контур, а все остальные операции придется делать на других станках или вручную.
Ткани и кожа после лазера не осыпаются, так как край оплавляется и «запечатывается». Это огромное преимущество для легкой промышленности. Фрезер (точнее, его разновидность — планшетный плоттер с осциллирующим ножом) режет ткань механически, и край может начать бахромиться. В то же время, при резке натуральной кожи лазер издает специфический запах паленой шерсти, который может удерживаться в материале неделями, что требует длительного проветривания или использования химических поглотителей запаха.
Стоит упомянуть и опилки. Фрезер производит их в огромных количествах. Даже при наличии пылесоса часть пыли оседает в помещении. Если ваше производство находится в офисном здании или чистом помещении, фрезер станет источником проблем. Лазер в этом плане аккуратнее: весь дым уходит в трубу. Но если фильтрация выхлопа лазера организована плохо, соседи по зданию очень быстро придут к вам с жалобами на запах гари.
Чек-лист для выбора: Семь вопросов перед покупкой
Чтобы не ошибиться с выбором оборудования, стоит честно ответить на ряд практических вопросов, которые определят будущую конфигурацию вашей мастерской. Часто предприниматели совершают ошибку, покупая станок «на вырост» или ориентируясь только на цену, забывая о специфике своих заказов.
- Какой основной материал? (Металл и камень — фрезер; кожа и ткань — лазер; дерево и пластик — оба, смотрим на толщину).
- Нужна ли 3D-обработка? (Если да — только фрезер).
- Важна ли детализация менее 1 мм? (Если да — только лазер).
- Какая допустимая толщина материала? (Свыше 20 мм для дерева — лучше фрезер).
- Есть ли требования к цвету кромки? (Если нужен светлый край на дереве без шлифовки — фрезер).
- Где будет стоять станок? (В офисе проще содержать лазер с хорошей вытяжкой, в цеху — фрезер).
- Каков бюджет на расходники? (Готовы ли вы менять дорогие лазерные трубки или предпочитаете часто покупать дешевые фрезы?).
Нередко оптимальным решением становится покупка обоих станков, но разного класса. Например, большой и мощный фрезерный стол для основного раскроя и компактный лазерный гравер для финишного декорирования и брендирования продукции. Такая связка закрывает 99% потребностей любой сувенирной или мебельной мастерской. Разделение задач позволяет не нагружать дорогой лазер грубой работой и не заставлять фрезер выполнять ювелирные задачи, к которым он не приспособлен.
В конечном итоге, выбор между лазером и фрезером — это не выбор «лучшего» станка, а выбор правильного инструмента под конкретную задачу. Лазер — это скорость, изящество и работа с тонкими материями. Фрезер — это мощь, объем и универсальность в работе с твердыми материалами. Тщательный анализ ваших будущих изделий поможет сделать инвестицию, которая окупится максимально быстро.