Fizyka procesu: dlaczego laser zamienia drewno w węgiel
Cięcie laserowe to proces oddziaływania termicznego, w którym silnie skoncentrowana wiązka światła błyskawicznie nagrzewa materiał do temperatury odparowania. W przypadku sklejki mamy do czynienia ze złożoną strukturą: włóknami drzewnymi połączonymi klejem. Gdy wiązka lasera przechodzi przez materiał, nie tylko go przecina, ale wywołuje mikrowybuch i sublimację drewna. Problem w tym, że produkty tego rozkładu termicznego — gazy, żywice i sadza — nie zawsze zdążają opuścić strefę cięcia bez śladu.
Główną przyczyną pojawienia się czarnej krawędzi jest nadmierne gromadzenie ciepła i osadzanie się produktów spalania na powierzchniach cięcia. Jeśli ciepło nie jest odprowadzane wystarczająco szybko, drewno wokół punktu kontaktu z wiązką zaczyna się węglić, zamieniając się w węgiel drzewny. Psuje to nie tylko wygląd wyrobu, lecz sprawia też, że brudzi: sadza łatwo przenosi się na ręce i sąsiednie powierzchnie. Świadomość, że cięcie to kontrolowany pożar w miniaturze, pomaga zrozumieć wagę kontroli nad każdym etapem procesu.
Skład chemiczny kleju w sklejce odgrywa niemałą rolę. Żywice mocznikowo-formaldehydowe lub fenolowo-formaldehydowe zachowują się przy nagrzewaniu inaczej niż celuloza. Mogą się topić, wrzeć i tworzyć lepki ciemny nalot, który na stałe wgryza się w strukturę forniru. Właśnie dlatego różne gatunki sklejki przy identycznych ustawieniach lasera mogą dawać zupełnie różny efekt pod względem czystości krawędzi.
Temperatura w punkcie ogniskowania może sięgać kilku tysięcy stopni. Jeśli prędkość ruchu głowicy lasera jest zbyt mała, energia kumuluje się w jednym miejscu zbyt długo, co nieuchronnie prowadzi do przegrzania krawędzi. Cienka sklejka cierpi bardziej, ponieważ jej pojemność cieplna jest niewielka. Ważne jest, by znaleźć ten „złoty środek”, gdzie mocy wystarcza do przecięcia na wylot, ale nie do uruchomienia niekontrolowanego palenia sąsiednich włókien.
Należy też uwzględnić czynnik wilgotności materiału. Nadmiar wilgoci w sklejce pod działaniem lasera zamienia się w parę, która może utrudniać ujście produktów spalania, tworząc „poduszkę parową”. Prowadzi to do tego, że kopec osiada wewnątrz nacięcia, tworząc głęboką czarną warstwę, którą skrajnie trudno usunąć nawet szlifowaniem. Sucha, prawidłowo sezonowana sklejka zawsze tnie się czyściej i bardziej przewidywalnie.
Wreszcie na wynik wpływa sama geometria cięcia. Przy cięciu drobnych detali lub ostrych naroży laser zwalnia na zakrętach z powodu bezwładności mechaniki. W tych punktach następuje krótkotrwałe opóźnienie, które staje się przyczyną przypaleń. Współczesne układy sterujące obrabiarek starają się kompensować ten efekt, obniżając moc proporcjonalnie do prędkości, ale nie wszystkim kontrolerom udaje się to równie skutecznie.
Rola nadmuchu: jak powietrze ratuje estetykę wyrobu
Nadmuch w strefie cięcia to bodaj najbardziej krytyczny czynnik wpływający na kolor krawędzi. Wielu początkujących błędnie sądzi, że powietrze jest potrzebne tylko po to, by soczewka nie zachodziła dymem. W rzeczywistości strumień powietrza pełni trzy najważniejsze funkcje: mechaniczne usuwanie produktów spalania, chłodzenie strefy cięcia i zapobieganie zapłonowi oparów drewna. Bez mocnego i prawidłowo skierowanego przepływu powietrza czyste cięcie jest praktycznie niemożliwe.
Gdy kompresor podaje powietrze przez dyszę głowicy lasera, wypycha rozgrzane gazy i cząstki sadzy w dół, przez szczelinę cięcia. Jeśli nadmuch jest słaby, cząstki te pozostają w strefie cięcia, osadzają się na ściankach i tworzą ten właśnie czarny nagar. Co więcej, przy niedostatecznym ciśnieniu w strefie cięcia może powstać płomień — otwarty ogień, który natychmiast zamieni schludną linię w wypalony row. Silny przepływ powietrza dosłownie „zdmuchuje” płomień, przenosząc proces z trybu palenia w tryb odparowania.
Istnieje różnica między fabrycznym „akwariowym” kompresorem, który idzie w komplecie z większością obrabiarek, a mocną linią pneumatyczną. Fabryczne kompresory często dają ciśnienie około 0.02–0.05 MPa, co jest wyraźnie niewystarczające do jakościowej pracy z drewnem. Aby osiągnąć idealny efekt, profesjonaliści używają kompresorów o ciśnieniu od 0.2 do 0.8 MPa, wyposażonych w regulatory i filtry osuszające.
- Słaby nadmuch: Prowadzi do żółtych aureoli na powierzchni i węglowo-czarnej krawędzi.
- Średni nadmuch: Pozwala uzyskać brązową krawędź, która nie brudzi rąk.
- Mocny nadmuch: Zapewnia jasnobrązowy, a nawet miodowy odcień cięcia.
- Osuszanie powietrza: Niezwykle ważne, ponieważ kondensat z kompresora może zostawiać plamy na drewnie i niszczyć soczewkę.
Zbyt silny nadmuch może jednak również mieć efekty uboczne. Na bardzo cienkich detalach lub przy pewnych gatunkach drewna mocny przepływ powietrza może „zadmuchiwać” iskry pod materiał, powodując przypalenia od spodu. Ważne jest też pilnowanie współosiowości strumienia powietrza i wiązki lasera. Jeśli powietrze dmucha lekko w bok, powstaje asymetryczny nagar: z jednej strony cięcie będzie czyste, a z drugiej — brudne.
Konstrukcja dyszy również wpływa na wynik. Wąska dysza tworzy bardziej skupiony i szybszy strumień powietrza, co jest idealne do czystego cięcia. Szerokie dysze lepiej nadają się do grawerowania, gdzie nie trzeba przebijać materiału na wylot. Fachowcy często modyfikują swoje obrabiarki, montując niestandardowe dysze dla osiągnięcia maksymalnej aerodynamiki w strefie kontaktu wiązki ze sklejką.
Wpływ gatunku sklejki na jakość krawędzi
Nie każda sklejka jest jednakowo przydatna dla obrabiarki laserowej. Wybór materiału to 50% sukcesu. Na rynku dostępna jest sklejka różnych marek, ale do cięcia laserowego tradycyjnie zaleca się stosować sklejkę marki FK (sklejka mocznikowa). Jest klejona składnikami na bazie żywic mocznikowych, które są mniej toksyczne i łatwiej ulegają rozkładowi pod działaniem lasera, nie tworząc tak gęstego i lepkiego nagaru jak sklejka marki FSF.
Sklejka FSF (o podwyższonej wodoodporności) zawiera żywice fenolowo-formaldehydowe. Czynią one materiał wytrzymałym i odpornym na wodę, ale przy cięciu laserowym żywice te zamieniają się w gęstą czarną smołę, która zapieka się na powierzchniach cięcia. Zmycie lub zeszlifowanie takiego nagaru jest praktycznie niemożliwe. Dlatego do wyrobów pamiątkarskich, zabawek i dekoracji wnętrz stosowanie FSF to zły pomysł. Krawędź zawsze będzie czarna jak węgiel i będzie miała ostry chemiczny zapach.
| Cecha | Sklejka FK (Brzoza) | Sklejka FSF (Iglasta/Brzoza) |
|---|---|---|
| Rodzaj kleju | Mocznikowy | Fenolowy |
| Kolor cięcia | Jasnobrązowy | Ciemnoczarny, smolisty |
| Zapach po cięciu | Palone drewno | Ostry chemiczny |
| Trudność szlifowania | Łatwo się usuwa | Bardzo trudno, zapycha papier |
| Zastosowanie | Wewnątrz pomieszczeń, zabawki | Prace zewnętrzne, budowa |
Oprócz marki kleju krytycznie ważny jest gatunek forniru. Do lasera najlepiej nadaje się gatunek 1/2 lub 2/2. Dlaczego jest to ważne dla koloru krawędzi? W niższych gatunkach (3 i 4) dopuszcza się obecność dużej liczby sęków, wewnętrznych pustek i wstawek naprawczych. Sęki mają znacznie wyższą gęstość i zawierają więcej żywicy. Laser natrafia na sęk, zwalnia prędkość wypalania, materiał się przegrzewa i w tym miejscu powstaje ogromna czarna plama.
Wewnętrzne pustki i klejowe „kieszenie” również są wrogami czystego cięcia. Gdy wiązka trafia w pustkę wewnątrz sklejki, dochodzi tam do niekontrolowanego rozprężenia gazów i błysku. Prowadzi to do charakterystycznych „przestrzałów” — czarnych plam wychodzących poza linię cięcia. Dobra sklejka do lasera powinna być gęsta i jednorodna na całej grubości arkusza.
Grubość materiału także dyktuje swoje zasady. Im grubsza sklejka, tym dłużej wiązka oddziałuje na materiał i tym trudniej powietrzu wydmuchać produkty spalania z głębokiego, wąskiego kanału. Cięcie sklejki o grubości 10 mm zawsze da ciemniejszą krawędź niż cięcie arkusza 3 mm. Do grubych materiałów szczególnie ważne jest użycie soczewek długoogniskowych, które tworzą bardziej równy, cylindryczny kanał, ułatwiając ujście dymu.
Układ optyczny: ogniskowanie i czystość soczewek
Jakość krawędzi zależy wprost od tego, jak dokładnie zogniskowana jest wiązka lasera. Jeśli odległość ogniskowa jest ustawiona niepoprawnie, zamiast cienkiej i ostrej „igły” materiał tnie rozogniskowana plamka o dużej średnicy. Duża powierzchnia kontaktu oznacza przekazanie nadmiaru ciepła otaczającej tkance drewna, co nieuchronnie prowadzi do zwęglenia. Prawidłowo zogniskowana wiązka przechodzi przez drewno jak nóż przez masło, zostawiając minimalny ślad oddziaływania termicznego.
Stan optyki — luster i soczewek — odgrywa decydującą rolę. Nawet najcieńsza warstwa pyłu lub kopciu na soczewce pochłania część energii lasera. Prowadzi to do dwóch negatywnych skutków: po pierwsze, spada efektywna moc na wyjściu i trzeba obniżać prędkość (co zwiększa nagar); po drugie, soczewka zaczyna się nagrzewać i może się zdeformować lub pęknąć. Brudna optyka rozprasza wiązkę, zamieniając ją z wyraźnego okręgu w bezkształtną plamę, co natychmiast odbija się na czystości krawędzi.
Wybór soczewki zależy od zadania. Do cienkiej sklejki (do 4–5 mm) idealnie nadają się soczewki krótkoogniskowe (1.5 lub 2 cale). Tworzą bardzo małą plamkę, zapewniając jubilerską precyzję i najczystszą krawędź. Mają jednak małą głębię ostrości: wiązka szybko rozbiega się za punktem ogniska, dlatego na grubych materiałach krawędź wyjdzie skośna i mocno przypalona w dolnej części. Do materiałów 6–10 mm lepiej używać soczewek 2.5- lub 3-calowych.
Lista kontrolna obsługi optyki:
- Codzienne sprawdzenie czystości soczewki wyjściowej przed rozpoczęciem zmiany.
- Czyszczenie luster nie rzadziej niż raz w tygodniu (przy intensywnej pracy — częściej).
- Używanie specjalnych niepylących chusteczek i alkoholu izopropylowego (lub specjalnych środków czyszczących).
- Sprawdzenie justowania: wiązka powinna trafiać dokładnie w środek każdego lustra i w środek soczewki.
- Kontrola stanu soczewki pod kątem mikropęknięć i wypalenia powleczenia.
Justowanie obrabiarki często bywa niedoceniane. Jeśli wiązka wchodzi w soczewkę pod kątem, wychodzi z dyszy niepionowo. Tworzy to sytuację, gdy jedna krawędź detalu wychodzi względnie czysta, a przeciwległa — mocno przypalona, ponieważ wiązka „zahacza” o wewnętrzną ściankę dyszy lub przechodzi przez materiał po dłuższej trajektorii. Idealnie prostopadła wiązka to podstawa symetrycznego i schludnego cięcia.
Warto też zwrócić uwagę na czystość stołu roboczego. Jeśli używasz stołu komórkowego, jego komórki z czasem zapychają się żywicą i drobnymi ścinkami. Gdy laser przechodzi nad tak zabrudzonym obszarem, dochodzi do „odstrzału” — błysku od zapalonego w komórkach brudu, który zostawia na odwrocie sklejki brzydkie czarne ślady. Regularne czyszczenie stołu środkami alkalicznymi pomaga uniknąć tego efektu.
Parametry mocy i prędkości: poszukiwanie równowagi
Główny sekret czystego cięcia tkwi we wzorze „maksymalna prędkość przy minimalnie wystarczającej mocy”. Wielu operatorów popełnia błąd, pracując na zaniżonej prędkości „dla pewności”, żeby na pewno przecięło. Ale to właśnie powolny ruch głowicy obrabiarki jest głównym wrogiem koloru krawędzi. Im dłużej laser stoi w jednym punkcie, tym głębsza strefa uszkodzenia termicznego.
Dla każdej grubości i gatunku sklejki należy przeprowadzać testy. Zwykle mają one postać siatki małych kwadratów, ciętych z różną prędkością i mocą. Cel to znalezienie granicznej prędkości, przy której materiał jeszcze przecina się na wylot, ale krawędź pozostaje jasna. Praca na granicy możliwości lampy (np. przy 90–95% mocy) nie jest zalecana, ponieważ skraca jej żywotność, ale praca przy 60–80% mocy z dużą prędkością to standard branży dla jakościowych wyrobów.
Ciekawy niuans tkwi w częstotliwości impulsów (PPI lub częstotliwość w kHz dla niektórych typów laserów). Jeśli częstotliwość jest zbyt niska, cięcie będzie składać się z oddzielnych punktów, a krawędź będzie ząbkowana. Jeśli zbyt wysoka — ciepło będzie się gromadzić nadmiernie. Ustawienie częstotliwości pozwala precyzyjnie regulować ilość energii podawanej na jednostkę długości cięcia, co pomaga uzyskać miodowy odcień nawet na kapryśnych gatunkach drewna.
Nie warto też zapominać o funkcji „kompensacji mocy na narożach”. Współczesne kontrolery pozwalają automatycznie obniżać moc lasera, gdy głowica obrabiarki zwalnia przed zakrętem. Jeśli ta funkcja nie jest skonfigurowana, na narożach detali zawsze będą czarne punkty — wynik nadmiernego wypalenia w momencie zmiany wektora ruchu. Precyzyjne ustawienie tego parametru pozwala uczynić kolor krawędzi równomiernym na całym obwodzie złożonego detalu.
Ochrona powierzchni: taśma malarska i powłoki
Nawet jeśli krawędź wychodzi idealna, sadza może osiadać na licowej i odwrotnej stronie sklejki w postaci brzydkich żółtych „obłoków” lub języków płomienia. Dzieje się tak, ponieważ dym, wychodząc z nacięcia, ściele się po powierzchni materiału. Najprostszym i najskuteczniejszym sposobem walki z tym jest użycie taśmy malarskiej. Przed cięciem powierzchnię sklejki oklejamy szeroką papierową taśmą o niskiej przyczepności.
Taśma przejmuje wszystkie produkty spalania i sadzę. Po zakończeniu procesu wystarczy zdjąć warstwę papieru, a pod nią okaże się zupełnie czysta, nietknięta powierzchnia drewna. Metoda ta jest niezastąpiona przy wyrobach, które nie przewidują późniejszego malowania ani głębokiego szlifowania, na przykład zaproszeń ślubnych, kartek czy zestawów konstrukcyjnych.
Metoda z taśmą ma jednak swoje minusy. Po pierwsze, zwiększa koszt wyrobu i czas poświęcony na przygotowanie. Po drugie, na bardzo drobnych detalach zdejmowanie taśmy może być skrajnie żmudne. Po trzecie, jeśli taśma jest naklejona źle i pozostały pod nią pęcherzyki powietrza, w tych miejscach mogą powstać lokalne przypalenia, ponieważ powietrze wewnątrz pęcherzyka podtrzymuje palenie.
- Zalety taśmy: Pełna ochrona przed sadzą, możliwość natychmiastowego wydania zamówienia, ochrona przed drobnymi zarysowaniami przy transporcie.
- Alternatywy: Naniesienie cienkiej warstwy specjalnego środka ochronnego (na przykład na bazie wosku lub mydła w płynie), który potem się zmywa lub ściera.
- Specjalna sklejka: Niektórzy producenci oferują sklejkę z już naniesioną folią ochronną, przeznaczoną właśnie do obróbki laserowej.
Do ochrony odwrotnej strony sklejki często stosuje się uniesienie materiału nad stołem. Użycie stołu „igłowego” lub specjalnych przekładek minimalizuje powierzchnię kontaktu sklejki z metalem stołu. Zapobiega to „odwrotnemu strzałowi” — gdy wiązka lasera odbija się od listewek lub komórek stołu i przypala spodnią stronę sklejki. Im mniej przeszkód dla ujścia dymu i wiązki od dołu, tym czystszy będzie spód wyrobu.
Metody obróbki końcowej: jak uratować „czarne” zamówienie
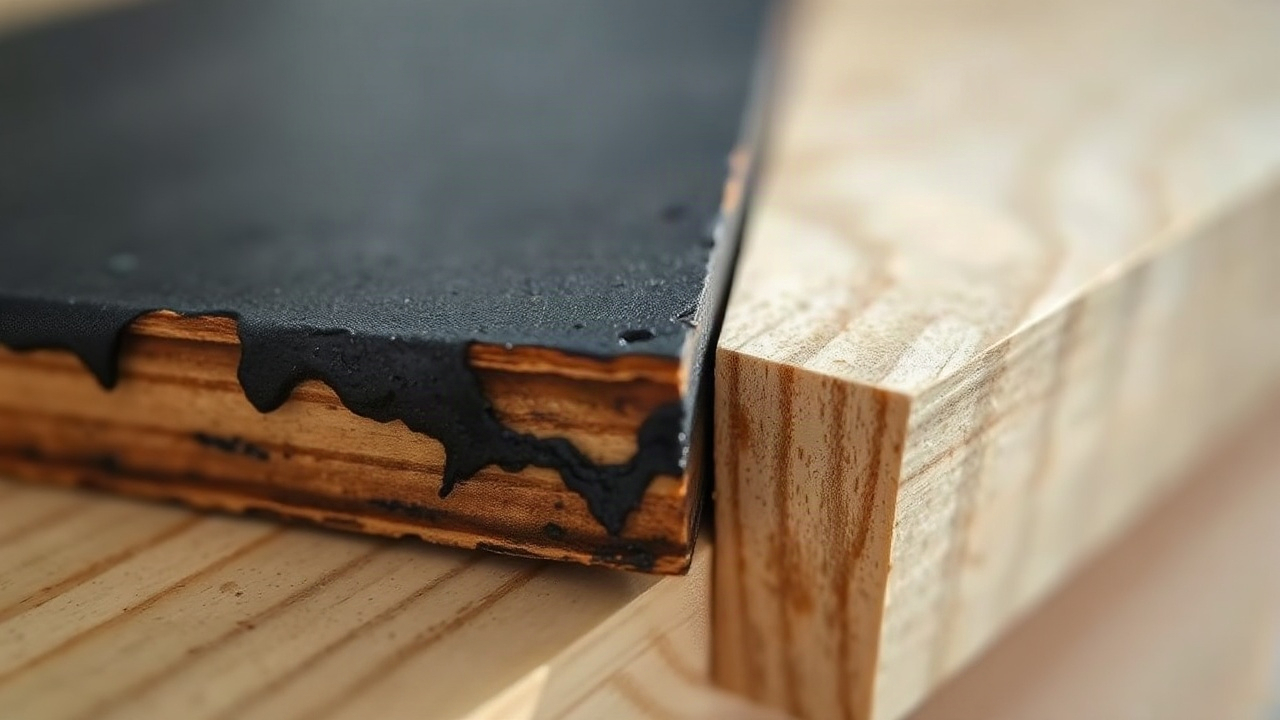
Co robić, jeśli z jakichś powodów cięcie i tak wyszło ciemne? Pierwsze i najbardziej oczywiste rozwiązanie to szlifowanie mechaniczne. Użycie szlifierki oscylacyjnej o gradacji P240–P320 pozwala szybko zdjąć nalot z płaszczyzn. Do obróbki krawędzi o złożonym kształcie używa się specjalnych gąbek ściernych lub nawet obróbki strumieniowo-ściernej drobnoziarnistym piaskiem (sodą), która doskonale wyczyszcza nagar nawet w miejscach trudno dostępnych.
Czyszczenie chemiczne także ma rację bytu. Istnieją specjalne środki do usuwania sadzy i kopciu, ale trzeba być ostrożnym: nadmiar wilgoci może doprowadzić do spęcznienia forniru. Wielu fachowców używa zwykłych mokrych chusteczek (bez alkoholu) lub lekko zwilżonej w benzynie lakowej szmatki do szybkiego przetarcia krawędzi. Pomaga to usunąć luźną sadzę, która brudzi ręce, choć niezbyt zmienia kolor samego cięcia.
Jeśli czarna krawędź kategorycznie nie pasuje do projektu, można ją zamaskować. Pomalowanie krawędzi na kontrastowy kolor lub użycie bejc pozwala zamienić wadę w element dekoracyjny. Ciemnobrązowa lub czarna krawędź w połączeniu z jasnym panelem licowym często wygląda stylowo i szlachetnie, jeśli efekt ten osiągnięto celowo i wygląda schludnie.
W niektórych przypadkach uzasadnione jest użycie czyszczenia ultradźwiękowego do drobnych detali, ale to egzotyka w obróbce drewna. Częściej profesjonaliści dążą do tego, by jakość cięcia zaraz po obrabiarce była akceptowalna, ponieważ każda obróbka końcowa to dodatkowe godziny pracy ręcznej, które istotnie podnoszą koszt gotowego wyrobu. Pamiętaj: jedna godzina poświęcona na ustawienie obrabiarki i wybór właściwej sklejki oszczędza dziesięć godzin szlifowania.
Przyszłość technologii: lasery, które nie palą
Rozwój technologii nie stoi w miejscu i miejsce tradycyjnych laserów CO2 zajmują doskonalsze systemy. Na przykład lasery światłowodowe (fiber) lub lasery o ultrakrótkich impulsach (lasery femtosekundowe). Choć te ostatnie są na razie zbyt drogie do masowej produkcji mebli ze sklejki, pozwalają przeprowadzać „zimną” ablację — usuwanie materiału bez nagrzewania otaczających stref. Otwiera to perspektywy uzyskania absolutnie białego cięcia na drewnie.
Aktywnie rozwijają się też systemy hybrydowe, w których do strefy cięcia podaje się nie po prostu powietrze, lecz gazy obojętne (azot) lub specjalne aerozole chłodzące. Cięcie w środowisku azotu zapobiega utlenianiu (paleniu) drewna, co pozwala osiągnąć zdumiewającą czystość krawędzi. Na razie stosuje się to głównie w wysokoprecyzyjnej produkcji przemysłowej, ale z czasem technologie stają się dostępniejsze.
Oprogramowanie także staje się mądrzejsze. Algorytmy sztucznej inteligencji w kontrolerach obrabiarek potrafią teraz analizować projekt w czasie rzeczywistym i dynamicznie zmieniać parametry wiązki w zależności od trajektorii, gęstości materiału (określanej przez czujniki), a nawet kierunku włókien drewna. Minimalizuje to czynnik ludzki i pozwala uzyskiwać stabilny wynik niezależnie od doświadczenia operatora.
Ostatecznie walka z czarną krawędzią to walka o kulturę produkcji. Użycie dobrego sprzętu, czystego powietrza, właściwych materiałów i nagromadzonego doświadczenia pozwala zamienić cięcie laserowe z „brudnego” procesu w technologię tworzenia doskonałych wyrobów. Czyste, miodowe cięcie sklejki to znak jakości, który odróżnia profesjonalną pracownię od amatorskiej wytwórczości.