Физика процесса: почему лазер превращает дерево в уголь
Лазерная резка — это процесс термического воздействия, при котором высококонцентрированный луч света мгновенно нагревает материал до температуры испарения. В случае с фанерой мы имеем дело со сложной структурой: древесными волокнами, соединенными клеевым составом. Когда лазерный луч проходит сквозь материал, он не просто разрезает его, а вызывает микровзрыв и сублимацию древесины. Проблема в том, что продукты этого термического распада — газы, смолы и сажа — не всегда успевают покинуть зону реза бесследно.
Основная причина появления черного края заключается в избыточном накоплении тепла и оседании продуктов горения на торцах. Если тепло не отводится достаточно быстро, древесина вокруг точки соприкосновения с лучом начинает обугливаться, превращаясь в древесный уголь. Это не только портит внешний вид изделия, но и делает его марким: сажа легко переносится на руки и сопредельные поверхности. Понимание того, что резка — это управляемый пожар в миниатюре, помогает осознать важность контроля над каждым этапом процесса.
Химический состав клея в фанере играет не последнюю роль. Карбамидоформальдегидные или фенолформальдегидные смолы при нагревании ведут себя иначе, чем целлюлоза. Они могут плавиться, закипать и создавать липкий темный налет, который намертво вгрызается в структуру шпона. Именно поэтому разные сорта фанеры при одинаковых настройках лазера могут давать совершенно разный результат по чистоте кромки.
Температура в точке фокуса может достигать нескольких тысяч градусов. Если скорость движения головы лазера слишком мала, энергия аккумулируется в одном месте слишком долго, что неизбежно ведет к перегреву кромок. При этом тонкая фанера страдает сильнее, так как ее теплоемкость невелика. Важно найти ту «золотую середину», где мощности достаточно для сквозного прорезания, но недостаточно для того, чтобы запустить процесс неконтролируемого горения соседних волокон.
Также стоит учитывать фактор влажности материала. Избыточная влага в фанере при воздействии лазера превращается в пар, который может препятствовать выходу продуктов горения, создавая «паровую подушку». Это приводит к тому, что копоть оседает внутри реза, образуя глубокий черный слой, который крайне сложно удалить даже шлифовкой. Сухая, правильно выдержанная фанера всегда режется чище и предсказуемее.
Наконец, геометрия самого реза влияет на результат. При резке мелких деталей или острых углов лазер замедляется на поворотах из-за инерции механики. В этих точках происходит кратковременная задержка, которая и становится причиной подпалин. Современные системы управления станками стараются компенсировать этот эффект, снижая мощность пропорционально скорости, но это получается не у всех контроллеров одинаково эффективно.
Роль обдува: как воздух спасает эстетику изделия
Обдув в зоне реза — это, пожалуй, самый критический фактор, влияющий на цвет торца. Многие начинающие мастера ошибочно полагают, что воздух нужен только для того, чтобы линза не забивалась дымом. На самом деле, воздушная струя выполняет три важнейшие функции: механическое удаление продуктов горения, охлаждение зоны реза и предотвращение воспламенения паров древесины. Без мощного и правильно направленного потока воздуха чистый рез практически невозможен.
Когда компрессор подает воздух через сопло лазерной головы, он выталкивает раскаленные газы и частицы сажи вниз, сквозь прорезь. Если обдув слабый, эти частицы остаются в зоне реза, оседая на стенках и создавая тот самый черный нагар. Более того, при недостаточном давлении в зоне реза может образоваться факел — открытое пламя, которое моментально превратит аккуратную линию в обгорелую канаву. Сильный поток воздуха буквально «сдувает» пламя, переводя процесс из режима горения в режим испарения.
Существует разница между штатным «аквариумным» компрессором, который идет в комплекте с большинством станков, и мощной пневмолинией. Штатные компрессоры часто выдают давление около 0.02-0.05 МПа, чего явно недостаточно для качественной работы с деревом. Для достижения идеального результата профессионалы используют компрессоры с давлением от 0.2 до 0.8 МПа, оснащенные регуляторами и фильтрами-осушителями.
- Слабый обдув: Приводит к желтым ореолам на поверхности и угольно-черному торцу.
- Средний обдув: Позволяет получить коричневый край, который не пачкает руки.
- Мощный обдув: Обеспечивает светло-коричневый или даже медовый оттенок реза.
- Осушение воздуха: Крайне важно, так как конденсат из компрессора может оставлять пятна на дереве и портить линзу.
Однако слишком сильный обдув тоже может иметь побочные эффекты. На очень тонких деталях или при использовании определенных пород древесины мощный поток воздуха может «задувать» искры под материал, вызывая подпалины с обратной стороны. Также важно следить за соосностью струи воздуха и лазерного луча. Если воздух дует немного в сторону, это создает асимметричный нагар: с одной стороны рез будет чистым, а с другой — грязным.
Конструкция сопла также влияет на результат. Узкое сопло создает более сфокусированную и быструю струю воздуха, что идеально для чистого реза. Широкие сопла больше подходят для гравировки, где не требуется пробивать материал насквозь. Мастера часто модифицируют свои станки, устанавливая кастомные сопла для достижения максимальной аэродинамики в зоне контакта луча с фанерой.
Влияние сорта фанеры на качество кромки
Не вся фанера одинаково полезна для лазерного станка. Выбор материала — это 50% успеха. На рынке представлена фанера различных марок, но для лазерной резки традиционно рекомендуется использовать фанеру марки ФК (фанера карбамидная). Она склеивается составами на основе карбамидных смол, которые менее токсичны и легче разрушаются под воздействием лазера, не образуя такого густого и липкого нагара, как фанера марки ФСФ.
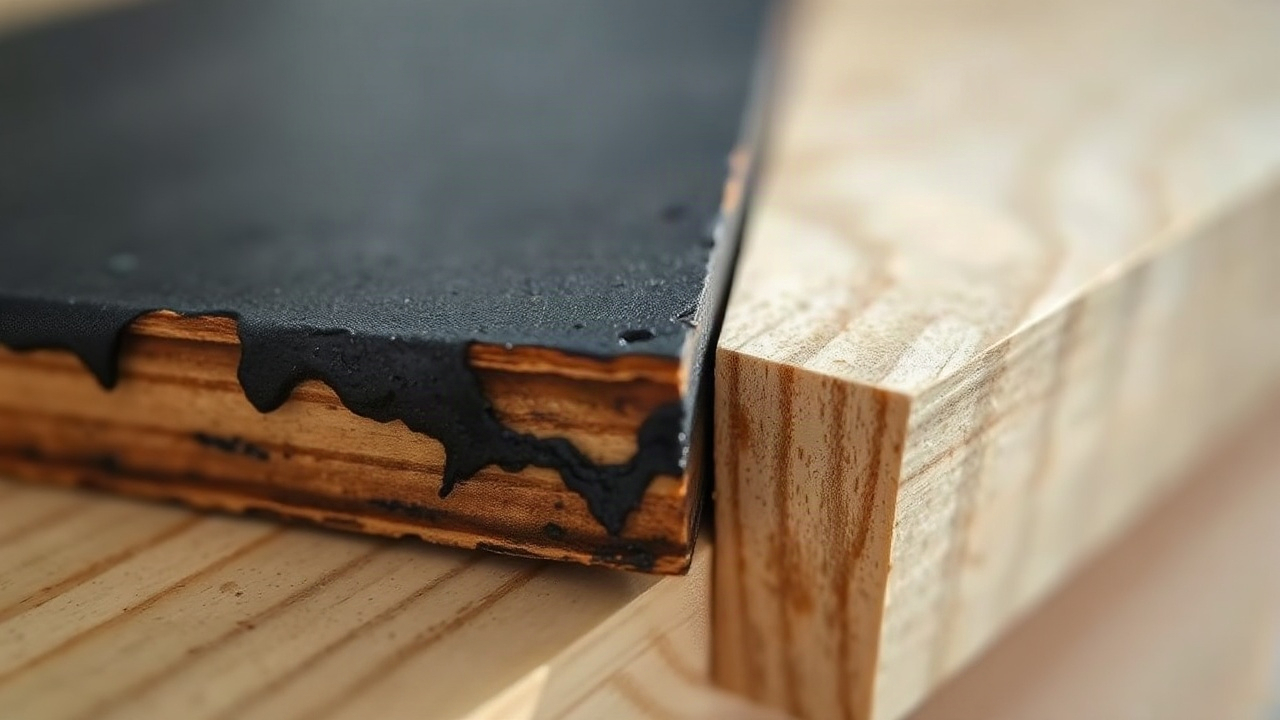
Фанера ФСФ (повышенной влагостойкости) содержит фенолформальдегидные смолы. Они делают материал прочным и устойчивым к воде, но при лазерной резке эти смолы превращаются в густую черную смолу, которая запекается на торцах. Отмыть или сошлифовать такой нагар практически невозможно. Поэтому для сувенирной продукции, игрушек и интерьерного декора использование ФСФ — плохая идея. Кромка всегда будет черной, как уголь, и будет иметь резкий химический запах.
| Характеристика | Фанера ФК (Береза) | Фанера ФСФ (Хвойная/Береза) |
|---|---|---|
| Тип клея | Карбамидный | Фенольный |
| Цвет реза | Светло-коричневый | Темно-черный, смолистый |
| Запах после резки | Жженое дерево | Резкий химический |
| Сложность шлифовки | Легко удаляется | Очень тяжело, забивает шкурку |
| Применение | Внутри помещений, игрушки | Наружные работы, стройка |
Помимо марки клея, критически важен сорт шпона. Для лазера лучше всего подходит сорт 1/2 или 2/2. Почему это важно для цвета края? В низких сортах (3 и 4) допускается наличие большого количества сучков, внутренних пустот и ремонтных вставок. Сучки имеют гораздо более высокую плотность и содержат больше смолы. Лазер натыкается на сучок, замедляет скорость прожига, материал перегревается, и в этом месте образуется огромное черное пятно.
Внутренние пустоты и клеевые «карманы» также являются врагами чистого реза. Когда луч попадает в полость внутри фанеры, там происходит неконтролируемое расширение газов и вспышка. Это приводит к характерным «прострелам» — черным пятнам, выходящим за пределы линии реза. Качественная фанера для лазера должна быть плотной и однородной по всей толщине листа.
Толщина материала также диктует свои правила. Чем толще фанера, тем дольше луч воздействует на материал и тем сложнее воздуху выдуть продукты горения из глубокого узкого канала. Резка фанеры толщиной 10 мм всегда будет давать более темный край, чем резка 3 мм листа. Для толстых материалов особенно важно использовать длиннофокусные линзы, которые создают более ровный цилиндрический канал, облегчая выход дыма.
Оптическая система: фокус и чистота линз
Качество края напрямую зависит от того, насколько точно сфокусирован лазерный луч. Если фокусное расстояние настроено неверно, вместо тонкой и острой «иглы» материал режет расфокусированное пятно большого диаметра. Большая площадь контакта означает передачу избыточного тепла окружающим тканям дерева, что неизбежно ведет к обугливанию. Правильно сфокусированный луч проходит сквозь дерево как нож сквозь масло, оставляя минимальный след термического воздействия.
Состояние оптики — зеркал и линз — играет решающую роль. Даже тончайший слой пыли или копоти на линзе поглощает часть энергии лазера. Это приводит к двум негативным последствиям: во-первых, падает эффективная мощность на выходе, и вам приходится снижать скорость (что увеличивает нагар); во-вторых, линза начинает нагреваться и может деформироваться или треснуть. Грязная оптика рассеивает луч, превращая его из четкого круга в бесформенное пятно, что мгновенно сказывается на чистоте кромки.
Выбор линзы зависит от задачи. Для тонкой фанеры (до 4-5 мм) идеально подходят короткофокусные линзы (1.5 или 2 дюйма). Они создают очень маленькое пятно, обеспечивая ювелирную точность и чистейший край. Однако у них малая глубина фокуса: луч быстро расходится после точки фокуса, поэтому на толстых материалах кромка получится скошенной и сильно обгоревшей в нижней части. Для материалов 6-10 мм лучше использовать 2.5 или 3-дюймовые линзы.
Чек-лист по обслуживанию оптики:
- Ежедневная проверка чистоты выходной линзы перед началом смены.
- Чистка зеркал не реже одного раза в неделю (при интенсивной работе — чаще).
- Использование специальных безворсовых салфеток и изопропилового спирта (или специальных чистящих средств).
- Проверка юстировки: луч должен попадать точно в центр каждого зеркала и в центр линзы.
- Контроль состояния линзы на предмет микротрещин и выгорания напыления.
Юстировка станка часто недооценивается. Если луч входит в линзу под углом, он выходит из сопла не вертикально. Это создает ситуацию, когда один край детали получается относительно чистым, а противоположный — сильно обгоревшим из-за того, что луч «задевает» внутреннюю стенку сопла или проходит сквозь материал по более длинной траектории. Идеально перпендикулярный луч — залог симметричного и аккуратного реза.
Также стоит обратить внимание на чистоту рабочего стола. Если вы используете сотовый стол, его ячейки со временем забиваются смолой и мелкими обрезками. Когда лазер проходит над таким загрязненным участком, происходит «отстрел» — вспышка от загоревшейся в сотах грязи, которая оставляет на обратной стороне фанеры некрасивые черные отметины. Регулярная чистка стола щелочными составами помогает избежать этого эффекта.
Параметры мощности и скорости: поиск баланса
Главный секрет чистого реза кроется в формуле «максимальная скорость при минимально достаточной мощности». Многие операторы совершают ошибку, работая на заниженной скорости «для надежности», чтобы точно прорезало. Но именно медленное движение головы станка является главным врагом цвета кромки. Чем дольше лазер стоит в одной точке, тем глубже зона термического поражения.
Для каждой толщины и сорта фанеры необходимо проводить тесты. Обычно они представляют собой сетку маленьких квадратов, нарезанных с разной скоростью и мощностью. Цель — найти предельную скорость, при которой материал еще прорезается насквозь, но край остается светлым. Работа на грани возможностей трубки (например, на 90-95% мощности) не рекомендуется, так как это сокращает ее ресурс, но работа на 60-80% мощности при высокой скорости — это стандарт индустрии для качественных изделий.
Интересный нюанс заключается в частоте импульсов (PPI или частота в кГц для некоторых типов лазеров). Если частота слишком низкая, рез будет состоять из отдельных точек, а кромка будет зубчатой. Если слишком высокая — тепло будет накапливаться избыточно. Настройка частоты позволяет тонко регулировать количество энергии, подаваемой на единицу длины реза, что помогает добиться медового оттенка даже на капризных породах дерева.
Не стоит забывать и о функции «компенсации мощности на углах». Современные контроллеры позволяют автоматически снижать мощность лазера, когда голова станка замедляется перед поворотом. Если эта функция не настроена, на углах деталей всегда будут черные точки — результат избыточного прожаривания в момент изменения вектора движения. Тонкая настройка этого параметра позволяет сделать цвет кромки равномерным по всему периметру сложной детали.
Защита поверхности: малярный скотч и покрытия
Даже если торец получается идеальным, копоть может оседать на лицевой и обратной стороне фанеры в виде некрасивых желтых «облаков» или языков пламени. Это происходит из-за того, что дым, выходя из разреза, стелется по поверхности материала. Самый простой и эффективный способ борьбы с этим — использование малярного скотча. Перед резкой поверхность фанеры оклеивается широким бумажным скотчем с низкой адгезией.
Скотч принимает на себя все продукты горения и копоть. После завершения процесса достаточно снять бумажный слой, и под ним окажется абсолютно чистая, нетронутая поверхность древесины. Этот метод незаменим при изготовлении изделий, которые не предполагают последующей покраски или глубокой шлифовки, например, свадебных приглашений, открыток или конструкторов.
Однако у метода со скотчем есть свои минусы. Во-первых, это увеличивает стоимость изделия и временные затраты на подготовку. Во-вторых, на очень мелких деталях снимать скотч может быть крайне утомительно. В-третьих, если скотч наклеен плохо и под ним остались пузыри воздуха, в этих местах могут возникнуть локальные подпалины из-за того, что воздух внутри пузыря поддерживает горение.
- Преимущества скотча: Полная защита от копоти, возможность сразу отдавать заказ, защита от мелких царапин при транспортировке.
- Альтернативы: Нанесение тонкого слоя специального защитного состава (например, на основе воска или жидкого мыла), который потом смывается или счищается.
- Специальная фанера: Некоторые производители предлагают фанеру с уже нанесенной защитной пленкой, предназначенной именно для лазерной обработки.
Для защиты обратной стороны фанеры часто применяют подъем материала над столом. Использование «игольчатого» стола или специальных проставок минимизирует площадь контакта фанеры с металлом стола. Это предотвращает возникновение «обратного выстрела» — когда лазерный луч отражается от ламелей или сот стола и прижигает тыльную сторону фанеры. Чем меньше препятствий для выхода дыма и луча снизу, тем чище будет изнанка изделия.
Методы постобработки: как спасти «черный» заказ
Что делать, если по каким-то причинам рез все равно получился темным? Первое и самое очевидное решение — механическая шлифовка. Использование орбитальной шлифмашины с зернистостью P240-P320 позволяет быстро снять налет с плоскостей. Для обработки торцов сложной формы используют специальные шлифовальные губки или даже пескоструйную обработку мелкозернистым песком (содой), которая отлично вычищает нагар даже в труднодоступных местах.
Химическая очистка также имеет право на жизнь. Существуют специальные составы для удаления сажи и копоти, но нужно быть осторожным: лишняя влага может привести к разбуханию шпона. Многие мастера используют обычные влажные салфетки (без содержания спирта) или слегка смоченную в уайт-спирите ветошь для быстрой протирки торцов. Это помогает убрать свободную сажу, которая пачкает руки, хотя и не сильно меняет цвет самого реза.
Если черный край категорически не вписывается в дизайн, его можно замаскировать. Покраска торцов в контрастный цвет или использование морилок позволяет превратить недостаток в элемент декора. Темно-коричневый или черный торец в сочетании со светлой лицевой панелью часто выглядит стильно и благородно, если этот эффект достигнут намеренно и выглядит аккуратно.
В некоторых случаях оправдано использование ультразвуковой чистки для мелких деталей, но это экзотика для деревообработки. Чаще всего профессионалы стремятся к тому, чтобы качество реза сразу после станка было приемлемым, так как любая постобработка — это дополнительные часы ручного труда, которые существенно повышают себестоимость готовой продукции. Помните: один час, потраченный на настройку станка и выбор правильной фанеры, экономит десять часов шлифовки.
Будущее технологий: лазеры, которые не жгут
Развитие технологий не стоит на месте, и на смену традиционным CO2-лазерам приходят более совершенные системы. Например, волоконные (fiber) лазеры или лазеры с ультракороткими импульсами (фемтосекундные лазеры). Хотя последние пока слишком дороги для массового производства мебели из фанеры, они позволяют осуществлять «холодную» абляцию — удаление материала без нагрева окружающих зон. Это открывает перспективы получения абсолютно белого реза на древесине.
Также активно развиваются гибридные системы, где в зону реза подается не просто воздух, а инертные газы (азот) или специальные охлаждающие аэрозоли. Резка в среде азота предотвращает окисление (горение) древесины, что позволяет добиться поразительной чистоты края. Пока это применяется в основном в высокоточном промышленном производстве, но со временем технологии становятся доступнее.
Программное обеспечение также становится умнее. Алгоритмы искусственного интеллекта в контроллерах станков теперь могут анализировать макет в реальном времени и динамически изменять параметры луча в зависимости от траектории, плотности материала (определяемой датчиками) и даже направления волокон древесины. Это минимизирует человеческий фактор и позволяет получать стабильный результат независимо от опыта оператора.
В конечном итоге, борьба с черным краем — это борьба за культуру производства. Использование качественного оборудования, чистого воздуха, правильных материалов и накопленного опыта позволяет превратить лазерную резку из «грязного» процесса в технологию создания совершенных изделий. Чистый, медовый срез фанеры — это знак качества, который отличает профессиональную мастерскую от любительской поделки.