
Idealne wykończenie: jak profesjonalnie przygotować powierzchnię drewna do malowania
Wysokiej jakości malowanie wyrobu z drewna to nie tylko ostatni akcent, lecz gwarancja jego trwałości, odporności na czynniki zewnętrzne i, rzecz jasna, estetyki. Jednak nawet najdroższa i najwyższej jakości farba nie zrealizuje swojego potencjału, jeśli podłoże, na które jest nakładana, zostało przygotowane niewłaściwie. W profesjonalnej obróbce drewna i przy wytwarzaniu ekskluzywnych wyrobów jesteśmy głęboko przekonani: idealny efekt zaczyna się na długo przed tym, zanim pędzel dotknie powierzchni.
Przygotowanie powierzchni drewna pod powłokę wykończeniową to złożony, wieloetapowy proces, wymagający dbałości o szczegóły, znajomości właściwości drewna i ścisłego przestrzegania technologii. To krytycznie ważny etap, który bezpośrednio wpływa na przyczepność farby do drewna, równomierność powłoki, jej odporność na ścieranie oraz ogólną żywotność wyrobu. Pominięcie któregokolwiek z kroków przygotowania nieuchronnie prowadzi do wad: łuszczenia, pęknięć, nierównomiernego wchłaniania lub ujawnienia się usłojenia w niepożądanych miejscach.
W tym szczegółowym artykule, opartym na wieloletnim doświadczeniu naszej firmy w wytwarzaniu wysokiej jakości wyrobów z drewna, omawiamy każdy etap przygotowania – od pierwszych oględzin po końcowe odpylanie. Przedstawiamy przewodnik krok po kroku, który pozwoli zapewnić idealne podłoże pod dowolny materiał lakierniczy, gwarantując, że Państwa wyroby będą wyglądać nienagannie przez wiele lat. Informacje te będą przydatne zarówno dla naszych fachowców, jak i dla klientów, którzy chcą zrozumieć, z czego składa się wysoka jakość wykończenia.
Wstępna ocena stanu drewna i jego wilgotności
Pierwszym i najważniejszym krokiem w procesie przygotowania jest dogłębna analiza materiału wyjściowego. Zrozumienie stanu drewna i jego cech wyznacza całą dalszą strategię obróbki. Nie wolno rozpoczynać przygotowania mechanicznego ani chemicznego bez dokładnych danych o materiale.
Identyfikacja gatunku i rodzaju materiału
Każdy gatunek drewna – czy to miękka sosna, twardy dąb, czy egzotyczny tek – ma własną, niepowtarzalną gęstość, strukturę porów oraz zawartość żywic i garbników. Czynniki te bezpośrednio wpływają na chłonność, potrzebę gruntowania i potencjalne problemy (na przykład wysączanie żywicy). Należy jednoznacznie określić gatunek i rodzaj materiału wyjściowego: czy jest to lite drewno, płyta klejona, sklejka czy fornir. Informacja ta ma kluczowe znaczenie dla doboru środków chemicznych i gradacji ściernic.
Kontrola wilgotności: parametr krytyczny
Wilgotność drewna to kluczowy czynnik, którego nie wolno lekceważyć. Drewno należy doprowadzić do wilgotności eksploatacyjnej, która zwykle wynosi 8–12% dla mebli i wyrobów wewnętrznych oraz 12–18% dla konstrukcji zewnętrznych, w zależności od strefy klimatycznej. Użycie elektronicznego wilgotnościomierza jest obowiązkowe. Malowanie zbyt wilgotnego drewna doprowadzi do powstawania pęcherzy pod powłoką, łuszczenia i późniejszego pękania, ponieważ parująca wilgoć będzie próbowała wydostać się na zewnątrz. Niedopasowana wilgotność to główna przyczyna braków w wykończeniu.
Wykrywanie i utrwalanie wad
Przeprowadź staranne oględziny wzrokowe i dotykowe całej powierzchni. Należy wykryć wszystkie potencjalne wady, które mogą ujawnić się po malowaniu. Należą do nich sęki (zrośnięte lub wypadające), pęknięcia, odpryski, ślady po narzędziach (wgniecenia, rysy po frezach), stare ślady kleju lub szpachli, a także miejsca porażone grzybem lub sinizną. Wszystkie te obszary wymagają indywidualnego podejścia: jedne trzeba usunąć, inne ustabilizować lub zaszpachlować.
Ocena stopnia zabrudzenia i wcześniejszej powłoki (jeśli dotyczy)
Jeśli wyrób nie jest nowy, lecz podlega renowacji lub przemalowaniu, należy określić rodzaj wcześniejszej powłoki (lakier, olej, farba) i stopień jej zużycia. Obecność plam tłuszczu, oleju, wosku lub silikonu wymaga zastosowania specjalistycznych zmywaczy, ponieważ te zanieczyszczenia kategorycznie uniemożliwiają przyczepność nowej powłoki. Nałożenie nowej farby na niekompatybilną starą powłokę doprowadzi do jej zniszczenia.
Warunki temperaturowe i warunki w warsztacie
Ocena musi obejmować również warunki otoczenia. Idealna temperatura powietrza i powierzchni dla malowania i przygotowania mieści się w zakresie od +18°C do +25°C, przy wilgotności względnej powietrza 50–70%. Warunki te muszą być stabilne. Powierzchnia drewna powinna mieć temperaturę pokojową. Jeśli wyrób przebywał w zimnym magazynie, należy dać mu czas na „aklimatyzację” w warsztacie, aby ustabilizowały się jego wilgotność i temperatura.
Określenie wymaganego efektu końcowego
Przed rozpoczęciem przygotowania trzeba dokładnie wiedzieć, jaki efekt końcowy jest oczekiwany: czy będzie to malowanie kryjące (nieprzezroczyste), powłoka laserunkowa (półprzezroczysta) z zachowaniem usłojenia, czy też tonowanie z późniejszym lakierowaniem. Wymagania dotyczące przygotowania różnią się w tych trzech scenariuszach zasadniczo. Na przykład przy malowaniu kryjącym dopuszczalne jest użycie bardziej agresywnych szpachli i mniej drobne szlifowanie, podczas gdy lakier bezbarwny wymaga jubilerskiego przygotowania, wykluczającego jakiekolwiek ślady naprawy czy szlifowania.
Ustalenie planu działania
Na podstawie przeprowadzonej oceny sporządza się szczegółowy plan technologiczny. Obejmuje on dobór środków chemicznych do czyszczenia, określenie gradacji materiałów ściernych dla każdego etapu oraz wybór rodzaju szpachli i gruntu. Plan ten gwarantuje kolejność działań i wyklucza pominięcie krytycznie ważnych kroków. Profesjonalne podejście zawsze zaczyna się od planowania, a nie od chaotycznego szlifowania.
Usuwanie starych powłok i głębokie czyszczenie
Jeśli wyrób miał już powłokę wykończeniową, jej całkowite i staranne usunięcie jest bezwzględnie koniecznym warunkiem osiągnięcia idealnego efektu przy ponownym malowaniu. Resztki starej farby lub lakieru są niekompatybilne z nowymi materiałami, co nieuchronnie prowadzi do pękania i łuszczenia nowej warstwy.
Wybór metody usuwania powłoki
Istnieją trzy podstawowe metody usuwania starych powłok: chemiczna, termiczna i mechaniczna. Wybór metody zależy od rodzaju starej powłoki, gatunku drewna i kształtu wyrobu.
- Chemiczna: Stosuje się specjalne zmywacze, które zmiękczają starą farbę lub lakier. Metoda ta jest skuteczna dla skomplikowanych powierzchni reliefowych i naroży. Wymaga najściślejszego przestrzegania zasad bezpieczeństwa i starannego usunięcia resztek zmywacza, ponieważ mogą one negatywnie wpłynąć na nowy materiał lakierniczy.
- Termiczna: Użycie opalarki do nagrzania i zmiękczenia powłoki, którą następnie usuwa się szpachelką. Nadaje się do grubych warstw farby olejnej. Wymaga ostrożności, aby nie przypalić drewna, co mogłoby zmienić jego barwę i strukturę.
- Mechaniczna: Szlifowanie lub skrobanie. Najpowszechniejsza metoda, ale musi być kontrolowana. Należy zacząć od agresywnych ściernic (P40–P60) w celu szybkiego zebrania materiału, jednak z obowiązkowym przejściem na drobniejsze gradacje, aby usunąć głębokie rysy.
Głębokie czyszczenie z zanieczyszczeń
Po usunięciu głównej powłoki należy pozbyć się wszystkich głębokich zanieczyszczeń, takich jak tłuszcz, olej, silikon, wosk lub resztki kleju. Substancje te, wnikając w pory drewna, tworzą barierę dla przyczepności. Stosuje się do tego specjalistyczne rozpuszczalniki, odtłuszczacze lub benzynę lakową (white spirit), nakładane na czystą szmatkę. Ważne, aby pracować tak długo, aż szmatka przestanie zbierać zanieczyszczenia.
Walka z garbnikami i żywicą
W przypadku pracy z gatunkami iglastymi (sosna, świerk) lub drewnem o dużej zawartości garbników (dąb, wiśnia) istnieje ryzyko ich przebicia przez jasne powłoki lakiernicze. Żywicę należy usunąć z powierzchni za pomocą zmywacza lub specjalnej terpentyny. Dla gatunków zawierających garbniki (zwłaszcza jeśli planowana jest jasna farba) zaleca się użycie gruntów izolujących, które „zasklepiają” garbniki, zapobiegając ich migracji oraz powstawaniu żółtych lub brązowych plam na warstwie wykończeniowej.
Usuwanie sinizny i pleśni
Jeśli na powierzchni wykryto ślady porażenia biologicznego (sinizna, pleśń), samo szlifowanie może być niewystarczające, ponieważ grzyb wnika głęboko w strukturę. Porażone miejsca należy zabezpieczyć specjalistycznymi preparatami antyseptycznymi do drewna. Po obróbce powierzchnię trzeba starannie przemyć i wysuszyć. Jeśli porażenie jest zbyt głębokie, może okazać się konieczne usunięcie części drewna lub odrzucenie materiału, ponieważ antyseptyk może wpływać na przyczepność.
Neutralizacja i przemywanie
Po zastosowaniu chemicznych zmywaczy lub agresywnych środków czyszczących (w tym preparatów przeciw sinieniu) powierzchnię należy starannie zneutralizować, jeśli wymaga tego instrukcja producenta, i przemyć. Resztki substancji chemicznych mogą wejść w reakcję z nową farbą. Przemywanie wykonuje się czystą wodą (lub specjalistycznym rozpuszczalnikiem wskazanym w instrukcji), po czym następuje staranne suszenie.
Kontrola czystości po czyszczeniu
Po wszystkich zabiegach czyszczenia należy przeprowadzić test czystości. Powierzchnia powinna być sucha, jednolita w kolorze (z wyjątkiem, być może, śladów po antyseptyku) i pozbawiona wyczuwalnych dotykiem tłustych lub lepkich resztek. Jeśli zdolność wchłaniania wydaje się nierównomierna, może to wskazywać na pozostałe zanieczyszczenia.
Izolowanie elementów metalowych
Przed rozpoczęciem szlifowania lub stosowania środków chemicznych należy zaizolować lub, w miarę możliwości, usunąć wszystkie elementy metalowe (zawiasy, gwoździe, zszywki). Korozja metalu może pozostawić na drewnie trudne do usunięcia czarne lub niebieskie plamy (zwłaszcza w reakcji z garbnikami), które przebiją przez jasną farbę.
Naprawa i usuwanie wad powierzchni
Po czyszczeniu i usunięciu starych powłok następuje etap punktowej naprawy i usuwania strukturalnych wad drewna. Głównym celem tego etapu jest uzyskanie możliwie jednorodnej i gładkiej powierzchni, na której farba ułoży się równą warstwą.
Szpachlowanie pęknięć i ubytków
Do wypełniania drobnych pęknięć, odprysków, wgłębień oraz śladów po gwoździach czy wkrętach stosuje się specjalną szpachlę do drewna. Ważne, aby wybrać szpachlę kompatybilną z przyszłym materiałem lakierniczym i o minimalnym skurczu.
- Do malowania kryjącego (nieprzezroczystego): Stosuje się dwuskładnikowe szpachle poliestrowe lub akrylowe, które są bardzo wytrzymałe i szybko schną. Kolor szpachli nie jest krytyczny, ale musi się ona łatwo szlifować.
- Do powłok przezroczystych lub laserunkowych: Stosuje się szpachle na bazie pyłu drzewnego zmieszanego z klejem lub specjalistycznym spoiwem, dopasowane barwą możliwie najbliżej do samego drewna. Wypełnianie powinno być punktowe, aby zminimalizować jego widoczność.
Praca z sękami i kieszeniami żywicznymi
Zrośnięte sęki i kieszenie żywiczne mogą powodować poważne problemy. Kieszenie żywiczne należy odsłonić i starannie oczyścić z żywicy rozpuszczalnikiem. Duże, luźne lub wypadające sęki lepiej całkowicie usunąć i zastąpić wstawką z tego samego materiału (korkiem) albo zaszpachlować żywicą epoksydową, zwłaszcza jeśli wyrób będzie eksploatowany w warunkach wahań temperatury lub wilgotności. Po oczyszczeniu i przed malowaniem sęki zaleca się pokryć lakierem izolującym lub specjalnym gruntem do drewna żywicznego.
Usuwanie śladów obróbki mechanicznej
Należy upewnić się, że powierzchnia jest wolna od głębokich śladów pozostawionych przez narzędzia (rys po frezie, pile taśmowej, cyklinie). Ślady te mogą być niewidoczne przed malowaniem, ale po nałożeniu warstwy wykończeniowej ujawnią się szczególnie wyraźnie, zwłaszcza przy oświetleniu bocznym. Takie wady usuwa się miejscowym szlifowaniem, zaczynając od gradacji, która skutecznie je usuwa (na przykład P80 lub P100), z obowiązkowym późniejszym przejściem na drobniejsze gradacje.
Wstawki (łatki)
Jeśli wada jest zbyt duża do zaszpachlowania (na przykład duży odprysk lub otwór), stosuje się metodę wstawki. Wycina się kawałek drewna tego samego gatunku, dokładnie dopasowany pod względem wymiaru i kierunku włókien, i wkleja go w miejsce wady. Użycie kleju o minimalnej wilgotności i mocnym docisku zapewnia trwałość naprawy. Po wyschnięciu kleju miejsce naprawy szlifuje się do pełnej zgodności z główną powierzchnią.
Utwardzanie i suszenie materiałów naprawczych
Po nałożeniu szpachli, wstawki lub innego materiału naprawczego należy ściśle przestrzegać czasu jego pełnego utwardzenia podanego przez producenta. Przedwczesne szlifowanie lub malowanie niedosuszonego materiału doprowadzi do jego skurczu, pękania lub słabej przyczepności powłoki wykończeniowej do strefy naprawy.
Miejscowe szlifowanie po naprawie
Po całkowitym wyschnięciu materiał szpachlowy poddaje się obróbce. Na początek stosuje się ściernicę, która szybko zrównuje materiał z poziomem głównej powierzchni (często P100–P120), a następnie stopniowo podnosi się gradację, aby usunąć rysy po pierwszym szlifowaniu. Strefa naprawy musi być absolutnie gładka i niewyczuwalna pod palcami.
Szlifowanie zgrubne: usuwanie zasadniczych nierówności
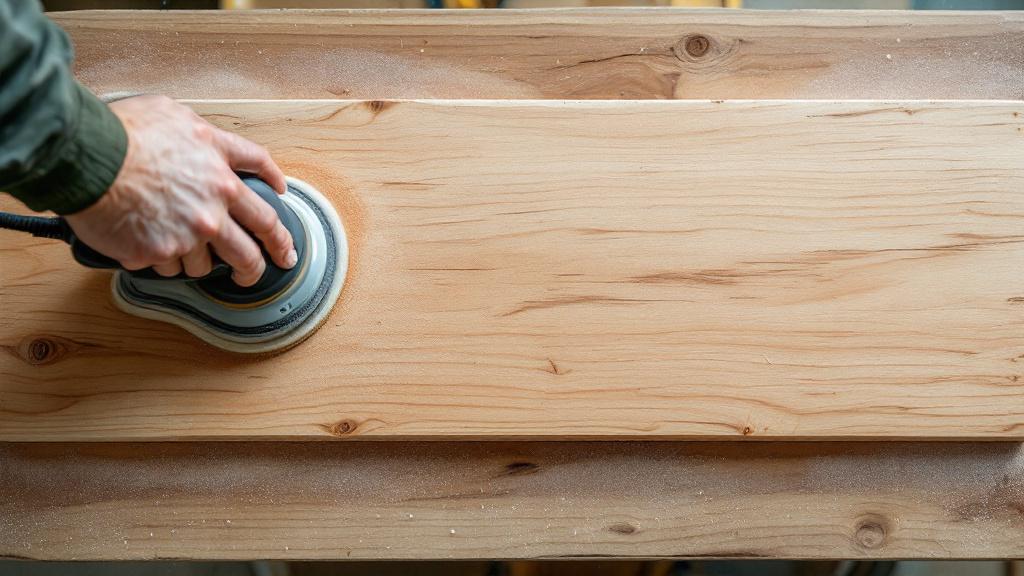
Szlifowanie jest bodaj najważniejszym mechanicznym etapem przygotowania. Szlifowanie zgrubne to pierwszy krok w tworzeniu idealnej płaszczyzny i usuwaniu najbardziej widocznych wad powierzchni, których nie udało się usunąć chemicznie ani punktową naprawą.
Przeznaczenie szlifowania zgrubnego
Głównym celem szlifowania zgrubnego jest wyrównanie powierzchni, usunięcie śladów pierwotnej obróbki mechanicznej (struganie, frezowanie), niewielkich różnic wysokości między klejonymi elementami oraz resztek starych powłok, których nie usunięto na poprzednich etapach. To etap kształtowania geometrii.
Wybór początkowej gradacji ściernicy
Wybór gradacji startowej zależy od stanu wyjściowego powierzchni.
- Dla bardzo nierównej, chropowatej lub starej powierzchni z resztkami farby: Zaczyna się od P40 lub P60. To agresywna gradacja, która szybko zbiera materiał i wyrównuje znaczne różnice.
- Dla powierzchni czystej, lecz nieobrobionej po struganiu: optymalnie zaczynać od P80. Pozwala to szybko usunąć ślady noży i przygotować powierzchnię do drobniejszej obróbki. Zawsze należy używać wysokiej jakości materiału ściernego o równomiernym rozłożeniu ziarna, aby wykluczyć głębokie, niekontrolowane rysy.
Technika i sprzęt do szlifowania zgrubnego
Do dużych płaskich powierzchni stosuje się szlifierki taśmowe lub oscylacyjne. Ważne jest zapewnienie stałego i równomiernego ruchu narzędzia, bez zatrzymywania się w jednym miejscu, aby uniknąć powstawania wgłębień lub „fal”. Szlifowanie musi odbywać się ściśle wzdłuż włókien drewna. Szlifowanie w poprzek włókien pozostawi głębokie, nienaprawialne rysy, które z pewnością ujawnią się po tonowaniu lub lakierowaniu.
Kontrola i usuwanie rys
Po zakończeniu szlifowania zgrubnego powierzchnia będzie miała wyraźne rysy, ale powinny być one równomierne i biec ściśle wzdłuż włókien. Przed przejściem do kolejnego etapu (szlifowania średniego) krytycznie ważne jest upewnienie się, że rysy po poprzednim, grubszym materiale ściernym zostały całkowicie usunięte. Sprawdza się to wzrokowo przy dobrym oświetleniu, a także dotykiem.
Kolejność materiałów ściernych (gradacja)
Prawidłowe przejście między gradacjami to podstawa dobrego przygotowania. Różnica między dwiema kolejnymi gradacjami nie może być zbyt duża, aby jedna gradacja mogła całkowicie usunąć rysy pozostawione przez poprzednią. Standard profesjonalny zakłada, że każda kolejna gradacja powinna być około 1,5 raza drobniejsza od poprzedniej.
- Przykładowa kolejność: P60-P100-P150-P220.
Odpylanie po szlifowaniu zgrubnym
Po zakończeniu etapu szlifowania zgrubnego powierzchnię należy starannie odpylić. Gruby pył drzewny pozostały na powierzchni może zmieszać się z kolejnym, drobniejszym materiałem ściernym, zamieniając go w grubszy i pozostawiając niepożądane zarysowania. Stosuje się odkurzacze przemysłowe i sprężone powietrze.
Szlifowanie średnie: przygotowanie do tonowania
Szlifowanie średnie to etap przejściowy, na którym usuwamy głębokie rysy pozostawione przez obróbkę zgrubną i zaczynamy „otwierać” pory drewna, przygotowując je do równomiernego wchłaniania preparatów tonujących lub gruntów.
Cel i wybór gradacji
Głównym celem szlifowania średniego jest zapewnienie jednorodności powierzchni i przygotowanie jej do kolejnych kroków. Na tym etapie stosuje się materiały ścierne o gradacji od P100 do P180 w zależności od gatunku drewna i wymaganego wykończenia.
- Dla gatunków miękkich (sosna, świerk): Wskazane jest nieprzekraczanie P150, ponieważ drobniejsze szlifowanie może „zagładzić” pory, obniżając chłonność.
- Dla gatunków twardych (dąb, jesion): Można stosować do P180, aby uzyskać gładszą powierzchnię, ale z zachowaniem struktury porów.
Usuwanie śladów po poprzedniej gradacji
Kluczowym momentem szlifowania średniego jest 100-procentowe usunięcie wszystkich śladów (rys) po grubym materiale ściernym (na przykład P80). Jeśli rysy te pozostaną, ujawnią się przy nakładaniu bejcy lub lakieru tonującego w postaci ciemnych, nierównych pasm. Do kontroli tego procesu można lekko zwilżyć powierzchnię czystą wodą – imituje to nałożenie preparatu tonującego i uwidacznia pozostałe rysy.
Szlifowanie wzdłuż włókien
Bezwzględna zasada: szlifowanie musi odbywać się wyłącznie wzdłuż kierunku włókien drewna. Użycie szlifierek mimośrodowych lub oscylacyjnych wymaga szczególnej uwagi, ponieważ ich ruch obrotowy może pozostawiać charakterystyczne „wzory”, które również ujawnią się pod tonowaniem. Na płaskich powierzchniach lepiej stosować szlifierki oscylacyjne lub ręczne klocki.
Praca z elementami profilowanymi i krawędziami
Dla elementów profilowych, kształtowych, zaokrągleń i krawędzi konieczne jest szlifowanie ręczne z użyciem gąbek lub klocków ściernych. Zapobiega to „zaokrąglaniu” naroży i krawędzi, zachowując wyrazistość geometrii wyrobu, co jest krytyczne dla produktów wysokiej jakości. Stosowany materiał ścierny powinien odpowiadać temu używanemu na głównej powierzchni.
Usuwanie „nabiegów szlifierskich”
Unikaj nadmiernego nacisku na szlifierkę, zwłaszcza na krawędziach i narożach. Nadmierny nacisk może usunąć zbyt dużo materiału, tworząc „nabiegi” lub zaokrąglając ostre krawędzie. Powierzchnia musi pozostać geometrycznie dokładna.
Wstępne odpylanie
Po zakończeniu szlifowania średniego powierzchnię należy odpylić. Pył od P120–P180 jest znacznie drobniejszy niż od P60 i bardziej skłonny do przywierania. Użyj odkurzacza i w razie potrzeby delikatnego strumienia sprężonego powietrza, aby usunąć pył z porów.
Przygotowanie do tonowania (jeśli wymagane)
Jeśli dalej planowane jest tonowanie (bejcowanie), należy przeprowadzić „podniesienie włókna” (patrz następny rozdział). Jeśli tonowanie nie jest planowane, powierzchnię uznaje się za gotową do szlifowania drobnego.
Podniesienie włókna i jego usuwanie

Podniesienie włókna to naturalny proces fizyczny, który zachodzi, gdy woda lub roztwory wodne (na przykład bejca wodna lub grunt) stykają się z drewnem. Włókna drewna pęcznieją i unoszą się, czyniąc powierzchnię szorstką. Jeśli ten etap się pominie, po nałożeniu pierwszej warstwy wodnego materiału lakierniczego powierzchnia stanie się chropowata.
Mechanizm i konieczność podniesienia włókna
Drewno składa się z włókien celulozowych, które – przecięte podczas szlifowania – pozostają częściowo zamocowane. Wilgoć powoduje ich pęcznienie i „stawanie dęba”. Jeśli nastąpi to już pod pierwszą warstwą farby lub gruntu, powłoka wykończeniowa będzie nierówna i szorstka. Profesjonalne przygotowanie wymaga, aby proces ten wywołać celowo przed nałożeniem wykończeniowego materiału lakierniczego.
Proces sztucznego zwilżania
Po zakończeniu szlifowania średniego (P150–P180) powierzchnię równomiernie zwilża się czystą wodą za pomocą rozpylacza lub wilgotnej gąbki. Wody powinno być tyle, aby wywołać pęcznienie, ale nie tak dużo, by nasączyć drewno. Używaj wody destylowanej lub demineralizowanej, aby uniknąć powstawania plam solnych.
Suszenie po zwilżeniu
Powierzchni należy dać całkowicie wyschnąć. Suszenie powinno odbywać się w normalnych warunkach warsztatowych (temperatura +20°C, wilgotność 50–70%) bez silnego wymuszonego nagrzewania, które może wywołać pękanie lub paczenie. Czas suszenia może wynosić od 2 do 4 godzin, w zależności od gatunku i ilości naniesionej wody. Podniesione włókno będzie wyczuwalne jako lekka, ale zauważalna szorstkość.
Powtórne (drobne) szlifowanie włókna
Po całkowitym wyschnięciu powierzchnię szlifuje się ponownie, lecz już bardzo drobnym materiałem ściernym – P220 lub P240. Celem tej operacji jest ścięcie wyłącznie podniesionego włókna, bez zagłębiania się w ciało drewna i bez tworzenia nowych, głębszych rys.
- Szlifowanie musi być lekkie, bez silnego nacisku, wyłącznie ręczne lub z użyciem szlifierki mimośrodowej na minimalnych obrotach.
- Niezwykle ważne jest użycie materiału ściernego o bardzo drobnym ziarnie, aby nie uszkodzić już przygotowanej struktury porów.
Ocena efektu
Po oszlifowaniu włókna powierzchnia powinna stać się idealnie gładka. W dotyku powinna sprawiać wrażenie szkła. Jeśli powierzchnia nadal wydaje się lekko szorstka, może to oznaczać albo niedostateczne wyschnięcie, albo konieczność powtórzenia procesu, choć przy prawidłowym wykonaniu jest to rzadkość.
Ważny wyjątek
Jeśli do tonowania stosuje się materiały niewodne (na przykład bejce na bazie rozpuszczalników lub oleju), procedurę podniesienia włókna można pominąć, ponieważ preparaty te nie powodują znaczącego pęcznienia włókien. Jednak dla większości współczesnych rozcieńczalnych wodą materiałów lakierniczych etap ten jest obowiązkowy.
Szlifowanie wykończeniowe (drobne) i wybór gradacji końcowej
Szlifowanie wykończeniowe to ostatni etap mechaniczny przed nałożeniem powłoki. Jego celem jest doprowadzenie powierzchni do idealnej gładkości, całkowite usunięcie wszystkich mikrorys z poprzednich etapów i zapewnienie optymalnej struktury pod przyczepność.
Określenie gradacji końcowej
Wybór najdrobniejszego materiału ściernego (gradacji końcowej) zależy od rodzaju powłoki wykończeniowej:
- Dla powłok olejnych lub woskowych: Gradacja końcowa wynosi zwykle P180–P220. Drobniejsze szlifowanie (na przykład P320 i wyżej) może „zapolerować” pory, co pogorszy chłonność oleju, przez co może on ułożyć się nierównymi plamami lub źle wyschnąć.
- Dla lakierów i farb przezroczystych i kryjących (PU, akryl, wodne): Stosuje się gradację P220–P240. Zapewnia to maksymalną gładkość, niezbędną dla idealnego odbicia światła i równomiernego rozłożenia pigmentu, przy zachowaniu wystarczającej struktury dla dobrej przyczepności mechanicznej.
- Wyjątek (połysk): Aby uzyskać wyjątkowo wysoki połysk, może być konieczne użycie materiałów ściernych do P320 lub nawet P400, ale wymaga to specjalistycznego sprzętu i szczególnego kunsztu, aby uniknąć „zapolerowania”.
Technika szlifowania drobnego
Szlifowanie drobne wykonuje się lekkimi ruchami przy minimalnym nacisku. Na tym etapie każdy błąd – przekrzywienie narzędzia lub nierównomierny nacisk – może pozostawić widoczną wadę. Na płaskich powierzchniach stosuje się szlifierki oscylacyjne lub mimośrodowe z ruchem orbitalnym, a w narożach i na profilach – wyłącznie szlifowanie ręczne.
Kontrola jakości powierzchni
Kontrola musi być maksymalnie staranna:
- Oględziny wzrokowe: Przeprowadza się je pod ostrym kątem do powierzchni i przy jasnym oświetleniu bocznym. Wszelkie pozostałe rysy lub zarysowania będą widoczne jako cienkie, jasne linie.
- Oględziny dotykowe: Powierzchnia musi być absolutnie gładka i równa w dotyku. Każda szorstkość lub nierówność wyczuwalna ręką zostanie wielokrotnie wzmocniona przez powłokę wykończeniową.
Usuwanie śladów po mimośrodzie
Nawet przy użyciu wysokiej jakości szlifierek mimośrodowych na powierzchni mogą pozostawać charakterystyczne ślady koliste, szczególnie widoczne na gatunkach twardych. Aby je usunąć, po pracy maszyną zaleca się wykonać końcowe przejście ręczne tym samym materiałem ściernym, poruszając się ściśle wzdłuż włókien. Zapewnia to całkowite usunięcie wszystkich niepożądanych rys i jest standardem wysokiej jakości wykończenia.
Końcowe czyszczenie i odpylanie
Podczas szlifowania wykończeniowego powstaje bardzo drobny, lotny pył. Trzeba go całkowicie usunąć przed gruntowaniem lub malowaniem.
Procedura odpylania:
- Odkurzacz: Usunięcie głównej masy pyłu za pomocą odkurzacza przemysłowego ze szczotką.
- Sprężone powietrze: Przedmuchanie wszystkich porów, naroży, rowków i miejsc trudno dostępnych sprężonym powietrzem (jeśli to możliwe i nie wznieca pyłu w warsztacie).
- Ściereczki lepne (tack cloth): Obowiązkowe zakończenie procesu. Specjalne ściereczki lepne służą do zbierania najdrobniejszych cząstek pyłu, których nie udało się usunąć odkurzaczem ani powietrzem. Etap ten jest krytycznie ważny, ponieważ każdy pozostały pyłek utworzy garbek pod pierwszą warstwą materiału lakierniczego.
Stosowanie gruntów i uszczelniaczy

Gruntowanie to nie tylko dodatkowa warstwa, lecz technologiczny most między drewnem a powłoką wykończeniową. Właściwie dobrany grunt rozwiązuje wiele zadań, od izolacji po zwiększenie przyczepności.
Funkcje warstwy gruntu
Grunt spełnia kilka kluczowych funkcji:
- Izolacja: Zasklepia pory, zapobiega wysączaniu żywic, garbników i innych substancji ekstrakcyjnych z drewna, które mogą powodować zmianę barwy powłoki wykończeniowej (zwłaszcza w jasnych tonach).
- Wyrównanie chłonności: Drewno, zwłaszcza gatunków niejednorodnych, może wchłaniać farbę w różnym stopniu. Grunt tworzy jednorodne, równe podłoże, gwarantując, że warstwa wykończeniowa ułoży się równomiernie, bez plam.
- Zwiększenie przyczepności: Grunty są opracowane pod kątem maksymalnego związania zarówno z drewnem, jak i z kolejnym materiałem lakierniczym, zapobiegając łuszczeniu i pękaniu.
- Oszczędność powłoki wykończeniowej: Wypełniając pory, grunt znacząco zmniejsza zużycie kosztownej farby lub lakieru wykończeniowego.
Wybór rodzaju gruntu
Rodzaj gruntu musi być ściśle kompatybilny z powłoką wykończeniową.
- Do farb akrylowych (wodnych): Stosuje się wodne grunty akrylowe.
- Do lakierów/farb poliuretanowych (PU) lub nitrocelulozowych (NC): Stosuje się odpowiednie grunty PU lub NC.
- Grunty specjalistyczne: Dla gatunków tłustych lub żywicznych stosuje się izolujące grunty szelakowe lub składy dwuskładnikowe o wysokiej zawartości części stałych.
Nakładanie i suszenie gruntu
Grunt nakłada się zgodnie z instrukcją producenta – pędzlem, wałkiem lub natryskowo. Nakładanie musi być równomierne. Należy ściśle zachować czas suszenia międzywarstwowego. Niedosuszony grunt może być przyczyną wad i słabej przyczepności do powłoki wykończeniowej.
Szlifowanie warstwy gruntu (szlifowanie międzywarstwowe)
Warstwa gruntu, nawet po wyschnięciu, często nie jest idealnie gładka. Ponadto może podnieść resztkowe drobne włókno. Aby uzyskać idealną powierzchnię, należy przeprowadzić lekkie szlifowanie międzywarstwowe gruntu.
- Stosuje się bardzo drobny materiał ścierny – P280–P400.
- Szlifowanie musi być niezwykle lekkie i równomierne, wyłącznie w celu usunięcia włókna i wyrównania warstwy. Nie wolno przetrzeć gruntu aż do drewna, ponieważ narusza to warstwę izolującą.
Odpylanie i stworzenie idealnych warunków do malowania
Jakość powłoki wykończeniowej jest wprost proporcjonalna do czystości otoczenia, w którym jest ona nakładana. Skuteczne odpylanie i kontrola mikroklimatu to obowiązkowy standard profesjonalnej kabiny lakierniczej.
Końcowe odpylanie powierzchni
To ostatni i najważniejszy etap przed nałożeniem powłoki wykończeniowej. Powierzchnia musi być absolutnie wolna od pyłu, tłuszczu i innych mikrozanieczyszczeń.
- Przedmuchanie: Jeśli to możliwe, przedmuchaj wyrób jeszcze raz sprężonym powietrzem, zwracając szczególną uwagę na naroża, rowki i nierówności, gdzie może gromadzić się pył.
- Ściereczki lepne: Warunek obowiązkowy. Użyj nowych, czystych ściereczek lepnych, aby przetrzeć całą powierzchnię wyrobu bezpośrednio przed rozpoczęciem malowania. Ruchy powinny być lekkie, aby ściereczka nie pozostawiła śladów. Jeśli ściereczka się zabrudzi, należy ją wymienić.
Przygotowanie kabiny lakierniczej lub strefy
Pył w powietrzu to główny wróg idealnej powłoki.
- Sprzątanie na mokro: Przed rozpoczęciem pracy należy wykonać sprzątanie na mokro podłogi, ścian i całego wyposażenia strefy malowania, aby osiadł cały lotny pył.
- Wentylacja i filtracja: System wentylacji kabiny lakierniczej musi zapewniać filtrację powietrza nawiewanego, aby wykluczyć przedostawanie się pyłu z zewnątrz. Wentylacja wyciągowa musi być włączona w celu odprowadzania oparów i nadmiaru aerozolu, ale jej praca nie może wywoływać przeciągów wznoszących pył.
- Odzież robocza: Personel zajmujący się malowaniem musi używać czystej, niepylącej odzieży lub kombinezonów, aby wykluczyć przenoszenie włókien i pyłu na powierzchnię.
Kontrola temperatury i wilgotności
W kabinie lakierniczej muszą panować stabilne i zalecane przez producenta materiału lakierniczego warunki:
- Temperatura: Zwykle od +20°C do +25°C. Zbyt niska temperatura spowalnia schnięcie i może pogorszyć rozlewność farby. Zbyt wysoka może wywołać zbyt szybkie schnięcie („chwytanie”) i powstanie szagrynu.
- Wilgotność: Wilgotność względna powinna mieścić się w granicach 50–70%. Wysoka wilgotność spowalnia schnięcie wodnych materiałów lakierniczych. Niska może wywołać zbyt szybkie odparowanie rozpuszczalnika i powstawanie wad.
Końcowe oględziny
Bezpośrednio przed rozpoczęciem nakładania farby lub lakieru fachowiec powinien przeprowadzić końcowe oględziny dotykowe. Przesuń dłonią po całej powierzchni. Jeśli wyczuwalna jest choćby najmniejsza szorstkość lub pyłek, wadę tę należy natychmiast usunąć drobnym szlifowaniem i ponownym odpyleniem. Etap ten zajmuje zaledwie kilka minut, ale gwarantuje jakość wielogodzinnej pracy.
Technika nakładania pierwszej warstwy i obróbka międzywarstwowa

Nawet idealne przygotowanie można zepsuć nieprawidłowym nałożeniem pierwszej warstwy. Pierwsza warstwa (grunto-emalia lub pierwsza warstwa lakieru) ma decydujące znaczenie dla ogólnego efektu.
Technika nakładania i grubość warstwy
- Równomierność: Pierwsza warstwa musi być nałożona jak najrówniej, bez zacieków i pominięć. Jeśli stosuje się natrysk (co jest standardem profesjonalnego wykończenia), należy zachować stałą odległość i prędkość prowadzenia pistoletu.
- Grubość: Nadmiernie gruba pierwsza warstwa może prowadzić do naprężeń wewnętrznych, słabego schnięcia, powstawania pęcherzy i późniejszego pękania. Nakładaj materiał zgodnie z zaleceniami producenta co do grubości mokrej powłoki.
- Kierunek: Jeśli używa się pędzla lub wałka (rzadko w profesjonalnej praktyce), ruch wykończeniowy powinien być ściśle wzdłuż włókien, aby zminimalizować widoczne ślady narzędzia.
Czas schnięcia i utwardzania
Ścisłe przestrzeganie czasu schnięcia podanego w dokumentacji technicznej materiału lakierniczego jest krytycznie ważne. To nie tylko czas „do wyschnięcia w dotyku”, lecz także czas pełnego utwardzenia, niezbędny do późniejszego szlifowania międzywarstwowego. Próba przyspieszenia procesu może doprowadzić do „zamknięcia” rozpuszczalników lub wilgoci wewnątrz warstwy, co wywoła wady.
Szlifowanie międzywarstwowe (matowanie)
Po wyschnięciu pierwszej warstwy (grunto-emalii lub lakieru) powierzchnia niemal zawsze wymaga szlifowania międzywarstwowego, zwanego też matowaniem.
- Cel: Usunięcie pyłu, drobnych wad, które mogły osiąść na mokrej warstwie, a także włókna podniesionego po pierwszym kontakcie z wilgocią (jeśli użyto wodnego materiału lakierniczego). Ponadto szlifowanie nadaje powierzchni mikroszorstkość, niezbędną dla idealnego związania mechanicznego z drugą (wykończeniową) warstwą (zwiększenie przyczepności).
- Gradacja: Stosuje się bardzo drobny materiał ścierny – P320–P400.
- Technika: Szlifowanie musi być lekkie i równomierne, z użyciem gąbek ściernych lub drobnych materiałów ściernych na ręcznych klockach. Celem jest uzyskanie matowej, jednorodnej powierzchni, bez błyszczących pominięć. Nie wolno przetrzeć warstwy aż do drewna lub poprzedniego gruntu.
Odpylanie po szlifowaniu międzywarstwowym
Po matowaniu powierzchnię należy ponownie starannie odpylić, jak opisano w rozdziale 9:
- Odkurzacz.
- Sprężone powietrze (ostrożnie).
- Obowiązkowe użycie ściereczki lepnej.
Nakładanie warstwy wykończeniowej
Po matowaniu i odpyleniu nakłada się warstwę wykończeniową (lub kilka warstw wykończeniowych). Dzięki idealnie przygotowanemu, matowemu podłożu warstwa wykończeniowa ułoży się maksymalnie równomiernie, ujawni pełną krycie i głębię koloru oraz zapewni deklarowaną przez producenta odporność na ścieranie.
Podsumowanie
Przygotowanie powierzchni drewna do malowania to pracochłonny i technologicznie złożony proces, który jednak jest jedyną drogą do uzyskania naprawdę wysokiej jakości i trwałej powłoki wykończeniowej. Jako profesjonalni wytwórcy wyrobów z drewna nie możemy sobie pozwolić na pomijanie czy upraszczanie tych etapów.
Kluczowe zasady idealnego przygotowania, których zawsze przestrzegamy:
- Kontrola wilgotności: Rozpoczęcie pracy wyłącznie z drewnem o wilgotności eksploatacyjnej.
- Kolejność materiałów ściernych: Zawsze przestrzeganie prawidłowej gradacji (na przykład P80-P120-P180-P240).
- Odpylanie: Staranne usuwanie pyłu po każdym etapie, zwłaszcza przed nałożeniem którejkolwiek warstwy.
Idealnie gładka, równa i trwała powłoka to efekt naszego przywiązania do rygorystycznych standardów technologicznych i dbałości o najdrobniejsze szczegóły, od pierwszych oględzin po końcowe polerowanie.





