
Specyfika pracy z pleksi i tworzywami sztucznymi przy produkcji mebli z drewna
Nowoczesna produkcja mebli z naturalnego, litego drewna coraz częściej wykracza poza klasyczne, wyłącznie drewniane rozwiązania. Dla nas, jako firmy głęboko zaangażowanej w obróbkę drewna, jest oczywiste, że zastosowanie takich materiałów jak pleksi (akryl) i różne rodzaje tworzyw sztucznych otwiera nowe horyzonty w projektowaniu i funkcjonalności. Te polimery nadają wyrobom lekkość, wizualną objętość i nowoczesne akcenty, zachowując przy tym ciepło i wytrzymałość litego drewna. Połączenie szlachetnej faktury drewna z przezroczystą lub barwną strukturą polimerów wymaga szczególnego podejścia, specjalnych technologii, a przede wszystkim zrozumienia unikalnych cech każdego materiału. Omówimy kluczowe aspekty łączenia tych materiałów w konstrukcjach drewnianych.
Wybór i właściwości materiałów polimerowych do produkcji mebli
Właściwy dobór materiału to pierwszy i jeden z najbardziej odpowiedzialnych kroków przy łączeniu drewna i polimerów. Pleksi (polimetakrylan metylu, PMMA) oraz różne rodzaje tworzyw sztucznych stosowanych w branży meblowej (takie jak ABS, poliwęglan, PVC) mają zupełnie odmienne właściwości, które bezpośrednio wpływają na technologię obróbki i trwałość gotowego wyrobu. Zrozumienie tych różnic jest podstawą osiągnięcia wysokiej jakości.
Pleksi jest ceniona za wyjątkową przezroczystość, która często przewyższa nawet zwykłe szkło krzemianowe. Materiał ten cechuje się wysoką przepuszczalnością światła i nie żółknie z czasem pod wpływem promieniowania ultrafioletowego, co jest kluczowe dla witryn, półek i dekoracyjnych wstawek. Ponadto akryl ma doskonałą odporność na uderzenia – jest wielokrotnie bardziej odporny na pękanie niż zwykłe szkło, a przy tym lżejszy. Ta cecha czyni go bezpiecznym i praktycznym wyborem do frontów, drzwi szaf i blatów, zwłaszcza w domach z dziećmi. Należy pamiętać, że pleksi jest wrażliwa na zarysowania i wymaga bardziej troskliwej pielęgnacji niż drewno.
Kompozyty z tworzyw sztucznych z kolei oferują szeroką gamę rozwiązań kolorystycznych i fakturowych, w tym imitacje innych materiałów, takich jak metal czy kamień. Można je wykorzystać do tworzenia frontów, obrzeży, uchwytów, okucia oraz elementów funkcjonalnych, na przykład wewnętrznych przegródek szuflad. Poszczególne rodzaje tworzyw różnią się stopniem sztywności, odpornością termiczną i odpornością na środki chemiczne. Na przykład tworzywo ABS jest wytrzymałe i łatwo poddaje się termoformowaniu, co pozwala tworzyć złożone, krzywoliniowe detale idealnie uzupełniające elementy drewniane.
Przy wyborze polimeru należy także uwzględnić jego rozszerzalność cieplną, która znacznie różni się od rozszerzalności drewna. Drewno to materiał naturalny, który „oddycha”, reagując na zmiany wilgotności i temperatury. Polimery również rozszerzają się i kurczą, ale według innych praw. Czynnik ten jest kluczowy przy projektowaniu mocowań, aby uniknąć naprężeń wewnętrznych i deformacji zarówno elementów drewnianych, jak i tych z tworzywa, z biegiem czasu. Niewłaściwe uwzględnienie tego parametru może doprowadzić do pękania wstawek z tworzywa lub obluzowania mocowania.
Kolejnym ważnym aspektem jest ekologiczność i bezpieczeństwo materiałów. Współcześni producenci oferują pleksi i tworzywa spełniające rygorystyczne normy i niewydzielające szkodliwych substancji. W pracy z meblami preferujemy certyfikowane polimery, które mogą być stosowane w pomieszczeniach mieszkalnych, w tym w meblach dziecięcych i w kuchni. Gwarantuje to nie tylko jakość, ale i odpowiedzialność wobec konsumenta.
Do konkretnych zadań, na przykład do frontów kuchennych, często stosuje się tworzywa o wysokim połysku na bazie akrylu. Cechują się doskonałą odpornością na wilgoć, tłuszcze i agresywne środki czyszczące, co czyni je idealnym towarzyszem drewnianych ram i korpusów w warunkach zwiększonej eksploatacji. Z kolei tworzywa matowe można wykorzystać do tworzenia kontrastowych lub bardziej stonowanych, przyjemnych w dotyku powierzchni.
Przy ocenie materiałów zawsze uwzględniamy grubość i format arkuszy, ich dostępność oraz stabilność dostaw. Pozwala to zoptymalizować proces rozkroju i zminimalizować odpady, co ostatecznie przekłada się na koszt wytworzenia gotowego wyrobu. Praca z wielkoformatowymi arkuszami pleksi lub tworzywa wymaga specjalistycznego sprzętu i doświadczenia, aby zapewnić precyzyjne i czyste cięcie.
Ostatecznie wybór materiału to nie tylko poszukiwanie najbardziej przezroczystego czy najtańszego wariantu. To kompleksowa decyzja uwzględniająca koncepcję projektową, warunki eksploatacji, wymagania dotyczące wytrzymałości, kompatybilność z drewnem oraz opłacalność ekonomiczną. Tylko takie podejście gwarantuje harmonijne i trwałe połączenie drewna i polimeru w konstrukcji meblowej.
Technologie obróbki i rozkroju arkuszy polimerowych
Łączenie pleksi i tworzywa z meblami drewnianymi zaczyna się od precyzyjnego i jakościowego rozkroju. Technologie obróbki tych materiałów mają swoją specyfikę i różnią się od procesów typowych dla obróbki drewna. Pracując z drewnem, używamy pił tarczowych o określonych kątach ostrzenia i prędkościach posuwu, ale dla polimerów parametry te trzeba skorygować, aby uniknąć nadtapiania, wykruszeń i pojawiania się mikropęknięć.
Do rozkroju pleksi i wielu rodzajów tworzyw optymalnym narzędziem jest wysokoprecyzyjne urządzenie frezujące sterowane numerycznie (CNC). Cięcie frezem zapewnia idealnie równą i czystą krawędź, która często nie wymaga dodatkowego szlifowania i polerowania. Kluczowy jest wybór frezu: do akrylu stosuje się specjalne frezy jedno- lub dwupórowe o ostrym kącie ostrzenia i skutecznym odprowadzaniu wiórów. Należy przy tym kontrolować prędkość obrotową i posuw, aby materiał się nie przegrzewał i nie topił, przywierając do krawędzi tnącej. Kluczową rolę odgrywa też chłodzenie strefy cięcia, powietrzne lub z użyciem specjalnych cieczy.
Cięcie laserowe to kolejna wysoce efektywna metoda, zwłaszcza dla cienkich arkuszy pleksi i złożonych elementów fasonowych. Zaletą lasera jest zdolność tworzenia niezwykle precyzyjnych, zawiłych konturów i idealnie gładkiej, nadtopionej krawędzi, która wygląda jak polerowana. Cięcie laserowe nie nadaje się jednak do wszystkich rodzajów tworzyw – niektóre polimery, na przykład PVC, przy nagrzewaniu wydzielają toksyczne opary, co czyni tę metodę niedopuszczalną. Ponadto przy cięciu laserowym grubego akrylu na krawędzi może pozostać lekkie pożółcenie lub „okopcenie”, wymagające późniejszej obróbki.
Tradycyjne metody, takie jak zastosowanie pił tarczowych lub taśmowych, również są możliwe, ale wymagają specjalnych tarcz o określonej geometrii zęba (na przykład z ostrzeniem trapezowym) i zwiększonej liczbie zębów. Prędkość cięcia trzeba obniżyć w porównaniu z drewnem, aby zminimalizować tarcie i nagrzewanie. Przy piłowaniu tworzywa ważne jest zapewnienie sztywnego zamocowania arkusza i unikanie drgań, które mogą prowadzić do powstawania mikropęknięć, zwłaszcza przy krawędziach.
Po rozkroju często konieczna jest dodatkowa obróbka krawędzi. W przypadku pleksi może to być polerowanie. Idealnie przezroczystą krawędź uzyskuje się przez polerowanie mechaniczne z użyciem specjalnych past i miękkich tarcz albo, w warunkach przemysłowych, przez polerowanie diamentowe na obrabiarkach. Polerowanie termiczne (obróbka otwartym płomieniem) również służy do szybkiego uzyskania błyszczącej krawędzi, ale wymaga wysokich umiejętności i może być nieodpowiednie dla wielkogabarytowych detali ze względu na ryzyko deformacji.
Wiercenie otworów to osobne zadanie wymagające uwagi. Drewno wybacza pewne niedokładności, ale przy wierceniu w pleksi i tworzywie trzeba używać wierteł o kącie ostrzenia innym niż standardowy dla drewna. Zwykłe wiertło do metalu może „zakleszczyć się” lub rozłupać materiał przy wyjściu. Zaleca się stosowanie wierteł przeznaczonych specjalnie do tworzyw, o tępym kącie ostrzenia i minimalnym posuwie, a także koniecznie podkładanie pod arkusz podkładki, aby zapobiec wykruszeniom po spodniej stronie.
Do tworzenia krzywoliniowych elementów z pleksi stosuje się technologię gięcia termicznego. Akryl staje się plastyczny po nagrzaniu do określonej temperatury (zwykle około 90–160°C). Pozwala to formować arkusze według promienia, tworząc gięte fronty, półki lub elementy dekoracyjne, które idealnie łączą się z wygiętymi ramami drewnianymi. Precyzyjna kontrola temperatury i czasu nagrzewania jest kluczowa, aby zapobiec zmętnieniu lub powstawaniu pęcherzy w materiale.
Tym samym skuteczna obróbka polimerów w projektach meblowych to symbioza wysokoprecyzyjnego sprzętu, właściwego narzędzia i specyficznej wiedzy technologicznej, którą trzeba zintegrować ze standardowym procesem obróbki drewna.
Metody mocowania i łączenia polimerów z drewnem
Mocowanie pleksi i tworzywa do drewnianych elementów konstrukcji to jeden z najtrudniejszych etapów, wymagający podejścia inżynierskiego. Jak już wspomniano, kluczowy problem tkwi w różnicy współczynników rozszerzalności cieplnej i higroskopijności (zdolności drewna do wchłaniania wilgoci) materiałów. Niewłaściwy wybór mocowania i metody łączenia doprowadzi do szybkiej utraty wytrzymałości, powstania pęknięć w polimerze lub deformacji drewnianej ramy.
Najbardziej rozpowszechnione i niezawodne mechaniczne sposoby mocowania wymagają stworzenia warunków do kompensacji ruchu materiału.
- Połączenie śrubowe z elementami kompensacyjnymi: To podstawowa metoda mocowania pleksi i twardego tworzywa. Otwory w polimerze powinny być nieco większe od średnicy śruby (pasowanie luzowe), aby zapewnić materiałowi możliwość kurczenia się i rozszerzania bez nadmiernych naprężeń. Koniecznie stosuje się specjalne elastyczne podkładki (z silikonu lub gumy) pod łbem śruby, a idealnie także między arkuszem polimeru a powierzchnią drewna. Podkładki te pochłaniają mikroprzemieszczenia i zapobiegają bezpośredniemu kontaktowi sztywnego mocowania z kruchą powierzchnią akrylu, co zmniejsza ryzyko pękania. Do drewnianych korpusów często stosuje się specjalne śruby meblowe lub konfirmaty.
- Zastosowanie profili i systemów mocowania: Do tworzenia witryn, przezroczystych drzwi lub półek często stosuje się profile aluminiowe lub z tworzywa, które mocują krawędź pleksi lub tworzywa. Systemy te pozwalają arkuszowi „pływać” w rowku lub ramie, co również kompensuje rozszerzalność cieplną. Profil mocuje się sztywno do drewna, a polimer po prostu wsuwa lub zaciska w nim przez miękkie uszczelki. Metoda ta zapewnia nie tylko niezawodność, ale i estetyczny, wykończony wygląd.
- Połączenia klejowe: Klejenie to metoda bardziej złożona i mniej uniwersalna przy łączeniu drewna i polimerów, ale niezastąpiona przy tworzeniu wizualnie bezszwowych konstrukcji. Do pleksi stosuje się specjalistyczne kleje reakcyjne (na przykład na bazie dichloroetanu lub kleje akrylowe typu Acrifix), które w praktyce „spawają” cząsteczki akrylu, zapewniając mocne, niemal niewidoczne połączenie. Taki klej nie jest jednak przeznaczony do bezpośredniego klejenia akrylu z drewnem. Do łączenia różnorodnych materiałów (tworzywo/drewno) stosuje się kleje poliuretanowe, epoksydowe lub specjalistyczne, które mają wysoką przyczepność do obu rodzajów powierzchni i zachowują pewną elastyczność po wyschnięciu.Ważna uwaga: Żywice epoksydowe i niektóre kleje poliuretanowe mogą zapewnić wystarczającą wytrzymałość, ale ich zastosowanie musi uwzględniać możliwość termicznego i higroskopijnego ruchu drewna. Sztywne połączenie klejowe na dużej powierzchni może spowodować pęknięcie tworzywa lub deformację drewnianego detalu. Dlatego klejenie lepiej stosować do niewielkich powierzchni styku lub jako dodatkowe mocowanie.
- Połączenie na wpust i na pióro: Polega na wsuwaniu pleksi lub tworzywa w specjalnie wyfrezowany rowek w drewnianej ramie. Głębokość i szerokość rowka należy obliczyć z uwzględnieniem tolerancji na rozszerzanie się polimeru. Często do rowka dodatkowo wsuwa się miękką uszczelkę gumową lub silikonową, która pewnie utrzymuje panel i zapobiega jego klekotaniu, dając mu jednocześnie niewielką swobodę ruchu. Metoda ta jest najbardziej typowa dla wytwarzania drzwi i boków.
Proces mocowania zawsze wymaga wcześniejszego przygotowania powierzchni. Elementy drewniane muszą być czyste, suche i najlepiej wykończone (pokryte lakierem lub olejem) przed montażem polimeru. Powierzchnie z tworzywa i akrylu również oczyszcza się z kurzu, tłuszczu i folii ochronnej bezpośrednio przed montażem. Wszelki brud lub kurz, który dostanie się pod mocowanie, może stać się przyczyną koncentracji naprężeń i w konsekwencji zniszczenia polimeru.
Staranne planowanie oraz właściwy wybór mocowania i metody montażu to inwestycja w trwałość i niezawodność kombinowanego wyrobu meblowego.
Integracja projektowa: estetyka łączenia faktur
Połączenie naturalnego drewna ze sztucznymi polimerami to nie tylko kwestia techniczna, ale i głęboko projektowa. Udana integracja powstaje wtedy, gdy materiały nie kolą się, lecz wzmacniają swoje zalety, tworząc harmonijny i nowoczesny wygląd. Drewno wnosi ciepło, naturalną unikalność i poczucie solidności, a pleksi i tworzywo – lekkość, przezroczystość, nowoczesną geometrię i grę światła.
Zasady harmonijnego łączenia:
- Kontrast i akcent: Najczęściej pleksi (w postaci przezroczystej lub barwionej) służy do stworzenia kontrastu między naturalną, matową lub fakturalną powierzchnią drewna a gładką, błyszczącą lub przezroczystą wstawką polimerową. Elementy przezroczyste (drzwi szaf, boki, półki) pozwalają zobaczyć zawartość, nie naruszając przy tym wizualnej spójności litego drewna. To idealne rozwiązanie dla mebli kolekcjonerskich lub wystawowych.
- Rozwiązania kolorystyczne: Jeśli mowa o barwnym tworzywie, decyzja projektowa polega na wyborze palety. Głębokie, nasycone kolory tworzywa (na przykład czarny, bordowy, szmaragdowy) mogą efektownie podkreślić jasne gatunki drewna (jesion, klon) lub, przeciwnie, stworzyć monochromatyczny, elegancki obraz w połączeniu z ciemnym drewnem (wenge, orzech). Zastosowanie jaskrawych, akcentowych kolorów tworzywa może nadać drewnianemu wyrobowi nowoczesny, wręcz awangardowy wygląd, często stosowany w meblach dziecięcych lub młodzieżowych.
- Podświetlenie i optyka: Pleksi ma unikalne właściwości optyczne. Może pełnić rolę światłowodu. Zintegrowanie podświetlenia LED wzdłuż obwodu wstawki z pleksi pozwala uzyskać efekt świecącej krawędzi, co nadaje meblom futurystyczny lub luksusowy wygląd. Podświetlenie może też podkreślać fakturę drewna, jeśli rozmieści się je tak, aby oświetlało na przykład rzeźbę lub słoje.
- Rozwiązania fakturowe: Tworzywo można stosować nie tylko w wersji gładkiej i błyszczącej. Istnieją tworzywa matowe, satynowe, a nawet fakturalne, imitujące tkaninę lub skórę. Takie połączenie można wykorzystać do stworzenia kontrastu dotykowego: ciepłe, gładkie drewno w połączeniu z chłodnym, ale wypukłym panelem z tworzywa. Otwiera to możliwości tworzenia złożonych, wielowarstwowych powierzchni.
- Elementy funkcjonalne i dekoracyjne: Tworzywo często stosuje się do nieobciążanego okucia i dekoru. Na przykład nóżki, uchwyty lub wstawki do dekoracyjnej perforacji mogą być wykonane z tworzywa, które łatwo formuje się w złożone, ergonomiczne kształty. Jednocześnie pleksi jest niezastąpiona przy tworzeniu nakładek ochronnych na blaty, które zachowują widoczność naturalnej powierzchni drewna, ale chronią ją przed uszkodzeniami mechanicznymi i wilgocią.
Ważnym aspektem jest też równowaga proporcji. Jeśli wstawki polimerowe zajmują zbyt dużą powierzchnię, istnieje ryzyko, że drewniana podstawa zaginie, a wyrób przestanie być postrzegany jako „drewniany”. Naszym zadaniem jest wykorzystywanie polimerów jako elementów akcentowych lub funkcjonalnych, które podkreślają piękno i masywność drewna, a nie dominują nad nim. Właściwie dobrane połączenie pozwala stworzyć meble odpowiadające najbardziej aktualnym trendom nowoczesnego designu, zachowując przy tym fundamentalne wartości właściwe wyrobom z naturalnego drewna.
Specyfika wykończenia i pielęgnacji wyrobów kombinowanych
Wykończenie i późniejsza pielęgnacja mebli łączących drewno, pleksi i tworzywo wymagają szczególnej uwagi, ponieważ każdy materiał ma własną wrażliwość na lakiery, środki czyszczące i oddziaływanie mechaniczne. Niekompatybilność materiałów na tym etapie może zniweczyć cały wysiłek włożony w projektowanie i produkcję.
Elementy drewniane są tradycyjnie obrabiane lakierami, olejami lub woskiem. Powłoki te chronią drewno przed wilgocią i zużyciem oraz podkreślają jego fakturę. Jednak przy nakładaniu powłoki wykończeniowej ważne jest, aby nie dostała się ona na elementy polimerowe. Niektóre rozpuszczalniki stosowane w lakierach i farbach (zwłaszcza agresywne nitrolakiery) mogą uszkodzić powierzchnię pleksi lub niektórych tworzyw, powodując ich zmętnienie, utratę połysku, a nawet pękanie (tak zwane „pękanie naprężeniowe”). Dlatego montaż elementów polimerowych często wykonuje się po pełnym wykończeniu i wyschnięciu elementów drewnianych.
Powierzchnie polimerowe – zwłaszcza pleksi – wymagają szczególnej ostrożności.
- Polerowanie pleksi: Jeśli w trakcie produkcji na powierzchni pleksi pojawiły się drobne zarysowania lub otarcia, można je usunąć za pomocą specjalnej pasty polerującej do akrylu. To pracochłonny, ale skuteczny proces, przywracający pierwotny połysk i przezroczystość. Zwykłe ścierne środki czyszczące stosowane do szkła lub metalu mogą nieodwracalnie uszkodzić akryl, dlatego ich użycie jest kategorycznie wykluczone.
- Ochrona przed zarysowaniami: Fronty i wstawki z tworzywa, zwłaszcza błyszczące, są bardziej odporne na plamy niż drewno, ale podatne na zarysowania. W trakcie eksploatacji należy unikać kontaktu ze ściernymi gąbkami, metalowymi szczotkami i agresywnymi proszkami czyszczącymi.
Pielęgnacja gotowego wyrobu:
Pielęgnacja mebli z materiałów kombinowanych powinna być kompleksowa:
- Drewno: Regularne przecieranie miękką, suchą ściereczką; okresowe odnawianie powłoki olejowej lub woskowej (jeśli jest obecna) w celu utrzymania właściwości ochronnych i wyglądu.
- Polimery: Używać wyłącznie miękkiej ściereczki (z mikrofibry) i nieagresywnych środków czyszczących przeznaczonych do tworzyw lub akrylu albo po prostu roztworu mydła. Nie dopuszczać do kontaktu środków zawierających alkohol (na przykład zwykłych płynów do szyb) z pleksi, ponieważ mogą uszkodzić powierzchnię.
- Mocowanie: Okresowa kontrola połączeń śrubowych. Ze względu na termiczny ruch materiałów mocowanie może z czasem się obluzować. Ważne jest, aby dokręcać je ostrożnie, aby nie zgnieść tworzywa i nie spowodować pęknięcia.
W przypadku wyrobów, które będą eksploatowane w warunkach wilgotnych (na przykład mebli kuchennych), szczególną uwagę poświęca się uszczelnieniu styków między drewnem a tworzywem. Zastosowanie wilgocioodpornych uszczelniaczy (neutralny silikon) zapobiega przedostawaniu się wody do struktury drewna lub pod okładzinę z tworzywa, co jest kluczowe dla trwałości konstrukcji.
Ostatecznie właściwe wykończenie i informowanie klienta o specyfice pielęgnacji mebli kombinowanych są częścią naszej odpowiedzialności za jakość i trwałość wytwarzanych produktów.
Odporność termiczna i wilgotnościowa: uwzględnienie „zachowania” materiałów
Różnice w reakcji drewna i polimerów na zmiany temperatury i wilgotności są kluczowym wyzwaniem inżynierskim przy ich wspólnym zastosowaniu w produkcji mebli. Drewno to materiał higroskopijny i anizotropowy, który wchłania lub oddaje wilgoć z otoczenia, co prowadzi do zmiany jego wymiarów, przede wszystkim w poprzek włókien. Tworzywa i pleksi, choć mają niską higroskopijność, cechują się znacznie wyższym współczynnikiem rozszerzalności cieplnej niż drewno.
Higroskopijność drewna: W zależności od wilgotności względnej powietrza drewno może pęcznieć (zwiększać objętość) lub wysychać (zmniejszać objętość). Ruch ten może wywołać znaczne naprężenia wewnętrzne w sztywno zamocowanych elementach polimerowych. Na przykład jeśli panel z tworzywa jest sztywno zamocowany w drewnianej ramie, a wilgotność powietrza gwałtownie wzrośnie, pęczniejące drewno zacznie wywierać nacisk na tworzywo, co może doprowadzić do jego pęknięcia. Dlatego, jak już mówiliśmy w części o mocowaniach, kluczowe jest stosowanie szczelin kompensacyjnych i elastycznych przekładek, które pozwalają drewnu poruszać się niezależnie od polimeru.
Rozszerzalność cieplna polimerów: Współczynnik liniowej rozszerzalności cieplnej dla pleksi jest kilkakrotnie wyższy niż dla drewna. Oznacza to, że przy wzroście temperatury (na przykład w wyniku bezpośredniego światła słonecznego padającego na front) pleksi będzie rozszerzać się znacznie szybciej niż drewniana rama, w którą jest wstawiona. Jeśli ten ruch zostanie zablokowany przez sztywne mocowanie lub niedostateczne szczeliny, powstaną naprężenia wewnętrzne. W chłodne dni (podczas transportu lub magazynowania) proces przebiega w odwrotnym kierunku, co również może osłabić mocowania.
- Do obliczeń inżynierskich należy uwzględnić maksymalny i minimalny zakres temperatury i wilgotności, w którym meble będą eksploatowane. Na przykład meble łazienkowe lub ogrodowe wymagają większych tolerancji i bardziej wilgocioodpornych gatunków drewna.
- Przy projektowaniu mebli z dużymi wstawkami polimerowymi (na przykład przezroczystymi blatami lub drzwiami) należy unikać sztywnego, ciągłego klejenia na całym obwodzie. Lepiej stosować punktowe, elastyczne połączenia klejowe w połączeniu z mechanicznymi mocowaniami kompensacyjnymi.
- Zastosowanie stabilizowanego drewna lub materiałów wielowarstwowych, takich jak sklejka lub MDF (które są bardziej stabilne wymiarowo niż lite drewno), jako podstawy do mocowania tworzywa może częściowo rozwiązać problem ruchu higroskopijnego.
Zrozumienie i obliczenie tych zjawisk fizycznych odróżnia produkcję profesjonalną od amatorskiej. Musimy projektować połączenia tak, aby były ruchome, a jednocześnie niewidoczne i niezawodne, gwarantując trwałość wyrobu w różnych warunkach klimatycznych. Udana integracja to zawsze poszukiwanie idealnej równowagi między sztywnością konstrukcji a niezbędną swobodą ruchu materiałów.
Zastosowanie technologii CNC dla precyzji dopasowania
Wysokoprecyzyjne dopasowanie detali drewnianych i polimerowych wymaga zastosowania nowoczesnych obrabiarek sterowanych numerycznie (CNC). Metody ręczne lub mniej precyzyjny sprzęt nieuchronnie prowadzą do szczelin, nierówności, a w konsekwencji do problemów przy montażu i eksploatacji.
Kluczowa rola CNC:
- Precyzyjny rozkrój i frezowanie rowków: Frezarka CNC pozwala wykonać rozkrój zarówno arkuszy drewnianych, jak i polimerowych z błędem w granicach dziesiętnych części milimetra. Jest to kluczowe dla tworzenia precyzyjnych rowków w drewnianych ramach i elementów odpowiadających (na przykład piór lub profili) we wstawkach z tworzywa. Tylko taka precyzja gwarantuje, że panel polimerowy idealnie wejdzie w swój rowek osadczy.
- Otwory kompensacyjne: Obrabiarki CNC są niezastąpione przy wierceniu otworów pod śruby w pleksi. Mogą programowo uwzględnić niezbędną szczelinę kompensacyjną (wykonać otwór nieco większy niż średnica śruby) i precyzyjnie umieścić go według współrzędnych, co eliminuje błędy właściwe wierceniu ręcznemu.
- Złożona geometria: Jeśli trzeba stworzyć krzywoliniowe lub fasonowe wstawki (na przykład plastikowe okienka w drewnianych drzwiczkach o złożonym, nieprostokątnym konturze), obróbka CNC jest jedynym sposobem uzyskania identycznych, symetrycznych detali zarówno z drewna, jak i z polimeru. Oprogramowanie (CAD/CAM) zapewnia idealne dopasowanie konturów.
- Seryjność i powtarzalność: W produkcji seryjnej mebli zastosowanie technologii CNC gwarantuje, że wszystkie detale będą identyczne. Nie tylko przyspiesza to proces montażu, ale i sprawia, że wymiana elementów (na przykład w razie uszkodzenia wstawki z tworzywa) jest prosta i precyzyjna.
Oprogramowanie i kalibracja:
Sukces integracji CNC z procesem zależy od właściwego przygotowania programów sterujących. Programy do obróbki drewna i do obróbki polimerów muszą być zsynchronizowane i uwzględniać specyfikę każdego materiału – różną grubość frezu, tolerancje na rozszerzanie, konieczność przejścia wykańczającego dla polimerów. Regularna kalibracja obrabiarek i ścisłe przestrzeganie kart technologicznych dla każdego materiału (prędkość cięcia, posuw, głębokość) są warunkami obowiązkowymi.
Zastosowanie technologii CNC w tym segmencie produkcji to nie hołd dla mody, lecz konieczność produkcyjna, która zapewnia wymagany poziom jakości i precyzji przy pracy z materiałami o różnych właściwościach fizycznych.
Izolacja akustyczna i ochrona przed wibracjami w konstrukcjach kombinowanych
Pleksi i tworzywo, zwłaszcza w postaci cienkich paneli lub drzwi, mają wysoką zdolność rezonansową. Przy otwieraniu i zamykaniu drzwi, a także przy zwykłych domowych wibracjach (chodzenie, praca sprzętu), elementy te mogą wydawać grzechoczące lub głuche dźwięki, co negatywnie wpływa na postrzeganie jakości mebli. Zapobieganie tym niepożądanym efektom to ważna część podejścia inżynierskiego.
Metody redukcji hałasu i wibracji:
- Zastosowanie uszczelek: Najskuteczniejszą i najczęstszą metodą jest zastosowanie uszczelek gumowych, silikonowych lub filcowych wzdłuż obwodu wstawek polimerowych. Uszczelka nie tylko uszczelnia styk i kompensuje ruch materiału, ale też działa jak tłumik, pochłaniając wibracje i zapobiegając bezpośredniemu kontaktowi polimeru ze sztywną drewnianą ramą.
- Miękkie przekładki pod mocowaniem: Przy mocowaniu śrubowym, jak już wspomniano, koniecznie stosuje się elastyczne podkładki. Podkładki te pełnią podwójną funkcję: kompensują rozszerzalność cieplną i tłumią wibracje, zapobiegając grzechotaniu śruby w otworze.
- Specjalistyczne okucia: Do drzwi i szuflad, w których stosuje się pleksi lub tworzywo, zaleca się używanie okucia z samodomykami i amortyzatorami. Mechanizmy te zapewniają płynne i ciche zamykanie, co minimalizuje obciążenia udarowe i towarzyszące im dźwięki.
- Precyzja dopasowania: Im dokładniej panel polimerowy wchodzi w swój rowek, tym mniejsze prawdopodobieństwo jego swobodnego przemieszczania się i grzechotania. To po raz kolejny podkreśla znaczenie wysokoprecyzyjnej obróbki CNC. Jeśli szczelina jest zbyt duża, nawet uszczelka może nie poradzić sobie z fiksacją.
Właściwości akustyczne materiałów: Ważne jest, aby zauważyć, że sam materiał może wpływać na akustykę pomieszczenia. Gładkie powierzchnie z tworzywa lub akrylu dobrze odbijają dźwięk, co może zwiększać pogłos. Dla dużych powierzchni można rozważyć zastosowanie matowego lub fakturalnego tworzywa, a także perforowanych lub akustycznie obrobionych paneli polimerowych, które mogą poprawić pochłanianie dźwięku.
Staranne opracowanie węzłów mocowania z naciskiem na materiały tłumiące jest obowiązkowym elementem procesu produkcyjnego, który pozwala uzyskać wrażenie „premium” i ciszy w eksploatacji kombinowanych wyrobów meblowych.
Bezpieczeństwo i higiena pracy przy obróbce polimerów
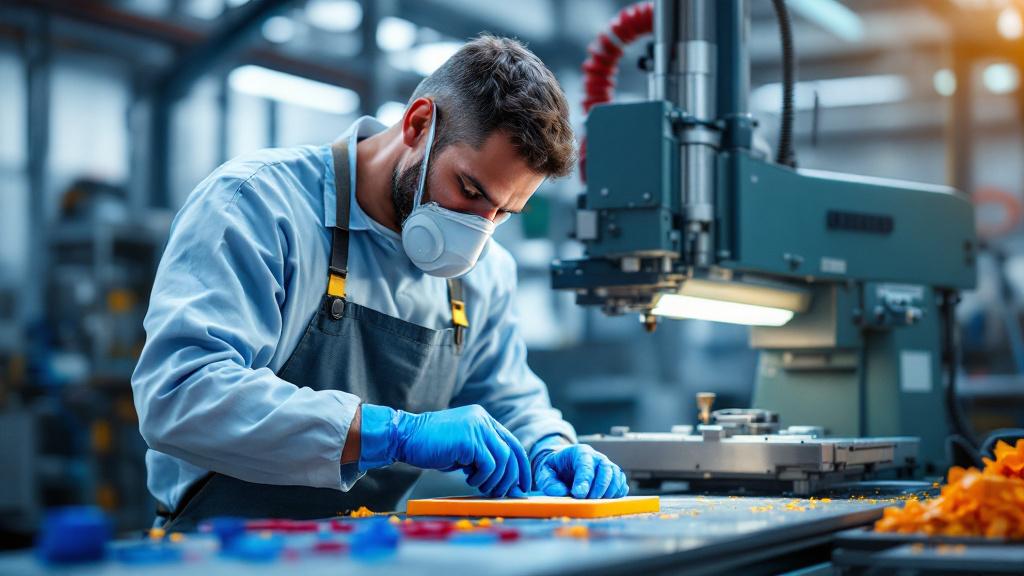
Obróbka pleksi i tworzywa wiąże się ze specyficznymi zagrożeniami, odmiennymi niż przy pracy z drewnem. Przestrzeganie zasad bezpieczeństwa i stosowanie środków ochrony indywidualnej jest priorytetem.
Specyfika zagrożeń:
- Pył i wióry: Przy obróbce mechanicznej (piłowanie, frezowanie, szlifowanie) pleksi i tworzywo wytwarzają drobny, ostry pył i wióry. Pył ten może drażnić drogi oddechowe i oczy, a także ma skłonność do gromadzenia ładunków elektrostatycznych, co może utrudniać jego usuwanie.
- Oddziaływanie termiczne: Przy cięciu lub wierceniu z dużą prędkością, a także przy obróbce laserowej lub gięciu termicznym materiał może się topić. W rezultacie mogą wydzielać się gryzące lub toksyczne opary, zwłaszcza przy pracy z PVC i niektórymi innymi polimerami.
- Odłamki: Choć pleksi jest mniej krucha niż szkło krzemianowe, przy niewłaściwym wierceniu lub uderzeniu mogą powstawać ostre odłamki lub mikropęknięcia, które stanowią zagrożenie.
Środki bezpieczeństwa:
- Ochrona dróg oddechowych: Obowiązkowe stosowanie maseczek ochronnych z odpowiednimi filtrami przy pracy z pyłem z tworzyw. Obecność skutecznej wentylacji wyciągowej nad stanowiskiem pracy, zwłaszcza przy cięciu laserowym lub gięciu termicznym.
- Ochrona oczu i skóry: Noszenie okularów ochronnych lub mask. Pył i wióry polimerów mogą łatwo uszkodzić oczy. Przy pracy z klejami lub środkami czyszczącymi, a także przy obróbce termicznej, należy używać rękawic ochronnych.
- Zapobieganie pożarom: Polimery, w przeciwieństwie do drewna, mogą się topić i palić z wydzielaniem dużych ilości dymu. Należy ściśle kontrolować temperaturę nagrzewania w strefie cięcia i mieć pod ręką środki gaśnicze odpowiednie dla materiałów polimerowych.
- Obróbka PVC: Przy pracy z polichlorkiem winylu (PVC) cięcie laserowe jest kategorycznie zabronione, ponieważ wydziela się chlorowodór – substancja silnie toksyczna. Do takich materiałów stosuje się wyłącznie mechaniczne metody obróbki.
- Elektryczność statyczna: Ponieważ polimery mają skłonność do gromadzenia ładunku statycznego, który przyciąga pył, należy przewidzieć środki uziemienia sprzętu i stosować środki antystatyczne do czyszczenia powierzchni.
Szkolenie personelu w zakresie specyfiki pracy z polimerami, regularne instruktaże i ścisła kontrola stosowania środków ochrony indywidualnej są nieodłączną częścią naszego procesu produkcyjnego.
Trwałość i naprawialność mebli kombinowanych
Kwestia trwałości i naprawialności jest kluczowa dla każdego mebla, zwłaszcza dla wyrobów wysokiej jakości łączących materiały naturalne i sztuczne. Właściwie zaprojektowany i wykonany wyrób powinien służyć przez dziesięciolecia.
Trwałość zapewniają:
- Jakość surowca: Stosowanie wyłącznie stabilnych, wysokiej jakości gatunków pleksi i tworzywa, odpornych na promieniowanie ultrafioletowe oraz oddziaływanie chemiczne i mechaniczne. Stosowanie prawidłowo wysuszonego, stabilnego drewna.
- Opracowanie inżynierskie: Jak wielokrotnie podkreślano, prawidłowe obliczenie szczelin kompensacyjnych i zastosowanie elastycznych, ruchomych mocowań są kluczowe. Zapobiega to powstawaniu naprężeń wewnętrznych, które są główną przyczyną przedwczesnego niszczenia polimerów.
- Ochrona przed wilgocią: Stosowanie wilgocioodpornych lakierów i uszczelniaczy w strefie styku drewna i polimeru, zwłaszcza w wilgotnych pomieszczeniach.
Naprawialność:
W przeciwieństwie do wyrobów w pełni drewnianych, gdzie naprawa często sprowadza się do szlifowania i ponownego wykończenia, naprawa mebli kombinowanych ma swoją specyfikę.
- Wypolerowanie zarysowań: Drobne uszkodzenia na powierzchni pleksi (zarysowania, otarcia) można usunąć przez polerowanie specjalnymi pastami. Pozwala to przywrócić wygląd bez wymiany całego detalu.
- Wymiana elementów: Naprawialność należy przewidzieć już na etapie projektowania. Mocowanie pleksi na śruby i profile (zamiast ciągłego klejenia) pozwala łatwo zdemontować uszkodzony element polimerowy i zastąpić go nowym bez konieczności rozbierania całej drewnianej ramy. Znacznie upraszcza to i obniża koszt naprawy.
- Naprawa elementów drewnianych: W razie uszkodzenia drewnianej ramy obecność wstawki polimerowej wymaga jej ostrożnego demontażu przed naprawą (szlifowaniem, szpachlowaniem, malowaniem) drewna, a następnie precyzyjnego ponownego montażu.
Nasza filozofia produkcji zakłada, że każdy element wyrobu powinien być dostępny do serwisowania lub wymiany. Osiąga się to dzięki stosowaniu konstrukcji rozbieralnych i standaryzowanych węzłów mocowania. Trwałość i naprawialność mebli kombinowanych z drewna i polimerów to nie tylko cechy techniczne, ale gwarancja wysokiej jakości i odpowiedzialnego podejścia do produkcji.
- Przykładowe obszary zastosowania pleksi i tworzywa w meblach drewnianych:
- Pleksi: Przezroczyste drzwiczki witryn, nakładki ochronne na drewniane blaty, półki z efektem „unoszenia się”, wstawki dekoracyjne z wewnętrznym podświetleniem, przezroczyste uchwyty i nóżki meblowe.
- Tworzywo (w tym akrylowe): Wysokopołyskowe lub matowe fronty szafek kuchennych (na bazie MDF z powłoką z tworzywa), materiał do oklejania obrzeży dla krawędzi paneli drewnianych, funkcjonalne wkłady wewnętrzne i przegródki do szuflad, elementy dekoracyjne i okucia o złożonym kształcie.
Specyfika oklejania obrzeży i wykończenia krawędzi
Oklejanie obrzeży odgrywa ważną rolę w meblach kombinowanych, ponieważ służy nie tylko estetycznemu wykończeniu krawędzi, ale i ochronie materiałów drewnopochodnych (płyta wiórowa, MDF) przed wilgocią. Przy łączeniu drewna z polimerami obrzeże może być wykonane zarówno z tradycyjnego PVC, jak i ze specjalistycznego materiału akrylowego.
- Tradycyjne obrzeże (PVC, ABS): To najczęściej stosowany rodzaj obrzeża dla materiałów płytowych. Zapewnia wysoką wytrzymałość i odporność na uderzenia. Wybór koloru i faktury może odpowiadać zarówno samej płycie, jak i drewnianemu korpusowi, tworząc harmonijne przejście lub, przeciwnie, kontrastowy akcent. Proces nakładania wymaga użycia specjalistycznych klejów topliwych, które zapewniają niezawodne przyleganie do krawędzi płyty. Ważne jest właściwe ustawienie maszyny, aby uniknąć przegrzania i deformacji obrzeża, zwłaszcza przy pracy z cienkimi lub wysokopołyskowymi materiałami.
- Obrzeże akrylowe 3D: To rozwiązanie nowocześniejsze i bardziej estetyczne, zwłaszcza dla frontów połyskowych. Tworzy efekt „trójwymiarowej” krawędzi. Obrzeże akrylowe często stosuje się do stworzenia wizualnie bezszwowego przejścia od powierzchni frontu do krawędzi, co imituje monolityczność właściwą pleksi lub wysokiej jakości tworzywu. Takie obrzeże wymaga bardziej troskliwej obróbki i polerowania po przyklejeniu, aby uzyskać idealny połysk.
- Wykończenie krawędzi pleksi: Jeśli sama wstawka jest wykonana z grubej pleksi, krawędzi nie oklejają się obrzeżem. Zamiast tego poddaje się je obróbce wykańczającej – szlifowaniu i polerowaniu (mechanicznemu lub diamentowemu) – aby uzyskać absolutną przezroczystość i gładkość. Wszelka niedbałość w tym procesie, na przykład zarysowania lub zmętnienie, będzie krytycznie widoczna na gotowym wyrobie.
Jakościowe oklejanie obrzeży to nie tylko element estetyczny, ale i ochrona technologiczna, która wydłuża żywotność wyrobu meblowego, zwłaszcza w warunkach zwiększonej wilgotności (kuchnie, łazienki).
Aspekty ekonomiczne i optymalizacja kosztów
Włączenie pleksi i tworzywa do produkcji mebli drewnianych wpływa na całkowity koszt i wymaga optymalizacji procesów produkcyjnych w celu utrzymania konkurencyjności. Ekonomia tego procesu opiera się na kilku kluczowych czynnikach.
- Koszt surowca: Wysokiej jakości polimery (akryl lany, specjalistyczne tworzywa do mebli) są często droższe niż standardowe płyty drewnopochodne, ale tańsze niż lite drewno gatunków szlachetnych lub szkło krzemianowe. Prawidłowe obliczenie rozkroju i minimalna ilość odpadów bezpośrednio wpływają na koszt wytworzenia.
- Inwestycje w sprzęt: Obróbka polimerów, jak wspomniano, wymaga wysokoprecyzyjnego sprzętu CNC i specjalistycznych narzędzi (frezy, wiertła, polerki). Początkowe inwestycje mogą być wysokie, ale zwracają się dzięki podniesieniu jakości, precyzji i wydajności.
- Redukcja masy i logistyka: Zastosowanie pleksi zamiast szkła krzemianowego pozwala znacznie zmniejszyć masę gotowego wyrobu. To z kolei prowadzi do oszczędności na logistyce (transporcie) i upraszcza proces montażu na miejscu.
- Optymalizacja pracy: Obróbka polimerów na CNC pozwala skrócić czas pracy ręcznej związanej z dopasowywaniem, wierceniem i polerowaniem. Zwiększa to wydajność i zmniejsza prawdopodobieństwo braków związanych z czynnikiem ludzkim.
- Wartość rynkowa i marża: Meble łączące drewno z przezroczystymi lub połyskowymi polimerami są często postrzegane przez rynek jako bardziej nowoczesne i designerskie. Pozwala to ustalać wyższą cenę detaliczną i zapewnia lepszą marżę w porównaniu z tradycyjnymi, wyłącznie drewnianymi meblami.
Tym samym, choć proces łączenia polimerów wymaga dodatkowej wiedzy technologicznej i inwestycji, otwiera on możliwości tworzenia bardziej estetycznych, funkcjonalnych i ostatecznie droższych oraz bardziej pożądanych produktów. Korzyść ekonomiczna osiągana jest dzięki optymalizacji produkcji i podniesieniu postrzeganej wartości wyrobu.





