
Specyfika frezowania promieniowego przy tworzeniu zaokrąglonych krawędzi wyrobów z drewna
Frezowanie promieniowe, czyli zaokrąglanie krawędzi, to jeden z najbardziej pożądanych i krytycznie ważnych etapów w produkcji wysokiej jakości wyrobów z drewna. To coś więcej niż detal dekoracyjny; to fundamentalna operacja, która bezpośrednio wpływa na bezpieczeństwo użytkowania, trwałość powłoki, komfort eksploatacji i, oczywiście, na estetyczną kompletność produktu końcowego. W kontekście profesjonalnej obróbki drewna podejście do tego zadania musi być wyjątkowo usystematyzowane i technologicznie precyzyjne. Nieudane lub niedokładne zaokrąglenie może zniweczyć godziny wcześniejszej pracy, od rozkroju po szlifowanie końcowe. Z tego powodu specjaliści naszej firmy przykładają szczególną wagę do doboru narzędzia, parametrów obróbki i kontroli jakości na tym etapie.
Głównym celem frezowania promieniowego jest usunięcie ostrych narożników, które z natury są punktami koncentracji naprężeń, szybko się zużywają i stanowią potencjalne zagrożenie dla użytkownika. Z technologicznego punktu widzenia proces wymaga głębokiego zrozumienia współdziałania między narzędziem skrawającym (frezem) a materiałem (drewnem) na poziomie mikro, ponieważ wynik zależy od wielu zmiennych, w tym twardości i wilgotności drewna, a także prędkości posuwu i obrotów wrzeciona. Ta metoda obróbki jest charakterystyczna zarówno dla produkcji mebli, jak i dla wytwarzania listew profilowych, elementów architektonicznych i wyspecjalizowanych konstrukcji drewnianych. Dokładność i czystość obróbki są w tym przypadku nie tyle życzeniami, co surowymi standardami produkcyjnymi.
🔍 Podstawy frezowania promieniowego: cele i istota technologiczna
Frezowanie promieniowe to metoda obróbki skrawaniem, w której ostra krawędź detalu zostaje zastąpiona gładką, łukową powierzchnią o zadanym promieniu R. Technologicznie osiąga się to za pomocą frezu profilowego z wklęsłą częścią skrawającą, która dokładnie odpowiada wymaganemu wypukłemu profilowi. W odróżnieniu od fazy, będącej prostą, skośną płaszczyzną, zaokrąglenie promieniowe zapewnia ciągłą zmianę geometrii powierzchni, co jest kluczowe dla osiągnięcia ergonomiczności i wizualnej miękkości wyrobu.
Główny cel produkcyjny tej operacji wykracza poza zwykłą poprawę estetyki. Ostre krawędzie to strefy, w których materiały lakiernicze trzymają się najgorzej, ponieważ podczas wysychania tworzy się na nich cienka warstwa powłoki lub dochodzi do przedwczesnego ścierania. Zaokrąglenie, nawet minimalne, znacznie zwiększa pole powierzchni w tej krytycznej strefie, pozwalając powłoce uzyskać wystarczającą grubość i zapewnić równomierne rozłożenie warstwy ochronnej, co wydłuża okres eksploatacji powłoki wykończeniowej, a zatem całego wyrobu. Bez tego etapu wysokiej jakości wykończenie frontów, blatów czy skrzydeł drzwiowych jest nieosiągalne.
Proces frezowania promieniowego obejmuje kilka krytycznych kroków. Zaczyna się od przygotowania powierzchni — krawędź musi być idealnie prosta i prostopadła do płaszczyzny, co zwykle osiąga się precyzyjną pilarką formatową. Następnie następuje dobór frezu z uwzględnieniem wymaganego promienia (od R1 do R10 i większych) oraz rodzaju drewna. Użycie nieprawidłowo naostrzonego lub nieodpowiedniego geometrycznie narzędzia nieuchronnie prowadzi do wad, takich jak wyszczerbienia, zadziory lub fale na zaokrąglanej powierzchni, co wymaga pracochłonnej obróbki ręcznej. Dlatego nasze podejście zawsze jest ukierunkowane na stosowanie narzędzi precyzyjnych z nakładkami z węglików spiekanych.
W kontekście naszej praktyki produkcyjnej frezowanie promieniowe służy też podniesieniu bezpieczeństwa produktów. W wyrobach przeznaczonych dla dzieci lub w elementach wnętrz, gdzie możliwy jest częsty kontakt dotykowy (poręcze, uchwyty, blaty), ostry narożnik jest niedopuszczalny. Nawet niewielkie zaokrąglenie R2 lub R3 eliminuje ryzyko urazu, czyniąc powierzchnię przyjemną w dotyku i bezpieczną przy kontakcie. To nie tylko wymóg norm, to zasada odpowiedzialnej produkcji. Ponadto w meblach o zaokrąglonych krawędziach znacznie spada ryzyko uszkodzenia podczas transportu i montażu, ponieważ ostre narożniki są najbardziej narażone przy uderzeniach.
Istota technologiczna operacji polega na utworzeniu idealnie gładkiego przejścia między dwiema płaszczyznami, co wymaga stabilnego posuwu i wysokiej prędkości obrotowej wrzeciona, aby zminimalizować bicie i zapewnić optymalne cięcie. Dla drewna twardego, takiego jak dąb czy jesion, konieczne jest stosowanie frezów wieloostrzowych o dodatnim kącie natarcia dla czystszego cięcia. Dla gatunków miękkich, takich jak sosna, czasem wymagane jest zmniejszenie prędkości posuwu, aby zapobiec wyrywaniu włókien. Kontrola wilgotności półfabrykatu jest warunkiem obowiązkowym, ponieważ obróbka nadmiernie wilgotnego drewna może prowadzić do nierównomierności promienia po późniejszym wyschnięciu i deformacji.
Do produkcji wielkoseryjnej używamy frezarek CNC, które zapewniają pełną powtarzalność profilu i najwyższą dokładność na całej długości krawędzi, eliminując czynnik ludzki. Na takich maszynach można wykonać nie tylko proste zaokrąglenie, ale też złożone profile kombinowane, w których część promieniowa łączy się z fazą lub innym elementem dekoracyjnym. Ustawienie maszyny to proces wieloetapowy, obejmujący dokładne pozycjonowanie frezu na wysokości i wysunięciu oraz kalibrację prędkości posuwu. Przestrzeganie tych parametrów jest krytycznie ważne dla jakości ostatecznego cięcia.
W efekcie frezowanie promieniowe to kompleksowe zadanie inżynierskie, które wymaga nie tylko odpowiedniego wyposażenia, ale też głębokiej wiedzy eksperckiej operatora. Jakość zaokrąglenia jest wizytówką wyrobu i wprost wskazuje na poziom kultury produkcyjnej firmy. Nie traktujemy tego etapu jako drugorzędnego, lecz jako finałowy akord w tworzeniu nienagannego wyrobu z drewna.
🛠️ Dobór i klasyfikacja frezów promieniowych: parametry wpływające na wynik
Dobór właściwego narzędzia jest kluczowym czynnikiem decydującym o powodzeniu i jakości frezowania promieniowego. Frezy promieniowe to wyspecjalizowany typ frezów przeznaczonych do tworzenia zaokrąglonych profili na krawędziach. Frezy te występują w różnych konstrukcjach i każda z nich ma własne obszary zastosowania i cechy eksploatacyjne. Błędny dobór narzędzia może prowadzić nie tylko do niskiej jakości obróbki, ale też do przedwczesnej awarii samego frezu lub maszyny, a także do podwyższonego ryzyka urazów.
Podstawowa klasyfikacja frezów promieniowych odbywa się według geometrii profilu i konstrukcji.
- Geometria profilu: Frezy dzielą się na zaokrąglające (do krawędzi wypukłych) (do tworzenia profilu wypukłego, promienia „dodatniego”) oraz wklęsłe (galtelowe) (do tworzenia profilu wklęsłego, promienia „ujemnego”). Do zaokrąglania krawędzi stosuje się właśnie frezy zaokrąglające. Oznacza się je według promienia, który określa płynność i wielkość zaokrąglenia.
- Konstrukcja: Rozróżnia się frezy monolityczne (zwykle do frezarek ręcznych), składane (z wymiennymi nożami) oraz frezy z łożyskiem. Frezy z łożyskiem oporowym są najbardziej rozpowszechnione w obróbce profesjonalnej, ponieważ łożysko służy do dokładnego prowadzenia po krawędzi półfabrykatu, zapewniając stałą głębokość frezowania, niezależnie od niewielkich odchyleń w posuwie.
Materiał części skrawającej jest parametrem krytycznie ważnym. Do obróbki miękkich i nieściernych gatunków drewna zwykle wystarcza stal szybkotnąca (HSS). Jednak dla gatunków twardych (dąb, buk), materiałów drewnopochodnych (MDF, płyta laminowana), które zawierają ścierne spoiwa, a także dla objętości przemysłowych produkcji, obowiązkowo stosuje się frezy z nakładkami z węglików spiekanych (HM/TC). Węglik spiekany zapewnia znacznie większą trwałość i pozwala utrzymać wysoką czystość cięcia przez długi czas, zmniejszając częstotliwość ostrzenia i przestoje sprzętu.
Liczba ostrzy (zębów) również wpływa na jakość obróbki i wydajność. Im więcej zębów, tym mniejsze obciążenie każdego ostrza i tym czystsze cięcie przy tej samej prędkości posuwu. W warunkach szybkiego frezowania przemysłowego stosowanie frezów wieloostrzowych jest standardem. Dla zmniejszenia hałasu i poprawy odprowadzania wiórów stosuje się frezy o układzie śrubowym lub pochyłym kącie krawędzi skrawających.
Wyważenie frezu to nie techniczny kaprys, lecz wymóg bezpieczeństwa i dokładności. Przy prędkościach obrotowych sięgających 18 000–24 000 obrotów na minutę (obr/min) nawet minimalne niewyważenie powoduje wibracje i bicie, co prowadzi do niskiej jakości, falistej powierzchni i nadmiernego zużycia łożysk wrzeciona. Dlatego do pracy na maszynach CNC i wysokoprecyzyjnych stołach frezarskich używamy wyłącznie narzędzi wyważonych dynamicznie .
Przy doborze frezu do konkretnego projektu nasi specjaliści kierują się następującymi kryteriami:
- Wymagany promień (R): Bezpośrednia zgodność z założeniami technicznymi.
- Rodzaj obrabianego materiału: Określa wybór materiału części skrawającej (HSS vs. HM).
- Wielkość produkcji: Wpływa na wybór między konstrukcją monolityczną a składaną (z wymiennymi nożami). Wymienne noże są opłacalne przy dużych ilościach.
- Moc maszyny: Dla frezów o dużej średnicy i złożonych profili wymagany jest sprzęt o większej mocy.
Dobór frezu jest zatem kompleksową decyzją inżynierską, która musi opierać się na starannej analizie wszystkich czynników produkcyjnych. Prawidłowo dobrane i przygotowane narzędzie jest gwarantem wysokiej jakości i rentowności procesu frezowania.
⚙️ Parametry skrawania: optymalizacja prędkości i posuwu dla czystego zaokrąglenia
Prawidłowe ustawienie parametrów skrawania jest kamieniem węgielnym technologii frezowania promieniowego. Przez parametry skrawania rozumie się połączenie prędkości obrotowej wrzeciona i prędkości posuwu półfabrykatu. Te dwa parametry są nierozerwalnie powiązane i bezpośrednio determinują jakość powierzchni, obciążenie narzędzia i wydajność całego procesu. Ignorowanie lub nieprawidłowe ustawienie tych parametrów nieuchronnie prowadzi do termicznego uszkodzenia drewna, wyrywania włókien i przedwczesnego stępienia frezu.
Głównym wskaźnikiem, który należy kontrolować, jest grubość wióra lub posuw na jeden ząb.
- Zbyt duży posuw na ząb (f_z > 0,5 mm): Prowadzi do powstania grubego wióra, wzrostu wibracji, powstania dużej siły skrawania i w efekcie do poszarpanych krawędzi i wyszczerbień. Frez zaczyna bić, a jakość powierzchni gwałtownie spada, wymagając intensywnego późniejszego szlifowania.
- Zbyt mały posuw na ząb (f_z < 0,1 mm): Prowadzi do efektu skrobania (zamiast skrawania), znacznego tarcia i przegrzania narzędzia i drewna. Rośnie ryzyko przypaleń (termicznego uszkodzenia) na krawędzi, zwłaszcza na gatunkach jasnych, takich jak klon czy brzoza. Ponadto mały posuw obniża wydajność bez poprawy jakości powierzchni.
Prędkość obrotowa wrzeciona powinna być możliwie najwyższa dla osiągnięcia czystego cięcia. Na przemysłowych maszynach CNC prędkość może sięgać 24 000 obr/min. Jednak dla frezów o dużej średnicy (ponad 100 mm) lub frezów o konstrukcji niewyważonej prędkość musi być obniżona ze względów bezpieczeństwa i dla zapobieżenia nadmiernemu biciu. Producenci narzędzi zawsze podają maksymalną dopuszczalną prędkość, której surowo nie wolno przekraczać.
Prędkość posuwu (v_f) jest regulowana przez operatora i jest głównym narzędziem kontroli f_z. Dla przejścia wykańczającego prędkość posuwu powinna być mniejszaniż przy obróbce zgrubnej, aby zapewnić minimalną grubość wióra i jak najgładszą powierzchnię. Przy obróbce gatunków twardych prędkość posuwu również obniża się w porównaniu z gatunkami miękkimi, aby zmniejszyć ryzyko wyrywania włókien i zapewnić stabilny proces skrawania. Przy pracy z krawędziami czołowymi (gdzie włókna biegną poprzecznie) wymagany jest ostrożniejszy tryb z obniżonym posuwem i prędkością, ponieważ drewno czołowe jest bardziej podatne na wyszczerbienia.
Optymalizacja parametrów skrawania zawsze stanowi poszukiwanie kompromisu między wydajnością a jakością. W naszej praktyce dla każdego rodzaju drewna (na przykład lity dąb 40 mm lub płyta MDF) i każdego typu frezu stosujemy wcześniej obliczone i empirycznie potwierdzone tabele parametrów, które minimalizują potrzebę ręcznej korekty i gwarantują stabilnie wysoki wynik. Ta dyscyplina technologiczna wyklucza powstawanie wad związanych z nieprawidłowym ustawieniem sprzętu.
🪵 Wpływ gatunku drewna i tekstury na proces frezowania
Cechy obrabianego drewna są czynnikiem pierwszorzędnym, który trzeba uwzględnić przy frezowaniu promieniowym. Drewno to materiał anizotropowy , to znaczy jego właściwości, takie jak twardość, gęstość, wilgotność i kierunek włókien, są nierówne w różnych kierunkach. Oznacza to, że nie istnieje uniwersalny tryb frezowania odpowiedni dla wszystkich gatunków. Dostosowanie narzędzia i parametrów do konkretnego materiału jest oznaką wysokiego profesjonalizmu w obróbce drewna.
Gęstość i twardość drewna bezpośrednio wpływają na obciążenie frezu i wymaganą moc maszyny.
- Gatunki miękkie (sosna, świerk, lipa): Mają mniejszy opór skrawania, co pozwala stosować wyższą prędkość posuwu. Jednak drewno miękkie jest bardziej podatne na zgniatanie i wyrywanie włókien, zwłaszcza na wyjściu narzędzia, co wymaga ostro naostrzonych ostrzy i kontroli wyjścia frezu. Nadmierna prędkość obrotowa może prowadzić do przypaleń z powodu tarcia w porach materiału.
- Gatunki twarde (dąb, jesion, buk, klon): Wymagają znacznie większej siły skrawania i odpowiednio obniżonej prędkości posuwu dla zachowania optymalnej grubości wióra f_z. Dla nich obowiązkowe jest stosowanie frezów z węglików spiekanych (HM) i maszyn o wysokiej sztywności konstrukcji, aby zapobiec wibracjom. Ze względu na gęstą strukturę ryzyko wyrywania włókien jest mniejsze, ale rośnie ryzyko odłupywania przy nieprawidłowym kierunku cięcia.
Wilgotność drewna to jeden z najbardziej podstępnych parametrów. Obróbka drewna o podwyższonej wilgotności (powyżej 12%) prowadzi do przylepiania się żywicy i drobnych wiórów do krawędzi skrawających, co powoduje szybkie stępienie narzędzia, wzrost tarcia i pogorszenie czystości powierzchni. Ponadto przy późniejszym suszeniu promień może się zdeformować lub stać się nierównomierny. Standard naszej firmy przewiduje frezowanie wyłącznie drewna stabilizowanego , które przeszło suszenie komorowe do wilgotności 8–10% dla wyrobów meblowych.
Kierunek włókien i tekstura określają strategię frezowania. Frezowanie powinno odbywać się zgodnie z kierunkiem włókien (frezowanie współbieżne), aby osiągnąć maksymalną czystość. Frezowanie pod włókna (frezowanie przeciwbieżne) może prowadzić do silnego wyrywania i powstania szorstkiej, nierównej powierzchni, zwłaszcza w miejscach falistości włókien lub sęków.
- Obecność falistości włókien (chaotyczne przeplatanie się włókien, często wokół sęków) wymaga szczególnej uwagi. W takich miejscach zaleca się obniżyć prędkość posuwu i stosować frezy o wysokiej czystości cięcia (większej liczbie zębów). Czasem trzeba zastosować obróbkę wieloetapową lub użyć frezowania ręcznego z kontrolą kierunku.
- Krawędzie czołowe wymagają specjalnego podejścia. Ponieważ narzędzie przecina włókna ułożone prostopadle, ryzyko wyszczerbień na wyjściu frezu jest bardzo wysokie. Aby temu zapobiec, często stosujemy metodę „etapowego zbierania” krawędzi (najpierw zdejmuje się minimalny promień, a potem pełny) lub używamy desek podporowych (elementów ofiarnych) na wyjściu, które zapobiegają wyrwaniu włókien.
Udane frezowanie promieniowe jest zatem wynikiem podejścia inteligentnego, uwzględniającego wszystkie wewnętrzne cechy obrabianego materiału, a nie zwykłym automatycznym wykonaniem operacji. Tylko takie podejście gwarantuje, że nawet najbardziej kapryśny materiał zostanie obrobiony do idealnej gładkości.
📏 Dokładność i kontrola geometrii promienia: narzędzia i metody pomiaru
Kontrola geometrii przy frezowaniu promieniowym jest obowiązkowym elementem systemu zarządzania jakością i ma decydujące znaczenie dla zapewnienia zgodności wyrobu z dokumentacją projektową oraz jego kompatybilności funkcjonalnej z innymi elementami. Niedokładne zaokrąglenie nie tylko psuje wygląd, ale też może stwarzać problemy przy montażu lub przy nakładaniu powłoki wykończeniowej.
Kluczowym zadaniem jest utrzymanie promienia nominalnego R na całej długości krawędzi. Wymaga to zarówno dokładności ustawienia sprzętu, jak i okresowej kontroli w trakcie produkcji. Na pierwszym etapie dokładność ustawienia maszyny CNC lub stołu frezarskiego osiąga się za pomocą czujników cyfrowych i linijek kalibracyjnych. Frez musi być idealnie wyśrodkowany i ustawiony na zadaną wysokość względem powierzchni półfabrykatu, aby krawędź skrawająca tworzyła dokładnie połowę okręgu.
Do bezpośredniej kontroli utworzonego promienia stosuje się wyspecjalizowane narzędzia pomiarowe:
- Szablony promieniowe (promieniomierze): To zestaw metalowych lub plastikowych płytek o wypukłych i wklęsłych profilach dokładnych promieni (na przykład R1, R2, R3 itd.). Szablon przykłada się do zaokrąglonej krawędzi, a brak szczeliny (prześwitu) między profilem szablonu a powierzchnią krawędzi potwierdza dokładną zgodność z promieniem nominalnym. To podstawowa i najszybsza metoda kontroli bieżącej.
- Profilometry i komparatory optyczne: W produkcji wysokoprecyzyjnej (na przykład dla ekskluzywnych mebli lub elementów architektonicznych) używa się bardziej złożonych przyrządów optycznych i cyfrowych. Profilometr pozwala uzyskać dokładny profil krawędzi i porównać go z wzorcowym profilem CAD, wykrywając odchylenia w mikronach. Komparator optyczny rzutuje powiększony obraz profilu krawędzi na ekran z naniesioną siatką lub szablonem.
Częstotliwość kontroli jest krytycznie ważna. W warunkach produkcji seryjnej kontrolę prowadzi się:
- Przed uruchomieniem partii: Sprawdzenie pierwszego detalu po ustawieniu maszyny.
- Okresowo w trakcie procesu: Sprawdzenie każdego N-tego detalu (na przykład co 10. lub 20.), aby wychwycić możliwe przesunięcie narzędzia wskutek wibracji lub zużycie łożyska.
- Po wymianie lub przeostrzeniu narzędzia: Obowiązkowe sprawdzenie w celu potwierdzenia przywrócenia dokładności krawędzi skrawających.
Szczególną uwagę poświęca się kontroli równomierności promienia na całej długości detalu. Na długich krawędziach (ponad 1 metr) mogą wystąpić odchyleniaspowodowane ugięciem półfabrykatu lub niedokładnością prowadnic maszyny. Operator musi sprawdzać promień zarówno na początkowym, jak i na końcowym odcinku frezowania. Nierównomierny promień prowadzi do problemów przy obróbce wykończeniowej (szlifowaniu) i montażu, czyniąc wyrób nieprzydatnym do nakładania lakieru lub oleju.
Proces kontroli jakości w naszej firmie obejmuje obowiązkową rejestrację wyników pomiarów. W przypadku wykrycia odchyleń przekraczających tolerancjęproces zostaje zatrzymany, dokonuje się korekty ustawienia maszyny lub wymiany narzędzia. W ten sposób dokładność frezowania promieniowego zapewnia nie tylko nowoczesny sprzęt, ale też surowa dyscyplina metrologiczna.
⚠️ Zapobieganie wadom: wyszczerbienia, przypalenia i wyrywanie włókien
Frezowanie promieniowe, mimo pozornej prostoty, jest operacją dość podatną na powstawanie charakterystycznych wad, które mogą istotnie obniżyć jakość wyrobu i zwiększyć zakres późniejszej obróbki ręcznej. Głównymi z nich są wyszczerbienia, przypalenia i wyrywanie włókien. Nasza metodyka produkcyjna jest nakierowana na kompleksowe zapobieganie tym problemom poprzez ścisłe przestrzeganie norm technologicznych.
Wyszczerbienia to odpryski materiału na krawędzi, powstające najczęściej na wyjściu frezu lub w miejscach falistości włókien i sęków.
- Przyczyny: Użycie tępego narzędzia, zbyt wysoka prędkość posuwu, brak wystarczającego podparcia krawędzi na wyjściu.
- Środki zapobiegawcze: Stosowanie ostro naostrzonych frezów z węglików spiekanych. Stosowanie elementów podpierających (listew ofiarnych lub dociskowych) na końcu półfabrykatu, aby zapobiec wyrwaniu włókien. Obniżenie prędkości posuwu bezpośrednio przed wyjściem narzędzia. Przy pracy z krawędziami czołowymi często stosuje się przejście dwustronne (frezowanie najpierw z jednej strony do środka, potem z drugiej) lub frezowanie z minimalnym naddatkiem z późniejszą obróbką ręczną.
Przypalenia to termiczne uszkodzenie drewna, objawiające się jako brązowe lub czarne ślady na zaokrąglonej powierzchni. Ta wada jest szczególnie widoczna na gatunkach jasnych (klon, brzoza, sosna) i nie daje się usunąć bez znacznego szlifowania.
- Przyczyny: Nadmierne tarcie z powodu stępienia frezu, zbyt niska prędkość posuwu (efekt skrobania), niedostateczne odprowadzanie wiórów (ponowne zakleszczanie) lub praca z podwyższoną wilgotnością drewna.
- Środki zapobiegawcze: Regularne sprawdzanie i terminowe przeostrzenie/wymiana narzędzia. Optymalizacja parametrów skrawania w celu zapewnienia optymalnej grubości wióra f_z (nie za małej). Zapewnienie skutecznego systemu odciągu do natychmiastowego usuwania wiórów ze strefy skrawania, zapobiegając ich ponownemu dostawaniu się.
Wyrywanie włókien (lub „zadziory”) to oderwanie części włókien, które prowadzi do szorstkiej, nierównej powierzchni i jest najczęstszą wadą przy obróbce gatunków miękkich lub przy frezowaniu przeciwbieżnym.
- Przyczyny: Kierunek skrawania pod włókna w strefach falistości włókien. Użycie frezu o ujemnym kącie lub tępego narzędzia.
- Środki zapobiegawcze: Ścisłe przestrzeganie kierunku frezowania zgodnie z włóknami. W strefach spornych (falistość włókien) zaleca się wykonać dwa przejścia: najpierw zgrubne z minimalnym zbiorem, potem wykańczające z ostatecznym promieniem. Stosowanie frezów o ostrym dodatnim kącie natarcia i wysokiej prędkości obrotowej. Na maszynach CNC można zaprogramować omijanie stref złożonych lub obniżenie posuwu w punktach krytycznych.
Do systematycznego zapobiegania wadom w naszej pracy stosuje się kartę technologiczną dla każdego wyrobu, w której jasno określono:
- Typ i geometrię frezu.
- Optymalne parametry n i v_f.
- Konieczność stosowania elementów podpierających.
- Dopuszczalną tolerancję czystości powierzchni (na przykład wg klasy R_z).
Podejście systemowe do ustawienia i kontroli to jedyna niezawodna gwarancja, że gotowe wyroby będą miały idealnie gładkie i czyste zaokrąglone krawędzie, spełniające najwyższe standardy.
💻 Zastosowanie maszyn CNC i automatyzacja frezowania promieniowego
Zastosowanie maszyn sterowanych numerycznie (CNC) radykalnie zmieniło podejście do frezowania promieniowego, zwłaszcza w warunkach produkcji seryjnej i wysokoprecyzyjnej . Maszyny CNC zapewniają niedościgłą dokładność, powtarzalność i szybkość obróbki, minimalizując wpływ czynnika ludzkiego i poszerzając możliwości tworzenia złożonych profili.
Kluczowa zaleta CNC polega na stabilności parametrów skrawania. W odróżnieniu od frezowania ręcznego lub półautomatycznego, gdzie operator może nierównomiernie podawać półfabrykat, maszyna CNC gwarantuje ściśle stałą prędkość posuwu v_f i stabilną prędkość obrotową wrzeciona n. Jest to warunek fundamentalny dla utrzymania optymalnej grubości wióra f_z na całej długości krawędzi, co z kolei zapewnia jednorodną czystość i idealną geometrię promienia.
Programowanie obróbki pozwala wykonywać operacje, które byłyby niezwykle trudne lub niemożliwe w pracy ręcznej. Na przykład:
- Frezowanie złożonych, zmiennych promieni: Tworzenie krawędzi, której promień płynnie się zmienia wzdłuż detalu (na przykład R5 przechodzi w R10).
- Profile kombinowane: Jednoczesne tworzenie promienia, fazy i wybrania dekoracyjnego za jednym przejściem z użyciem frezu wielofunkcyjnego lub kilku frezów w trybie automatycznej wymiany narzędzia.
- Praca z narożnikami wewnętrznymi: Frezowanie promienia po wewnętrznym obwodzie detalu, gdzie wymagana jest wysoka zwrotność i dokładność.
Wdrożenie automatycznej wymiany narzędzia na centrach obróbczych CNC istotnie podnosi wydajność. W razie potrzeby maszyna może automatycznie zastąpić frez do obróbki zgrubnej frezem wykańczającym lub zmienić frez R3 na R5, bez zatrzymywania cyklu. Jest to krytycznie ważne przy wytwarzaniu złożonych zespołów lub dużych partii detali różnego typu.
Praca z CNC wymaga jednak wysokich kwalifikacji w zakresie systemów CAD/CAM . Tworzenie programu sterującego (PS) obejmuje:
- Modelowanie wymaganego profilu w systemie CAD.
- Wybór toru ruchu narzędzia (system CAM).
- Optymalizację parametrów skrawania odpowiednio do rodzaju drewna i narzędzia.
- Postprocesowanie (generowanie kodu G) i symulację w celu zapobieżenia kolizjom.
Skuteczne zarządzanie usuwaniem wiórów również jest zautomatyzowane. Nowoczesne maszyny CNC są wyposażone w mocne systemy odciągu zintegrowane z programem sterującym, zapewniające maksymalne usuwanie wiórów w momencie skrawania. Zapobiega to zapychaniu strefy skrawania, zmniejsza ryzyko przypaleń i wydłuża okres eksploatacji narzędzia.
Ogólnie automatyzacja frezowania promieniowego na maszynach CNC pozwala naszej firmie nie tylko skrócić czas wytwarzania, ale też osiągnąć wyjątkowo wysoką i stabilną jakość powierzchni, co jest naszą przewagą konkurencyjną na rynku wysokiej jakości wyrobów z drewna.
🩹 Techniki frezowania ręcznego i półautomatycznego: cechy i ograniczenia
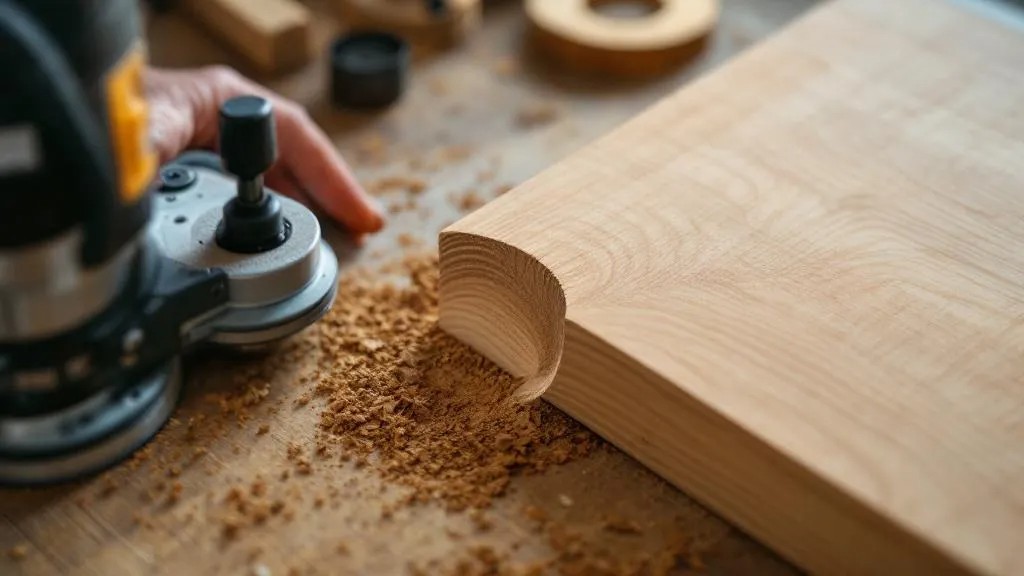
Mimo szerokiego rozpowszechnienia maszyn CNC frezowanie ręczne i półautomatyczne wciąż zajmuje ważne miejsce w arsenale produkcji drzewnej. Metody te są niezastąpione przy pracy z wyrobami jednostkowymi, niestandardowymi , a także w warunkach, gdy ekonomicznie nieopłacalne jest programowanie złożonej maszyny. Wymagają one od operatora wysokich kwalifikacji, ale zapewniają przy tym większą elastyczność i możliwość szybkiej interwencji w proces.
Frezowanie ręczne wykonuje się za pomocą ręcznej frezarki (trymera lub frezarki górnowrzecionowej), którą operator prowadzi po krawędzi półfabrykatu. Narzędzie jest wyposażone w łożysko oporowe, które ślizga się po nieobrobionej powierzchni, zapewniając stałą głębokość zbierania materiału.
- Zalety: Mobilność, możliwość obróbki detali wielkogabarytowych , których nie da się umieścić na sprzęcie stacjonarnym (na przykład wbudowanych paneli ściennych). Niskie koszty początkowe sprzętu.
- Ograniczenia: Zależność od czynnika ludzkiego. Prędkość posuwu i stabilność prowadzenia narzędzia nie mogą być idealnie stałe, co może prowadzić do nierównomierności promienia lub fal na powierzchni. Wyższe ryzyko wyszczerbień na wyjściu, wymagające od operatora dużej staranności. Aby uzyskać dobry wynik, wymaganych jest kilka przejść ze stopniowym zwiększaniem głębokości.
Frezowanie półautomatyczne najczęściej wykonuje się na stole frezarskim. To sprzęt stacjonarny, w którym głowica frezarska jest zamocowana nieruchomo, a półfabrykat podawany jest ręcznie wzdłuż prowadnic lub oporów. Znacznie zwiększa to stabilność w porównaniu z frezowaniem w pełni ręcznym.
- Zalety: Lepsza stabilność i dokładność w porównaniu z frezarką ręczną. Możliwość stosowania mocniejszych i cięższych frezów. Skuteczne usuwanie wiórów dzięki wbudowanemu odciągowi. Obecność regulowanych elementów dociskowych i prowadnic pozwala kontrolować położenie półfabrykatu.
- Ograniczenia: Ograniczenie wielkości obrabianych detali (zależne od wielkości stołu). Konieczność stosowania szablonów lub oporów do obróbki krawędzi krzywoliniowych. Operator nadal kontroluje prędkość posuwu, co pozostawia ryzyko powstania wad przy niestabilnym posuwie.
Aby osiągnąć wysoką jakość przy frezowaniu ręcznym i półautomatycznym, operatorzy naszej firmy ściśle przestrzegają następujących zasad:
- Stosowanie maksymalnie ostrych frezów dla zminimalizowania siły i zapobieżenia wyrywaniu.
- Płynny i równomierny ruch półfabrykatu bez szarpnięć.
- Obowiązkowe frezowanie zgodnie z włóknami, nawet jeśli wymaga to zmiany kierunku obchodzenia detalu.
- Stosowanie listew „ofiarnych” na czołach dla zapobieżenia wyszczerbieniom na wyjściu narzędzia.
Podsumowując, metody ręczne i półautomatyczne pozostają elastyczne i ekonomicznie uzasadnione dla produkcji małoseryjnej i unikatowej. Jednak dla produkcji masowej i gwarantowanej powtarzalności technologie CNC są niezastąpione.
📐 Zaokrąglenie kontra faza: wybór profilu i jego znaczenie funkcjonalne
Wybór między zaokrągleniem promieniowym a fazą jest jedną z kluczowych decyzji przy opracowywaniu wzornictwa i konstrukcji wyrobu z drewna. Choć obie metody służą usunięciu ostrego narożnika, mają zasadnicze różnice w estetyce, funkcjonalności i technologii wykonaniai nie są wymienne.
Faza to prosta, skośna płaszczyzna łącząca dwie sąsiednie powierzchnie pod kątem (zwykle 45 stopni). Jej geometrię określają dwa parametry: szerokość fazy (wielkość skośnej płaszczyzny) i kąt nachylenia.
- Estetyka: Faza nadaje wyrobowi bardziej surowy, geometrycznie wyraźny i nowoczesny wygląd. Podkreśla prostoliniowość i kanciastość wzornictwa.
- Funkcjonalność: Faza skutecznie usuwa ostrość, ale pozostawia dwie nowe linie styku (na początku i na końcu fazy), które mogą być punktami koncentracji naprężeń i słabymi miejscami dla powłoki lakierniczej. Jest mniej ergonomiczna przy częstym kontakcie dotykowym.
- Technologia: Łatwiejsza w wykonaniu. Może być wykonana zwykłym frezem prostym lub nawet strugiem.
Zaokrąglenie promieniowe to płynne, łukowe przejście, określone jednym parametrem: promieniem R.
- Estetyka: Zaokrąglenie nadaje wyrobowi miękkość, płynność i klasyczny, bardziej tradycyjny wygląd. Wizualnie „łagodzi” geometrię i czyni wyrób bardziej dotykowym.
- Funkcjonalność:Kluczowa zaleta zaokrąglenia. Dzięki płynnej krzywiźnie:
- Optymalizuje nakładanie powłoki: Powłoka układa się równomierną i grubą warstwą, co wielokrotnie zwiększa jej trwałość.
- Podnosi ergonomiczność i bezpieczeństwo: Całkowicie eliminuje ostre krawędzie, czyniąc krawędź komfortową i bezpieczną dla użytkownika (niezastąpione dla mebli dziecięcych i poręczy).
- Zmniejsza podatność na uszkodzenia: Zaokrąglona krawędź lepiej znosi uderzenia i oddziaływanie mechaniczne podczas transportu.
- Technologia: Wymaga wyspecjalizowanego frezu profilowego i bardziej starannej kontroli parametrów skrawania.
Wybór profilu zawsze musi opierać się na przeznaczeniu wyrobu i jego stylistyce.
- Dla blatów kuchennych, mebli szkolnych lub zabawek dziecięcych zaokrąglenie promieniowe (R3 i większe) jest obowiązkowe ze względów bezpieczeństwa i trwałości powłoki.
- Dla nowoczesnych biurek lub minimalistycznych frontów często stosuje się niewielką fazę lub minimalne zaokrąglenie dla zachowania surowości wzornictwa przy usunięciu ostrości.
W niektórych przypadkach stosujemy profile kombinowane, w których zaokrąglenie promieniowe łączy się z niewielką fazą dla osiągnięcia szczególnego efektu wizualnego. Profesjonalny wybór profilu to nie zwykłe podążanie za modą, to decyzja inżynierska, która musi zapewniać maksymalny okres eksploatacji i bezpieczeństwo wyrobu.
🎨 Przygotowanie zaokrąglonych krawędzi do wykończenia i powłoki
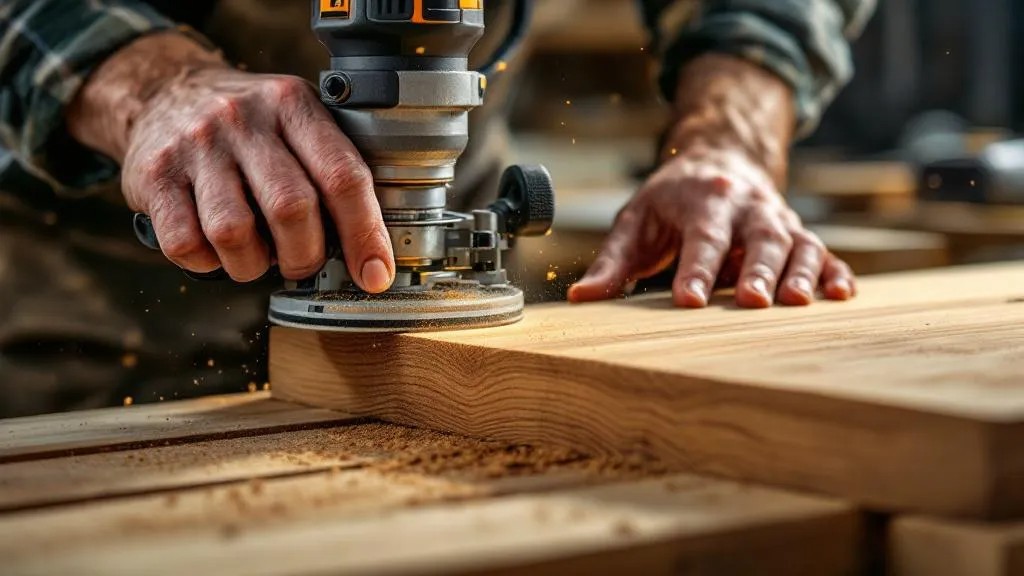
Idealnie wykonane frezowanie promieniowe to dopiero początek procesu przygotowania krawędzi do nałożenia powłoki wykończeniowej (lakier, olej, farba). Jakość późniejszego szlifowania i czyszczenia zaokrąglonej powierzchni bezpośrednio determinuje wygląd, jednorodność i trwałość warstwy wykończeniowej. Błędy na tym etapie mogą zniweczyć cały wysiłek włożony w precyzyjne frezowanie.
Zaraz po frezowaniu na powierzchni krawędzi zawsze pozostają mikroskopijne ślady po krawędziach skrawających narzędzia (tak zwane „fale” lub „rysy”), a także podniesione włókna drewna. Wady te stają się szczególnie widoczne po nałożeniu pierwszej warstwy powłoki, która je uwydatnia. Dlatego obowiązkowym etapem jest wieloetapowe szlifowanie.
Proces szlifowania zaokrąglonej krawędzi wymaga szczególnej uwagi:
- Szlifowanie zgrubne (P100–P150): Prowadzone dla usunięcia śladów frezu i wstępnego wygładzenia powierzchni. Na tym etapie ważne jest, aby nie „zawalić” promienia, tj. zachować jego geometrię. Do tego często używa się wyspecjalizowanych klocków szlifierskich o kształcie dokładnie odpowiadającym promieniowi R obrabianej krawędzi.
- Szlifowanie pośrednie (P180–P220): Służy do usunięcia głębszych rys po obróbce zgrubnej i przygotowania powierzchni do etapów wykańczających.
- Szlifowanie wykańczające (P240 i drobniejsze): Stosowane do osiągnięcia idealnej gładkości i zapobiegania podniesieniu meszku po nałożeniu podkładu.
Podniesienie meszku to zjawisko charakterystyczne dla drewna, gdy włókna ścięte frezem stają „dęba” przy kontakcie z wodą lub rozpuszczalnikiem zawartym w powłoce. Aby zminimalizować ten efekt, często stosujemy metodę „nawilżania wodą lub spirytusem”: przed końcowym szlifowaniem krawędź lekko zwilża się (nawilża), włókna się podnoszą, a następnie są zeszlifowywane na etapie wykańczającym. Zapewnia to maksymalną gładkość po nałożeniu powłoki wykończeniowej.
Kluczowym aspektem jest zachowanie geometrii promienia. Przy szlifowaniu ręcznym nadmierny nacisk lub użycie nieodpowiedniego narzędzia może prowadzić do spłaszczenia zaokrąglenia, zamieniając je w coś pośredniego między promieniem a fazą. Aby temu zapobiec, w produkcji wielkoseryjnej używamy wyspecjalizowanych szlifierek krawędziowych lub centrów CNCzdolnych obrabiać profil taśmą szlifierską lub szczotką z dokładną kontrolą toru.
Czyszczenie powierzchni przed nałożeniem powłoki to końcowy i nie mniej ważny etap. Nawet najdrobniejsze cząstki pyłu szlifierskiego mogą zepsuć jakość powłoki, tworząc szorstkość lub wtrącenia. Do czyszczenia zaokrąglonych krawędzi stosuje się:
- Mocne przedmuchanie sprężonym powietrzem (obowiązkowo suchym).
- Obróbkę ściereczkami lepnymi lub ściereczkami antystatycznymi do zbierania mikropyłu.
Frezowanie promieniowe wyznacza więc podstawę jakości, ale tylko staranne i technologicznie wyważone przygotowanie zaokrąglonej krawędzi do wykończenia gwarantuje, że gotowy wyrób będzie miał nienaganny wygląd i maksymalną trwałość powłoki.
🔄 Obsługa narzędzi: ostrzenie, wyważanie i pielęgnacja frezów
Trwałość, stabilność jakości i bezpieczeństwo frezowania promieniowego zależą bezpośrednio od stanu narzędzia skrawającego. Obsługa narzędzi to nie usługa dodatkowa, lecz obowiązkowy i zintegrowany etap cyklu produkcyjnego, obejmujący regularne ostrzenie, kontrolę wyważenia i prawidłowe przechowywanie frezów.
Terminowe ostrzenie jest krytycznie ważne. Tępy frez nie tnie, lecz zgniata i wyrywa włókna drewna, co prowadzi do:
- Pogorszenia czystości powierzchni: Pojawienie się zadziorów i fal.
- Zwiększenia obciążenia maszyny: Wzrost pobieranej mocy.
- Przegrzania narzędzia i drewna: Ryzyko przypaleń.
- Obniżenia trwałości narzędzia: Nadmierne zużycie krawędzi skrawających.
Ściśle monitorujemy zasób roboczy frezów i kierujemy je do ostrzenia przy pierwszych oznakach spadku jakości cięcia. Ostrzenie frezów promieniowych z węglików spiekanych (HM) musi odbywać się na wyspecjalizowanych ostrzarkach z CNC i tarczami diamentowymi. Kluczowym zadaniem przy ostrzeniu jest zachowanie pierwotnej geometrii profilu promienia. Nieprawidłowe ostrzenie (zmiana kąta lub promienia) czyni frez nieprzydatnym do pracy z zadanym profilem.
Wyważanie frezów jest procedurą obowiązkową dla narzędzi pracujących przy wysokich prędkościach (powyżej 10 000 obr/min), charakterystycznych dla frezowania promieniowego.
- Wyważanie statyczne: Stosowane do stosunkowo małych frezów i usuwa przesunięcie środka ciężkości w jednej płaszczyźnie.
- Wyważanie dynamiczne: Stosowane do frezów dużych i składanych . Usuwa niewyważenie w dwóch płaszczyznach, zapobiegając wibracjom i biciu przy obrocie.
Niewyważony frez nie tylko psuje jakość powierzchni, tworząc falistość, ale też powoduje podwyższone zużycie łożysk wrzeciona maszyny, co prowadzi do kosztownej naprawy sprzętu.
Pielęgnacja i przechowywanie narzędzia również wydłużają jego okres eksploatacji:
- Czyszczenie: Po każdej zmianie frez musi być oczyszczony z żywicy i przylepionych wiórów. Do tego używa się specjalnych rozpuszczalników i środków czyszczących, które nie uszkadzają nakładek z węglików spiekanych. Przylepianie się żywicy prowadzi do wzrostu tarcia i przegrzania, imitując stępienie.
- Przechowywanie: Frezy należy przechowywać w specjalnych walizkach lub na półkach wieszakowych z plastikowymi/drewnianymi gniazdami, aby zapobiec mechanicznemu uszkodzeniu krawędzi skrawających przy uderzeniach lub kontakcie ze sobą.
Prowadzenie ewidencji zasobu narzędziowego pozwala nam prognozować zapotrzebowanie na ostrzenie i wymianę, unikając nagłych przestojów sprzętu. Tak więc kompleksowa obsługa narzędzi to nie tylko dbałość o frezy, ale też gwarancja ciągłości i wysokiej jakości całego procesu produkcyjnego.
🌲 Aspekty ekologiczne i zagospodarowanie odpadów z frezowania
W warunkach nowoczesnej, społecznie odpowiedzialnej produkcji aspekty ekologiczne i zarządzanie odpadami z frezowania promieniowego nabierają szczególnego znaczenia. Odpady z frezowania, głównie w postaci drobnych wiórów drzewnych i pyłu, wymagają właściwego zagospodarowania, a sam proces powinien być maksymalnie energooszczędny.
Wióry i pył z frezowania, przy całej swej pozornej nieszkodliwości, są potencjalnym zagrożeniem.
- Zagrożenie pożarowe: Drobny, suchy pył drzewny, zwłaszcza w mieszaninie z powietrzem, jest wybuchowy i łatwopalny.
- Szkodliwość dla zdrowia: Pył drzewny, zwłaszcza z gatunków twardych (dąb, buk) lub płyty wiórowej/MDF (z zawartością żywic formaldehydowych), jest silnym alergenem i kancerogenem.
Do bezpiecznego i ekologicznego zarządzania odpadami stosujemy wielostopniowy system odciągu. System ten nie tylko oczyszcza powietrze w strefie roboczej (zapewniając zdrowie personelu), ale też koncentruje odpady w specjalnych zasobnikach.
Zagospodarowanie odpadów w naszej firmie zorganizowano z naciskiem na ponowne wykorzystanie (recykling) i zastosowanie energetyczne:
- Wykorzystanie do ogrzewania: Czyste wióry drzewne (bez domieszki klejów i materiałów lakierniczych) prasuje się w brykiety lub pellet i wykorzystuje do ogrzewania pomieszczeń produkcyjnych i magazynowych. Pozwala to ograniczyć zużycie paliw kopalnych i obniżyć koszty eksploatacyjne.
- Surowiec do materiałów płytowych: Wióry i pył nieprzydatne do ogrzewania (na przykład z MDF/płyty laminowanej) przekazuje się do wyspecjalizowanych przedsiębiorstw do wykorzystania jako surowiec wtórny przy produkcji płyty wiórowej.
- Kompostowanie: W przypadku pracy z czystym drewnem resztki mogą być wykorzystane do kompostowania, jeśli ich objętość nie pozwala rentownie wykorzystać ich do ogrzewania.
Energooszczędność procesu jest również ważnym aspektem. Stosowanie ostrych, prawidłowo naostrzonych frezów i optymalnych parametrów skrawania prowadzi do obniżenia zużycia energii maszyny. Tępe narzędzie wymaga większej mocy, co wprost prowadzi do nadmiernego zużycia energii elektrycznej. Regularna konserwacja systemów odciągu (czyszczenie filtrów) również utrzymuje ich efektywność przy minimalnym zużyciu energii.
Wreszcie sam wybór materiału wyjściowego ma znaczenie ekologiczne. Preferujemy drewno pozyskane zgodnie z zasadami zrównoważonej gospodarki leśnej i posiadające odpowiednie certyfikaty (na przykład FSC). Gwarantuje to, że nawet produkt końcowy, otrzymany po wszystkich etapach frezowania i wykończenia, jest częścią odpowiedzialnego łańcucha dostaw.
Tak więc w ramach frezowania promieniowego dbałość o narzędzie i jakość powierzchni jest nierozerwalnie związana z troską o środowisko i zdrowie pracowników, co jest nieodłącznym elementem naszego standardu korporacyjnego.
💡 Podsumowanie
Frezowanie promieniowe krawędzi to znacznie więcej niż zwykłe zaokrąglenie narożnika. To kompleksowy proces technologiczny, który wymaga głębokiej wiedzy w zakresie materiałoznawstwa (drewno), mechaniki skrawania (dobór narzędzia i parametrów) oraz metrologii (kontrola geometrii). Od dokładności i czystości wykonania tej operacji zależą bezpośrednio nie tylko atrakcyjność estetyczna wyrobu, ale też jego bezpieczeństwo, ergonomiczność i okres eksploatacji powłoki wykończeniowej. Nowoczesne technologie, w tym maszyny CNC i narzędzia precyzyjne, pozwalają nam osiągnąć niedościgłą powtarzalność i najwyższą jakość nawet przy pracy ze złożonymi i kapryśnymi gatunkami drewna. Do tej operacji podchodzimy z inżynierską precyzją i odpowiedzialnością, co jest gwarancją trwałości naszych produktów.





