
Specifika radiusového frézování při vytváření zaoblených hran dřevěných výrobků
Radiusové frézování, tedy zaoblování hran, je jednou z nejžádanějších a kriticky důležitých fází výroby vysoce kvalitních dřevěných výrobků. Je to víc než dekorativní prvek; je to zásadní operace, která přímo ovlivňuje bezpečnost používání, životnost nátěru, komfort při užívání a samozřejmě estetickou dokonalost konečného výrobku. V kontextu profesionálního zpracování dřeva musí být přístup k tomuto úkolu mimořádně systematický a technologicky přesný. Nezdařené nebo nepřesné zaoblení může zmařit hodiny předchozí práce, od nářezu po konečné broušení. Z tohoto důvodu věnují odborníci naší firmy zvláštní pozornost volbě nástroje, parametrům obrábění a kontrole kvality v této fázi.
Hlavním cílem radiusového frézování je odstranit ostré rohy, které jsou svou povahou body koncentrace napětí, rychle se opotřebovávají a představují potenciální nebezpečí pro uživatele. Z technologického hlediska proces vyžaduje hluboké pochopení součinnosti mezi řezným nástrojem (frézou) a materiálem (dřevem) na mikroúrovni, neboť výsledek závisí na mnoha proměnných, včetně tvrdosti a vlhkosti dřeva a také rychlosti posuvu a otáček vřetena. Tato metoda obrábění je charakteristická jak pro výrobu nábytku, tak pro výrobu profilových lišt, architektonických prvků a specializovaných dřevěných konstrukcí. Přesnost a čistota obrábění nejsou v tomto případě pouhými přáními, nýbrž přísnými výrobními standardy.
🔍 Základy radiusového frézování: cíle a technologická podstata
Radiusové frézování je metoda obrábění, při níž se ostrá hrana dílu nahradí plynulým, obloukovým povrchem s definovaným poloměrem R. Technologicky se toho dosahuje pomocí profilové frézy s konkávní řeznou částí, která přesně odpovídá požadovanému konvexnímu profilu. Na rozdíl od zkosení, jež je rovnou zkosenou plochou, radiusové zaoblení zajišťuje plynulou změnu geometrie povrchu, což je klíčové pro dosažení ergonomie a vizuální měkkosti výrobku.
Hlavní výrobní cíl této operace přesahuje pouhé estetické zlepšení. Ostré hrany jsou zóny, kde nátěrové hmoty drží nejhůře, neboť při zasychání se na nich tvoří tenká vrstva nátěru nebo dochází k předčasnému otěru. Zaoblení, byť minimální, výrazně zvětšuje plochu povrchu v této kritické zóně a umožňuje nátěru vytvořit dostatečnou tloušťku a zajistit rovnoměrné rozložení ochranné vrstvy, což prodlužuje životnost konečného nátěru a v důsledku toho celého výrobku. Bez této fáze je kvalitní úprava front, pracovních desek či dveřních křídel nedosažitelná.
Proces radiusového frézování zahrnuje několik kritických kroků. Začíná přípravou povrchu — hrana musí být dokonale rovná a kolmá k ploše, čehož se obvykle dosahuje přesnou formátovací pilou. Následuje volba frézy s ohledem na požadovaný poloměr (od R1 do R10 a více) a druh dřeva. Použití nesprávně naostřeného nebo geometricky nevhodného nástroje nevyhnutelně vede k vadám, jako jsou vyštípnutí, otrhání nebo vlny na zaoblovaném povrchu, což vyžaduje pracnou ruční dodělávku. Proto je náš přístup vždy orientován na použití přesných nástrojů s pájenými břity ze slinutého karbidu.
V kontextu naší výrobní praxe slouží radiusové frézování také ke zvýšení bezpečnosti produktů. U výrobků určených pro děti nebo u interiérových prvků s častým hmatovým kontaktem (zábradlí, madla, pracovní desky) je ostrý roh nepřípustný. I malé zaoblení R2 nebo R3 odstraňuje riziko úrazu a činí povrch příjemným na dotek a bezpečným při kontaktu. Není to jen požadavek norem, je to princip odpovědné výroby. Kromě toho u nábytku se zaoblenými hranami výrazně klesá riziko poškození při přepravě a montáži, neboť ostré rohy jsou při nárazech nejzranitelnější.
Technologická podstata operace spočívá ve vytvoření dokonale hladkého přechodu mezi dvěma plochami, což vyžaduje stabilní posuv a vysoké otáčky vřetena k minimalizaci házení a zajištění optimálního řezu. U tvrdých dřevin, jako je dub nebo jasan, je nutné používat vícebřité frézy s kladným úhlem ostří pro čistší řez. U měkkých dřevin, jako je borovice, je někdy třeba snížit rychlost posuvu, aby se předešlo vytrhávání vláken. Kontrola vlhkosti polotovaru je nezbytnou podmínkou, neboť obrábění nadměrně vlhkého dřeva může vést k nerovnoměrnosti poloměru po následném vysychání a deformaci.
Pro velkosériovou výrobu používáme CNC frézky, které zajišťují úplnou opakovatelnost profilu a nejvyšší přesnost po celé délce hrany a vylučují lidský faktor. Na takových strojích lze provést nejen jednoduché zaoblení, ale i složité kombinované profily, kde se radiusová část kombinuje se zkosením nebo jiným dekorativním prvkem. Seřízení stroje je vícestupňový proces zahrnující přesné polohování frézy na výšku a vyložení a také kalibraci rychlosti posuvu. Dodržení těchto parametrů je kriticky důležité pro kvalitu konečného řezu.
Nakonec je radiusové frézování komplexní inženýrská úloha, která vyžaduje nejen odpovídající vybavení, ale i hlubokou odbornost operátora. Kvalita zaoblení je vizitkou výrobku a přímo ukazuje na úroveň výrobní kultury firmy. Tuto fázi nepovažujeme za druhořadou, nýbrž za závěrečný akord při vytváření bezvadného dřevěného výrobku.
🛠️ Výběr a klasifikace radiusových fréz: parametry ovlivňující výsledek
Volba správného nástroje je klíčovým faktorem, který rozhoduje o úspěchu a kvalitě radiusového frézování. Radiusové frézy jsou specializovaný typ fréz určený k vytváření zaoblených profilů na hranách. Tyto frézy existují v různých konstrukcích a každá má své oblasti použití a provozní zvláštnosti. Nesprávná volba nástroje může vést nejen k nízké kvalitě obrábění, ale i k předčasnému selhání samotné frézy nebo stroje a rovněž ke zvýšenému riziku úrazu.
Základní klasifikace radiusových fréz se řídí geometrií profilu a konstrukcí.
- Geometrie profilu: Frézy se dělí na zaoblovací (na vypuklý profil) (pro vytvoření vypuklého profilu, „kladného“ poloměru) a žlábkovací (pro vytvoření vydutého profilu, „záporného“ poloměru). K zaoblování hran se používají právě zaoblovací frézy. Označují se podle poloměru, který určuje plynulost a velikost zaoblení.
- Konstrukce: Rozlišují se frézy celistvé (obvykle pro ruční horní frézky), skládané (s vyměnitelnými noži) a frézy s ložiskem. Frézy s opěrným ložiskem jsou v profesionálním obrábění nejrozšířenější, neboť ložisko slouží k přesnému vedení podle hrany polotovaru a zajišťuje konstantní hloubku frézování, nezávisle na drobných odchylkách posuvu.
Materiál řezné části je kriticky důležitým parametrem. Pro obrábění měkkých a neabrazivních druhů dřeva zpravidla postačuje rychlořezná ocel (HSS). Avšak pro tvrdé dřeviny (dub, buk), deskové materiály na bázi dřeva (MDF, laminovaná dřevotříska), které obsahují abrazivní pojiva, a rovněž pro průmyslové objemy výroby se povinně používají frézy s pájenými břity ze slinutého karbidu (HM/TC). Slinutý karbid zajišťuje výrazně vyšší životnost a umožňuje udržet vysokou čistotu řezu po dlouhou dobu, což snižuje četnost přeostřování a prostoje zařízení.
Počet řezných břitů (zubů) rovněž ovlivňuje kvalitu obrábění a produktivitu. Čím více zubů, tím menší zatížení každého břitu a tím čistší je řez při stejné rychlosti posuvu. Při vysokorychlostním průmyslovém frézování je použití vícebřitých fréz standardem. Ke snížení hluku a zlepšení odvodu třísek se používají frézy se šroubovicovým uspořádáním nebo skloněným úhlem řezných hran.
Vyvážení frézy není technický rozmar, nýbrž bezpečnostní požadavek a otázka přesnosti. Při otáčkách dosahujících 18 000–24 000 otáček za minutu (ot/min) vyvolá i minimální nevyváženost vibrace a házení, což vede k nekvalitnímu, zvlněnému povrchu a nadměrnému opotřebení ložisek vřetena. Proto pro práci na CNC strojích a vysoce přesných frézovacích stolech používáme výhradně nástroje dynamicky vyvážené .
Při volbě frézy pro konkrétní projekt se naši odborníci řídí následujícími kritérii:
- Požadovaný poloměr (R): Přímá shoda se zadáním.
- Druh obráběného materiálu: Určuje volbu materiálu řezné části (HSS vs. HM).
- Objem výroby: Ovlivňuje volbu mezi celistvou a skládanou (s vyměnitelnými noži) konstrukcí. Vyměnitelné nože jsou při velkých objemech ekonomicky výhodné.
- Výkon stroje: Pro frézy velkého průměru a složité profily je nutné výkonnější vybavení.
Volba frézy je tak komplexní inženýrské rozhodnutí, které musí vycházet z důkladné analýzy všech výrobních faktorů. Správně zvolený a připravený nástroj je zárukou vysoké kvality a rentability procesu frézování.
⚙️ Řezné parametry: optimalizace otáček a posuvu pro čisté zaoblení
Správné nastavení řezných parametrů je úhelným kamenem technologie radiusového frézování. Řeznými parametry se rozumí kombinace otáček vřetena a rychlosti posuvu polotovaru. Tyto dva parametry jsou nerozlučně spjaty a přímo určují kvalitu povrchu, zatížení nástroje a produktivitu celého procesu. Ignorování nebo nesprávné nastavení těchto parametrů nevyhnutelně vede k tepelnému poškození dřeva, vytrhávání vláken a předčasnému otupení frézy.
Hlavním ukazatelem, který je nutné kontrolovat, je tloušťka třísky neboli posuv na jeden zub.
- Příliš velký posuv na zub (f_z > 0,5 mm): Vede ke vzniku silné třísky, ke zvýšení vibrací, ke vzniku velké řezné síly a v důsledku toho k roztřepeným hranám a vyštípnutím. Fréza začíná házeta kvalita povrchu prudce klesá, což vyžaduje intenzivní následné broušení.
- Příliš malý posuv na zub (f_z < 0,1 mm): Vede k efektu škrábání (místo řezání), k výraznému tření a přehřívání nástroje a dřeva. Roste riziko spálenin (tepelného poškození) na hraně, zejména u světlých dřevin, jako je javor nebo bříza. Malý posuv také snižuje produktivitu bez zlepšení kvality povrchu.
Otáčky vřetena by měly být co nejvyšší pro dosažení čistého řezu. Na průmyslových CNC strojích mohou otáčky dosáhnout 24 000 ot/min. U fréz velkého průměru (přes 100 mm) nebo fréz s nevyváženou konstrukcí však musí být otáčky sníženy z bezpečnostních důvodů a k zabránění nadměrnému házení. Výrobci nástrojů vždy uvádějí maximální přípustné otáčky, které je přísně zakázáno překračovat.
Rychlost posuvu (v_f) reguluje operátor a je hlavním nástrojem kontroly f_z. Pro dokončovací průchod by měla být rychlost posuvu menšínež při hrubování, aby se zajistila minimální tloušťka třísky a co nejhladší povrch. Při obrábění tvrdých dřevin se rychlost posuvu rovněž snižuje oproti měkkým dřevinám, aby se snížilo riziko vytrhávání vláken a zajistil stabilní proces řezání. Při práci s čelními hranami (kde vlákna probíhají napříč) je nutný opatrnější režim se sníženým posuvem a otáčkami, neboť čelní dřevo je náchylnější k vyštípnutím.
Optimalizace řezných parametrů vždy představuje hledání kompromisu mezi produktivitou a kvalitou. V naší praxi pro každý druh dřeva (například masivní dub 40 mm nebo deska MDF) a každý typ frézy používáme předem vypočtené a empiricky potvrzené tabulky parametrů, které minimalizují potřebu ručního doladění a zaručují stabilně vysoký výsledek. Tato technologická disciplína vylučuje vznik vad spojených s nesprávným nastavením zařízení.
🪵 Vliv druhu dřeva a textury na proces frézování
Vlastnosti obráběného dřeva jsou prvořadým faktorem, který je nutné při radiusovém frézování zohlednit. Dřevo je anizotropní materiál, tedy jeho vlastnosti, jako je tvrdost, hustota, vlhkost a směr vláken, nejsou v různých směrech stejné . To znamená, že neexistuje univerzální režim frézování vhodný pro všechny druhy. Přizpůsobení nástroje a parametrů konkrétnímu materiálu je znakem vysoké profesionality ve zpracování dřeva.
Hustota a tvrdost dřeva přímo ovlivňují zatížení frézy a potřebný výkon stroje.
- Měkké dřeviny (borovice, smrk, lípa): Mají menší řezný odpor, což umožňuje použít vyšší rychlost posuvu. Měkké dřevo je však náchylnější ke zmáčknutí a vytrhávání vláken, zejména na výstupu nástroje, což vyžaduje ostře naostřené břity a kontrolu výstupu frézy. Nadměrné otáčky mohou vést ke spáleninám kvůli tření v pórech materiálu.
- Tvrdé dřeviny (dub, jasan, buk, javor): Vyžadují výrazně větší řeznou sílu a odpovídajícím způsobem sníženou rychlost posuvu k zachování optimální tloušťky třísky f_z. Pro ně je povinné použití fréz ze slinutého karbidu (HM) a strojů s vysokou tuhostí konstrukce, aby se předešlo vibracím. Kvůli husté struktuře je riziko vytrhávání vláken nižší, ale roste riziko odštípnutí při nesprávném směru řezu.
Vlhkost dřeva je jedním z nej zrádnějších parametrů. Obrábění dřeva se zvýšenou vlhkostí (nad 12 %) vede k nalepování pryskyřice a jemných třísek na řezné hrany, což způsobuje rychlé otupení nástroje, zvýšené tření a zhoršení čistoty povrchu. Kromě toho se při následném vysychání může poloměr zdeformovat nebo se stát nerovnoměrným. Standard naší firmy počítá s frézováním pouze stabilizovaného dřeva, které prošlo komorovým sušením na vlhkost 8–10 % pro nábytkové výrobky.
Směr vláken a textura určují strategii frézování. Frézování by se mělo provádět ve směru vláken (sousledné frézování) pro dosažení maximální čistoty. Frézování proti vláknům (nesousledné frézování) může vést k silnému vytrhávání a vzniku hrubého, drsného povrchu, zejména v místech zvlněného běhu vláken nebo suků.
- Přítomnost zvlněného běhu vláken (chaotické proplétání vláken, často kolem suků) vyžaduje zvláštní pozornost. Na takových místech se doporučuje snížit rychlost posuvu a použít frézy s vysokou čistotou řezu (větším počtem zubů). Někdy je nutné použít vícestupňové obrábění nebo použít ruční frézování s kontrolou směru.
- Čelní hrany vyžadují zvláštní přístup. Protože nástroj protíná kolmo probíhající vlákna, je riziko vyštípnutí na výstupu frézy velmi vysoké. Abychom tomu předešli, často používáme metodu „postupného odebírání“ hrany (nejprve se odebere minimální poloměr, poté plný) nebo používáme podpůrné desky (obětní prvky) na výstupu, které zabraňují vytržení vláken.
Úspěšné radiusové frézování je tedy výsledkem inteligentního přístupu, který zohledňuje všechny vnitřní vlastnosti obráběného materiálu, a nikoli pouhého automatického provádění operace. Jen takový přístup zaručuje, že i ten nejrozmarnější materiál bude obroben do dokonalé hladkosti.
📏 Přesnost a kontrola geometrie poloměru: měřicí nástroje a metody
Kontrola geometrie při radiusovém frézování je povinným prvkem systému řízení kvality a má rozhodující význam pro zajištění shody výrobku s projektovou dokumentací a jeho funkční kompatibility s dalšími prvky. Nepřesné zaoblení nejen kazí vzhled, ale může také způsobit problémy při montáži nebo při nanášení konečného nátěru.
Klíčovým úkolem je udržení jmenovitého poloměru R po celé délce hrany. To vyžaduje jak přesnost seřízení zařízení, tak periodickou kontrolu v průběhu výroby. V první fázi se přesnost seřízení CNC stroje nebo frézovacího stolu dosahuje pomocí digitálních úchylkoměrů a kalibračních pravítek. Fréza musí být dokonale vystředěna a nastavena na zadanou výšku vzhledem k povrchu polotovaru, aby řezná hrana tvořila přesně polovinu kružnice.
Pro bezprostřední kontrolu vytvořeného poloměru se používají specializované měřicí nástroje:
- Radiusové šablony (poloměrové kalibry): Jde o sadu kovových nebo plastových destiček s vypuklými a vydutými profily přesných poloměrů (například R1, R2, R3 atd.). Šablona se přiloží k zaoblené hraně a nepřítomnost mezery (světlé spáry) mezi profilem šablony a povrchem hrany potvrzuje přesnou shodu se jmenovitým poloměrem. Jde o základní a nejrychlejší metodu průběžné kontroly.
- Profilometry a optické komparátory: Ve vysoce přesné výrobě (například pro exkluzivní nábytek nebo architektonické prvky) se používají složitější optické a digitální přístroje. Profilometr umožňuje získat přesný profil hrany a porovnat jej s referenčním CAD profilem, přičemž odhaluje odchylky v mikronech. Optický komparátor promítá zvětšený obraz profilu hrany na obrazovku s nanesenou mřížkou nebo šablonou.
Četnost kontroly je kriticky důležitá. V podmínkách sériové výroby se kontrola provádí:
- Před spuštěním dávky: Kontrola prvního dílu po seřízení stroje.
- Periodicky v průběhu procesu: Kontrola každého N-tého dílu (například každého 10. nebo 20.), aby se sledoval možný posun nástroje vlivem vibrací nebo opotřebení ložiska.
- Po výměně nebo přeostření nástroje: Povinná kontrola k potvrzení obnovení přesnosti řezných hran.
Zvláštní pozornost se věnuje kontrole rovnoměrnosti poloměru po celé délce dílu. Na dlouhých hranách (přes 1 metr) mohou vzniknout odchylkyzpůsobené průhybem polotovaru nebo nepřesností vodicích prvků stroje. Operátor musí kontrolovat poloměr jak na počátečním, tak na koncovém úseku frézování. Nerovnoměrný poloměr vede k problémům při dokončovacím obrábění (broušení) a montáži a činí výrobek nezpůsobilým pro nanesení laku nebo oleje.
Proces kontroly kvality v naší firmě zahrnuje povinné zaznamenávání výsledků měření. V případě zjištění odchylek překračujících tolerancise proces zastaví, provede se korekce nastavení stroje nebo výměna nástroje. Přesnost radiusového frézování tak zajišťuje nejen moderní zařízení, ale i přísná metrologická disciplína.
⚠️ Prevence vad: vyštípnutí, spáleniny a vytrhávání vláken
Radiusové frézování je navzdory zdánlivé jednoduchosti operací dosti náchylnou ke vzniku charakteristických vad, které mohou výrazně snížit kvalitu výrobku a zvýšit objem následné ruční dodělávky. Hlavními z nich jsou vyštípnutí, spáleniny a vytrhávání vláken. Naše výrobní metodika je zaměřena na komplexní prevenci těchto problémů přísným dodržováním technologických norem.
Vyštípnutí jsou odštípnutí materiálu na hraně, k nimž dochází nejčastěji na výstupu frézy nebo v místech zvlněného běhu vláken a suků.
- Příčiny: Použití tupého nástroje, příliš vysoká rychlost posuvu, chybějící dostatečná opora hrany na výstupu.
- Opatření k prevenci: Použití ostře naostřených fréz ze slinutého karbidu. Použití podpůrných prvků (obětních nebo přítlačných lišt) na konci polotovaru pro zabránění vytržení vláken. Snížení rychlosti posuvu bezprostředně před výstupem nástroje. Při práci s čelními hranami se často používá oboustranný průchod (frézování nejprve z jedné strany do středu, poté z druhé) nebo frézování s minimálním přídavkem s následnou ruční dodělávkou.
Spáleniny jsou tepelné poškození dřeva, které se projevuje jako hnědé nebo černé stopy na zaobleném povrchu. Tato vada je obzvláště nápadná u světlých dřevin (javor, bříza, borovice) a nelze ji odstranit bez výrazného broušení.
- Příčiny: Nadměrné tření kvůli otupení frézy, příliš nízká rychlost posuvu (efekt škrábání), nedostatečný odvod třísek (opětovné zaklínění) nebo práce se zvýšenou vlhkostí dřeva.
- Opatření k prevenci: Pravidelná kontrola a včasné přeostření/výměna nástroje. Optimalizace řezných parametrů k zajištění optimální tloušťky třísky f_z (ne příliš malé). Zajištění účinného odsávacího systému pro okamžité odstranění třísek z řezné zóny, čímž se zabrání jejich opětovnému vniknutí.
Vytrhávání vláken (neboli „otrhání“) je vytržení části vláken, které vede k drsnému, nerovnému povrchu a je nejčastější vadou při obrábění měkkých dřevin nebo při nesousledném frézování.
- Příčiny: Směr řezu proti vláknům v zónách zvlněného běhu vláken. Použití frézy se záporným úhlem nebo tupého nástroje.
- Opatření k prevenci: Přísné dodržování směru frézování ve směru vláken. Ve sporných zónách (zvlněný běh vláken) se doporučuje provést dva průchody: nejprve hrubovací s minimálním úběrem, poté dokončovací s konečným poloměrem. Použití fréz s ostrým kladným úhlem ostří a vysokými otáčkami. Na CNC strojích lze naprogramovat objíždění složitých zón nebo snížení posuvu v kritických bodech.
K systematické prevenci vad se v naší práci používá technologická karta pro každý výrobek, v níž je jasně stanoveno:
- Typ a geometrie frézy.
- Optimální parametry n a v_f.
- Nutnost použití podpůrných prvků.
- Přípustná tolerance čistoty povrchu (například podle třídy R_z).
Systematický přístup k seřízení a kontrole je jedinou spolehlivou zárukou, že hotové výrobky budou mít dokonale hladké a čisté zaoblené hrany odpovídající nejvyšším standardům.
💻 Použití CNC strojů a automatizace radiusového frézování
Použití strojů s číslicovým řízením (CNC) radikálně změnilo přístup k radiusovému frézování, zejména v podmínkách sériové a vysoce přesné výroby. CNC stroje poskytují nepřekonatelnou přesnost, opakovatelnost a rychlost obrábění, minimalizují vliv lidského faktoru a rozšiřují možnosti vytváření složitých profilů.
Klíčová výhoda CNC spočívá ve stabilitě řezných parametrů. Na rozdíl od ručního nebo poloautomatického frézování, kde operátor může polotovar nerovnoměrně podávat , CNC stroj zaručuje striktně konstantní rychlost posuvu v_f a stabilní otáčky vřetena n. To je zásadní podmínka pro udržení optimální tloušťky třísky f_z po celé délce hrany, což zase zajišťuje rovnoměrnou čistotu a dokonalou geometrii poloměru.
Programování obrábění umožňuje provádět operace, které by při ruční práci byly nesmírně obtížné nebo nemožné. Například:
- Frézování složitých, proměnných poloměrů: Vytvoření hrany, jejíž poloměr se plynule mění po délce dílu (například R5 přechází v R10).
- Kombinované profily: Současné vytvoření poloměru, zkosení a dekorativní drážky na jeden průchod za použití multifunkční frézy nebo několika fréz v režimu automatické výměny nástroje.
- Práce s vnitřními rohy: Frézování poloměru po vnitřním obvodu dílu, kde je vyžadována vysoká manévrovatelnost a přesnost.
Zavedení automatické výměny nástroje na obráběcích centrech CNC výrazně zvyšuje produktivitu. V případě potřeby může stroj automaticky nahradit hrubovací frézu dokončovací nebo vyměnit frézu R3 za R5, aniž by musel cyklus zastavit. To je kriticky důležité při výrobě složitých sestav nebo velkých dávek různorodých dílů.
Práce s CNC však vyžaduje vysokou kvalifikaci v oblasti systémů CAD/CAM . Vytvoření řídicího programu (ŘP) zahrnuje:
- Modelování požadovaného profilu v systému CAD.
- Volbu dráhy pohybu nástroje (systém CAM).
- Optimalizaci řezných parametrů podle druhu dřeva a nástroje.
- Postprocesing (generování G-kódu) a simulaci k zabránění kolizím.
Efektivní řízení odvodu třísek je rovněž automatizováno. Moderní CNC stroje jsou vybaveny výkonnými odsávacími systémy integrovanými s řídicím programem, které zajišťují maximální odvod třísek v okamžiku řezání. To zabraňuje ucpávání řezné zóny, snižuje riziko spálenin a prodlužuje životnost nástroje.
Celkově automatizace radiusového frézování na CNC strojích umožňuje naší firmě nejen zkrátit dobu výroby, ale i dosáhnout mimořádně vysoké a stabilní kvality povrchu, což je naše konkurenční výhoda na trhu vysoce kvalitních dřevěných výrobků.
🩹 Techniky ručního a poloautomatického frézování: zvláštnosti a omezení
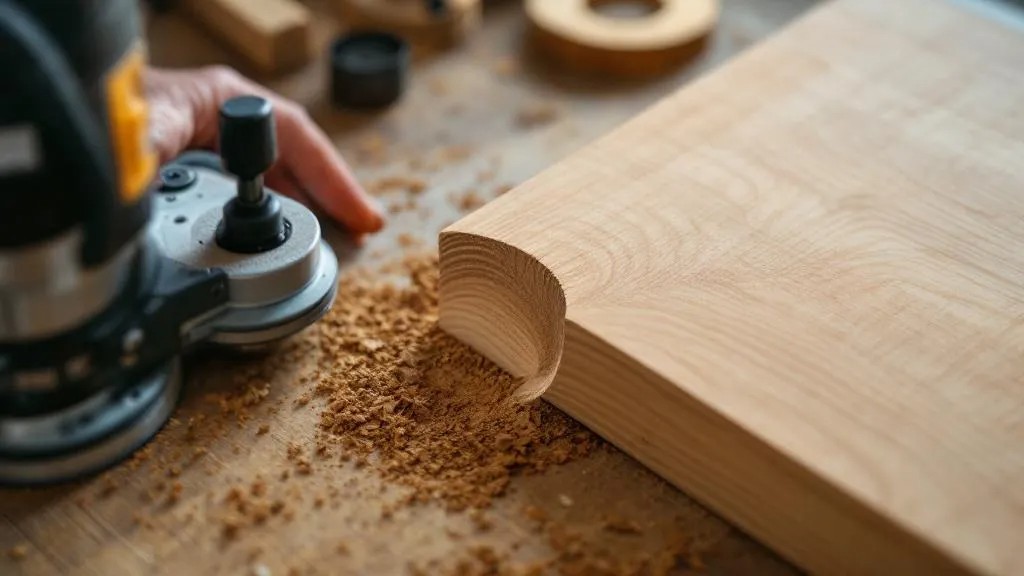
Navzdory širokému rozšíření CNC strojů zaujímá ruční a poloautomatické frézování nadále důležité místo v arzenálu dřevozpracující výroby. Tyto metody jsou nepostradatelné při práci s jednotlivými, nestandardními výrobky a rovněž v situacích, kdy je ekonomicky neúčelné programovat složitý stroj. Vyžadují od operátora vysokou kvalifikaci, poskytují však přitom větší flexibilitu a možnost rychlého zásahu do procesu.
Ruční frézování se provádí pomocí ruční horní frézky (trimmeru nebo horní frézky), kterou operátor vede po hraně polotovaru. Nástroj je vybaven opěrným ložiskem, které klouže po neopracovaném povrchu a zajišťuje konstantní hloubku úběru materiálu.
- Výhody: Mobilita, možnost obrábět velkorozměrové díly, které nelze umístit na stacionárním zařízení (například vestavěné stěnové panely). Nízké počáteční náklady na vybavení.
- Omezení: Závislost na lidském faktoru. Rychlost posuvu a stabilita vedení nástroje nemohou být dokonale konstantní, což může vést k nerovnoměrnosti poloměru nebo vlnám na povrchu. Vyšší riziko vyštípnutí na výstupu, které od operátora vyžaduje vysokou pečlivost. Pro kvalitní výsledek je nutných několik průchodů s postupným zvyšováním hloubky.
Poloautomatické frézování se nejčastěji provádí na frézovacím stole. Jde o stacionární zařízení, kde je frézovací hlava upevněna nepohyblivě a polotovar se podává ručně podél vodicích prvků nebo dorazů. To výrazně zvyšuje stabilitu oproti zcela ručnímu frézování.
- Výhody: Lepší stabilita a přesnost oproti ruční frézce. Možnost použití výkonnějších a těžších fréz. Účinný odvod třísek díky vestavěnému odsávání. Přítomnost nastavitelných přítlačných prvků a vodicích prvků umožňuje kontrolovat polohu polotovaru.
- Omezení: Omezení velikosti obráběných dílů (závisí na velikosti stolu). Nutnost používat šablony nebo dorazy pro obrábění křivkových hran. Operátor stále kontroluje rychlost posuvu, což ponechává riziko vzniku vad při nestabilním posuvu.
K dosažení vysoké kvality při ručním a poloautomatickém frézování dodržují operátoři naší firmy přísně následující pravidla:
- Použití co nejostřejších fréz k minimalizaci síly a zabránění vytrhávání.
- Plynulý a rovnoměrný pohyb polotovaru bez trhnutí.
- Povinné frézování ve směru vláken, i když to vyžaduje změnu směru objíždění dílu.
- Použití „obětních“ lišt na čelech k zabránění vyštípnutí na výstupu nástroje.
Závěrem ruční a poloautomatické metody zůstávají flexibilní a ekonomicky opodstatněné pro malosériovou a jedinečnou výrobu. Avšak pro hromadnou výrobu a zaručenou opakovatelnost jsou technologie CNC nepostradatelné.
📐 Zaoblení versus zkosení: volba profilu a jeho funkční význam
Volba mezi radiusovým zaoblením a zkosením je jedním z klíčových rozhodnutí při vývoji designu a konstrukce dřevěného výrobku. Ačkoli obě metody slouží k odstranění ostrého rohu, mají zásadní rozdíly v estetice, funkčnosti a technologii provedenía nejsou zaměnitelné.
Zkosení je rovná zkosená plocha, která spojuje dvě sousední plochy pod úhlem (obvykle 45 stupňů). Jeho geometrii určují dva parametry: šířka zkosení (velikost zkosené plochy) a úhel sklonu.
- Estetika: Zkosení dodává výrobku strožší, geometricky výraznější a modernější vzhled. Zdůrazňuje přímočarost a hranatost designu.
- Funkčnost: Zkosení účinně odstraňuje ostrost, ale ponechává dvě nové linie styku (na začátku a na konci zkosení), které mohou být body koncentrace napětí a slabými místy pro nátěr. Je méně ergonomické při častém hmatovém kontaktu.
- Technologie: Snazší na provedení. Lze je vytvořit běžnou rovnou frézou nebo dokonce ručním hoblíkem.
Radiusové zaoblení je plynulý, obloukový přechod definovaný jediným parametrem: poloměrem R.
- Estetika: Zaoblení dodává výrobku měkkost, plynulost a klasický, tradičnější vzhled. Vizuálně „změkčuje“ geometrii a činí výrobek hmatově příjemnějším.
- Funkčnost:Klíčová výhoda zaoblení. Díky plynulému zakřivení:
- Optimalizuje nanášení nátěru: Nátěr se pokládá rovnoměrnou a silnou vrstvou, což mnohonásobně zvyšuje jeho životnost.
- Zlepšuje ergonomii a bezpečnost: Zcela vylučuje ostré hrany a činí hranu komfortní a bezpečnou vůči úrazu (nepostradatelné pro dětský nábytek a zábradlí).
- Snižuje náchylnost k poškození: Zaoblená hrana lépe snáší nárazy a mechanické namáhání při přepravě.
- Technologie: Vyžaduje specializovanou profilovou frézu a pečlivější kontrolu řezných parametrů.
Volba profilu musí vždy vycházet z účelu výrobku a jeho stylu.
- Pro kuchyňské pracovní desky, školní nábytek nebo dětské hračky je radiusové zaoblení (R3 a více) povinné z důvodů bezpečnosti a životnosti nátěru.
- Pro moderní kancelářské stoly nebo minimalistické fronty se často používá malé zkosení nebo minimální zaoblení k zachování strohosti designu při odstranění ostrosti.
V některých případech používáme kombinované profily, kde se radiusové zaoblení kombinuje s malým zkosením pro dosažení zvláštního vizuálního efektu. Profesionální volba profilu není pouhé následování módy, je to inženýrské rozhodnutí, které musí zajistit maximální životnost a bezpečnost výrobku.
🎨 Příprava zaoblených hran na konečnou úpravu a nátěr
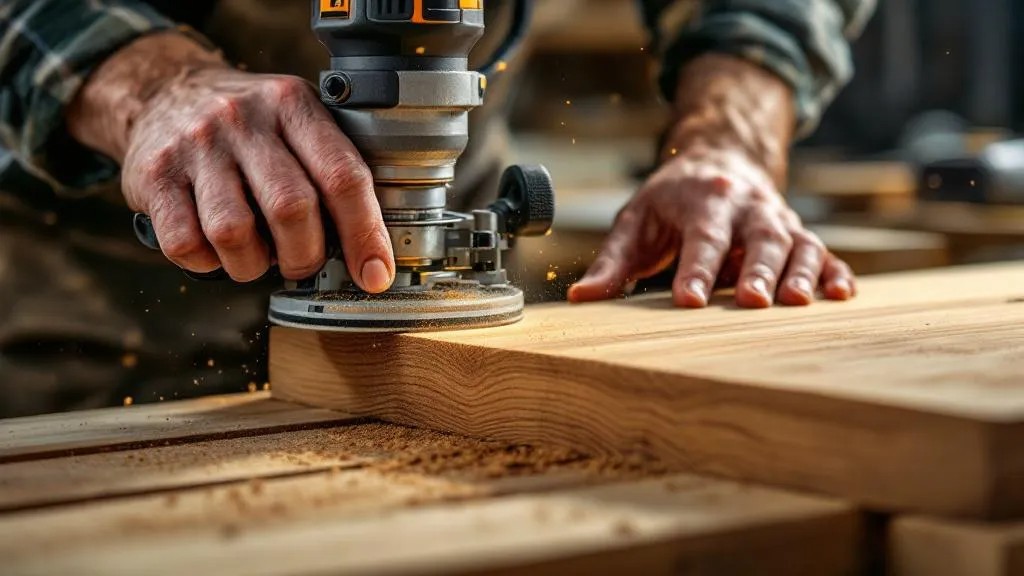
Dokonale provedené radiusové frézování je pouze začátkem procesu přípravy hrany na nanesení konečného nátěru (lak, olej, barva). Kvalita následného broušení a čištění zaobleného povrchu přímo určuje vzhled, stejnorodost a životnost konečné vrstvy. Chyby v této fázi mohou zmařit veškeré úsilí vynaložené na přesné frézování.
Ihned po frézování zůstávají na povrchu hrany vždy mikroskopické stopy po řezných hranách nástroje (takzvané „vlny“ nebo „rýhy“), a rovněž zdvižená vlákna dřeva. Tyto vady se stávají obzvláště nápadnými po nanesení první vrstvy nátěru, který je zvýrazňuje. Proto je povinnou fází vícestupňové broušení.
Proces broušení zaoblené hrany vyžaduje zvláštní pozornost:
- Hrubé broušení (P100–P150): Provádí se k odstranění stop frézy a k prvotnímu vyhlazení povrchu. V této fázi je důležité poloměr „nezavalit“, tj. zachovat jeho geometrii. K tomu se často používají specializované brusné špalíky s tvarem přesně odpovídajícím poloměru R obráběné hrany.
- Mezibroušení (P180–P220): Slouží k odstranění hlubších rýh z hrubování a k přípravě povrchu na dokončovací fáze.
- Dokončovací broušení (P240 a jemnější): Používá se k dosažení dokonalé hladkosti a zabránění zdvižení vláken po nanesení základního nátěru.
Zdvižení vláken je jev charakteristický pro dřevo, kdy vlákna seříznutá frézou stojí „na koncích“ při kontaktu s vodou nebo rozpouštědlem obsaženým v nátěru. K minimalizaci tohoto efektu často používáme metodu „navlhčení vodou nebo lihem“: před finálním broušením se hrana lehce navlhčí (zvlhčí), vlákna se zdvihnou a poté se obrousí v dokončovací fázi. To zajišťuje maximální hladkost po nanesení konečného nátěru.
Klíčovým aspektem je zachování geometrie poloměru. Při ručním broušení může nadměrný tlak nebo použití nesprávného nástroje vést k zavalení zaoblení a proměnit je v něco mezi poloměrem a zkosením. Abychom tomu předešli, používáme ve velkosériové výrobě specializované hranové brusky nebo CNC centraschopná obrábět profil brusným pásem nebo kartáčem s přesnou kontrolou dráhy.
Čištění povrchu před nanesením nátěru je konečnou a neméně důležitou fází. I nejjemnější částice brusného prachu mohou zkazit kvalitu nátěru tím, že vytvoří drsnost nebo vměstky. K čištění zaoblených hran se používají:
- Silné ofouknutí stlačeným vzduchem (nutně suchým).
- Ošetření lepivými hadříky nebo antistatickými utěrkami ke sběru mikroprachu.
Radiusové frézování tak vytváří základ pro kvalitu, avšak pouze pečlivá a technologicky přesná příprava zaoblené hrany na konečnou úpravu zaručuje, že hotový výrobek bude mít bezvadný vzhled a maximální životnost nátěru.
🔄 Údržba nástrojů: ostření, vyvažování a péče o frézy
Životnost, stálost kvality a bezpečnost radiusového frézování závisí přímo na stavu řezného nástroje. Údržba nástrojů není doplňková služba, nýbrž povinná a integrovaná fáze výrobního cyklu, která zahrnuje pravidelné ostření, kontrolu vyvážení a správné skladování fréz.
Včasné ostření je kriticky důležité. Tupá fréza neřeže, nýbrž vlákna dřeva mačká a vytrhává , což vede k:
- Zhoršení čistoty povrchu: Vznik otrhání a vln.
- Zvýšení zatížení stroje: Vyšší příkon.
- Přehřívání nástroje a dřeva: Riziko spálenin.
- Snížení životnosti nástroje: Nadměrné opotřebení řezných hran.
Přísně sledujeme provozní životnost fréz a posíláme je na ostření při prvních známkách poklesu kvality řezu. Ostření radiusových fréz ze slinutého karbidu (HM) se musí provádět na specializovaných ostřičkách s CNC a diamantovými kotouči. Klíčovým úkolem při ostření je zachování původní geometrie profilu poloměru. Nesprávné ostření (změna úhlu nebo poloměru) činí frézu nezpůsobilou pro práci se zadaným profilem.
Vyvažování fréz je povinným postupem u nástrojů pracujících při vysokých otáčkách (nad 10 000 ot/min), charakteristických pro radiusové frézování.
- Statické vyvažování: Používá se u poměrně malých fréz a odstraňuje posunutí těžiště v jedné rovině.
- Dynamické vyvažování: Používá se u fréz velkých a skládaných . Odstraňuje nevyváženost ve dvou rovinách a zabraňuje vibracím a házení při otáčení.
Nevyvážená fréza nejen kazí kvalitu povrchu tím, že vytváří zvlnění, ale způsobuje také zvýšené opotřebení ložisek vřetena stroje, což vede k nákladné opravě zařízení.
Péče a skladování nástroje rovněž prodlužují jeho životnost:
- Čištění: Po každé směně musí být fréza očištěna od pryskyřice a nalepených třísek. K tomu se používají speciální rozpouštědla a čisticí prostředky, které nepoškozují břity ze slinutého karbidu. Nalepování pryskyřice vede ke zvýšení tření a přehřívání a napodobuje otupení.
- Skladování: Frézy je nutné skladovat ve speciálních kufrech nebo na závěsných policích s plastovými/dřevěnými lůžky, aby se zabránilo mechanickému poškození řezných hran nárazy nebo vzájemným kontaktem.
Vedení evidence nástrojové životnosti nám umožňuje předvídat potřebu ostření a výměny a vyhnout se náhlým prostojům zařízení. Komplexní údržba nástrojů tak není jen péčí o frézy, ale i zárukou kontinuity a vysoké kvality celého výrobního procesu.
🌲 Ekologické aspekty a nakládání s odpady z frézování
V podmínkách moderní, společensky odpovědné výroby nabývají ekologické aspekty a nakládání s odpady z radiusového frézování zvláštního významu. Odpady z frézování, převážně ve formě jemných dřevěných třísek a prachu, vyžadují správnou likvidaci a samotný proces by měl být co nejvíce energeticky účinný.
Třísky a prach z frézování jsou při vší své zdánlivé neškodnosti potenciální hrozbou.
- Požární nebezpečí: Jemný suchý dřevěný prach, zejména ve směsi se vzduchem, je výbušný a snadno vznětlivý.
- Zdravotní škodlivost: Dřevěný prach, zejména z tvrdých dřevin (dub, buk) nebo dřevotřísky/MDF (s obsahem formaldehydových pryskyřic), je silným alergenem a karcinogenem.
Pro bezpečné a ekologické nakládání s odpady používáme vícestupňový odsávací systém. Tento systém nejen čistí vzduch v pracovní zóně (a zajišťuje tak zdraví personálu), ale také koncentruje odpady ve speciálních zásobnících.
Likvidace odpadů je v naší firmě organizována s důrazem na opětovné využití (recyklaci) a energetické využití:
- Využití k vytápění: Čisté dřevěné třísky (bez příměsi lepidel a nátěrových hmot) se lisují do briket nebo pelet a používají se k vytápění výrobních a skladových prostor. To umožňuje snížit spotřebu fosilních paliv a snížit provozní náklady.
- Surovina pro deskové materiály: Třísky a prach nevhodné k vytápění (například z MDF/laminované dřevotřísky) se předávají do specializovaných podniků k využití jako druhotná surovina při výrobě dřevotřísky.
- Kompostování: Při práci s čistým dřevem lze zbytky využít ke kompostování, pokud jejich objem neumožňuje jejich rentabilní využití k vytápění.
Energetická účinnost procesu je rovněž důležitým aspektem. Použití ostrých, správně naostřených fréz a optimálních řezných parametrů vede ke snížení spotřeby energie stroje. Tupý nástroj vyžaduje větší výkon, což přímo vede k nadměrné spotřebě elektřiny. Také pravidelná údržba odsávacích systémů (čištění filtrů) udržuje jejich účinnost při minimální spotřebě energie.
Konečně i samotná volba výchozího materiálu má ekologický význam. Dáváme přednost dřevu vytěženému v souladu se zásadami udržitelného lesního hospodářství a s příslušnými certifikáty (například FSC). To zaručuje, že i konečný výrobek, získaný po všech fázích frézování a úpravy, je součástí odpovědného dodavatelského řetězce.
Tak je v rámci radiusového frézování péče o nástroj a kvalitu povrchu nerozlučně spjata s péčí o životní prostředí a zdraví zaměstnanců, což je neoddělitelnou součástí našeho firemního standardu.
💡 Závěr
Radiusové frézování hran je mnohem víc než pouhé zaoblení rohu. Je to komplexní technologický proces, který vyžaduje hluboké znalosti v oblasti nauky o materiálu (dřevo), mechaniky řezání (volba nástroje a parametrů) a metrologie (kontrola geometrie). Na přesnosti a čistotě provedení této operace přímo závisí nejen estetická přitažlivost výrobku, ale i jeho bezpečnost, ergonomie a životnost konečného nátěru. Moderní technologie, včetně CNC strojů a přesných nástrojů, nám umožňují dosáhnout nepřekonatelné opakovatelnosti a nejvyšší kvality i při práci se složitými a rozmarnými druhy dřeva. K této operaci přistupujeme s inženýrskou přesností a odpovědností, což je zárukou životnosti našich produktů.





