Fizyka procesu: dlaczego MDF „puszy się” podczas frezowania

Aby zrozumieć, jak walczyć z podnoszeniem się włosa, trzeba zajrzeć do wnętrza płyty MDF. To nie lity kawałek drewna, lecz sprasowana masa drobnodyspersyjnego pyłu drzewnego, spojona żywicami mocznikowymi. Gęstość tej masy jest rozłożona nierównomiernie: warstwa zewnętrzna płyty jest zawsze gęstsza i twardsza niż jej rdzeń. Gdy frez zagłębia się w materiał, przechodzi przez „skorupę” i trafia w luźniejsze warstwy, gdzie spoiwa jest mniej, a włókna ułożone są chaotycznie.
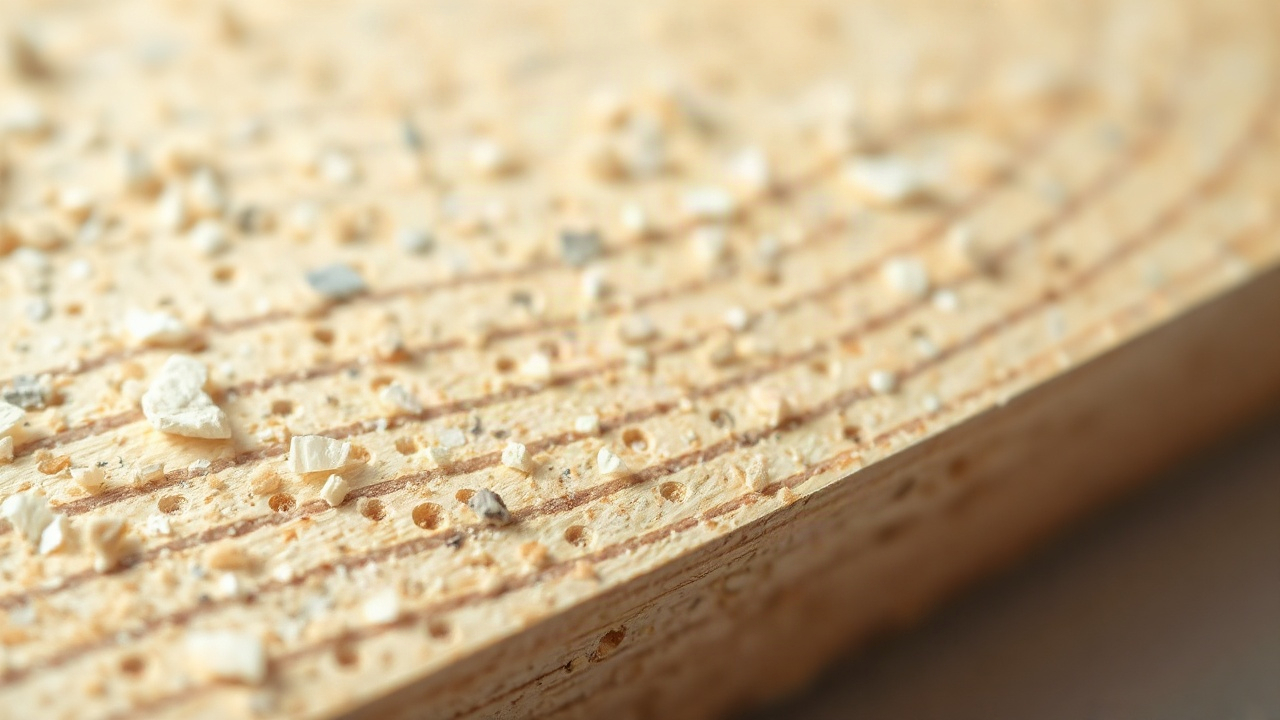
Główny problem polega na tym, że przy oddziaływaniu mechanicznym ostrze nie zawsze czysto przecina włókno. Zamiast tego może wyrywać mikroskopijne cząsteczki celulozy, które pozostają wystając na powierzchni. Te włoski nazywa się właśnie „włosem”. Przy późniejszym nanoszeniu podkładu lub emalii na bazie wodnej albo rozpuszczalnikowej włókna te wchłaniają ciecz, pęcznieją i stają „dęba”, tworząc efekt papieru ściernego.
Jakość samej płyty odgrywa pierwszorzędną rolę. Tanie płyty MDF często mają luźną strukturę w środku, co praktycznie uniemożliwia uzyskanie gładkiego profilu bez ogromnych nakładów pracy przy szlifowaniu. Do wysokiej jakości frontów pod emalię zaleca się stosowanie płyt z oznaczeniem MDF do głębokiego frezowania. Wyróżniają się one podwyższoną gęstością na całej grubości i drobnofrakcyjnym składem, co znacznie zmniejsza ryzyko powstawania strzępów.
Na wynik wpływa również temperatura w strefie cięcia. Jeśli narzędzie się stępiło lub obroty dobrano nieprawidłowo, materiał zaczyna się nie ciąć, lecz przypalać lub topić. Żywice utrzymujące włókna miękną i zamiast czystego cięcia powstaje lepka masa, która po ostygnięciu zamienia się w nieestetyczne narosty. Właściwy reżim temperaturowy to gwarancja, że włókna zostaną odcięte czysto, bez deformacji struktury płyty.
Warto też uwzględnić wilgotność materiału. Zbyt suchy MDF staje się kruchy, a krawędzie frezowania mogą się kruszyć. Zbyt wilgotny z pewnością da silny włos, ponieważ włókna będą elastyczne i „umkną” ostrzu, zamiast zostać ścięte. Idealny wskaźnik wilgotności do pracy wynosi 6–8%. Tylko w tym zakresie właściwości fizykochemiczne płyty pozwalają osiągnąć jubilerską precyzję obróbki.
Często początkujący popełniają błąd, próbując zrekompensować słabą jakość frezowania nadmierną warstwą podkładu. Jednak podkład jedynie uwydatnia wady, jeśli włos nie został usunięty mechanicznie. Emalia ma właściwość „naciągania się” podczas wysychania, a każda nierówność ukryta pod warstwą farby z czasem ujawni się w postaci drobnych guzków lub „cellulitu” na powierzchni połyskliwej lub matowej.
Wybór narzędzia: diament kontra węglik spiekany
Narzędzie to serce procesu. Do pracy z MDF zwykle wybiera się spośród dwóch typów frezów: z węglika spiekanego (HM) i diamentowych (PCD). Każdy z nich ma swoje zalety, ale w produkcji seryjnej frontów pod emalię wybór częściej pada na wyspecjalizowane oprzyrządowanie. Frezy z węglika spiekanego kosztują mniej i łatwiej je naostrzyć, ale dość szybko tępią się o ścierne substancje klejące zawarte w płycie.
Narzędzie diamentowe wygrywa pod względem trwałości dziesiątki razy. Krawędź diamentowa zachowuje ostrość przez tysiące metrów bieżących, co jest krytyczne dla stabilnej jakości. Gdy tylko frez zaczyna się tępić, przestaje ciąć włókno, a zaczyna je „głaskać” lub rwać, co natychmiast prowadzi do pojawienia się tego samego włosa, z którym walczymy.
Geometria frezu ma nie mniejsze znaczenie niż materiał ostrza. Do zapobiegania włosowi najlepiej nadają się narzędzia z kątem osiowym (pochylonym ostrzem). Taki frez działa na zasadzie gilotyny, ścinając włókna pod kątem, a nie uderzając w nie całą płaszczyzną naraz. Pozwala to uzyskać czystą krawędź nawet na luźnych fragmentach płyty.
| Typ frezu | Zalety | Wady | Zalecane zastosowanie |
|---|---|---|---|
| Węglik spiekany (HM) | Niska cena, możliwość złożonego ostrzenia | Szybkie zużycie, wymaga częstej wymiany | Małe nakłady, zamówienia jednostkowe |
| Diament (PCD) | Ogromna żywotność, stabilna geometria | Wysoki koszt, kruchość przy uderzeniach | Produkcja seryjna, obrabiarki CNC |
| Frezy spiralne | Doskonały wyrzut wióra, czyste cięcie | Trudność ostrzenia fragmentów profilowych | Głębokie wybieranie rowków, rozkrój |
Ważne jest, aby kontrolować stan łożysk i bicie wrzeciona. Nawet najdroższy frez zostawi „falę” na powierzchni, jeśli maszyna ma luzy. Mikrowibracja przenosi się na krawędź skrawającą i zamiast gładkiej płaszczyzny otrzymujemy mikroskopijny grzebień, który trzeba będzie długo wyszlifowywać ręcznie.
Czystość narzędzia to kolejny niuans. Na ostrzach często osadza się nagar z żywicy i pyłu drzewnego. Ta warstwa zwiększa tarcie i tępi krawędź skrawającą. Regularne czyszczenie frezów specjalnymi rozpuszczalnikami pozwala przedłużyć ich żywotność i zachować jakość cięcia bez przegrzania materiału.
Optymalne parametry skrawania na obrabiarkach CNC
Prawidłowo ustawiona obrabiarka to 70% sukcesu. Główny dylemat przy frezowaniu MDF polega na równowadze między prędkością posuwu a obrotami wrzeciona. Jeśli posuw jest zbyt wolny, frez zbyt długo pozostaje w jednym punkcie, przegrzewa materiał i „przypala” go. Jeśli zbyt szybki – narzędzie zaczyna wibrować, wyrywając kawałki włókien.
Do standardowych operacji na MDF profesjonaliści zalecają trzymanie się następujących parametrów (które oczywiście trzeba dostosować do konkretnej obrabiarki):
- Prędkość obrotowa wrzeciona: 18 000 – 24 000 obr/min.
- Prędkość posuwu: od 3 do 8 metrów na minutę w zależności od głębokości cięcia.
- Naddatek zbierany za jedno przejście: nie więcej niż 4–6 mm dla obróbki wykończeniowej.
Zastosowanie strategii frezowania przeciwbieżnego i współbieżnego może istotnie zmienić wynik. Frezowanie współbieżne (gdy kierunek obrotu frezu pokrywa się z kierunkiem posuwu) zwykle daje czystszą powierzchnię, ponieważ frez „dociska” włókna. Jednak na lekkich obrabiarkach może to wywołać wibracje, dlatego frezowanie przeciwbieżne pozostaje klasyką dla przejść zgrubnych.
Obróbka wieloetapowa to tajna broń doświadczonych fachowców. Zamiast wycinać złożony profil za jednym razem, lepiej podzielić operację na dwa etapy. Pierwszy – przejście zgrubne z naddatkiem 0,5–1 mm. Drugi – przejście wykończeniowe ostrym frezem z dużą prędkością. Przy przejściu wykończeniowym obciążenie narzędzia jest minimalne, co pozwala ściąć włos maksymalnie starannie i pozostawić powierzchnię niemal lustrzaną.
Nie zapominaj o odciągu. Skuteczne usuwanie wióra ze strefy cięcia nie tylko chroni zdrowie operatora, ale też zapobiega ponownemu dostawaniu się odpadów pod nóż. Wiór zakleszczony między frezem a przedmiotem obrabianym rysuje powierzchnię i tworzy zbędne tarcie, prowokując nagrzewanie. Mocny odciąg to obowiązkowy atrybut wysokiej jakości frezowania.
Szlifowanie po frezowaniu: czym i jak
Nawet po najidealniejszym frezie na MDF pozostaje mikroskopijna chropowatość. Szlifowanie to proces, który albo zamieni przedmiot w arcydzieło, albo zepsuje całą geometrię. Główna zasada: nie próbuj usuwać włosa zbyt grubym ziarnem. Lepiej zacząć od materiału ściernego P150 lub P180, stopniowo przechodząc do drobniejszego.
Do obróbki narożników wewnętrznych i złożonych profili, gdzie nie dosięgnie szlifierka, stosuje się specjalne gąbki szlifierskie lub klocki profilowe. Zwykły papier ścierny trzymany w dłoni może „zawalić” ostre krawędzie frezowania, co jest krytyczne dla współczesnych minimalistycznych wzorów. Ostre, wyraźne linie to oznaka drogiego wyrobu.
Szczególną uwagę zwraca się na czoła i wewnętrzne wybrania. Właśnie tam struktura MDF jest najbardziej luźna. Te miejsca należy szlifować aż do odczucia pełnej gładkości w dotyku. Jeśli po szlifowaniu widzisz, że powierzchnia stała się jaśniejsza i „bardziej puszysta”, oznacza to, że odsłoniłeś warstwę wewnętrzną. To sygnał, że w tym miejscu potrzebna będzie wzmocniona obróbka izolatorem lub podkładem.
Kolejność ręcznego wykańczania profilu:
- Wstępne oczyszczenie z pyłu i zadziorów (szczotka lub sprężone powietrze).
- Szlifowanie płaszczyzny szlifierką mimośrodową (ziarno P180).
- Obróbka fragmentów profilowych ręcznie gąbką szlifierską (Fine/Very Fine).
- Sprawdzenie powierzchni „pod światło” pod ukośnym kątem lampy.
- Odpylanie ściereczkami przyczepnymi przed gruntowaniem.
Nie można zapominać o szlifowaniu międzyoperacyjnym po naniesieniu pierwszej warstwy podkładu. Właśnie w tym momencie podniesiony włos zastyga, stając się twardy. Trzeba go ostrożnie „zgolić” ścierniwem P240–P320, starając się nie przetrzeć podkładu aż do drewna. Jeśli się przetrze – proces się powtórzy: wilgoć z kolejnej warstwy farby ponownie podniesie włos w odsłoniętym miejscu.
Zastosowanie izolatorów: blokujemy nasiąkliwość
MDF w miejscach frezowania działa jak gąbka. Jeśli od razu nanieść emalię, wsiąknie ona w pory, zostawiając plamy i nierówny połysk. Aby tego uniknąć, stosuje się izolatory do MDF (lub primery-bariery). To specjalne składy na bazie poliuretanu lub akrylu, które mają bardzo wysoką zdolność wnikania i krótki czas schnięcia.
Izolator wiąże wolne włókna i uszczelnia pory, tworząc na powierzchni cienki, ale bardzo zwarty film. Zapobiega to wchłanianiu kolejnych warstw podkładu i emalii. Zastosowanie izolatora pozwala istotnie zaoszczędzić na kosztownym podkładzie, ponieważ jego zużycie zmniejsza się 1,5–2-krotnie.
Izolator jest szczególnie ważny dla frontów, które będą malowane na ciemne kolory lub pokrywane połyskiem. Na takich powierzchniach każda nierównomierność wsiąkania podłoża od razu ujawnia się jako wada wizualna – „zapadnięcia” koloru. Nanoszenie izolatora wykonuje się cienką warstwą, bez zacieków, zwracając maksymalną uwagę właśnie na fragmenty frezowane i krawędzie.
Po wyschnięciu izolatora (zwykle zajmuje to od 20 do 60 minut) powierzchnia staje się „szklana”. Nie boi się już wilgoci zawartej w farbie. Niektórzy fachowcy wolą lekko przeszlifować izolator ziarnem P320, aby usunąć ewentualne drobne pyłki, choć wiele nowoczesnych składów kładzie się tak gładko, że pozwala przejść do gruntowania bez obróbki pośredniej.
Gruntowanie: tworzenie fundamentu pod emalię
Podkład to ogniwo pośrednie między luźnym MDF a dekoracyjną emalią. Do wysokiej jakości frontów stosuje się dwuskładnikowe podkłady poliuretanowe lub poliestrowe. Składy poliestrowe mają ogromną zawartość substancji stałych, co pozwala w jednym-dwóch przejściach całkowicie wyrównać powierzchnię i ukryć wszystkie mikrowady frezowania.
Nanoszenie podkładu to odpowiedzialny etap. Pierwszą warstwę zwykle nanosi się cienkimi przejściami „na krzyż”. Gwarantuje to, że podkład dotrze do wszystkich zagłębień złożonego frezowania. Ważne jest, aby kontrolować ciśnienie powietrza w pistolecie lakierniczym i lepkość materiału. Zbyt gęsty podkład da „skórkę pomarańczową”, zbyt rzadki – spłynie z pionowych powierzchni faset.
Po całkowitej polimeryzacji podkładu następuje etap szlifowania końcowego pod emalię. To najdelikatniejszy moment. Naszym zadaniem jest uczynić powierzchnię idealnie równą, jak kartka papieru, nie ścierając przy tym warstwy podkładu na ostrych krawędziach frezowania. Doświadczeni lakiernicy używają pudru wywoływacza lub kontrastowej farby, aby widzieć wszystkie nierówności podczas szlifowania.
Typowe błędy przy gruntowaniu:
- Nanoszenie zbyt grubej warstwy za jednym razem (ryzyko pękania).
- Niedostateczne schnięcie (doprowadzi do skurczu emalii po kilku tygodniach).
- Stosowanie niekompatybilnych rozcieńczalników (spęcznienie powłoki).
- Słabe odpylanie (pęcherzyki pod emalią).
Idealnie przygotowany podkład powinien mieć równomierny matowy połysk po szlifowaniu ziarnem P400 lub P600. Jeśli widzisz porowate fragmenty w strefie frezowania – oznacza to, że przygotowanie było niewystarczające i wymagane jest ponowne gruntowanie. Pamiętaj: emalia nie ukrywa wad, ona je uwydatnia.
Subtelności pracy ze złożonymi profilami
Klasyczne fronty z głębokimi płycinami lub nowoczesny „uchwyt zintegrowany” stwarzają mnóstwo problemów przy frezowaniu. Im bardziej złożony profil, tym większe prawdopodobieństwo uzyskania strefy o słabej jakości powierzchni. W wąskich, głębokich rowkach prędkość skrawania faktycznie spada, a odprowadzanie wióra jest utrudnione. To idealne warunki do powstawania nagaru i podnoszenia się włosa.
Przy pracy ze złożonymi frezami ważne jest stosowanie cykli kombinowanych. Na przykład najpierw użyć zwykłego frezu rowkowego do wybrania głównej objętości materiału, a następnie – profilowego dla nadania kształtu wykończeniowego. Odciąża to narzędzie profilowe, przedłuża jego życie i znacznie poprawia jakość powierzchni wykończeniowej w miejscach trudno dostępnych.
Dla narożników wewnętrznych, gdzie promień frezu nie pozwala uzyskać idealnej ostrości, czasem wymagane jest ręczne podcięcie dłutem. Jednak nowoczesne technologie CNC pozwalają to zminimalizować, stosując frezy o małej średnicy (do 1-2 mm) na końcowym etapie kreślenia narożników. Tworzy to efekt „ręcznej roboty” z maszynową precyzją.
Kolejny profesjonalny sekret to zastosowanie „warstwy ofiarnej” lub specjalnych dociskaczy. Jeśli detal jest źle zamocowany na stole podciśnieniowym obrabiarki, zaczyna rezonować pod działaniem frezu. Ten rezonans to główny wróg czystej powierzchni. Upewnij się, że pompa próżniowa pracuje na pełnej mocy, a uszczelki stołu nie przepuszczają powietrza.
Kontrola jakości i przygotowanie do malowania
Zanim detal trafi do kabiny lakierniczej, musi przejść kontrolę końcową. Doświadczony fachowiec sprawdza detale nie tylko oczami, ale i rękami. Palce są znacznie bardziej czułe na mikroskopijne guzki i „niedoszlifowane” fragmenty niż wzrok. Przesuń ręką po wszystkich frezowanych liniach – powinny być gładkie jak jedwab.
Kontrolę wizualną najlepiej przeprowadzać pod mocnym światłem ukośnym. Lampa ustawiona niemal równolegle do powierzchni detalu natychmiast ujawni wszystkie cienie od włosa, rysy od papieru ściernego i nierówności szlifowania. Jeśli na tym etapie zauważysz włos – nie leń się, odeślij detal do poprawki. Naprawianie wady na etapie emalii będzie wielokrotnie droższe.
Odpylanie przed malowaniem to rytuał. Nie wystarczy po prostu dmuchnąć sprężonym powietrzem z pistoletu. W powietrzu ze sprężarki mogą znajdować się mikrokropelki oleju lub wilgoci, które wywołają kratery na emalii. Używaj wysokiej jakości filtrów-odwadniaczy i specjalnych ściereczek antystatycznych, które nie tylko zmiatają pył, ale przyciągają go do siebie.
Lista kontrolna przed emalią:
- Brak widocznego włosa na frezowanych fragmentach.
- Wyrazistość i równomierność wszystkich krawędzi i narożników.
- Brak „przetarć” podkładu aż do podłoża MDF.
- Czystość powierzchni (brak tłustych plam od palców i pyłu).
- Równomierna matowość całej powierzchni po szlifowaniu.
Gdy wszystkie kryteria są spełnione, front jest gotowy do powłoki wykończeniowej. Praca z emalią wymaga czystości sali operacyjnej: żadnego pyłu w powietrzu, właściwa temperatura i wilgotność w lakierni. Tylko przy takim kompleksowym podejściu – od wyboru płyty MDF po ostatni ruch pistoletu lakierniczego – można uzyskać idealny front, który przez długie lata będzie cieszył oko nienaganną gładkością.