
Etapy szpachlowania i szlifowania wyrobów z drewna: tworzenie równej powierzchni bez wad
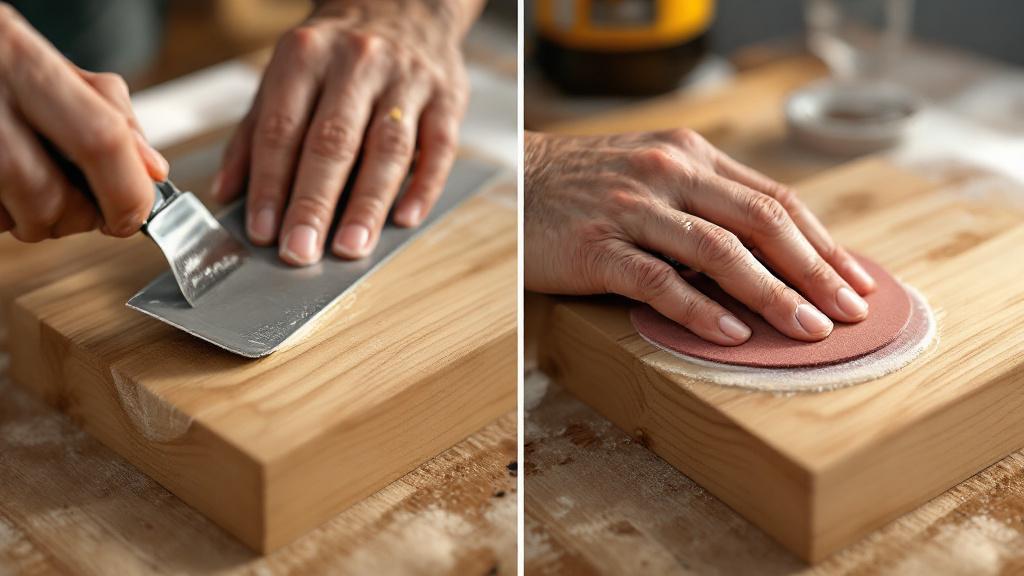
Obróbka drewna to nie tylko proces mechaniczny, lecz prawdziwa sztuka, w której każdy etap ma decydujące znaczenie dla efektu końcowego. W naszej pracy, gdy tworzymy meble, elementy wnętrz lub inne wyroby, zawsze przywiązujemy szczególną wagę do końcowego przygotowania powierzchni. To właśnie szpachlowanie i szlifowanie są tymi kluczowymi operacjami, które przekształcają półfabrykat z surowego materiału w gładką, idealną podstawę gotową na nałożenie powłoki wykończeniowej – czy to lakieru, oleju, czy farby. Stworzenie nienagannie równej powierzchni bez widocznych wad jest gwarancją trwałości i estetycznej atrakcyjności wyrobu.
Etap przygotowawczy: diagnostyka i czyszczenie powierzchni
Zanim przystąpi się do prac zasadniczych, konieczne jest przeprowadzenie dokładnej diagnostyki powierzchni drewna. Na tym etapie oceniamy ogólny stan materiału i wykrywamy wszystkie wady, które trzeba usunąć.
Powierzchnia drewna, nawet po wstępnej obróbce mechanicznej, może zawierać wiele naturalnych i technologicznych skaz: drobne pęknięcia, odpryski, sęki (zwłaszcza wypadające lub wadliwe), ślady po mocowaniach lub narzędziach, a także niejednorodne pory i włókna.
Każda z tych wad wymaga indywidualnego podejścia i określenia optymalnej metody usunięcia. Od jakości diagnostyki wprost zależy dobór masy szpachlowej i planu dalszych prac. Niewielkie, ledwo widoczne pory można wypełnić wykańczającą warstwą szpachlówki, natomiast głębokie pęknięcia lub duże ubytki będą wymagały wielowarstwowego nałożenia lub zastosowania specjalnych mas naprawczych.
Kolejnym krytycznie ważnym krokiem jest czyszczenie powierzchni. Drewno musi być całkowicie wolne od wszelkich zanieczyszczeń, w tym pyłu, żywicy, plam tłuszczu lub resztek starych powłok, jeśli chodzi o renowację.
Pył pozostały po wstępnym szlifowaniu lub cięciu może znacznie obniżyć adhezję (przyczepność) szpachlówki do drewna. Masa szpachlowa po prostu nie zdoła wniknąć w pory i pewnie się zakotwiczyć, co w przyszłości doprowadzi do jej odspojenia lub pękania.
Do czyszczenia stosuje się odkurzacze przemysłowe, specjalne środki odtłuszczające (do usuwania żywicy lub tłustych śladów) oraz w razie potrzeby wilgotną szmatkę, którą koniecznie należy zmienić na suchą, aby powierzchnia całkowicie wyschła.
Ważne jest również, aby zwrócić uwagę na wilgotność drewna. Przed szpachlowaniem i szlifowaniem wilgotność nie powinna przekraczać wartości dopuszczalnych (zwykle 8-12% dla wyrobów meblowych), w przeciwnym razie proces schnięcia szpachlówki zostanie zaburzony, a ona sama może nadmiernie się skurczyć.
W przypadku pracy z niektórymi gatunkami drewna skłonnymi do wydzielania żywicy (na przykład gatunkami iglastymi) może być potrzebna dodatkowa obróbka specjalnymi środkami blokującymi lub całkowite usunięcie kieszeni żywicznych, aby zapobiec ich przebijaniu przez powłokę wykończeniową.
Dopiero po całkowitym oczyszczeniu i wysuszeniu można zagwarantować, że szpachlówka ułoży się równo, zapewni niezbędną wytrzymałość i nie będzie sprawiać problemów na kolejnych etapach wykończenia. Etap przygotowawczy nie jest więc zwykłą formalnością, lecz fundamentalną podstawą osiągnięcia idealnej jakości gotowego wyrobu.
Dobór masy szpachlowej: materiałoznawstwo w praktyce
Właściwy dobór masy szpachlowej to jeden z kluczowych czynników decydujących o powodzeniu całego procesu. Na rynku dostępnych jest wiele materiałów, a każdy z nich ma swoje cechy, zalety i ograniczenia.
Nasza decyzja zawsze opiera się na kilku parametrach: gatunek drewna, warunki eksploatacji przyszłego wyrobu (prace wewnętrzne lub zewnętrzne), rozmiar i głębokość wad, a także rodzaj powłoki wykończeniowej.
Najczęściej w obróbce drewna stosuje się następujące rodzaje szpachlówek:
- Szpachlówki akrylowe (na bazie wody): to najpopularniejszy i najbardziej uniwersalny wybór do prac wewnętrznych. Cechują się wysoką elastycznością, ekologicznością, słabym zapachem i doskonałą przyczepnością. Szybko schną i łatwo się szlifują. Nie nadają się jednak do bardzo głębokich wad z powodu ryzyka skurczu. Masy akrylowe często są dostępne w różnych odcieniach imitujących kolor popularnych gatunków drewna.
- Dwuskładnikowe szpachlówki poliestrowe (epoksydowe): te masy są niezastąpione przy usuwaniu głębokich, znacznych wad, takich jak duże pęknięcia, odpryski czy naprawa uszkodzonych narożników. Odznaczają się wysoką wytrzymałością, minimalnym skurczem i doskonałą odpornością na wilgoć. Po utwardzeniu można je obrabiać jak samo drewno: wiercić, ciąć, wbijać gwoździe. Ich główną wadą jest trudniejsze szlifowanie w porównaniu z akrylowymi oraz konieczność dokładnego zachowania proporcji przy mieszaniu składników.
- Szpachlówki nitrocelulozowe: stosowane rzadziej, głównie do drobnych wad. Szybko schną, ale wymagają dobrej wentylacji z powodu zawartych w nich rozpuszczalników. Zapewniają wysoką twardość, ale są mniej elastyczne.
Do prac zewnętrznych, gdzie wyrób będzie narażony na działanie wilgoci, promieniowania UV i wahań temperatury, zawsze wybieramy masy o podwyższonej odporności na wilgoć i warunki atmosferyczne, takie jak specjalne akrylowe do prac zewnętrznych lub szpachlówki epoksydowe.
Na osobną uwagę zasługuje dobór koloru. Jeśli planowana jest powłoka wykończeniowa zachowująca teksturę drewna (przezroczysty lakier, olej, bejca), szpachlówka musi maksymalnie odpowiadać odcieniowi obrabianego gatunku po jego zabarwieniu. Doświadczeni mistrzowie często stosują szpachlówki, które można samodzielnie barwić pyłem drzewnym uzyskanym przy szlifowaniu tego samego wyrobu, aby osiągnąć idealną zgodność koloru.
Jeśli natomiast wyrób ma być całkowicie pokryty farbą kryjącą, kolor szpachlówki nie jest aż tak istotny, ale zaleca się jasne odcienie, aby uniknąć prześwitywania pigmentu przez powłokę wykończeniową.
Należy również uwzględnić czas schnięcia szpachlówki, zwłaszcza przy pracy z dużymi ilościami lub przy nakładaniu wielowarstwowym. Wpływa to na ogólną wydajność zakładu i termin realizacji zamówienia. Dobór profesjonalnych szybkoschnących mas pozwala zoptymalizować proces pracy bez uszczerbku dla jakości.
Ostatecznie dobór szpachlówki to wyważona decyzja uwzględniająca skład chemiczny, właściwości mechaniczne i wymagania estetyczne projektu. Źle dobrany materiał może stworzyć więcej problemów, niż rozwiązać, dlatego zawsze podchodzimy do tego etapu z maksymalną odpowiedzialnością i znajomością materiałoznawstwa.
Technika nakładania szpachlówki: od małej wady do równej płaszczyzny
Nakładanie szpachlówki to nie zwykłe zamazywanie wad, lecz precyzyjna operacja technologiczna wymagająca staranności i zrozumienia zachowania materiału. Głównym celem jest wypełnienie ubytków przy jednoczesnym zminimalizowaniu nadmiaru nakładanego na nieuszkodzone miejsca.
Do tej pracy używa się szpachelek o różnej szerokości i elastyczności – metalowych, plastikowych lub gumowych. Wybór narzędzia zależy od charakteru wady: do punktowych, drobnych uszkodzeń wygodniej użyć wąskiej, sztywnej szpachelki, która pozwala punktowo wcisnąć materiał. Do wypełniania długich pęknięć lub wyrównywania dużych powierzchni stosuje się szeroką i bardziej elastyczną szpachelkę.
Zasady nakładania:
- Lokalizacja wad: Jeśli wada jest głęboka (ponad 3-5 mm), szpachlówkę nakłada się warstwowo. Każdą kolejną warstwę nakłada się dopiero po całkowitym wyschnięciu poprzedniej, aby uniknąć nadmiernego skurczu i pękania. Przy bardzo dużych ubytkach może być potrzebne zbrojenie, na przykład siatką z włókna szklanego (taśmą zbrojącą) na pierwszej warstwie.
- Wciskanie: Masy szpachlowej nie należy po prostu nakładać na wadę, lecz wciskać ją w ubytek lub pęknięcie pod kątem. Gwarantuje to maksymalne wypełnienie porów i wyparcie powietrza, co zapewnia mocne połączenie (adhezję).
- Nakładanie cienkowarstwowe (na zdzierkę): Przy pracy z drobnymi porami lub przy ciągłym wyrównywaniu powierzchni szpachlówkę nakłada się bardzo cienką warstwą – na zdzierkę. Oznacza to, że szpachelkę trzyma się pod ostrym kątem do powierzchni i usuwa się praktycznie cały materiał, pozostawiając go tylko w drobnych porach.
- Nadmiar: Po wypełnieniu wady szpachelkę prowadzi się pod kątem (około 45-60 stopni) do powierzchni, aby usunąć nadmiar materiału i maksymalnie wyrównać miejsce z otaczającym drewnem. Zawsze lepiej pozostawić niewielki nadmiar (z małym „garbem”) niż niedobór, ponieważ przy schnięciu materiał się skurczy, a szlifowanie wykańczające całkowicie go usunie.
- Kierunek ruchu: W miarę możliwości szpachlówkę nakłada się i zbiera w poprzek włókien drewna. Pozwala to materiałowi lepiej wypełnić otwarte pory i pęknięcia, a jednocześnie ułatwia późniejsze szlifowanie nadmiaru.
Szczególną uwagę poświęca się pracy z narożnikami i połączeniami. Tutaj ważna jest precyzja, aby nie zapchać szpachlówką przylegających płaszczyzn. Stosuje się szpachelki narożne lub technikę, w której szpachlówkę nakłada się w jedną stronę, a następnie wyrównuje drugą stroną szpachelki, tworząc wyraźną krawędź.
Kontrola schnięcia — to krytycznie ważny etap. Czas schnięcia jest ściśle określony przez producenta i zależy od temperatury, wilgotności powietrza i grubości warstwy. Nieprzestrzeganie tego czasu to jeden z najczęstszych błędów, prowadzący do powstawania pęknięć i „zapadnięć” po wykończeniu. W warunkach naszej produkcji ściśle kontrolujemy parametry mikroklimatu, aby zapewnić optymalne warunki utwardzania szpachlówki.
Po całkowitym wyschnięciu, przed przejściem do szlifowania wykańczającego, często przeprowadza się wstępne oczyszczenie – usunięcie najbardziej wystających nadmiarów szpachlówki ostrą szpachelką lub bardzo grubym papierem ściernym, aby ułatwić dalszą pracę szlifierkami.
Mistrzostwo w nakładaniu szpachlówki polega nie tylko na staranności, ale i na umiejętności oszczędzania materiału i czasu dzięki minimalizowaniu nadmiaru, który później trzeba by długo i pracochłonnie usuwać szlifowaniem.
Szlifowanie zgrubne (kalibrowanie): usuwanie największych nierówności
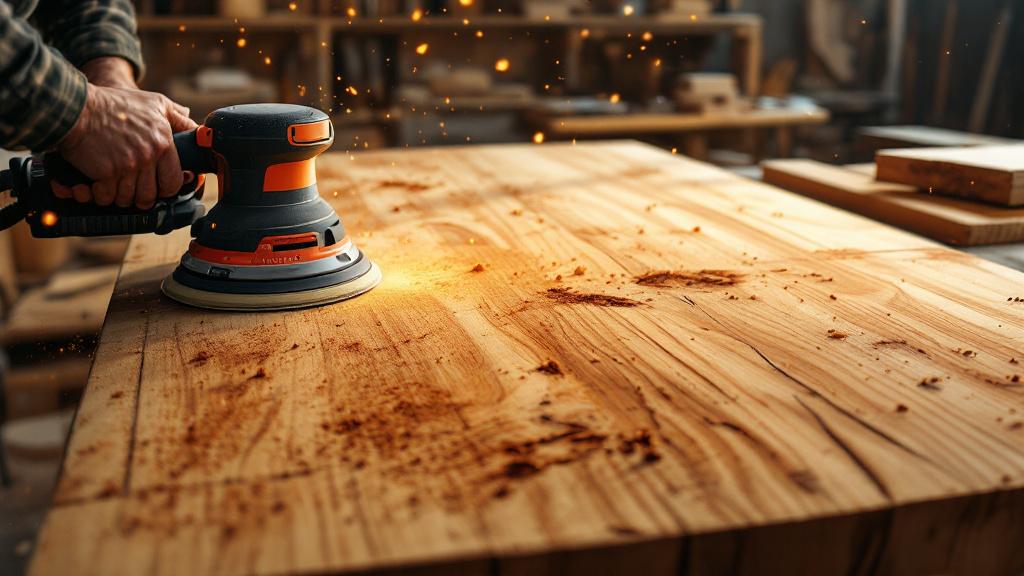
Szlifowanie zgrubne, czyli kalibrowanie, to pierwszy krok po wyschnięciu szpachlówki i poprzedza obróbkę wykańczającą. Celem tego etapu jest usunięcie wszystkich wystających nadmiarów masy szpachlowej, zrównanie łat z zasadniczą powierzchnią drewna, a także usunięcie dużych nierówności technologicznych pozostałych po cięciu lub frezowaniu.
Do szlifowania zgrubnego stosuje się materiały ścierne o grubym ziarnie, zwykle w zakresie od P60 do P100. Wybór konkretnej gradacji zależy od gatunku drewna (bardziej miękkie drewno wymaga drobniejszego ziarna, aby uniknąć głębokich rys) i ilości usuwanego materiału.
W warunkach produkcji przemysłowej do kalibrowania płaskich powierzchni stosuje się szlifierki taśmowe stacjonarne lub mocne szlifierki taśmowe typu ręcznego.
Technika szlifowania zgrubnego:
- Nacisk i prędkość: Ważne jest, aby stosować umiarkowany i równomierny nacisk na narzędzie. Nadmierny nacisk może prowadzić do przegrzania drewna (zwłaszcza w miejscach z sękami), powstawania „fal” na powierzchni lub tworzenia głębokich rys, które trudno będzie usunąć na kolejnych etapach.
- Kierunek: Szlifowanie zgrubne zawsze wykonuje się ściśle wzdłuż włókien drewna. Szlifowanie w poprzek włókien na tym etapie, grubym materiałem ściernym, pozostawia bardzo głębokie, widoczne rysy, których nie da się ukryć nawet pod grubą warstwą powłoki wykończeniowej.
- Kontrola: Po oszlifowaniu fragmentu należy regularnie sprawdzać powierzchnię – zarówno dotykiem jak i wzrokowo. Powierzchnia powinna stać się jednolita, bez ostrych przejść między szpachlówką a drewnem.
Na tym etapie szczególną uwagę poświęca się miejscom, w których nałożono szpachlówkę. Krawędzie łat powinny płynnie, bez stopni, przechodzić w otaczające drewno. Niedostateczne szlifowanie pozostawi wypukłości, które ujawnią się po nałożeniu powłoki wykończeniowej; nadmierne – doprowadzi do niepożądanego zagłębienia (osiadania) wokół naprawionego miejsca.
Na etapie szlifowania zgrubnego można również usunąć niewielkie różnice wysokości między sąsiednimi elementami wyrobu, na przykład na łączeniach płyt meblowych lub klepek parkietowych.
Po zakończeniu szlifowania zgrubnego powstaje duża ilość pyłu. Obowiązkowa aspiracja (usuwanie pyłu) za pomocą odkurzaczy przemysłowych i systemów wentylacji to nie tylko kwestia czystości stanowiska pracy, ale i niezbędny warunek przejścia do kolejnego etapu. Pozostały pył może zapychać materiał ścierny lub dostawać się pod talerz szlifierski, pozostawiając dodatkowe rysy.
Szlifowanie zgrubne to etap kształtowania geometrii. Wyznacza podstawę całej dalszej pracy, a jego jakość decyduje o tym, jak równa i gładka będzie ostateczna powierzchnia.
Podnoszenie włosa drewna (przygotowanie hydrotermiczne)
Po oszlifowaniu powierzchni grubym materiałem ściernym i całkowitym jej wyrównaniu, przed szlifowaniem wykańczającym należy wykonać procedurę zwaną podnoszeniem włosa (lub „otwieraniem porów”). Ten etap jest szczególnie ważny, jeśli jako powłokę wykończeniową planuje się użyć wodnych bejc, lakierów lub farb.
Rzecz w tym, że szlifowanie wygładza wystające włókna drewna. Jednak gdy na tę gładką powierzchnię nakłada się masę na bazie wody, woda wnika w drewno, powoduje pęcznienie włókien i zmusza je do podniesienia się – zjawisko to nazywa się podnoszeniem włosa.
Jeśli nie wykona się tej procedury w sposób kontrolowany przed nałożeniem powłoki wykończeniowej, włos podniesie się już po pierwszej warstwie lakieru lub bejcy, a powierzchnia stanie się szorstka, co będzie wymagało dodatkowego, często trudnego, szlifowania na powłoce.
Technologia podnoszenia włosa:
- Zwilżanie: Powierzchnię po szlifowaniu zgrubnym obrabia się czystą wodą (najlepiej destylowaną lub oczyszczoną, aby uniknąć plam po solach) lub specjalnym podkładem na bazie wody o niskiej zawartości suchej masy. Nakładanie musi być równomierne, bez tworzenia kałuż.
- Suszenie: Wyrób pozostawia się do całkowitego naturalnego wyschnięcia w warunkach kontrolowanej temperatury i wilgotności. Może to zająć od kilku godzin do doby. Włókna drewna pęcznieją i podnoszą się, stając się wyczuwalne dotykiem i widoczne przy oświetleniu bocznym.
- Szlifowanie wtórne: Po całkowitym wyschnięciu powierzchni (gdy staje się szorstka) wykonuje się wtórne, kontrolne szlifowanie z użyciem drobnoziarnistego materiału ściernego (zwykle P180-P220). Na tym etapie usuwa się tylko podniesione końcówki włókien, nie naruszając zasadniczej, już wyrównanej warstwy.
Celem tego wtórnego szlifowania jest zapewnienie, aby po nałożeniu pierwszej warstwy powłoki wykończeniowej włos już się nie podnosił. Usuwając podniesione włókna, uzyskujemy idealnie gładką powierzchnię, która pozostanie taka również po impregnacji.
W przypadku niektórych gatunków drewna, zwłaszcza tych skłonnych do silnego meszkowania (na przykład jesionu lub dębu), etap ten można powtórzyć dwukrotnie.
Procedura podnoszenia włosa jest obowiązkowa dla osiągnięcia wysokiej jakości wykończenia. Zaniedbanie jej nieuchronnie prowadzi do tego, że powłoka nie będzie wyglądać idealnie gładko, lecz będzie miała lekką „szorstkość”, co jest niedopuszczalne w przypadku drogich mebli i ekskluzywnych wyrobów z drewna.
Kontrola tego procesu wymaga doświadczenia, ponieważ trzeba dokładnie określić moment, w którym drewno jest wystarczająco zwilżone, ale nie przesycone wilgocią, oraz kiedy całkowicie wyschło i jest gotowe do obróbki wykańczającej.
Szlifowanie wykańczające: osiągnięcie idealnie gładkiej powierzchni
Szlifowanie wykańczające to ostatni i najbardziej odpowiedzialny etap przed nałożeniem powłoki wykończeniowej. Jego zadaniem jest usunięcie wszystkich mikroryspozostawionych przez poprzednie, grubsze materiały ścierne, i nadanie powierzchni jedwabistej gładkości i doskonałości w dotyku.
Proces szlifowania wykańczającego zawsze wykonuje się etapami, ze stopniowym zwiększaniem gradacji materiału ściernego. Nie wolno przeskakiwać stopni gradacji (na przykład z P100 od razu na P320), ponieważ drobniejszy materiał ścierny nie zdoła usunąć głębokich rys pozostawionych przez grubszy, a one ujawnią się pod powłoką wykończeniową.
Schemat szlifowania etapowego (typowy):
- P80-P100: Zgrubne kalibrowanie (usuwanie szpachlówki i dużych wad).
- P120: Usuwanie rys z poprzedniego etapu.
- P150 (lub P180): Szlifowanie pośrednie.
- P180 (lub P220): Przygotowanie końcowe, w tym usunięcie włosa podniesionego po zwilżeniu.
- P240-P320: Ostateczne szlifowanie dla maksymalnej gładkości.
Do obróbki wykańczającej najczęściej stosuje się szlifierki oscylacyjne lub mimośrodowe. Ich ruch łączy obrót z niewielkimi drganiami orbitalnymi, co pozwala zminimalizować powstawanie kolistych rys (tak zwanych „spirali”) i uzyskać równomierną teksturę.
Kluczowym momentem na tym etapie jest równomierny nacisk i staranna kontrola wzrokowa. Szlifować należy tak długo, aż z powierzchni znikną wszystkie ślady po poprzednim, grubszym materiale ściernym.
Szczególne wymagania co do gradacji:
- Pod olej/wosk: Dla powłok na bazie olejów i wosków często nie zaleca się szlifowania materiałem drobniejszym niż P220-P240. Zbyt gładka powierzchnia (szlifowanie P320 i wyżej) może zmniejszyć porowatość drewna, co obniży zdolność oleju do wnikania we włókna i pogorszy jego właściwości ochronne oraz przyczepność.
- Pod lakier/emalię: Jeśli wymagane jest idealnie połyskowe lub półpołyskowe wykończenie, szlifowanie można kontynuować do P280 lub nawet P320. Dla uzyskania efektu „lustra” stosuje się czasem końcowe polerowanie z użyciem specjalnych past.
Po zakończeniu szlifowania wykańczającego obowiązkowy jest etap kontroli i odpylania. Powierzchnia musi być nie tylko czysta, ale idealnie czysta. Wszelki pozostały drobny pył, zwłaszcza w porach, może wywołać wady na powłoce wykończeniowej, tworząc mikroskopijne wypukłości.
Odpylanie przeprowadza się za pomocą odkurzaczy przemysłowych, a następnie specjalnymi ściereczkami klejącymi lub niestrzępiącą się szmatką lekko zwilżoną środkiem antystatycznym. Gwarantuje to, że powierzchnia jest gotowa na przyjęcie warstwy wykończeniowej.
Szlifowanie wykańczające wymaga nie tylko wyposażenia technicznego, ale i wysokich kwalifikacji mistrza. To medytacyjny i precyzyjny proces, który wprost wpływa na odczucie w dotyku i wizualny odbiór gotowego wyrobu.
Praca z miejscami trudno dostępnymi i elementami profilowanymi
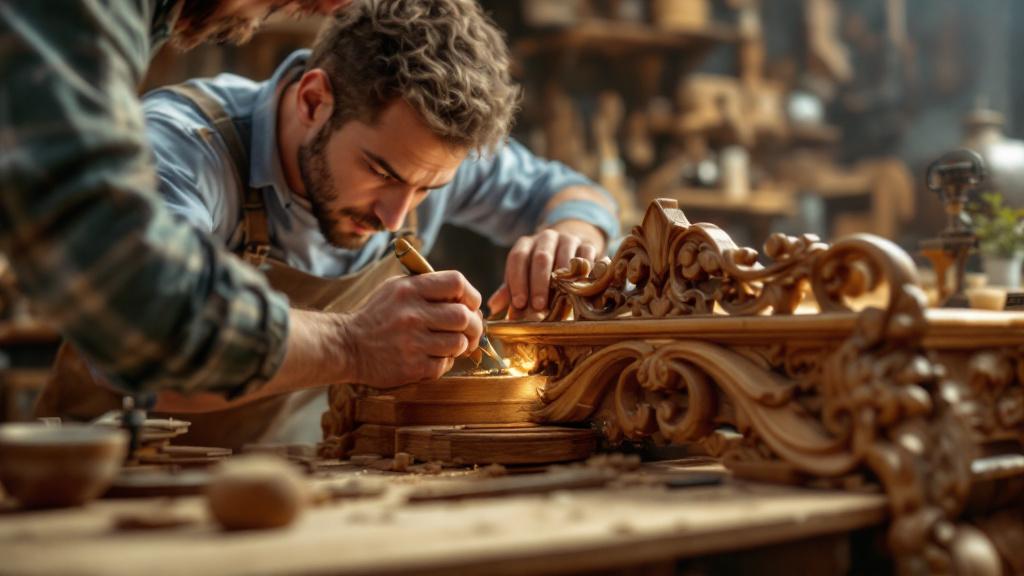
Szlifowanie płaskich powierzchni narzędziem mechanicznym to proces stosunkowo prosty, ale wyrób z drewna z reguły ma złożone profile, narożniki wewnętrzne, promienie i czoła, które wymagają szczególnego podejścia.
Czoła (końce): Włókna na czołach są przecięte w poprzek, co czyni je bardziej porowatymi i skłonnymi do wchłaniania wilgoci i powłok wykończeniowych. Przy szlifowaniu czół należy stosować materiał ścierny o jeden stopień drobniejszy niż do głównych płaszczyzn, aby nie dopuścić do nadmiernego „meszkowania” włókien. Ponadto czoła są bardziej wrażliwe na nacisk i łatwo mogą uzyskać zaokrąglone krawędzie (zawalenie), jeśli nie używa się specjalnych klocków lub nakładek szlifierskich.
Narożniki wewnętrzne i połączenia: Narożników wewnętrznych (90 stopni) i styków elementów nie da się dobrze obrobić okrągłą szlifierką. Tutaj do pracy wkracza narzędzie ręczne:
- Klocki szlifierskie (kloce) o prostych krawędziach, owinięte papierem ściernym.
- Szlifierki delta (żelazka) – wyspecjalizowane narzędzie elektryczne z trójkątną stopą do pracy w narożnikach.
Pracując w narożnikach, niezwykle ważne jest, aby nie uszkodzić przylegających powierzchni. Mistrz musi pilnować, by krawędzie materiału ściernego nie pozostawiały śladów na sąsiedniej płaszczyźnie.
Profile, promienie i elementy krzywoliniowe: Do szlifowania dekoracyjnych frezowanych profili, zaokrągleń i innych elementów profilowanych stosuje się:
- Gąbki szlifierskie i kloce piankowe – dobrze odwzorowują kształt i zapewniają równomierny nacisk.
- Ściernice listkowe i szczotki (do pracy na obrabiarkach) – do szybkiej i skutecznej obróbki złożonych profili.
- Formowane narzędzia ścierne – to specjalne kloce odlane lub wycięte w kształcie obrabianego profilu.
Przy szlifowaniu powierzchni krzywoliniowych ważne jest, aby poruszać się ściśle wzdłuż profilu, by nie zniekształcić jego formy. W odróżnieniu od powierzchni płaskich, gdzie kierunek ruchu zawsze przebiega wzdłuż włókien, tutaj ruch określa geometria elementu.
Praca ręczna: Mimo szerokiego stosowania środków mechanicznych szlifowanie ręczne pozostaje niezastąpione przy najbardziej delikatnych i złożonych miejscach. Pozwala mistrzowi w pełni kontrolować proces, regulując nacisk i kierunek ruchu. Do pracy ręcznej często stosuje się specjalne materiały ścierne na podłożu tkaninowym, które są bardziej elastyczne i wytrzymałe.
Mistrzostwo w pracy z miejscami trudno dostępnymi polega na osiągnięciu tego samego stopnia gładkości i czystości, co na głównych, odsłoniętych powierzchniach. Niedoszlifowane narożniki lub szorstkie profile natychmiast zdradzają nieprofesjonalną pracę po nałożeniu powłoki wykończeniowej. Dlatego etap ten wymaga nie tylko umiejętności technicznych, ale i rozwiniętego wyczucia w dotyku.
Kontrola jakości szpachlowania i szlifowania: profesjonalny audyt
Proces przygotowania powierzchni nie kończy się, dopóki nie przejdzie rygorystycznej kontroli jakości. Ten etap pozwala wykryć wszystkie ukryte wady, które po nałożeniu lakieru lub oleju mogą stać się krytyczne.
Profesjonalna kontrola obejmuje zarówno metody wzrokowe, jak i dotykowe, a także zastosowanie specjalnych technik.
Metody profesjonalnej kontroli:
- Kontrola dotykowa: Najprostsza, ale jedna z najskuteczniejszych metod. Mistrz przesuwa ręką po powierzchni, aby wyczuć najdrobniejsze nierówności, przejścia, stopnie lub miejsca z podniesionym włosem. Kontrolę często przeprowadza się w rękawiczkach lub przy użyciu cienkiej tkaniny, aby zwiększyć czułość i nie pozostawić tłustych śladów.
- Kontrola przy świetle bocznym: Powierzchnię ogląda się pod ostrym kątem do źródła światła (oświetlenie ślizgowe). Metoda ta natychmiast ujawnia wszelkie nierówności niewidoczne przy świetle bezpośrednim: „fale”, nieoszlifowane miejsca, koliste rysy po szlifierce (spirale) lub głębokie ślady po grubym materiale ściernym.
- Kontrolne zwilżanie (wtórne podniesienie włosa): Jak już wspomniano, w przypadku powierzchni pod powłoki wodne powtórne lekkie zwilżenie (nie namaczanie!) pozwala upewnić się, że cały włos został podniesiony i usunięty. Jeśli po wyschnięciu powierzchnia pozostała idealnie gładka, można przystąpić do powłoki wykończeniowej.
- Kontrastowe odpylanie: Aby sprawdzić jakość odpylania (zwłaszcza w porach), można przesunąć po powierzchni kawałkiem czarnej lub białej tkaniny. Brak śladów pyłu na niej potwierdza czystość.
- Zastosowanie podkładu kontrolnego (proszku): Nałożenie specjalnego suchego proszku lub cienkiego, szybkoschnącego, kontrastowego kolorystycznie podkładu w sprayu przed ostatnim etapem szlifowania. Podkład wypełnia wszystkie mikrorysy i nierówności, czyniąc je widocznymi. Późniejsze szlifowanie usuwa podkład z wystających miejsc, ale pozostawia go w rysach, wyraźnie oznaczając miejsca wymagające poprawy.
Brak odpowiedniej kontroli jakości sprawia, że wady, które wydawały się niewidoczne na „suchym” drewnie, gwałtownie się ujawniają po nałożeniu pierwszej warstwy lakieru lub bejcy. Powłoka „podświetla” wszystkie skazy, czyniąc je nie do naprawienia bez całkowitego usunięcia powłoki i ponownego szlifowania.
W naszej pracy kontrola jakości to zawsze podwójne sprawdzenie. Mistrz, który wykonał szlifowanie, przeprowadza wstępne oględziny, a następnie wyrób przekazuje się innemu specjaliście (kontrolerowi jakości lub mistrzowi wykończeniowemu) do niezależnej finalnej oceny. Wyklucza to subiektywność i gwarantuje, że na etap wykończenia trafi wyłącznie nienagannie przygotowany wyrób.
Wpływ gatunku drewna na technologię przygotowania
Różne gatunki drewna mają unikatowe właściwości fizyko-mechaniczne, które wprost wpływają na dobór mas szpachlowych, gradacji ściernych i całą technologię szlifowania. Nie istnieje uniwersalne podejście, a mistrz musi dostosować proces do konkretnego materiału.
Gatunki miękkie (sosna, świerk, lipa):
- Szpachlowanie: Skłonne do wydzielania żywicy (zwłaszcza sosna), co może obniżać przyczepność szpachlówki. Wymagane jest dokładne odżywiczanie. Szpachlówki muszą być wystarczająco elastyczne, aby zrekompensować ich wysoką higroskopijność (zdolność wchłaniania wilgoci).
- Szlifowanie: Gatunki miękkie łatwo poddają się obróbce, ale są bardzo wrażliwe na nacisk. Nadmierny nacisk szlifierki może prowadzić do „zawalenia” krawędzi, powstawania wgnieceń lub nierównomiernego usuwania materiału, zwłaszcza w strefach o różnej gęstości. Należy zaczynać od drobniejszego materiału ściernego (na przykład P100 zamiast P80) i przechodzić do szlifowania wykańczającego P220-P240.
Gatunki twarde (dąb, jesion, buk):
- Szpachlowanie: Mają grubą, wyraźną teksturę z otwartymi porami. Do wypełniania porów (zwłaszcza przy wykończeniu „otwartym”) często stosuje się specjalne wypełniacze porów lub szpachlówki z dodatkiem bardzo drobnego pyłu drzewnego dla maksymalnej zgodności koloru. Masy dwuskładnikowe dobrze nadają się do naprawy dużych wad ze względu na ich wysoką wytrzymałość odpowiadającą twardości materiału.
- Szlifowanie: Gatunki twarde wymagają bardziej agresywnego początku (P60-P80) dla skutecznego usuwania materiału. Są jednak mniej skłonne do „zawalenia” i powstawania wgnieceń. Etapy pośrednie i wykańczające mogą wymagać więcej czasu, ponieważ usuwanie rys z twardej powierzchni jest trudniejsze.
Gatunki egzotyczne (wenge, palisander, merbau):
- Szpachlowanie: Wiele gatunków egzotycznych zawiera dużą ilość olejów lub substancji ekstrakcyjnych, które mogą utrudniać przyczepność standardowych szpachlówek. Przed nałożeniem często wymagane jest obowiązkowe odtłuszczenie i zastosowanie specjalistycznych podkładów.
- Szlifowanie: Niektóre z nich są bardzo twarde i ścierne, co prowadzi do szybkiego zużycia papieru ściernego. Inne, na przykład tek, zawierają oleje, które mogą zapychać materiał ścierny. Szlifowanie należy prowadzić z mniejszym naciskiem i częstą wymianą materiałów eksploatacyjnych.
Drewno termicznie modyfikowane (termojesion, termososna):
- Szpachlowanie: Obróbka termiczna czyni drewno bardziej kruchym i mniej higroskopijnym. Szpachlówki należy dobierać z uwzględnieniem jego obniżonej nasiąkliwości.
- Szlifowanie: Drewno termiczne jest z reguły bardziej kruche i skłonne do powstawania odprysków na krawędziach. Szlifowanie musi być delikatne, z umiarkowaną prędkością i minimalnym naciskiem.
Udane przygotowanie powierzchni wymaga od mistrza nie tylko opanowania techniki szlifowania, ale i głębokiego zrozumienia materiałoznawstwa – znajomości gęstości, porowatości, zawartości żywicy i twardości każdego konkretnego gatunku.
Błędy szpachlowania i szlifowania: zapobieganie typowym problemom
W trakcie przygotowania powierzchni nawet doświadczeni mistrzowie mogą napotkać problemy, które mogą zniweczyć cały wysiłek. Zrozumienie i zapobieganie tym błędom jest nieodłączną częścią profesjonalnej obróbki drewna.
1. Niedostateczne wyschnięcie szpachlówki:
- Problem: Nałożenie kolejnej warstwy szpachlówki lub powłoki wykończeniowej przed całkowitym wyschnięciem poprzedniej warstwy lub łaty.
- Skutki: Skurcz, pęknięcia lub „zapadnięcia” szpachlówki, które stają się widoczne po wyschnięciu powłoki wykończeniowej. Resztkowa wilgoć może wywołać zmętnienie lakieru.
- Rozwiązanie: Ścisła kontrola czasu schnięcia zgodnie z zaleceniami producenta i warunkami w zakładzie. Przy głębokich wadach zawsze stosować nakładanie warstwowe.
2. Nadmierne nałożenie szpachlówki:
- Problem: Nadmierna ilość masy szpachlowej nakładana jest na nieuszkodzone miejsca drewna.
- Skutki: Szpachlówka ma inną gęstość i zdolność wchłaniania niż drewno. Przy nakładaniu bejc lub olejów plamy szpachlówki ujawniają się jaśniejszym lub ciemniejszym kolorem, zaburzając teksturę.
- Rozwiązanie: Nakładać szpachlówkę miejscowo, „wciskając” ją w wadę, a nadmiar zbierać na zdzierkę ostrą szpachelką.
3. Pominięcie gradacji (skokowe szlifowanie):
- Problem: Przejście od bardzo grubego materiału ściernego (na przykład P80) od razu do bardzo drobnego (na przykład P220).
- Skutki: Drobny materiał ścierny nie może całkowicie usunąć głębokich rys po P80. Rysy te pozostają i są szczególnie dobrze widoczne po nałożeniu połyskowego lakieru.
- Rozwiązanie: Stosować kolejny szereg materiałów ściernych (P80 → P120 → P180 → P220), w którym każdy następny numer usuwa ślady poprzedniego.
4. Szlifowanie w poprzek włókien:
- Problem: Użycie gruboziarnistego materiału ściernego w poprzek włókien drewna.
- Skutki: Głębokie, widoczne rysy (bruzdy), których praktycznie nie da się usunąć bez znacznego zebrania warstwy drewna.
- Rozwiązanie: Szlifowanie zawsze powinno przebiegać wzdłuż włókien na wszystkich etapach, poza pracą ze złożonymi profilami i elementami krzywoliniowymi, gdzie wymagane jest użycie szlifierek mimośrodowych lub specjalnych narzędzi.
5. Niedostateczne odpylanie:
- Problem: Pozostawienie drobnego pyłu w porach drewna przed nałożeniem powłoki wykończeniowej.
- Skutki: Pył miesza się z lakierem lub olejem, tworząc szorstką, „piaszczystą” powierzchnię lub widoczne mikrowypukłości.
- Rozwiązanie: Kompleksowe odpylanie: odkurzacz, przedmuch, przetarcie ściereczkami klejącymi.
6. „Zawalenie” krawędzi:
- Problem: Nadmierny lub nierównomierny nacisk na krawędzie i narożniki wyrobu przy szlifowaniu mechanicznym.
- Skutki: Zaokrąglenie (złagodzenie) wyraźnych, prostych narożników i krawędzi, co obniża wartość estetyczną i dokładność geometrii wyrobu.
- Rozwiązanie: Stosowanie sztywnych klocków szlifierskich na krawędziach, zmniejszenie nacisku, ręczne wykończenie lub użycie narzędzi specjalnie przeznaczonych do pracy z krawędziami.
7. „Spirale” od szlifierki mimośrodowej:
- Problem: Zatrzymanie lub zbyt długie przytrzymanie włączonej szlifierki mimośrodowej (oscylacyjnej) w jednym miejscu.
- Skutki: Powstawanie kolistych śladów (spirali), które łatwo ujawniają się pod powłoką.
- Rozwiązanie: Narzędzie zawsze musi być w ruchu, płynnymi, równomiernymi przejściami.
Zapobieganie tym błędom wymaga nie tylko wiedzy, ale i dyscypliny w pracy. Każdy etap, od diagnostyki po końcowe odpylanie, musi być wykonywany z maksymalną starannością, co stanowi podstawę naszego profesjonalnego podejścia do wytwarzania wyrobów z drewna.





