
Etappen des Spachtelns und Schleifens von Holzprodukten: eine makellose, ebene Oberfläche schaffen
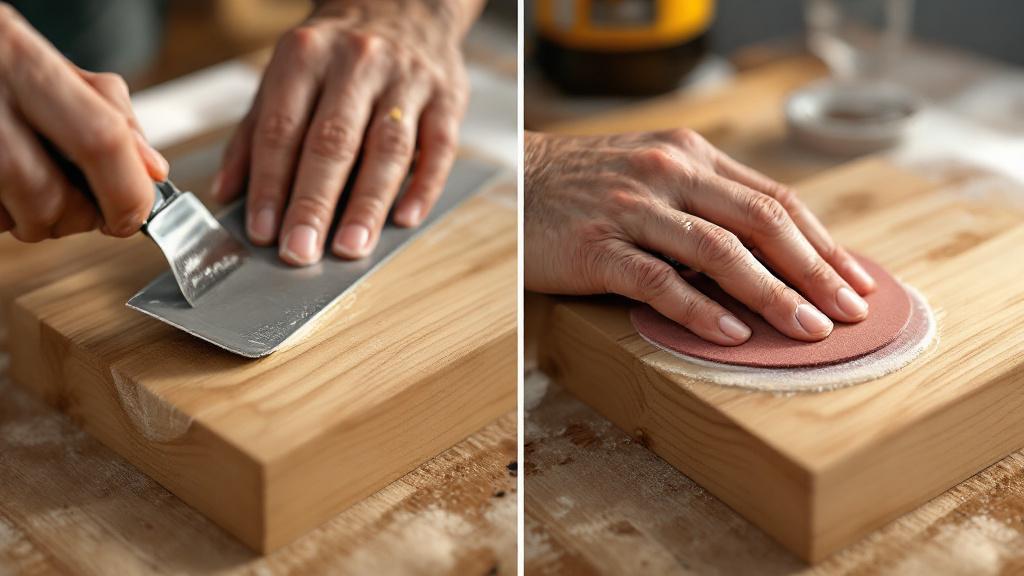
Die Holzbearbeitung ist nicht bloß ein mechanischer Vorgang, sondern echtes Handwerk, bei dem jede Etappe für das Endergebnis entscheidend ist. Wenn wir bei unserer Arbeit Möbel, Interieurelemente oder andere Produkte fertigen, widmen wir der finalen Oberflächenvorbereitung stets besondere Aufmerksamkeit. Gerade das Spachteln und Schleifen sind jene Schlüsselarbeiten, die einen Rohling aus grobem Material in eine glatte, perfekte Grundlage verwandeln, die bereit ist für den Auftrag der Endbeschichtung – sei es Lack, Öl oder Farbe. Eine tadellos ebene Oberfläche ohne sichtbare Mängel zu schaffen, ist die Voraussetzung für Langlebigkeit und ästhetische Attraktivität des Produkts.
Die Vorbereitungsphase: Diagnose und Reinigung der Oberfläche
Bevor man mit den Hauptarbeiten beginnt, ist eine gründliche Diagnose der Holzoberfläche erforderlich. In dieser Phase beurteilen wir den Gesamtzustand des Materials und decken alle Mängel auf, die zu beheben sind.
Selbst nach der ersten mechanischen Bearbeitung kann die Holzoberfläche zahlreiche natürliche und technologische Mängel aufweisen: feine Risse, Ausbrüche, Äste (besonders lose oder fehlerhafte), Spuren von Befestigungsmitteln oder Werkzeugen sowie ungleichmäßige Poren und Fasern.
Jeder dieser Mängel erfordert eine individuelle Herangehensweise und die Festlegung der optimalen Beseitigungsmethode. Von der Qualität der Diagnose hängen unmittelbar die Wahl der Spachtelmasse und der Plan der weiteren Arbeiten ab. Kleine, kaum sichtbare Poren lassen sich mit einer abschließenden Spachtelschicht füllen, während tiefe Risse oder große Ausbrüche einen mehrschichtigen Auftrag oder den Einsatz spezieller Reparaturmassen erfordern.
Der nächste kritisch wichtige Schritt ist die Reinigung der Oberfläche. Das Holz muss absolut frei von jeglichen Verunreinigungen sein, einschließlich Staub, Harz, Fettflecken oder Resten alter Beschichtungen, wenn es sich um eine Restaurierung handelt.
Staub, der nach dem vorbereitenden Schleifen oder Sägen zurückbleibt, kann die Haftung (den Verbund) der Spachtelmasse mit dem Holz erheblich verringern. Die Spachtelmasse kann dann schlicht nicht in die Poren eindringen und sich sicher verankern, was später zum Ablösen oder Reißen führt.
Zur Reinigung verwenden wir Industriestaubsauger, spezielle Entfettungsmittel (zum Entfernen von Harz oder Fettspuren) und bei Bedarf ein feuchtes Tuch, das anschließend unbedingt durch ein trockenes ersetzt werden muss, damit die Oberfläche vollständig trocknet.
Wichtig ist auch, auf die Holzfeuchte zu achten. Vor dem Spachteln und Schleifen darf die Feuchte die zulässigen Werte nicht überschreiten (üblicherweise 8-12 % bei Möbeln), sonst wird der Trocknungsprozess der Spachtelmasse gestört und sie kann übermäßig schwinden.
Bei der Arbeit mit bestimmten Holzarten, die zum Harzaustritt neigen (zum Beispiel Nadelhölzer), kann eine zusätzliche Behandlung mit speziellen Sperrmitteln oder das vollständige Entfernen der Harzgallen nötig sein, um zu verhindern, dass sie durch die Endbeschichtung durchschlagen.
Erst nach vollständiger Reinigung und Trocknung lässt sich gewährleisten, dass die Spachtelmasse eben aufliegt, die nötige Festigkeit bietet und in den folgenden Endbearbeitungsphasen keine Probleme verursacht. Die Vorbereitungsphase ist somit keine bloße Formalität, sondern die grundlegende Basis für eine makellose Qualität des fertigen Produkts.
Die Wahl der Spachtelmasse: Werkstoffkunde in der Praxis
Die richtige Wahl der Spachtelmasse ist einer der Schlüsselfaktoren für den Erfolg des gesamten Prozesses. Auf dem Markt gibt es zahlreiche Materialien, und jedes hat seine Besonderheiten, Vorzüge und Grenzen.
Unsere Entscheidung stützt sich stets auf mehrere Parameter: die Holzart, die Einsatzbedingungen des künftigen Produkts (Innen- oder Außenbereich), die Größe und Tiefe der Mängelsowie die Art der Endbeschichtung.
Am häufigsten werden in der Holzbearbeitung folgende Arten von Spachtelmassen verwendet:
- Acryl-Spachtelmassen (auf Wasserbasis): Dies ist die beliebteste und vielseitigste Wahl für Innenarbeiten. Sie zeichnen sich durch hohe Elastizität, Umweltfreundlichkeit, geringen Geruch und ausgezeichnete Haftung aus. Sie trocknen schnell und lassen sich leicht schleifen. Für sehr tiefe Mängel eignen sie sich jedoch nicht, da Schwundgefahr besteht. Acrylmassen werden häufig in verschiedenen Farbtönen angeboten, die die Farbe beliebter Holzarten nachahmen.
- Zweikomponentige Polyester- (Epoxid-)Spachtelmassen: Diese Massen sind unentbehrlich für die Beseitigung tiefer, erheblicher Mängel wie großer Risse, Ausbrüche oder die Reparatur beschädigter Ecken. Sie besitzen hohe Festigkeit, minimalen Schwund und ausgezeichnete Feuchtigkeitsbeständigkeit. Nach dem Aushärten lassen sie sich wie Holz selbst bearbeiten: bohren, schneiden, nageln. Ihr Hauptnachteil ist die im Vergleich zu Acryl schwierigere Schleifbarkeit sowie die Notwendigkeit, die Mischungsverhältnisse der Komponenten genau einzuhalten.
- Nitro-Spachtelmassen: Werden seltener verwendet, vorwiegend für kleine Mängel. Sie trocknen schnell, erfordern aber wegen der enthaltenen Lösemittel eine gute Belüftung. Sie bieten hohe Härte, sind aber weniger elastisch.
Für Außenarbeiten, bei denen das Produkt Feuchtigkeit, UV-Strahlung und Temperaturschwankungen ausgesetzt ist, wählen wir stets Massen mit erhöhter Feuchtigkeits- und Witterungsbeständigkeit, etwa spezielle Acrylmassen für den Außenbereich oder Epoxid-Spachtelmassen.
Besondere Beachtung verdient die Farbabstimmung. Ist eine Endbeschichtung geplant, die die Holzstruktur bewahrt (Klarlack, Öl, Beize), muss die Spachtelmasse möglichst genau dem Farbton entsprechen der bearbeiteten Art nach ihrer Tönung. Erfahrene Meister verwenden oft Spachtelmassen, die sich mit dem beim Schleifen desselben Produkts gewonnenen Holzstaub selbst einfärben lassen, um eine perfekte Farbübereinstimmung zu erzielen.
Wird das Produkt hingegen vollständig mit deckender Farbe gestrichen, ist die Farbe der Spachtelmasse weniger entscheidend, jedoch sind helle Töne vorzuziehen, damit das Pigment nicht durch die Endbeschichtung durchscheint.
Zu berücksichtigen ist außerdem die Trocknungszeit der Spachtelmasse, besonders bei großen Mengen oder mehrschichtigem Auftrag. Sie beeinflusst die Gesamtproduktivität der Werkstatt und die Lieferzeit des Auftrags. Die Wahl professioneller schnelltrocknender Massen erlaubt es, den Arbeitsablauf zu optimieren, ohne die Qualität zu beeinträchtigen.
Letztlich ist die Wahl der Spachtelmasse eine ausgewogene Entscheidung, die die chemische Zusammensetzung, die mechanischen Eigenschaften und die ästhetischen Anforderungen des Projekts berücksichtigt. Das falsche Material kann mehr Probleme schaffen als lösen, weshalb wir diese Phase stets mit größter Verantwortung und Werkstoffkenntnis angehen.
Die Spachteltechnik: vom kleinen Mangel zur ebenen Fläche
Das Auftragen der Spachtelmasse ist nicht bloßes Verschmieren von Mängeln, sondern eine präzise technologische Arbeit, die Sorgfalt und ein Verständnis für das Verhalten des Materials verlangt. Das Hauptziel ist, die Hohlräume zu füllen und dabei den überschüssigen Auftrag auf unbeschädigte Bereiche zu minimieren.
Für diese Arbeit verwenden wir Spachtel unterschiedlicher Breite und Flexibilität – aus Metall, Kunststoff oder Gummi. Die Werkzeugwahl hängt von der Art des Mangels ab: für punktuelle, kleine Schäden ist ein schmaler, steifer Spachtel praktischer, mit dem sich das Material gezielt eindrücken lässt. Zum Füllen langer Risse oder zum Ebnen großer Flächen wird ein breiter und flexiblerer Spachtel verwendet.
Auftragsregeln:
- Lokalisierung der Mängel: Ist ein Mangel tief (mehr als 3-5 mm), wird die Spachtelmasse in Schichten aufgetragen. Jede weitere Schicht wird erst nach vollständigem Trocknen der vorherigen aufgetragen, um übermäßigen Schwund und Rissbildung zu vermeiden. Bei sehr großen Ausbrüchen kann eine Armierung nötig sein, etwa mit einem Glasfasergewebe (Bewehrungsband) über der ersten Schicht.
- Eindrücken: Die Spachtelmasse darf nicht einfach über den Mangel aufgetragen, sondern muss eingedrückt werden – in den Hohlraum oder Riss unter einem Winkel. Das gewährleistet eine maximale Füllung der Poren und das Verdrängen der Luft, was einen festen Verbund (Haftung) sicherstellt.
- Auftrag im Abziehverfahren: Bei feinen Poren oder zum flächigen Ebnen der Oberfläche wird die Spachtelmasse in sehr dünner Schicht aufgetragen – im Abziehverfahren. Das heißt, der Spachtel wird in spitzem Winkel zur Oberfläche gehalten, und nahezu das gesamte Material wird abgezogen, sodass es nur in den feinen Poren verbleibt.
- Überschuss: Nach dem Füllen des Mangels wird der Spachtel in einem Winkel (etwa 45-60 Grad) zur Oberfläche geführt, um den Überschuss zu entfernen und den Bereich möglichst eben mit dem umgebenden Holz abzugleichen. Es ist immer besser, einen leichten Überschuss (mit einem kleinen „Buckel“) zu belassen als einen Mangel, denn beim Trocknen schwindet das Material, und das Endschleifen entfernt ihn vollständig.
- Bewegungsrichtung: Nach Möglichkeit wird die Spachtelmasse quer zur Faser des Holzes aufgetragen und abgezogen. So kann das Material offene Poren und Risse besser füllen, und zugleich lässt sich der Überschuss danach leichter abschleifen.
Besondere Aufmerksamkeit gilt der Arbeit an Ecken und Fugen. Hier ist Präzision wichtig, um die angrenzenden Flächen nicht mit Spachtelmasse zuzusetzen. Man verwendet Eckspachtel oder ein Verfahren, bei dem die Masse in eine Richtung aufgetragen und dann mit der anderen Spachtelseite abgezogen wird, um eine saubere Kante zu formen.
Trocknungskontrolle ist eine kritisch wichtige Phase. Die Trocknungszeit ist vom Hersteller streng vorgegeben und hängt von Temperatur, Luftfeuchte und Schichtdicke ab. Die Missachtung dieser Zeit ist einer der häufigsten Fehler und führt zu Rissen und „Einfällen“ nach der Endbearbeitung. In unserer Fertigung kontrollieren wir die Klimaparameter streng, um optimale Bedingungen für das Aushärten der Spachtelmasse zu schaffen.
Nach dem vollständigen Trocknen wird vor dem Endschleifen häufig eine Vorreinigung durchgeführt – das Entfernen der am stärksten hervorstehenden Spachtelüberschüsse mit einem scharfen Spachtel oder sehr grobem Schleifpapier, um die weitere Arbeit mit den Schleifmaschinen zu erleichtern.
Die Meisterschaft beim Spachteln liegt nicht nur in der Sorgfalt, sondern auch im Vermögen, Material zu sparen und Zeit durch das Minimieren von Überschüssen, die man später mühsam abschleifen müsste.
Grobschliff (Kalibrieren): Beseitigung der größten Unebenheiten
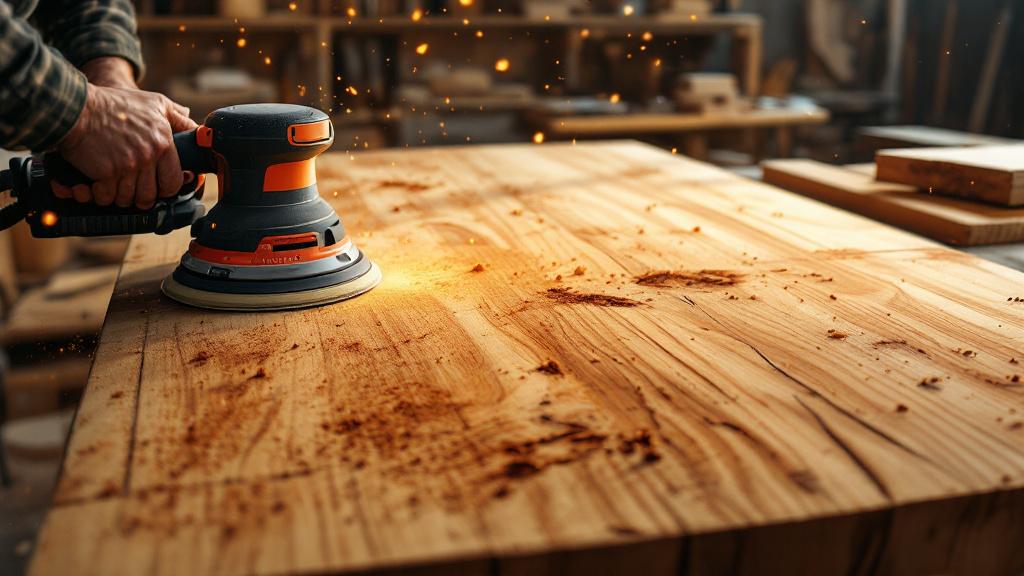
Der Grobschliff, oder das Kalibrieren, ist der erste Schritt nach dem Trocknen der Spachtelmasse und geht der Endbearbeitung voraus. Ziel dieser Phase ist es, alle hervorstehenden Spachtelüberschüsse zu entfernen, die Ausbesserungen mit der Hauptholzfläche anzugleichen sowie große technologische Unebenheiten zu beseitigen, die nach dem Sägen oder Fräsen verblieben sind.
Für den Grobschliff werden Schleifmittel mit grobem Kornverwendet, üblicherweise im Bereich von P60 bis P100. Die konkrete Körnung richtet sich nach der Holzart (weicheres Holz erfordert ein feineres Korn, um tiefe Kratzer zu vermeiden) und der Menge des abzutragenden Materials.
In der industriellen Fertigung werden zum Kalibrieren ebener Flächen Bandschleifmaschinen oder leistungsstarke Bandschleifer der handgeführten Bauart verwendet.
Technik des Grobschliffs:
- Druck und Geschwindigkeit: Es ist wichtig, mäßigen und gleichmäßigen Druck auf das Werkzeug auszuüben. Übermäßiger Druck kann zum Überhitzen des Holzes (besonders an Aststellen), zur Bildung von „Wellen“ auf der Oberfläche oder zu tiefen Kratzern führen, die in den folgenden Phasen schwer zu beseitigen sind.
- Richtung: Der Grobschliff erfolgt stets streng entlang der Faser des Holzes. Ein Schliff quer zur Faser in dieser Phase, mit grobem Schleifmittel, hinterlässt sehr tiefe, sichtbare Kratzer, die sich selbst unter einer dicken Endbeschichtung nicht verbergen lassen.
- Kontrolle: Nach dem Schleifen eines Bereichs muss die Oberfläche regelmäßig geprüft werden – sowohl durch Ertasten als auch visuell. Die Oberfläche soll gleichmäßig werden, ohne scharfe Übergänge zwischen Spachtelmasse und Holz.
In dieser Phase gilt den Bereichen, in denen Spachtelmasse aufgetragen wurde, besondere Aufmerksamkeit. Die Ränder der Ausbesserungen sollen ohne Stufen sanft in das umgebende Holz übergehen. Zu wenig Schliff hinterlässt Erhebungen, die nach dem Auftrag der Endbeschichtung sichtbar werden; zu viel Schliff führt zu einer unerwünschten Vertiefung (Absenkung) rund um die ausgebesserte Stelle.
Auch lassen sich in der Grobschliffphase kleine Höhenunterschiede zwischen benachbarten Elementen des Produkts beseitigen, etwa an den Fugen von Möbelplatten oder Parkettstäben.
Nach Abschluss des Grobschliffs entsteht eine große Menge Staub. Die obligatorische Absaugung (Staubentfernung) mithilfe von Industriestaubsaugern und Lüftungsanlagen ist nicht nur eine Frage der Sauberkeit des Arbeitsplatzes, sondern eine notwendige Voraussetzung für den Übergang zur nächsten Phase. Verbleibender Staub kann das Schleifmittel zusetzen oder unter den Schleifteller geraten und zusätzliche Kratzer hinterlassen.
Der Grobschliff ist die Phase der Formgebung der Geometrie. Er legt die Grundlage für alle weiteren Arbeiten, und seine Qualität bestimmt, wie eben und glatt die endgültige Oberfläche wird.
Aufstellen der Holzfaser (hydrothermische Vorbereitung)
Nachdem die Oberfläche mit grobem Schleifmittel geschliffen und vollständig geebnet wurde, muss vor dem Endschliff ein Vorgang durchgeführt werden, der als Faseraufstellen (oder „Öffnen der Poren“) bezeichnet wird. Diese Phase ist besonders wichtig, wenn als Endbeschichtung wasserbasierte Beizen, Lacke oder Farben verwendet werden sollen.
Der Grund: Das Schleifen glättet die hervorstehenden Holzfasern. Wird jedoch auf diese glatte Oberfläche eine wasserbasierte Masse aufgetragen, dringt das Wasser in das Holz ein, lässt die Fasern quellen und zwingt sie sich aufzurichten – dieses Phänomen heißt Faseraufstellung.
Wird dieser Vorgang nicht kontrolliert vor dem Auftrag der Endbeschichtung durchgeführt, stellen sich die Fasern erst nach der ersten Lack- oder Beizschicht auf, und die Oberfläche wird rau, was einen zusätzlichen, oft schwierigen Schliff über der Beschichtung erfordert.
Technik des Faseraufstellens:
- Anfeuchten: Die grobgeschliffene Oberfläche wird mit sauberem Wasser (vorzugsweise destilliert oder gereinigt, um Salzflecken zu vermeiden) oder einer speziellen wasserbasierten Grundierung mit geringem Feststoffgehalt behandelt. Der Auftrag muss gleichmäßig sein, ohne dass sich Pfützen bilden.
- Trocknen: Das Produkt wird bis zur vollständigen natürlichen Trocknung unter kontrollierter Temperatur und Feuchte belassen. Das kann von einigen Stunden bis zu einem Tag dauern. Die Holzfasern quellen und richten sich auf, werden fühlbar und bei Streiflicht sichtbar.
- Zweitschliff: Nach dem vollständigen Trocknen der Oberfläche (wenn sie rau wird) erfolgt ein zweiter, kontrollierender Schliff mit feinkörnigem Schleifmittel (üblicherweise P180-P220). In dieser Phase werden nur die aufgestellten Faserspitzen abgetragen, ohne die bereits geebnete Hauptschicht zu berühren.
Ziel dieses Zweitschliffs ist, sicherzustellen, dass sich die Faser nach dem Auftrag der ersten Endbeschichtungsschicht nicht mehr aufstellt. Durch das Abtragen der aufgestellten Fasern erhalten wir eine perfekt glatte Oberfläche, die auch nach der Imprägnierung so bleibt.
Bei einigen Holzarten, besonders solchen mit starker Neigung zur Faseraufstellung (zum Beispiel Esche oder Eiche), kann diese Phase zweimal wiederholt werden.
Der Vorgang des Faseraufstellens ist unerlässlich, um eine hochwertige Endbearbeitungzu erzielen. Wird er vernachlässigt, wirkt die Beschichtung unweigerlich nicht perfekt glatt, sondern leicht „rau“, was für hochwertige Möbel und exklusive Holzprodukte inakzeptabel ist.
Die Kontrolle dieses Vorgangs erfordert Erfahrung, denn man muss genau den Moment bestimmen, in dem das Holz ausreichend angefeuchtet, aber nicht übersättigt ist, und wann es vollständig getrocknet und bereit für die Endbearbeitung ist.
Endschliff: eine perfekt glatte Oberfläche erreichen
Der Endschliff ist die letzte und verantwortungsvollste Phase vor dem Auftrag der Endbeschichtung. Seine Aufgabe ist es, alle Mikrokratzer zu entfernen, die von den vorherigen, gröberen Schleifmitteln hinterlassen wurden, und der Oberfläche seidige Glätte und haptische Vollkommenheit.
zu verleihen. Der Endschliff erfolgt stets schrittweise, mit allmählicher Erhöhung der Körnung. Man darf keine Körnungsstufen überspringen (etwa von P100 direkt auf P320), da das feinere Schleifmittel die tiefen Kratzer des groben nicht entfernen kann und sie unter der Endbeschichtung sichtbar würden.
Schema eines schrittweisen Schliffs (typisch):
- P80-P100: Grobes Kalibrieren (Entfernen von Spachtelmasse und großen Mängeln).
- P120: Entfernen der Kratzer aus der vorherigen Phase.
- P150 (oder P180): Zwischenschliff.
- P180 (oder P220): Endvorbereitung, einschließlich Abtragen der nach dem Anfeuchten aufgestellten Faser.
- P240-P320: Abschließender Schliff für maximale Glätte.
Für die Endbearbeitung werden am häufigsten Schwingschleifer oder Exzenterschleiferverwendet. Ihre Bewegung verbindet Rotation mit einer leichten Exzenterschwingung, was die Bildung kreisförmiger Kratzer (sogenannter „Spiralen“) minimiert und eine gleichmäßige Struktur erzielt.
Der Schlüsselpunkt in dieser Phase ist gleichmäßiger Druck und sorgfältige Sichtkontrolle. Es muss so lange geschliffen werden, bis alle Spuren des vorherigen, gröberen Schleifmittels von der Oberfläche verschwunden sind.
Besondere Anforderungen an die Körnung:
- Unter Öl/Wachs: Für Beschichtungen auf Öl- und Wachsbasis wird oft kein Schliff mit einem feineren Schleifmittel als P220-P240empfohlen. Eine zu glatte Oberfläche (Schliff P320 und feiner) kann die Porosität des Holzes verringern, was die Fähigkeit des Öls, in die Fasern einzudringen, herabsetzt und seine Schutzwirkung und Haftung verschlechtert.
- Unter Lack/Emaillack: Ist eine perfekt glänzende oder halbglänzende Oberfläche gefordert, kann der Schliff bis P280 oder sogar P320fortgesetzt werden. Für einen „Spiegel“-Effekt wird mitunter ein abschließendes Polieren mit speziellen Pasten angewandt.
Nach Abschluss des Endschliffs ist die Phase der Kontrolle und Entstaubungobligatorisch. Die Oberfläche muss nicht bloß sauber, sondern perfekt saubersein. Jeglicher verbleibende Feinstaub, besonders in den Poren, kann Mängel in der Endbeschichtung verursachen und mikroskopische Erhebungen bilden.
Die Entstaubung erfolgt mit Industriestaubsaugern und anschließend mit speziellen Staubbindetüchern oder fusselfreien Tüchern, die leicht mit einem antistatischen Mittel angefeuchtet sind. So ist gewährleistet, dass die Oberfläche bereit ist, die Endbeschichtung aufzunehmen.
Der Endschliff erfordert nicht nur die technische Ausstattung, sondern auch hohe Qualifikation des Meisters. Es ist ein meditativer und präziser Vorgang, der unmittelbar das haptische Empfinden und die visuelle Wahrnehmung des fertigen Produkts beeinflusst.
Arbeit an schwer zugänglichen Stellen und profilierten Elementen
Das Schleifen ebener Flächen mit maschinellem Werkzeug ist ein verhältnismäßig geradliniger Vorgang, doch ein Holzprodukt hat in der Regel komplexe Profile, Innenecken, Radien und Hirnholz, die einen besonderen Ansatz erfordern.
Hirnholz (Stirnseiten): Die Fasern am Hirnholz sind quer geschnitten, was sie poröser und anfälliger für die Aufnahme von Feuchtigkeit und Endbeschichtungen macht. Beim Schleifen von Hirnholz muss ein Schleifmittel eine Stufe feiner als für die Hauptflächen verwendet werden, um eine übermäßige „Flauschigkeit“ der Fasern zu vermeiden. Zudem ist Hirnholz druckempfindlicher und kann leicht abgerundete Kanten (Verrunden) bekommen, wenn keine speziellen Schleifklötze oder -auflagen verwendet werden.
Innenecken und Fugen: Innenecken (90 Grad) und Verbindungen von Elementen lassen sich mit einem runden Schleifer nicht sauber bearbeiten. Hier kommt Handwerkzeug zum Einsatz:
- Schleifklötze (Korkklötze) mit geraden Kanten, umwickelt mit Schleifpapier.
- Delta-Schleifer („Bügeleisen“) – ein spezialisiertes Elektrowerkzeug mit dreieckigem Teller für die Arbeit in Ecken.
Beim Arbeiten in Ecken ist es äußerst wichtig, die angrenzenden Flächen nicht zu beschädigen. Der Meister muss darauf achten, dass die Ränder des Schleifmittels keine Spuren auf der Nachbarfläche hinterlassen.
Profile, Radien und geschwungene Elemente: Zum Schleifen dekorativer gefräster Profile, Rundungen und anderer profilierter Elemente werden verwendet:
- Schleifschwämme und Schaumstoffklötze – sie folgen der Form gut und sorgen für gleichmäßigen Druck.
- Schleif-Lamellenscheiben und Bürsten (für die Arbeit an Maschinen) – für die schnelle und effiziente Bearbeitung komplexer Profile.
- Formschleifwerkzeuge – das sind spezielle Klötze, die passend zur Form des zu bearbeitenden Profils gegossen oder geschnitten sind.
Beim Schleifen geschwungener Flächen ist es wichtig, sich streng entlang des Profilszu bewegen, um seine Form nicht zu verfälschen. Anders als bei ebenen Flächen, wo die Bewegungsrichtung stets entlang der Faser verläuft, wird die Bewegung hier von der Geometrie des Elements bestimmt.
Handarbeit: Trotz des breiten Einsatzes maschineller Mittel bleibt das Handschleifen für die heikelsten und komplexesten Bereiche unentbehrlich. Es erlaubt dem Meister, den Vorgang vollständig zu kontrollieren und Druck sowie Bewegungsrichtung zu regeln. Für die Handarbeit werden häufig spezielle Schleifmittel auf Gewebebasis verwendet, die flexibler und haltbarer sind.
Die Meisterschaft im Umgang mit schwer zugänglichen Stellen besteht darin, denselben Grad an Glätte und Sauberkeit zu erreichen wie auf den offenen Hauptflächen. Ungenügend geschliffene Ecken oder raue Profile verraten unprofessionelle Arbeit sofort, sobald die Endbeschichtung aufgetragen ist. Diese Phase erfordert daher nicht nur technische Fertigkeiten, sondern auch ein ausgeprägtes Fingerspitzengefühl.
Qualitätskontrolle des Spachtelns und Schleifens: das professionelle Audit
Der Prozess der Oberflächenvorbereitung ist nicht abgeschlossen, solange keine strenge Qualitätskontrolledurchlaufen wurde. Diese Phase deckt alle verborgenen Mängel auf, die nach dem Auftrag von Lack oder Öl kritisch werden können.
Die professionelle Kontrolle umfasst sowohl visuelle als auch haptische Methoden sowie den Einsatz spezieller technischer Verfahren.
Methoden der professionellen Kontrolle:
- Haptische Kontrolle: Die einfachste, aber eine der wirksamsten Methoden. Der Meister fährt mit der Hand über die Oberfläche, um kleinste Unebenheiten, Übergänge, Stufen oder Stellen mit aufgestellter Faser zu ertasten. Die Kontrolle erfolgt oft mit Handschuhen oder einem dünnen Tuch, um die Empfindlichkeit zu erhöhen und keine Fettspuren zu hinterlassen.
- Kontrolle im Streiflicht: Die Oberfläche wird in spitzem Winkel zur Lichtquelle betrachtet (Streiflicht). Diese Methode deckt sofort alle Unebenheiten auf, die bei direktem Licht nicht sichtbar sind: „Wellen“, ungeschliffene Stellen, kreisförmige Kratzer der Maschine (Spiralen) oder tiefe Spuren eines groben Schleifmittels.
- Kontrollanfeuchten (zweite Faseraufstellung): Wie bereits erwähnt, lässt sich bei Oberflächen für wasserbasierte Beschichtungen durch ein erneutes leichtes Anfeuchten (kein Durchnässen!) sicherstellen, dass die gesamte Faser aufgestellt und abgetragen ist. Bleibt die Oberfläche nach dem Trocknen perfekt glatt, kann man mit der Endbeschichtung fortfahren.
- Kontrast-Entstaubung: Um die Qualität der Entstaubung (besonders in den Poren) zu prüfen, kann man mit einem Stück schwarzem oder weißem Tuch über die Oberfläche fahren. Das Fehlen von Staubspuren darauf bestätigt die Sauberkeit.
- Verwendung eines Kontrollgrunds (Puder): Das Auftragen eines speziellen trockenen Pulvers oder eines dünnen, schnelltrocknenden, farblich kontrastierenden Grundierungssprays vor dem letzten Schleifschritt. Der Grund füllt alle Mikrokratzer und Unebenheiten und macht sie sichtbar. Der anschließende Schliff entfernt den Grund von den erhabenen Stellen, belässt ihn aber in den Kratzern und markiert so klar die Stellen, die nachgearbeitet werden müssen.
Ohne angemessene Qualitätskontrolle treten Mängel, die auf dem „trockenen“ Holz unsichtbar schienen, deutlich hervor , sobald die erste Lack- oder Beizschicht aufgetragen ist. Die Beschichtung „hebt“ alle Makel hervor und macht sie unbehebbar, ohne die Beschichtung vollständig zu entfernen und erneut zu schleifen.
Bei unserer Arbeit ist die Qualitätskontrolle stets eine doppelte Prüfung. Der Meister, der den Schliff ausgeführt hat, nimmt die erste Sichtprüfung vor, danach wird das Produkt an einen anderen Fachmann (Qualitätsprüfer oder Endbearbeitungsmeister) zur unabhängigen abschließenden Bewertung übergeben. Das schließt Subjektivität aus und gewährleistet, dass nur ein tadellos vorbereitetes Produkt in die Endbearbeitungsphase gelangt.
Einfluss der Holzart auf die Vorbereitungstechnologie
Verschiedene Holzarten besitzen einzigartige physikalisch-mechanische Eigenschaften, die unmittelbar die Wahl der Spachtelmassen, der Schleifkörnung und die gesamte Schleiftechnologie beeinflussen. Es gibt keinen universellen Ansatz, und der Meister muss den Prozess an das konkrete Material anpassen.
Weichhölzer (Kiefer, Fichte, Linde):
- Spachteln: Neigen zum Harzaustritt (besonders Kiefer), was die Haftung der Spachtelmasse verringern kann. Ein gründliches Entharzen ist erforderlich. Die Spachtelmassen müssen ausreichend elastisch sein, um ihre hohe Hygroskopizität (Fähigkeit, Feuchtigkeit aufzunehmen) auszugleichen.
- Schleifen: Weichhölzer lassen sich leicht bearbeiten, sind aber sehr druckempfindlich. Übermäßiger Druck des Schleifers kann zum „Verrunden“ der Kanten, zu Dellen oder zu ungleichmäßigem Materialabtrag führen, besonders in Zonen unterschiedlicher Dichte. Man muss mit einem feineren Schleifmittel beginnen (etwa P100 statt P80) und zum Endschliff P220-P240 übergehen.
Harthölzer (Eiche, Esche, Buche):
- Spachteln: Haben eine grobe, ausgeprägte Struktur mit offenen Poren. Zum Füllen der Poren (besonders bei „offener“ Endbearbeitung) werden oft spezielle Porenfüller oder Spachtelmassen mit sehr feinem Holzstaub verwendet, um die Farbe bestmöglich anzugleichen. Zweikomponentige Massen eignen sich wegen ihrer hohen Festigkeit, die der Härte des Materials entspricht, gut für die Reparatur großer Mängel.
- Schleifen: Harthölzer erfordern einen aggressiveren Beginn (P60-P80) für einen effektiven Materialabtrag. Sie neigen jedoch weniger zum „Verrunden“ und zur Dellenbildung. Die Zwischen- und Endphasen können mehr Zeit erfordern, da das Entfernen von Kratzern von einer harten Oberfläche schwieriger ist.
Exotische Hölzer (Wenge, Palisander, Merbau):
- Spachteln: Viele exotische Hölzer enthalten große Mengen an Ölen oder Extraktstoffen, die die Haftung behindern können von Standard-Spachtelmassen. Vor dem Auftrag sind oft ein obligatorisches Entfetten und der Einsatz spezialisierter Grundierungen erforderlich.
- Schleifen: Einige von ihnen sind sehr hart und abrasiv, was zu raschem Verschleiß des Schleifpapiers führt. Andere, etwa Teak, enthalten Öle, die das Schleifmittel zusetzen können. Der Schliff muss mit geringerem Druck und häufigem Wechsel der Verbrauchsmaterialien erfolgen.
Thermobehandeltes Holz (Thermoesche, Thermokiefer):
- Spachteln: Die Thermobehandlung macht das Holz spröder und weniger hygroskopisch. Die Spachtelmassen müssen unter Berücksichtigung seiner geringeren Saugfähigkeit gewählt werden.
- Schleifen: Thermoholz ist in der Regel spröder und neigt zu Ausbrüchen an den Kanten. Der Schliff muss behutsam erfolgen, mit mäßiger Geschwindigkeit und minimalem Druck.
Eine gelungene Oberflächenvorbereitung verlangt vom Meister nicht nur die Beherrschung der Schleiftechnik, sondern auch ein tiefes Verständnis der Werkstoffkunde – die Kenntnis von Dichte, Porosität, Harzgehalt und Härte jeder einzelnen Art.
Fehler beim Spachteln und Schleifen: typische Probleme vermeiden
Im Zuge der Oberflächenvorbereitung können selbst erfahrene Meister auf Probleme stoßen, die alle Mühen zunichtemachen können. Das Verstehen und Vermeiden dieser Fehler ist ein unverzichtbarer Teil der professionellen Holzbearbeitung.
1. Ungenügendes Trocknen der Spachtelmasse:
- Problem: Der Auftrag der nächsten Spachtel- oder Endbeschichtungsschicht, bevor die vorherige Schicht oder Ausbesserung vollständig getrocknet ist.
- Folgen: Schwund, Risse oder „Einfälle“ der Spachtelmasse, die nach dem Trocknen der Endbeschichtung sichtbar werden. Restfeuchte kann eine Trübung des Lacks verursachen.
- Lösung: Strenge Kontrolle der Trocknungszeit gemäß den Herstellerempfehlungen und den Bedingungen in der Werkstatt. Bei tiefen Mängeln stets den schichtweisen Auftrag verwenden.
2. Übermäßiger Spachtelauftrag:
- Problem: Eine übermäßige Menge Spachtelmasse wird auf unbeschädigte Holzbereiche aufgetragen.
- Folgen: Die Spachtelmasse hat eine andere Dichte und Saugfähigkeit als das Holz. Beim Auftrag von Beizen oder Ölen treten die Spachtelstellen hervor in hellerer oder dunklerer Farbe und stören die Struktur.
- Lösung: Die Spachtelmasse lokal auftragen, sie in den Mangel „eindrücken“ und den Überschuss im Abziehverfahren mit einem scharfen Spachtel entfernen.
3. Überspringen der Körnung (sprunghaftes Schleifen):
- Problem: Der Übergang von einem sehr groben Schleifmittel (etwa P80) direkt zu einem sehr feinen (etwa P220).
- Folgen: Das feine Schleifmittel kann die tiefen Kratzer von P80 nicht vollständig entfernen. Diese Kratzer bleiben und sind besonders nach dem Auftrag eines Glanzlacks gut sichtbar.
- Lösung: Eine abgestufte Reihe von Schleifmitteln verwenden (P80 → P120 → P180 → P220), bei der jede folgende Körnung die Spuren der vorherigen entfernt.
4. Schleifen quer zur Faser:
- Problem: Verwendung eines grobkörnigen Schleifmittels quer zur Holzfaser.
- Folgen: Tiefe, sichtbare Kratzer (Rillen), die sich praktisch nicht entfernen lassen, ohne eine erhebliche Holzschicht abzutragen.
- Lösung: Der Schliff muss stets entlang der Faser erfolgen – in allen Phasen, außer bei der Arbeit an komplexen Profilen und geschwungenen Elementen, wo Exzenterschleifer oder Spezialwerkzeuge erforderlich sind.
5. Ungenügende Entstaubung:
- Problem: Feinstaub verbleibt in den Poren des Holzes vor dem Auftrag der Endbeschichtung.
- Folgen: Der Staub vermischt sich mit dem Lack oder Öl und bildet eine raue, „sandige“ Oberfläche oder sichtbare Mikroerhebungen.
- Lösung: Umfassende Entstaubung: Staubsauger, Ausblasen, Abwischen mit Staubbindetüchern.
6. „Verrunden“ der Kanten:
- Problem: Übermäßiger oder ungleichmäßiger Druck auf Kanten und Ecken des Produkts beim maschinellen Schleifen.
- Folgen: Abrundung (Abmilderung) scharfer, gerader Ecken und Kanten, was den ästhetischen Wert und die geometrische Genauigkeit des Produkts mindert.
- Lösung: Verwendung steifer Schleifklötze an den Kanten, Verringerung des Drucks, manuelles Nacharbeiten oder der Einsatz von Werkzeugen, die speziell für die Kantenbearbeitung bestimmt sind.
7. „Spiralen“ vom Exzenterschleifer:
- Problem: Anhalten oder zu langes Verweilen des laufenden Exzenter- (Schwing-)Schleifers an einer Stelle.
- Folgen: Die Bildung kreisförmiger Spuren (Spiralen), die unter der Beschichtung leicht sichtbar werden.
- Lösung: Das Werkzeug muss stets in Bewegung sein, in gleichmäßigen, fließenden Bahnen.
Das Vermeiden dieser Fehler erfordert nicht nur Wissen, sondern auch Disziplin bei der Arbeit. Jede Phase, von der Diagnose bis zur abschließenden Entstaubung, muss mit größter Sorgfalt ausgeführt werden, was die Grundlage unseres professionellen Ansatzes bei der Herstellung von Holzprodukten ist.





