Synteza drewna i metalu: technologiczne aspekty łączenia drewna i aluminium w celu tworzenia trwałych wyrobów

W dziedzinie profesjonalnej obróbki drewna poszukiwanie idealnego materiału często prowadzi do wniosku, że samo drewno nie wystarcza do rozwiązania złożonych zadań konstrukcyjnych. Drewno, przy całej swojej estetyce i atrakcyjności w dotyku, ma szereg ograniczeń fizycznych: higroskopijność, anizotropię właściwości i skłonność do deformacji. Aluminium z kolei, jako lekki, sztywny i odporny na korozję metal, idealnie kompensuje te wady. Jednak proste połączenie dwóch materiałów „na styk” nie jest możliwe bez głębokiego zrozumienia fizyki procesów.
Tworzenie wyrobów hybrydowych wymaga przemyślenia kart technologicznych, zmiany podejścia do obróbki mechanicznej i wprowadzenia nowych węzłów montażowych. W niniejszym materiale szczegółowo omówimy, jak umiejętnie zintegrować aluminium z konstrukcjami drewnianymi, aby uzyskać wyrób przewyższający właściwościami wyjściowe komponenty, oraz jak uniknąć typowych błędów związanych z różnicą rozszerzalności temperaturowej i wilgotnościowej.
Fizyka kompatybilności: zarządzanie współczynnikami rozszerzalności i anizotropią
Podstawowy problem przy łączeniu drewna i aluminium tkwi w odmiennej naturze ich reakcji na otoczenie. Drewno to materiał „żywy”, który zmienia swoje wymiary geometryczne głównie w zależności od wilgotności powietrza (usychanie i pęcznienie). Przy czym zmiany te są nierównomierne: skurcz styczny może sięgać 8–10%, podczas gdy promieniowy wynosi 3–5%, a wzdłużny – dziesiąte części procenta. Zjawisko to nazywa się anizotropią. Aluminium natomiast to materiał izotropowy – jest stabilne przy zmianie wilgotności, ale aktywnie reaguje na zmianę temperatury, mając wysoki współczynnik liniowej rozszerzalności cieplnej.
Głównym błędem konstruktorów jest próba sztywnego zamocowania drewna na ramie aluminiowej bez uwzględnienia tych ruchów. Jeśli na przykład lity dąb sztywno przykleić do aluminiowego arkusza o dużej powierzchni, to po włączeniu ogrzewania zimą wilgotność drewna spadnie, zacznie się ono kurczyć, podczas gdy aluminium pozostanie niezmienione. Powstaną kolosalne naprężenia wewnętrzne, które albo rozerwą spóinę klejową, albo, co gorsza, doprowadzą do pęknięcia samego litego drewna lub wypaczenia całego detalu („efekt płytki bimetalicznej”).
Aby rozwiązać to zadanie, należy projektować tak zwane „pływające” połączenia. Luz technologiczny to nie błąd produkcyjny, lecz konieczność. Przy frezowaniu rowków pod profile aluminiowe w litym drewnie zawsze zakłada się tolerancję na rozszerzanie się materiału. Wielkość tolerancji oblicza się na podstawie gatunku drewna, szerokości detalu i przewidywanych warunków eksploatacji. Dla gatunków twardych w niestabilnym klimacie luzy mogą sięgać kilku milimetrów na metr bieżący szerokości płyty.
Ważne jest także uwzględnienie kompatybilności chemicznej. Niektóre gatunki drewna, na przykład dąb lub kasztan, zawierają wysokie stężenie substancji garbnikowych (tanin). W obecności wilgoci i przy bezpośrednim kontakcie z nieobrobionym aluminium może dojść do reakcji chemicznej, prowadzącej do powstania ciemnych, trudnych do usunięcia plam na drewnie i korozji metalu. Jest to szczególnie istotne w przypadku wyrobów zewnętrznych.
Aby uniknąć utleniania, aluminium musi być koniecznie anodowane lub pokryte farbą proszkową przed montażem. Anodowanie tworzy na powierzchni metalu warstwę tlenkową, która jest dielektrykiem i chemicznie obojętna. W przypadkach, gdy stosuje się surowe aluminium, należy przewidzieć warstwy oddzielające – specjalne podkłady lub izolacyjne folie polimerowe w miejscach kontaktu.
W konstrukcjach, w których aluminium występuje jako element nośny, a drewno jako dekoracyjny, obciążenie musi być przenoszone prawidłowo. Aluminium przejmuje sztywność i stabilność geometryczną, drewno – estetykę i tłumienie drgań. Próba zmuszenia drewna, by „trzymało” aluminium, zwykle kończy się niepowodzeniem. Priorytet zawsze oddaje się metalowi jako materiałowi bardziej stabilnemu, wyznaczającemu geometrię, a drewno „nawiesza się” na nim z możliwością mikroprzemieszczeń.
Kontrola wilgotności materiału przed montażem to etap krytycznie ważny. Drewno musi być wysuszone do wilgotności stolarskiej (zwykle 6–8%), odpowiadającej warunkom dalszej eksploatacji. Montaż wyrobów z niedosuszonego drewna w połączeniu z metalem gwarantuje pojawienie się pęknięć, ponieważ metal nie pozwoli drewnu kurczyć się w sposób naturalny.
Na osobną uwagę zasługuje przewodność cieplna. Aluminium to świetny przewodnik ciepła (mostek termiczny), drewno – izolator cieplny. W wyrobach mających kontakt z otoczeniem zewnętrznym (okna, drzwi) bezpośrednie przejście detalu aluminiowego przez drewnianą belkę jest niedopuszczalne bez przekładki termicznej. W przeciwnym razie na wewnętrznej części aluminium powstanie kondensat, który będzie stale nawilżał przylegające drewno, powodując gnicie od wewnątrz konstrukcji.
Rama aluminiowa jako podstawa stabilności geometrycznej wielkogabarytowych wyrobów
Wytwarzanie wielkoformatowych wyrobów stolarskich – stółów konferencyjnych o długości ponad trzech metrów, wysokich drzwi od podłogi do sufitu czy paneli ściennych – zawsze wiąże się z ryzykiem utraty geometrii. Lite drewno pod własnym ciężarem i wewnętrznymi naprężeniami jest skłonne do ugięcia lub skręcenia („śmigła”). Wprowadzenie profilu aluminiowego lub aluminium komórkowego do wnętrza konstrukcji pozwala zniwelować te ryzyka, nie dociążając wyrobu do wartości krytycznych.
Klasyczna płyta stolarska zostaje zastąpiona konstrukcją typu sandwich. Jako rdzeń (wypełnienie) stosuje się aluminiowe wypełnienie komórkowe (honeycomb), które od góry i od dołu zakrywa się cienkimi arkuszami MDF lub sklejki, a na nich nakleja się fornir cennych gatunków lub lamele z litego drewna. Taka konstrukcja ma fenomenalną sztywność na zginanie przy masie 3–4 razy mniejszej niż lite drewno o tej samej grubości.
Zastosowanie wpuszczanych stabilizatorów aluminiowych to kolejna rozpowszechniona metoda. Od strony tylnej blatu lub skrzydła drzwiowego frezuje się głębokie rowki, w które instaluje się mocne profile aluminiowe (ceowniki lub teowniki). W przeciwieństwie do stalowych nie rdzewieją i ważą mniej, ale zapewniają wystarczającą sztywność, aby utrzymać płytę w płaszczyźnie. Mocowanie takich profili odbywa się przez otwory owalne, które pozwalają drewnu „oddychać” w poprzek włókien, ale sztywno utrzymują je przed zginaniem.
W produkcji szaf przesuwnych i systemów garderobianych klasy premium aluminiowe słupki pełnią rolę nośnego szkieletu. Drewniane półki i szuflady mocuje się do pionowych aluminiowych kolumn. Odciąża to elementy drewniane: półki nie muszą przenosić obciążenia całej konstrukcji, a jedynie własny ciężar i ciężar zawartości. Pozwala to wykonywać elementy drewniane wizualnie cienkie i eleganckie, bez obawy, że szafa się „powyginia”.
Dla ścianek przesuwnych zastosowanie aluminiowej obwódki po obwodzie drewnianego skrzydła jest standardem jakości. Drewno w czystej postaci na wysokości 2,8–3 metrów nieuchronnie się wygnie. Aluminiowy profil ramowy, ściągnięty mechanicznie, tworzy sztywny kontur, który przymusowo utrzymuje geometrię skrzydła. Ponadto aluminiowa krawędź chroni najbardziej wrażliwe miejsca drewna przed uderzeniami.
Integracja aluminium pozwala tworzyć „unoszące się” meble. Wysoka wytrzymałość stopów aluminium na rozerwanie i zginanie daje możliwość wykonywania długich, niepodpartych wysięgów (wsporniki). Drewniana belka o takim samym przekroju po prostu złamałaby się pod obciążeniem. Ukryty wewnątrz drewnianej skrzynki profil aluminiowy przejmuje całe obciążenie siłowe, tworząc iluzję, że drewno wisi w powietrzu wbrew prawom fizyki.
Przy projektowaniu takich ram ważne jest uwzględnienie modułu sprężystości. Aluminium jest bardziej giętkie niż stal. Dlatego przekrój profili musi zostać obliczony przez inżyniera. Nie wystarczy po prostu włożyć „jakąś” rurę. Często stosuje się specjalnie wytłaczane profile o złożonym przekroju z żebrami usztywniającymi, opracowane pod konkretną linię mebli.
Technologicznie proces wklejania lub montażu ramy aluminiowej wymaga wysokiej precyzji. Wnęki w drewnie wybiera się na obrabiarkach CNC z tolerancją 0,1–0,2 mm. Zbyt ciasne osadzenie spowoduje rozłupanie drewna przy wzroście wilgotności, zbyt luźne – nie zapewni sztywności konstrukcji i doprowadzi do luzów.
Technologie klejenia różnorodnych materiałów: chemia procesu
Klejenie drewna i metalu to jedna z najtrudniejszych operacji w obróbce drewna. Drewno to materiał porowaty, chłonący, a aluminium – gładkie, nieporowate, często z warstwą tlenkową. Zwykłe kleje stolarskie na bazie PVA (octanu poliwinylu) tu nie działają: nie mają się czego „uchwycić” na metalu i wymagają wchłonięcia wilgoci w obie klejone powierzchnie do polimeryzacji.
Do niezawodnego połączenia stosuje się kleje reaktywne, najczęściej poliuretanowe (PUR) lub dwuskładnikowe składy epoksydowe. Kleje poliuretanowe są dobre tym, że przy utwardzaniu lekko się pienią, wypełniając mikropory drewna, i mają wysoką przyczepność do metali. Ponadto utwardzony poliuretan zachowuje pewną elastyczność, co jest niezbędne do kompensacji różnicy w rozszerzalności materiałów.
Żywice epoksydowe zapewniają najsztywniejsze i najmocniejsze połączenie, ale są mniej elastyczne. Ich zastosowanie jest uzasadnione w małych detalach lub tam, gdzie ruchy drewna są minimalne (na przykład klejenie drewna stabilizowanego z aluminium). Najważniejszym etapem jest przygotowanie powierzchni aluminium. Gładki walcowany metal ma niską przyczepność. Powierzchnię metalu należy uszorstnić (matowanie ściernym materiałem o ziarnistości P80–P120), odtłuścić rozpuszczalnikiem (aceton, alkohol izopropylowy), a idealnie – nanieść specjalny podkład do metalu.
Istnieją też nowoczesne hybrydowe polimery MS. To kleje-uszczelniacze, które łączą wytrzymałość poliuretanu i odporność silikonu. Idealnie nadają się do elastycznego klejenia dużych płaszczyzn, na przykład przy okleinowaniu arkusza aluminiowego lamelami drewnianymi. Gruba spóina klejowa (0,5–1 mm) działa jak tłumik, gasząc naprężenia powstające przy zmianach temperatury.
Różni się także technologia nakładania kleju. Na drewno klej nakłada się obficiej, ponieważ część zostanie wchłonięta. Na metal – cienką, równomierną warstwą. Ważne jest przestrzeganie czasu otwartego. Jeśli przetrzyma się klej, na powierzchni utworzy się błona, a przyczepność do metalu będzie zerowa. Prasowanie musi być równomierne; często stosuje się prasy próżniowe, które zapewniają idealne przyleganie forniru lub cienkiego litego drewna do krzywoliniowych detali aluminiowych.
Należy uwzględnić odporność termiczną spóiny klejowej. Aluminium szybko się nagrzewa (na przykład w słońcu lub obok grzejnika) i przekazuje ciepło do spóiny klejowej. Jeśli temperatura mięknięcia kleju jest niska (jak w klejach termoplastycznych), połączenie może „spłynąć”. Do wyrobów odpowiedzialnych stosuje się wyłącznie składy termoutwardzalne, które po polimeryzacji nie topią się.
W niektórych przypadkach stosuje się technologię „wprasowywania”. Wstawki aluminiowe mają specjalny profil z nacięciami („jodełka”), które wbija się lub wpasowuje w rowek w drewnie z naniesionym klejem. Klej pełni tu funkcję fiksatora i uszczelniacza, a główne obciążenie na wyrywanie przenoszą mechaniczne nacięcia.
Kontrola jakości klejenia jest obowiązkowa. W produkcji należy przeprowadzać okresowe testy niszczące próbek na odrywanie i ścinanie, a także badania klimatyczne (cykle nagrzewania-chłodzenia i nawilżania-suszenia), aby upewnić się, że wybrany system klejowy wytrzyma rzeczywiste warunki eksploatacji przez wiele lat.
Okna i systemy fasadowe drewniano-aluminiowe: ochrona i trwałość
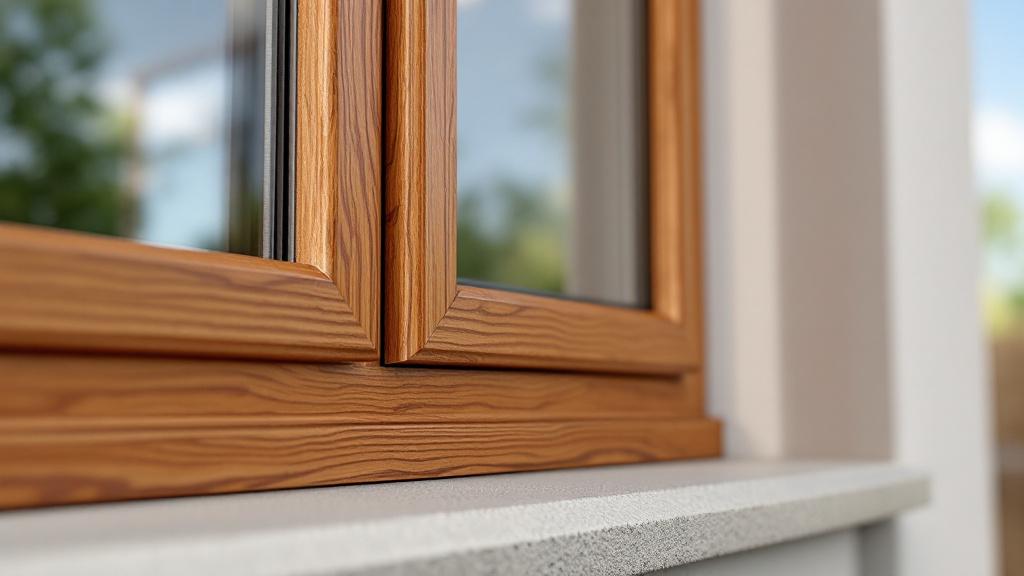
Ta dziedzina to klasyczny przykład udanej symbiozy. Drewno wewnątrz pomieszczenia zapewnia izolację cieplną, przytulność i prestiżowy wygląd, a aluminiowa nakładka z zewnątrz przejmuje wszystkie uderzenia żywiołów: deszcz, śnieg, promieniowanie ultrafioletowe i grad. Takie połączenie zwiększa żywotność konstrukcji okiennych z 15–20 lat do 50 i więcej, praktycznie eliminując konieczność ponownego malowania strony zewnętrznej.
Kluczową zasadą konstruowania jest tutaj wentylowana szczelina. Profil aluminiowy nigdy nie mocuje się na styk do drewna na całej płaszczyźnie. Między drewnianą ramą a aluminiowym okuciem pozostawia się komorę powietrzną. Mocowanie realizuje się za pomocą obrotowych klipsów (klipsów mocujących). Pozwala to drewnu „oddychać” i odprowadzać parę wodną wydostającą się z pomieszczenia przez ramę, zapobiegając powstawaniu pleśni pod metalem.
Profil aluminiowy w takich systemach pełni także rolę kanału odprowadzającego wodę. Dolne profile mają złożony kształt z okapnikami i otworami drenażowymi, które odprowadzają wodę spływającą ze szkła z pominięciem części drewnianych. Jest to krytycznie ważne dla ochrony dolnej belki ramy – najbardziej wrażliwego elementu okna.
Z punktu widzenia produkcji wytwarzanie okien drewniano-aluminiowych wymaga najwyższej precyzji. Profil drewniany musi być wyfrezowany o idealnej geometrii, aby klipsy osiadły równo. Nakładki aluminiowe tnie się i spawa (lub zaciska) w połączeniach narożnych w osobne ramki, które następnie nawiesza się na gotowe okno drewniane niczym „pokrowiec”.
W systemach fasadowych (słupowo-ryglowych) stosuje się zasadę odwrotną: nośna jest mocna belka z drewna klejonego (klejone fornirów LVL lub lite drewno), a od zewnątrz pakiety szybowe dociska się aluminiowymi listwami dociskowymi z uszczelkami. Pozwala to oszklić ogromne powierzchnie, zachowując efektywność cieplną drewna i niezawodność uszczelnienia aluminiowego.
Drzwi wejściowe również zyskują na takim połączeniu. Zewnętrzna płyta drzwi może być wykonana z aluminium lub kompozytu, a wewnętrzna – z litego drewna cennych gatunków. Aby uniknąć przemarzania i wykraplania kondensatu na wewnętrznej części drewnianej, wewnątrz skrzydła koniecznie układa się warstwę ocieplenia (polistyren ekstrudowany, korek) i wykonuje przerwanie mostka termicznego w samej ościeżnicy.
Anodowanie lub malowanie nakładek aluminiowych otwiera szerokie możliwości projektowe. Można dobrać kolor metalu pod fasadę budynku, pozostawiając wewnątrz naturalną fakturę drewna pasującą do wnętrza. Usuwa to odwieczny dylemat wyboru koloru okien „pod fasadę” lub „pod parkiet”.
Dla producenta wyrobów to przejście do najwyższego segmentu cenowego. Wymaga to jednak inwestycji w sprzęt do pracy z aluminium (piły do metalu, obrabiarki kopiująco-frezujące) oraz zorganizowania magazynu profili. Logistyka staje się bardziej skomplikowana, ale marża produktu znacznie rośnie dzięki pozycjonowaniu jako rozwiązania „wiecznego”.
Połączenia mechaniczne i okucia: specyfika mocowania
Stosowanie standardowych wkrętów do drewna do mocowania aluminium to zły ton i błąd techniczny. Stożkowa główka wkrętu przy dokręcaniu działa jak klin, rozwalcowując miękkie aluminium, co z czasem prowadzi do osłabienia połączenia. Ponadto bezpośredni kontakt czarnego lub ocynkowanego wkrętu z aluminium może wywołać korozję galwaniczną.
Do łączenia detali aluminiowych z drewnem należy stosować łączniki ze stali nierdzewnej (gatunek A2 lub A4). Stal nierdzewna jest chemicznie obojętna wobec obu materiałów. Otwory w aluminium powinny być nie tylko wywiercone, ale często także pogłębione pod konkretny typ główki wkrętu lub mieć kształt owalny, aby kompensować rozszerzalność cieplną, jeśli chodzi o długie detale.
Szeroko stosuje się tulejki gwintowane (wkrętki gwintowe). W drewno wkręca się stalową lub mosiężną tulejkę z gwintem zewnętrznym do drewna i wewnętrznym gwintem metrycznym. Detal aluminiowy mocuje się do niej śrubą o gwincie metrycznym. Pozwala to wielokrotnie składać i rozkładać wyrób bez utraty wytrzymałości połączenia („zlizania” gwintu w drewnie). To standard dla mebli rozbieralnych z metalową ramą.
Ukryte mocowanie to oznaka wysokiej klasy wyrobu. W obróbce drewna często stosuje się złączki mimośrodowe, przystosowane do pracy z metalem. Trzpień mimośrodu może być wkręcany w profil aluminiowy, a korpus złączki wpuszczany w panel drewniany. Zapewnia to mocne ściągnięcie detali do siebie bez widocznych z zewnątrz otworów.
Do szczególnie obciążonych węzłów (nogi stołów, zawiesia) stosuje się płytki zakładkowe. Wewnątrz drewnianego detalu frezuje się kieszeń, w którą na klej epoksydowy wkleja się aluminiową lub stalową płytkę z otworami gwintowanymi. Rozkłada to punktowe obciążenie od mocowania na dużą powierzchnię litego drewna, zapobiegając jego zgnieceniu lub rozłupaniu.
Przy montażu aluminiowych uchwytów-profili na fronty kuchni lub szaf stosuje się kombinację połączenia rowkowego i kleju/wkrętów. Frezowanie czoła frontu musi być wykonane z minimalną tolerancją, aby profil osiadał „na wcisk”. Zastosowanie silikonowych amortyzatorów w miejscach styku uchwytu z licem zapobiega uszkodzeniu warstwy lakieru drewna.
W systemach przesuwnych mechanizmy rolkowe mocuje się wyłącznie do części aluminiowych zintegrowanych z drewnem. Drewno jest zbyt miękkie, aby wytrzymać cykliczne obciążenia dynamiczne od ruchu ciężkich drzwi. Aluminiowa szyna wpuszczona w drewno służy jako idealna prowadnica.
Ważnym aspektem są wibracje. W trakcie eksploatacji (otwieranie drzwi, przesuwanie mebli) połączenia gwintowe mogą się rozkręcać. Przy połączeniu „metal-metal” (śruba w gwint aluminiowy) obowiązkowe jest stosowanie zabezpieczeń gwintu (klej do gwintów o średniej sile mocowania), ponieważ drewno nie ma sprężystych właściwości podkładki sprężystej.
Niuanse obróbki na obrabiarkach CNC: narzędzie i parametry

Obróbka wyrobów kombinowanych na centrach obróbczych CNC stawia przed technologiem dylemat: obrabiać materiały osobno czy w złożeniu? Idealnym wariantem jest obróbka osobna z wysoką precyzją, ale czasem design wymaga obróbki już sklejonego „ciasta” (na przykład wyrównania czoła lub wiercenia otworów przelotowych).
Parametry skrawania dla drewna i aluminium różnią się zasadniczo. Drewno wymaga wysokich obrotów wrzeciona (18 000 – 24 000 obr/min) i wysokich prędkości posuwu, aby uniknąć przypaleń. Aluminium wymaga niższych obrotów i obowiązkowego chłodzenia (zwykle mgłą olejową), inaczej materiał „nalepia się” na frez, zapycha rowki, co prowadzi do złamania narzędzia.
Jeśli trzeba frezować pakiet „drewno + aluminium” jednocześnie, trzeba szukać parametrów kompromisowych i stosować specjalne narzędzie. Używa się frezów z nakładkami diamentowymi (PCD) lub specjalistycznych frezów węglikowych z powłoką zapobiegającą nalepianiu się aluminium. Ważna jest także geometria ostrzenia: kąt natarcia i rowki do odprowadzania wiórów muszą być dostosowane do metalu, ponieważ drewno „wybaczy” niewłaściwy kąt, a aluminium – nie.
Chłodzenie to największy problem przy obróbce łącznej. Stosowanie chłodziwa (cieczy chłodząco-smarującej) obfitym polewaniem jest niedopuszczalne dla drewna – spęcznieje. Systemy mgły olejowej (mikrorozpylanie oleju) są rozwiązaniem, ale olej może pozostawić plamy na czystym drewnie, które potem przeszkodzą w lakierowaniu. Dlatego często stosuje się chłodzenie sprężonym powietrzem przez dyszę „zimnego powietrza” (rurka wirowa), co skutecznie usuwa wióry i chłodzi frez.
Kolejność operacji ma znaczenie. Przy wierceniu otworów przelotowych przez sandwich lepiej wchodzić od strony aluminium (jeśli jest twardsze), aby przy wyjściu z drewna nie było wykruszeń. Albo stosować podkładkę ofiarną od spodu. Przy rozkroju płyt – odwrotnie, aluminium lepiej kłaść na dół, aby frez dociskał drewno do metalu, eliminując wibrację cienkiego forniru.
Ścierne zużycie narzędzia przy cięciu aluminium jest wielokrotnie wyższe niż przy pracy z drewnem. Trzeba to uwzględnić przy obliczaniu kosztu roboczogodziny maszyny. Jednym frezem nie da się „produkować metrażu” w nieskończoność, jak na MDF. Częsta wymiana lub ostrzenie narzędzia jest nieuchronna.
Odpylanie. Wiór aluminium jest cięższy i gorętszy niż drewniany. Mieszanie pyłu drzewnego i gorącego wióra aluminiowego w instalacji odciągowej jest pożarowo niebezpieczne (ryzyko iskry). Idealnie dla operacji z aluminium powinna być stosowana osobna instalacja odciągowa lub specjalne odściągacze iskier. W praktyce często po prostu wyłącza się odciąg przy obróbce wstawek metalowych i usuwa wiór ręcznie, jeśli objętość jest niewielka.
Mocowanie półfabrykatów. Stół próżniowy, który świetnie trzyma płytę laminowaną, może nie utrzymać wąskiego paska aluminium. Konieczne jest zastosowanie docisków mechanicznych lub specjalnych szablonów. Wibracja detalu aluminiowego przy obróbce jest niedopuszczalna – doprowadzi do „drgania” powierzchni i braku.
Możliwości dekoracyjne: inkrustacja i profilowanie
Kombinacja ciepłej faktury drewna i zimnego połysku metalu tworzy mocny kontrast wizualny, pożądany w projektowaniu wnętrz. Inkrustacja (intarsja) aluminium to technika wtapiania elementów metalowych w powierzchnię drewna równo z nią (na gładko).
Technicznie realizuje się to na dwa sposoby. Pierwszy: frezowanie rowka w gotowym wyrobie i wklejenie w niego profilu metalowego (paska, kwadratu). Ważna jest głębokość rowka: metal musi wystawać o ułamek milimetra ponad powierzchnię drewna do późniejszego szlifowania albo, przeciwnie, być wpuszczony, jeśli szlifowanie metalu nie jest planowane. Wspólne szlifowanie drewna i aluminium to proces trudny, ponieważ pył aluminiowy „zasmarowuje” taśmę ścierną i wciera się w pory drewna, czyniąc je brudnym (szarym).
Aby uniknąć zabrudzenia por drewna pyłem metalowym, drewno przed szlifowaniem pokrywa się podkładem porowypełniającym lub lakierem. Wtedy pył nie wnika głęboko i łatwo się usuwa. Lepiej szlifować twardymi krążkami, aby nie „wypłukiwać” miękkiego drewna wokół twardego metalu, tworząc wgłębienia.
Drugi sposób: zalewanie ciekłym metalem. To nie do końca czyste aluminium, lecz skład kompozytowy o wysokiej zawartości pudru metalowego. Po zastygnięciu i wypolerowaniu wygląda jak odlewane aluminium, ale pozwala wypełniać rowki dowolnego, nawet najbardziej złożonego krzywoliniowego kształtu, czego nie da się zrobić twardym profilem.
Okantowanie krawędzi profilem aluminiowym to popularne rozwiązanie dla blatów i frontów. Aluminiowy profil w kształcie C lub T nie tylko zdobi, ale i chroni najbardziej wrażliwe miejsca przed uderzeniami. Montaż wykonuje się na klej-uszczelniacz, który zapewnia szczelność styku, aby pod profil nie dostawała się woda (na przykład na blacie kuchennym).
Szczotkowanie drewna w połączeniu z aluminium. Ciekawy efekt daje głębokie szczotkowanie (wybieranie miękkich włókien) drewna, przy którym detale aluminiowe pozostają gładkie. Ten kontrast reliefe wzmacnia wrażenia dotykowe z wyrobu.
Aluminium można zabarwić na brąz, złoto lub miedź metodą anodowania, co poszerza paletę. Ważne, by pamiętać, że warstwa anodowana jest cienka. Jeśli planuje się szlifowanie wyrobu po montażu, anodowanie zostanie zeszlifowane. W takich przypadkach stosuje się albo masywny metal barwiony, albo wkleja detale anodowane na samym końcu, po zalakierowaniu drewna.
Perforowane arkusze aluminiowe stosuje się jako wstawki we frontach mebli do wentylacji (na przykład do szafek ze sprzętem) lub jako dekoracyjne ekrany grzejników obramowane drewnem. Tu ważne jest zapewnienie ścisłego osadzenia arkusza w rowku, aby uniknąć grzechotania metalu od dźwięku lub wibracji. Stosuje się uszczelki silikonowe lub punktowe wklejanie.
Panele akustyczne i ścianki działowe: synteza funkcjonalna

W przestrzeniach biurowych i publicznych pożądane są rozwiązania łączące pochłanianie dźwięku i estetykę. Drewniane lamele (baffle) na aluminiowym profilu nośnym to standard nowoczesnego wykończenia sufitów i ścian.
Aluminium występuje tu jako baza technologiczna (stringer). Jest lekkie, bezpieczne pożarowo i pozwala tworzyć systemy modułowe, które łatwo montować i demontować dla dostępu do instalacji. Drewniane lamele mocuje się do aluminiowego grzebienia na zatrzaskach, bez widocznego mocowania. Przyspiesza to montaż wielokrotnie w porównaniu z tradycyjnym przybijaniem listew.
Dla ściennych paneli akustycznych stosuje się „sandwich”: perforowany arkusz aluminiowy może służyć jako tylna ścianka lub warstwa pośrednia dla sztywności, na którą nakleja się pochłaniający dźwięk filc i dekoracyjne lamele z forniowanego MDF. Aluminium nadaje panelowi sztywność, pozwalając wykonywać panele dużych rozmiarów bez ryzyka ich deformacji od wilgotności w pomieszczeniu.
Ważnym aspektem jest bezpieczeństwo pożarowe. W strefach publicznych wymagania dotyczące palności materiałów (klasy reakcji na ogień) są bardzo surowe. Czyste drewno często nie spełnia norm. Zastosowanie ramy aluminiowej i niepalnych podłoży pozwala obniżyć ogólne obciążenie ogniowe konstrukcji. Aluminium nie pali się, a przy zastosowaniu impregnatów ogniochronnych do drewna wyrób jako całość może przejść certyfikację.
W mobilnych ściankach biurowych profil aluminiowy jest jedynym rozsądnym rozwiązaniem dla ramy. Zapewnia lekkość konstrukcji (w przeciwieństwie do stali) i precyzję montażu. Drewno (panele forniowane, płyta wiórowa) służy tu jako wypełnienie (płycina). Uszczelki gumowe między aluminium a drewnem zapewniają izolację akustyczną, odcinając przenoszenie fali dźwiękowej przez szczeliny.
Drzwi dźwiękoszczelne często mają również aluminiową ościeżnicę i obwódkę skrzydła. Aluminiowa ościeżnica pozwala zintegrować złożone kontury uszczelnienia (2–3 kontury), co jest problematyczne w ościeżnicy czysto drewnianej ze względu na jej ruchliwość. Rezultat to wskaźnik izolacyjności akustycznej do 42–45 dB, co jest doskonałym wynikiem.
Wykończenie i kwestie kompatybilności powłok
Proces malowania wyrobów kombinowanych to pole minowe dla lakiernika. Materiały lakiernicze (MLC) do drewna i metalu mają różną bazę chemiczną. Oleje i woski, idealnie pasujące do drewna, na aluminium nie trzymają się i po prostu spływają lub pozostają lepką błoną. Emalie do metalu mogą „podpalić” fakturę drewna lub nie wchłonąć się należycie.
Strategia 1: Wykończenie osobne. To najlepsza droga. Detale drewniane lakieruje się lub olejuje osobno, aluminiowe – anoduje lub maluje proszkowo osobno. Montaż odbywa się „na czysto”. Wymaga to wysokiej kultury produkcji, aby nie porysować gotowych detali przy montażu, ale daje najlepszą jakość.
Strategia 2: Maskowanie. Jeśli wyrób jest nierozbieralny, trzeba użyć taśmy malarskiej i folii. To pracochłonne. Najpierw maluje się jedną powierzchnię (zwykle tę, która wymaga natrysku, na przykład drewno lakierem), a metal się zaklejona. Tu jest ryzyko: przy zdejmowaniu taśmy lakier może „pociągnąć się” za nią, jeśli błona lakieru jest ciągła na styku. Należy przeciąć lakier wzdłuż granicy styku ostrym nożem przed zdjęciem taśmy.
Przy stosowaniu naturalnych olejów do drewna (Osmo, Borma) dostanie się oleju na anodowane aluminium zwykle nie jest krytyczne – łatwo go zetrzeć szmatką, dopóki jest świeży. Ale jeśli olej spolimeryzuje (zaśnie) na metalu, usunięcie go bez uszkodzenia anodowania będzie trudne.
Malowanie proszkowe to najlepszy wariant dla aluminium, ale wymaga wypalania w piecu w temperaturze 180–200°C. Drewno takiej temperatury nie wytrzyma (poczernieje lub zapali się, kleje się stopią). Dlatego malowanie proszkowe gotowego wyrobu kombinowanego jest niemożliwe. Najpierw malujemy aluminium, potem łączymy z drewnem.
Istnieją specjalne lakiery o wysokiej przyczepności zarówno do drewna, jak i do metalu (zwykle na bazie poliuretanowej lub akrylowej). Są przezroczyste i mogą chronić metal przed utlenianiem, a drewno przed brudem. Ale wizualnie upodabniają aluminium do „plastiku”, zabijając wrażenie zimnego metalu.
Trawienie chemiczne i patynowanie. Można postarzyć drewno chemią i jednocześnie utlenić metal, aby uzyskać efekt vintage. Ale trzeba dobrać odczynniki tak, aby to, co postarza drewno, nie roztoczyło aluminium na wylot, i odwrotnie. To sfera eksperymentów i tworzenia indywidualnych próbek (wymalowań).
Ekonomia produkcji i cykl życia wyrobu
Wprowadzenie aluminium do wyrobów drewnianych nieuchronnie podnosi ich koszt wytworzenia. Aluminium jest droższe niż sosna czy brzoza, choć może być porównywalne cenowo z dębem lub orzechem najwyższej klasy. Jednak główne koszty spadają nie na materiał, lecz na skomplikowanie procesu technologicznego: dodatkowe operacje obróbki, droższe narzędzie, złożony montaż, logistyka komponentów.
Efektywność ekonomiczną należy jednak rozpatrywać nie tylko w przekroju kosztów produkcji, ale i w kontekście wartości dodanej oraz cyklu życia.
- Przewaga marketingowa: Wyroby „drewno + metal” pozycjonuje się jako bardziej nowoczesne, technologiczne i premium. Pozwala to ustalać wyższą marżę.
- Ograniczenie reklamacji: Rama aluminiowa zapobiega wypaczaniu. Dla firmy oznacza to mniej wyjazdów na renowację gwarancyjną, mniej zwrotów wygiętych frontów czy pękniętych blatów. Oszczędność na serwisie może przewyższyć koszty aluminium.
- Transport: Obniżenie masy konstrukcji (dzięki zastosowaniu paneli komórkowych lub profili zamiast litego drewna) zmniejsza koszty logistyki i ułatwia wniesienie mebli na piętro, co jest istotne przy dużych obiektach.
- Naprawialność: Uszkodzoną drewnianą nakładkę na ramie aluminiowej łatwiej i taniej wymienić, niż zmieniać cały wyrób, jeśli konstrukcyjnie przewidziano jego rozbieralność.
- Ekologia i utylizacja: W epoce zrównoważonego rozwoju (sustainability) możliwość łatwego rozdzielenia wyrobu na czyste frakcje (drewno i aluminium) do recyklingu jest ważnym argumentem dla europejskich i innych odpowiedzialnych klientów. Kompozyty sklejone na stałe trudno poddać recyklingowi, a systemy złożone mechanicznie – łatwo.
Tym samym łączenie drewna i aluminium to nie tylko trend designerski, ale ekonomicznie i technicznie uzasadniony krok dla przedsiębiorstwa obróbki drewna, które dąży do podniesienia jakości produkcji, wejścia na rynek mebli kontraktowych i złożonych rozwiązań architektonicznych, gdzie czyste drewno nie radzi sobie z obciążeniami.
Podsumowując, można powiedzieć: umiejętne podejście inżynierskie, uwzględniające fizykę obu materiałów, przekształca ich różnice w zalety, tworząc produkt, który służy dziesięciolecia, zachowując geometrię metalu i ciepło drewna.