
Syntéza dřeva a kovu: technologické aspekty kombinace dřeva a hliníku pro tvorbu trvanlivých výrobků

V oblasti profesionálního zpracování dřeva vede hledání ideálního materiálu často k poznatku, že samotné dřevo nestačí k řešení složitých konstrukčních úkolů. Dřevo má při veškeré své estetice a hmatové přitažlivosti řadu fyzikálních omezení: hygroskopičnost, anizotropii vlastností a sklon k deformaci. Hliník naopak jako lehký, tuhý a korozivzdorný kov tyto nedostatky ideálně vyrovnává. Prosté spojení obou materiálů „na sraz“ však není možné bez hlubokého porozumění fyzice procesů.
Tvorba hybridních výrobků vyžaduje přehodnocení výrobních karet, změnu přístupů k obrábění a zavedení nových montážních uzlů. V tomto materiálu podrobně rozebereme, jak fundovaně začlenit hliník do dřevěných konstrukcí, aby vznikl výrobek předstihující vlastnostmi původní komponenty, a jak se vyhnout typickým chybám spojeným s rozdílem teplotní a vlhkostní rozťažnosti.
Fyzika snášenlivosti: řízení koeficientů rozťažnosti a anizotropie
Základní problém při spojení dřeva a hliníku spočívá v odlišné povaze jejich reakce na okolní prostředí. Dřevo je „živý“ materiál, který mění své geometrické rozměry především v závislosti na vlhkosti vzduchu (sesychání a bobtnání). Přitom jsou tyto změny nerovnoměrné: tangenciální sesychání může dosáhnout 8–10%, zatímco radiální 3–5% a podélné desetiny procenta. Tento jev se nazývá anizotropie. Hliník je naopak izotropní materiál; při změně vlhkosti je stabilní, ale aktivně reaguje na změnu teploty a má vysoký koeficient lineární tepelné rozťažnosti.
Hlavní chybou konstruktérů je snaha tuze fixovat dřevo na hliníkový rám bez zohlednění těchto pohybů. Pokud se například dubový masiv tuze přilepí k hliníkovému plechu velké plochy, pak při zapnutí topení v zimě klesne vlhkost dřeva, to se začne smršťovat, zatímco hliník zůstane neměnný. Vznikne kolosální vnitřní pnutí, které buď roztrhne lepený spoj, nebo, co je horší, povede k prasklí samotného masivu nebo ke zborcení celého dílu („efekt bimetalového pásku“).
K řešení tohoto úkolu je nutné navrhovat takzvané „plovoucí“ spoje. Technologická mezera není výrobní vada, ale nutnost. Při frézování drážek pro hliníkové profily v masivu se vždy započítává tolerance na rozťažnost materiálu. Velikost tolerance se vypočítává na základě druhu dřeva, šířky dílu a předpokládaných podmínek použití. U tvrdých druhů v nestabilním klimatu mohou mezery dosahovat několika milimetrů na běžný metr šířky desky.
Důležité je také zohlednit chemickou snášenlivost. Některé druhy dřeva, například dub nebo kaštan, obsahují vysokou koncentraci tříslovin (taninů). Za přítomnosti vlhkosti a při přímém kontaktu s neupraveným hliníkem může dojít k chemické reakci vedoucí ke vzniku tmavých, obtížně odstranitelných skvrn na dřevě a ke korozi kovu. To je obzvláště relevantní u venkovních výrobků.
Aby se předešlo oxidaci, musí být hliník před montáží bezpodmínečně eloxován nebo opatřen práškovou barvou. Eloxování vytváří na povrchu kovu oxidový film, který je dielektrikum a chemicky inertní. V případech, kdy se používá surový hliník, je nutné na místech kontaktu počítat s oddělovacími vrstvami – speciálními základy nebo izolačními polymerními fóliemi.
V konstrukcích, kde hliník vystupuje jako nosný prvek a dřevo jako dekorativní, musí být zatížení přenášeno správně. Hliník přebírá tuhost a geometrickou stabilitu, dřevo estetiku a tlumení vibrací. Snaha přinutit dřevo, aby hliník „drželo“, obvykle končí nezdarem. Priorita se vždy dává kovu jako stabilnějšímu materiálu, který udává geometrii, a dřevo se na něj „zavěšuje“ s možností mikropohybů.
Kontrola vlhkosti materiálu před montáží je kriticky důležitá fáze. Dřevo musí být vysušeno na truhlářskou vlhkost (obvykle 6–8%), odpovídající podmínkám dalšího použití. Montáž výrobků z nedosušeného dřeva v kombinaci s kovem zaručuje vznik trhlin, protože kov nedovolí dřevu přirozeně se smršťovat.
Zvláštní pozornost si zaslouží tepelná vodivost. Hliník je vynikající vodič tepla (tepelný most), dřevo tepelný izolant. U výrobků, které přicházejí do styku s venkovním prostředím (okna, dveře), je přímý průchod hliníkového dílu skrz dřevěný hranol nepřípustný bez přerušení tepelného mostu. Jinak se na vnitřní části hliníku vytvoří kondenzace, která bude neustále zvlhčovat přiléhající dřevo a působit hnilobu zevnitř konstrukce.
Hliníkový rám jako základ geometrické stability velkorozměrových výrobků
Výroba velkoformátových truhlářských výrobků – jednacích stolů delších než tři metry, vysokých dveří od podlahy ke stropu nebo stěnových panelů – je vždy spojena s rizikem ztráty geometrie. Masiv má pod vlastní vahou a vnitřními pnutími sklon k prohnutí nebo zkroucení („vrtule“). Začlenění hliníkového profilu nebo voštinového hliníku dovnitř konstrukce umožňuje tato rizika eliminovat, aniž by se výrobek kriticky zatěžkal.
Klasická truhlářská deska se nahrazuje sendvičovou konstrukcí. Jako jádro (výplň) se používá hliníková voštinová výplň (honeycomb), která se shora a zdola zakryje tenkými deskami MDF nebo překližky, na něž se pak nalepí dýha cenných druhů nebo lamely masivu. Taková konstrukce má fenomenální tuhost v ohybu při hmotnosti 3–4krát nižší, než má masiv stejné tloušťky.
Použití zapuštěných hliníkových stabilizátorů je další rozšířená metoda. Ze zadní strany pracovní desky nebo dveřního křídla se vyfrézují hluboké drážky, do nichž se instalují mohutné hliníkové profily (U-profily nebo T-profily). Na rozdíl od ocelových nerezaví a váží méně, ale poskytují dostatečnou tuhost, aby udržely desku v rovině. Takové profily se upevňují přes oválné otvory, které umožňují dřevu „dýchat“ napříč vlákny, ale tuze jej drží proti ohybu.
Při výrobě vestavěných šatníků a šatnových systémů prémiové třídy plní hliníkové sloupky roli nosné kostry. Dřevěné police a zásuvky se upevňují ke svislým hliníkovým sloupům. To odlehčuje dřevěné prvky: police nemusí nést zatížení celé konstrukce, jen vlastní hmotnost a hmotnost obsahu. To umožňuje dělat dřevěné prvky vizuálně tenké a elegantní, aniž by hrozilo, že se skříň „zkroutí“.
U posuvných příček je použití hliníkového rámu po obvodu dřevěného křídla standardem kvality. Dřevo v čisté podobě se ve výšce 2,8–3 metry nevyhnutelně prohne. Hliníkový rámový profil, mechanicky stáhnutý, vytváří tuhý kontur, který násilně udržuje geometrii křídla. Navíc hliníková hrana chrání nejzranitelnější místa dřeva před nárazy.
Integrace hliníku umožňuje vytvářet „vznášející se“ nábytek. Vysoká pevnost hliníkových slitin v tahu a ohybu dává možnost dělat dlouhé nepodepřené rozpony (konzoly). Dřevěný trám stejného průřezu by se pod zatížením prostě zlomil. Hliníkový profil skrytý uvnitř dřevěného boxu přebírá veškeré silové zatížení a vytváří iluzi, že dřevo visí ve vzduchu navzdory zákonům fyziky.
Při návrhu takových rámů je důležité zohlednit modul pružnosti. Hliník je pružnější než ocel. Proto musí průřez profilů vypočítat inženýr. Nestačí prostě vložit „nějakou“ trubku. Často se používají speciálně extrudované profily složitého průřezu s výztužnými žebry, vyvinuté pro konkrétní řadu nábytku.
Technologicky proces vlepení nebo montáže hliníkového rámu vyžaduje vysokou přesnost. Dutiny ve dřevě se vybírají na CNC strojcích s tolerancí 0,1–0,2 mm. Příliš těsné uložení způsobí rozštípnutí dřeva při zvýšení vlhkosti, příliš volné – nezajistí tuhost konstrukce a povede k vůli.
Technologie lepení různorodých materiálů: chemie procesu
Lepení dřeva a kovu je jednou z nejsložitějších operací ve zpracování dřeva. Dřevo je porézní, savý materiál, zatímco hliník je hladký, nesavý, často s oxidovým filmem. Běžná truhlářská lepidla na bázi PVA (polyvinylacetátu) zde nefungují: nemají se na kovu čeho „chytit“ a pro polymeraci vyžadují vstřebání vlhkosti do obou lepených povrchů.
Pro spolehlivé spojení se používají reaktivní lepidla, nejčastěji polyuretanová (PUR) nebo dvousložkové epoxidové směsi. Polyuretanová lepidla jsou výhodná tím, že při tuhnutí mírně napění, vyplňují mikropóry dřeva a mají vysokou přilnavost ke kovům. Vytvrzený polyuretan si navíc zachovává určitou pružnost, což je životně důležité pro kompenzaci rozdílu v rozťažnosti materiálů.
Epoxidové pryskyřice zajišťují nejtužší a nejpevnější spoj, ale jsou méně pružné. Jejich použití je opodstatněné u malých dílů nebo tam, kde jsou pohyby dřeva minimální (například lepení stabilizovaného dřeva s hliníkem). Nejdůležitější fází je příprava povrchu hliníku. Hladký válcovaný kov má nízkou přilnavost. Povrch kovu je nutné zdrsnit (matování abrazivem zrnitosti P80–P120), odmastit rozpouštědlem (aceton, izopropylalkohol) a ideálně nanést speciální základ na kov.
Existují i moderní hybridní MS polymery. Jsou to lepidla-těsnicí hmoty, které spojují pevnost polyuretanu a odolnost silikonu. Ideálně se hodí pro pružné lepení velkých ploch, například při obkládání hliníkového plechu dřevěnými lamelami. Tlustý lepený spoj (0,5–1 mm) působí jako tlumič a pohlcuje pnutí vznikající při teplotních výkyvech.
Liší se i technika nanášení lepidla. Na dřevo se lepidlo nanáší hojněji, protože část se vstřebá. Na kov v tenké, rovnoměrné vrstvě. Důležité je dodržet dobu otevřeného času. Nechá-li se lepidlo příliš dlouho, na povrchu se vytvoří film a přilnavost ke kovu bude nulová. Lisování musí být rovnoměrné; často se používají vakuové lisy, které zajišťují dokonalé přilnutí dýhy nebo tenkého masivu ke křivkovým hliníkovým dílům.
Je třeba zohlednit tepelnou odolnost lepeného spoje. Hliník se rychle zahřívá (například na slunci nebo vedle radiátoru) a přenáší teplo do lepeného spoje. Je-li teplota měknutí lepidla nízká (jako u termoplastických lepidel), spoj se může „roztéct“. Pro náročné výrobky se používají pouze termoreaktivní směsi, které se po polymeraci netaví.
V některých případech se používá technologie „zalisování“. Hliníkové vložky mají speciální profil s vřezy („rybí kost“), které se zatlučou nebo zalisují do drážky ve dřevě s naneseným lepidlem. Lepidlo zde plní funkci fixátoru a těsnicí hmoty, zatímco hlavní zatížení na vytržení drží mechanické vřezy.
Kontrola kvality lepení je povinná. Ve výrobě se musí provádět pravidelné crash testy vzorků na odtržení a smyk, jakož i klimatické zkoušky (cykly ohřevu-chlazení a zvlhčování-sušení), aby se ověřilo, že zvolený lepicí systém vydrží reálné podmínky použití po mnoho let.
Dřevo-hliníková okna a fasádní systémy: ochrana a trvanlivost
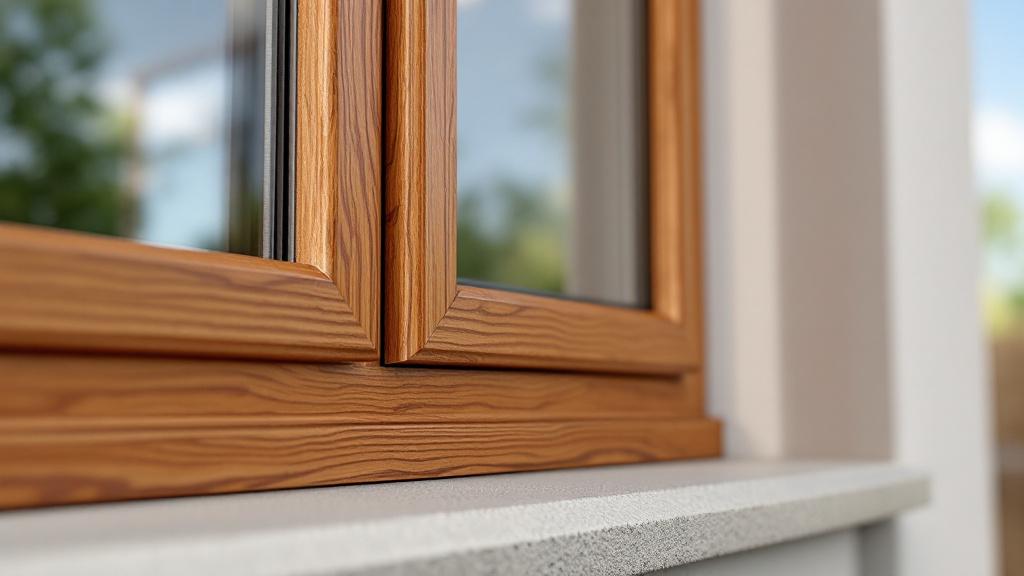
Tato oblast je klasickým příkladem úspěšné symbiózy. Dřevo uvnitř místnosti zajišťuje tepelnou izolaci, útulnost a prestižní vzhled, zatímco hliníkový nákrytek zvenku přebírá všechny údery živlů: déšť, sníh, ultrafialové záření a krupobití. Taková kombinace zvyšuje životnost okenních konstrukcí z 15–20 let na 50 a více a prakticky odstraňuje nutnost přenátírání vnější strany.
Klíčovým konstrukčním principem je zde větraná mezera. Hliníkový profil se nikdy neupevňuje těsně ke dřevu po celé ploše. Mezi dřevěným rámem a hliníkovým obkladem se ponechává vzduchová komora. Upevnění se provádí pomocí otočných klipsů (držících klipsů). To umožňuje dřevu „dýchat“ a odvádět vodní páry unikající z místnosti skrz rám, čímž se zabraňuje vzniku plísně pod kovem.
Hliníkový profil v takových systémech plní také roli odvodňovacího kanálu. Spodní profily mají složitý tvar s okapničkami a drenážními otvory, které odvádějí vodu stékající ze skla mimo dřevěné části. To je kriticky důležité pro ochranu spodního hranolu rámu – nejzranitelnějšího prvku okna.
Z hlediska výroby vyžaduje zhotovení dřevo-hliníkových oken nejvyšší přesnost. Dřevěný profil musí být vyfrézován s dokonalou geometrií, aby klipsy seděly rovně. Hliníkové nákrytky se řežou a svařují (nebo lisují) v rohových spojích do samostatných rámečků, které se pak navěšují na hotové dřevěné okno jako „pouzdro“.
Ve fasádních systémech (sloupko-příčkových) se používá opačný princip: nosným prvkem je mohutný lepený dřevěný hranol (vrstvené dřevo LVL nebo masiv) a zvenču se izolační skleněné jednotky přitlačují hliníkovými přítlačnými lištami s těsněním. To umožňuje zasklívat obrovské plochy při zachování tepelné účinnosti dřeva a spolehlivosti hliníkového utěsnění.
Z takové kombinace těží i vchodové dveře. Vnější deska dveří může být vyrobena z hliníku nebo kompozitu a vnitřní z masivu cenných druhů. Aby se předešlo promrzání a vysrážení kondenzace na vnitřní dřevěné části, uvnitř křídla se vždy vkladá vrstva izolace (extrudovaný polystyren, korek) a v samé zárubni se provádí přerušení tepelného mostu.
Eloxování nebo lakování hliníkových nákrytků otevírá široké možnosti pro design. Barvu kovu lze sladit s fasádou budovy a uvnitř ponechat přírodní texturu dřeva odpovídající interiéru. To odstraňuje věčné dilema volby barvy oken „pod fasádu“ nebo „pod parkety“.
Pro výrobce výrobků je to přechod do nejvyššího cenového segmentu. Vyžaduje to však investice do vybavení pro práci s hliníkem (pily na kov, kopírovací frézky) a zřízení skladu profilů. Logistika se komplikuje, ale marže produktu výrazně roste díky pozicování jako „věčného“ řešení.
Mechanické spoje a kování: specifika spojovacího materiálu
Použití standardních vrutů do dřeva k upevnění hliníku je nevkus a technická chyba. Kuelová hlava vrutu při utahování působí jako klín a rozvalívá měkký hliník, což časem vede k uvolnění spoje. Navíc přímý kontakt černého nebo pozinkovaného vrutu s hliníkem může způsobit galvanickou korozi.
Ke spojení hliníkových dílů se dřevem je nutné používat spojovací materiál z nerezové oceli (třída A2 nebo A4). Nerez je chemicky neutrální k oběma materiálům. Otvory v hliníku by neměly být jen vyvrtány, ale často i zahloubeny pro konkrétní typ hlavy šroubu, případně mít oválný tvar pro kompenzaci tepelné rozťažnosti, jde-li o dlouhé díly.
Široce se používají závitové vložky (šroubovací matice). Do dřeva se zašroubuje ocelová nebo mosazná vložka s vnějším závitem do dřeva a vnitřním metrickým závitem. Hliníkový díl se k ní připevňuje šroubem s metrickým závitem. To umožňuje opakovaně sestávat a rozebírat výrobek bez ztráty pevnosti spoje („stržení“ závitu ve dřevě). To je standard pro rozebíratelný nábytek s kovovým rámem.
Skrytý spojovací materiál je znakem vysoké třídy výrobku. Ve zpracování dřeva se často používají excentrické spojky přizpůsobené pro práci s kovem. Dřík excentru lze zašroubovat do hliníkového profilu, zatímco tělo spojky se zapustí do dřevěného panelu. To zajišťuje mohutné stáhnutí dílů k sobě bez zvenku viditelných otvorů.
Pro obzvláště zatížené uzly (nohy stolů, závěsy) se používají záložní destičky. Uvnitř dřevěného dílu se vyfrézuje kapsa, do které se na epoxidové lepidlo vlepí hliníková nebo ocelová destička se závitovými otvory. To rozkládá bodové zatížení od spojovacího materiálu na velkou plochu masivu a brání jeho zmačkání nebo rozštípnutí.
Při montáži hliníkových profilových úchytek na fronty kuchyní nebo skříní se používá kombinace drážkového spoje a lepidla/vrutů. Frézování čela fronty musí být provedeno s minimální tolerancí, aby profil seděl „na doraz“. Použití silikonových tlumičů v místech dosednutí úchytky na lícovou plochu brání poškození lakové vrstvy dřeva.
V posuvných systémech se válečkové mechanismy upevňují výhradně k hliníkovým částem integrovaným do dřeva. Dřevo je příliš měkké, aby vydrželo cyklická dynamická zatížení z pohybu těžkých dveří. Hliníková lišta zapuštěná do dřeva slouží jako ideální vedení.
Důležitým aspektem jsou vibrace. Během používání (otevírání dveří, přemísťování nábytku) se závitové spoje mohou povolovat. Při spojení „kov-kov“ (šroub do hliníkového závitu) je nezbytné použít zajištění závitu (středně pevné lepidlo na závity), protože dřevo nemá pružicí vlastnosti pružné podložky.
Nuance obrábění na CNC strojcích: nástroj a režimy

Obrábění kombinovaných výrobků na obráběcích centrech CNC staví technologa před dilema: obrábět materiály odděleně, nebo v sestavě? Ideální variantou je oddělené obrábění s vysokou přesností, ale někdy design vyžaduje obrábění již slepeného „koláče“ (například zarovnání hrany nebo vrtání průchozích otvorů).
Režimy řezání pro dřevo a hliník se zásadně liší. Dřevo vyžaduje vysoké otáčky vřetene (18 000 – 24 000 ot/min) a vysoké rychlosti posuvu, aby se předešlo připálení. Hliník vyžaduje nižší otáčky a povinné chlazení (obvykle olejovou mlhou), jinak se materiál na frézu „nalepí“, zanese drážky, což vede k prasknutí nástroje.
Je-li nutné frézovat balík „dřevo + hliník“ současně, je třeba hledat kompromisní režimy a použít speciální nástroj. Používají se frézy s diamantovými břity (PKD) nebo specializované slinuté frézy s povlakem bránícím nalepání hliníku. Důležitá je i geometrie ostří: úhel čela a drážky pro odvod třísek musí být přizpůsobeny kovu, protože dřevo špatný úhel „odpustí“, ale hliník nikoli.
Chlazení je největší problém při společném obrábění. Použití řezné kapaliny (chladící a mazací kapaliny) hojným oplachem je pro dřevo nepřípustné – nabobtná. Systémy olejové mlhy (mikrorozprašování oleje) jsou řešením, ale olej může zanechat skvrny na čistém dřevě, které pak zabrání lakování. Proto se často používá chlazení stlačeným vzduchem přes trysku „studeného vzduchu“ (vírová trubice), což účinně odstraňuje třísky a chladí frézu.
Pořadí operací má význam. Při vrtání průchozích otvorů skrz sendvič je lepší vcházet ze strany hliníku (je-li tvrdší), aby při výstupu ze dřeva nevznikaly štípance. Nebo použít obětovanou podložku zespodu. Při řezání desek naopak je lepší hliník klást dolů, aby fréza tlačila dřevo ke kovu a vyloučila vibraci tenké dýhy.
Abrazivní opotřebení nástroje při řezání hliníku je mnohonásobně vyšší než při práci se dřevem. To je třeba zohlednit při výpočtu nákladů strojové hodiny. S jednou frézou nelze „vyrábět běžné metry“ donekonečna jako u MDF. Častá výměna nebo ostření nástroje je nevyhnutelné.
Odsávání prachu. Hliníková tříska je těžší a žhavější než dřevěná. Míchání dřevěného prachu a horkých hliníkových třísek v odsávacím systému je požárně nebezpečné (riziko jiskry). V ideálním případě by se pro operace s hliníkem měl používat samostatný odsávací systém nebo speciální lapače jisker. V praxi se často při obrábění kovových vložek odsávání jednoduše vypne a třísky se odstraňují ručně, je-li objem malý.
Upnutí polotovarů. Vakuový stůl, který výborně drží desku laminované dřevotřísky, nemusí udržet úzký hliníkový pásek. Je nutné použít mechanické přítlačky nebo speciální šablony. Vibrace hliníkového dílu při obrábění je nepřípustná – povede k „drcení“ povrchu a ke zmetku.
Dekorativní možnosti: intarzie a profilování
Kombinace teplé textury dřeva a studeného lesku kovu vytváří silný vizuální kontrast, který je v interiérovém designu žádaný. Intarzie hliníkem je technika vsazování kovových prvků do povrchu dřeva v zároveň (zapuštění do lící).
Technicky se to realizuje dvěma způsoby. První: vyfrézování drážky v hotovém výrobku a vlepení kovového profilu (pásku, čtvercové tyče) do ní. Důležitá je hloubka drážky: kov musí vyčnívat o zlomek milimetru nad povrch dřeva pro následné broušení, nebo naopak být zapuštěn, pokud se broušení kovu neplánuje. Společné broušení dřeva a hliníku je složitý proces, protože hliníkový prach „zanáší“ brusný pás a vtírá se do pórů dřeva, čímž jej špiní (do šeda).
Aby se předešlo znečištění pórů dřeva kovovým prachem, dřevo se před broušením přetáhne póry vyplňujícím základem nebo lakem. Pak prach neproniká hluboko a snadno se odstraňuje. Lepší je brousit tvrdými kotouči, aby se měkké dřevo kolem tvrdého kovu „nevyplavovalo“ a nevytvářely se prohlubně.
Druhý způsob: zalévání tekutým kovem. Není to zcela čistý hliník, ale kompozitní směs s vysokým obsahem kovového prachu. Po ztuhnutí a vyleštění vypadá jako litý hliník, ale umožňuje vyplňovat drážky libovolného, i toho nejsložitějšího křivkového tvaru, což s pevným profilem nelze.
Olemování hran hliníkovým profilem je oblíbené řešení pro pracovní desky a fronty. Hliníkový C-profil nebo T-profil nejen zdobí, ale i chrání nejzranitelnější místa před nárazy. Montáž se provádí na lepidlo-těsnicí hmotu, která zajišťuje těsnost spoje, aby se pod profil nedostávala voda (například na kuchyňské pracovní desce).
Kartáčování dřeva v kombinaci s hliníkem. Zajímavý efekt dává hluboké kartáčování (vybírání měkkých vláken) dřeva, při němž hliníkové díly zůstávají hladké. Tento kontrast reliéfů umocňuje hmatové vjemy z výrobku.
Hliník lze eloxováním zabarvit do bronzu, zlata nebo mědi, což rozšiřuje paletu. Důležité je pamatovat, že eloxovaná vrstva je tenká. Plánuje-li se broušení výrobku po montáži, elox se sbrousí. V takových případech se používá buď masivní barevný kov, nebo se eloxované díly vlepují až na úplném závěru, po nalakování dřeva.
Perforované hliníkové plechy se používají jako výplně v nábytkových frontech pro ventilaci (například u skříněk s technikou) nebo jako dekorativní kryty radiátorů orámované dřevem. Zde je důležité zajistit těsné usazení plechu v drážce, aby se předešlo drnčení kovu od zvuku nebo vibrací. Používají se silikonová těsnění nebo bodové vlepení.
Akustické panely a příčky: funkční syntéza

V kancelářských a veřejných prostorech jsou žádaná řešení, která spojují pohlcování zvuku a estetiku. Dřevěné lamely (baffly) na hliníkovém nosném profilu jsou standardem moderní úpravy stropů a stěn.
Hliník zde vystupuje jako technologická základna (stringer). Je lehký, požárně bezpečný a umožňuje vytvářet modulární systémy, které lze snadno montovat a demontovat pro přístup k rozvodům. Dřevěné lamely se k hliníkovému hřebeni upevňují na západky, bez viditelného spojovacího materiálu. To urychluje montáž mnohonásobně oproti tradičnímu přibíjení laťek.
Pro stěnové akustické panely se používá „sendvič“: perforovaný hliníkový plech může sloužit jako zadní stěna nebo mezivrstva pro tuhost, na kterou se nalepí zvuk pohlcující plstěný materiál a dekorativní lamely z dýhovaného MDF. Hliník dává panelu tuhost a umožňuje dělat panely velkých rozměrů bez rizika jejich deformace od vlhkosti v místnosti.
Důležitým aspektem je požární bezpečnost. Ve veřejných prostorech jsou požadavky na hořlavost materiálů (třídy reakce na oheň) velmi přísné. Čisté dřevo často normy nesplní. Použití hliníkového rámu a nehořlavých podkladů umožňuje snížit celkové požární zatížení konstrukce. Hliník nehoří a při použití protipožárních impregnací pro dřevo může výrobek jako celek projít certifikací.
U mobilních kancelářských příček je hliníkový profil jediným rozumným řešením pro rám. Zajišťuje lehkost konstrukce (na rozdíl od oceli) a přesnost montáže. Dřevo (dýhované panely, dřevotříska) zde slouží jako výplň (výplňová deska). Gumová těsnění mezi hliníkem a dřevem zajišťují zvukovou izolaci a brání přenosu zvukové vlny skrz štěrbiny.
Protihlukové dveře mají často rovněž hliníkovou zárubeň a olemování křídla. Hliníková zárubeň umožňuje integrovat složité těsnicí kontury (2–3 kontury), což je v čistě dřevěné zárubni problematické kvůli její pohyblivosti. Výsledkem je index zvukové izolace až 42–45 dB, což je vynikající hodnota.
Konečná úprava a otázky snášenlivosti nátěrů
Proces lakování kombinovaných výrobků je minové pole pro lakaře. Nátěrové hmoty pro dřevo a kov mají odlišnou chemickou bázi. Oleje a vosky, ideálně vhodné pro dřevo, na hliníku nedrží a jednoduše stékají nebo zůstávají jako lepkavý film. Emaily na kov mohou „zvýraznit“ texturu dřeva nebo se náležitě nevstřebat.
Strategie 1: Oddělená úprava. To je nejlepší cesta. Dřevěné díly se lakují nebo olejují zvlášť, hliníkové se zvlášť eloxují nebo lakují práškem. Montáž probíhá „načisto“. To vyžaduje vysokou výrobní kulturu, aby se hotové díly při montáži nepoškrábaly, ale dává nejlepší kvalitu.
Strategie 2: Maskování. Je-li výrobek nerozebíratelný, je nutné použít malířskou pásku a fólie. Je to pracné. Nejdříve se nalakuje jeden povrch (obvykle ten, který vyžaduje stříkání, například dřevo lakem) a kov se přelepí. Zde je riziko: při sundávání pásky se lak může „přetáhnout“ za ní, je-li film laku na spoji souvislý. Je nutné lak na hranici spoje před sundáním pásky přeříznout ostrým nožem.
Při použití přírodních olejů na dřevo (Osmo, Borma) obvykle není kritické, dostane-li se olej na eloxovaný hliník – dokud je čerstvý, snadno se setře hadříkem. Ale pokud olej na kovu zpolymeruje (zaschne), bude obtížné jej odstranit bez poškození eloxu.
Práškové lakování je nejlepší variantou pro hliník, ale vyžaduje vypékání v peci při 180–200°C. Dřevo takovou teplotu nevydrží (zčerná nebo se vznítí, lepidla se roztaví). Proto je práškové lakování hotového kombinovaného výrobku nemožné. Nejdříve nalakujeme hliník, potom jej spojíme se dřevem.
Existují speciální laky s vysokou přilnavostí jak ke dřevu, tak ke kovu (obvykle na polyuretanové nebo akrylátové bázi). Jsou průhledné a mohou chránit kov před oxidací a dřevo před špínou. Vizuálně však činí hliník podobný „plastu“ a zabíjejí pocit studeného kovu.
Chemické leptání a patinování. Dřevo lze zestarnout chemií a současně kov zoxidovat pro dosažení vintage efektu. Ale reagencie je třeba volit tak, aby prostředek na stárnutí dřeva nerozleptal hliník až do děr a naopak. To je sféra experimentů a tvorby individuálních vzorků (vzorových výmalků).
Ekonomika výroby a životní cyklus výrobku
Začlenění hliníku do dřevěných výrobků nevyhnutelně zvyšuje jejich výrobní náklady. Hliník je dražší než borovice nebo bříza, i když může být cenově srovnatelný s dubem nebo ořechem nejvyšší třídy. Hlavní náklady však nepadají na materiál, ale na zkomplikování technologického procesu: dodatečné obráběcí operace, dražší nástroj, složitá montáž, logistika komponent.
Ekonomickou efektivitu je však třeba posuzovat nejen z hlediska výrobních nákladů, ale i v kontextu přidané hodnoty a životního cyklu.
- Marketingová výhoda: Výrobky „dřevo + kov“ se pozicují jako modernější, technologičtější a prémiové. To umožňuje stanovit vyšší přirážku.
- Snížení reklamací: Hliníkový rám brání zborcení. Pro firmu to znamená méně výjezdů na záruční restaurování, méně vrácení pokřivených front nebo prasklých pracovních desek. Úspora na servisu může překrýt náklady na hliník.
- Přeprava: Snížení hmotnosti konstrukcí (díky použití voštinových panelů nebo profilů místo masivu) snižuje náklady na logistiku a usnadňuje vynášení nábytku do patra, což je důležité u velkých projektů.
- Opravitelnost: Poškozené dřevěné obložení na hliníkovém rámu je jednodušší a levnější vyměnit než měnit celý výrobek, je-li konstrukčně navržen jako rozebíratelný.
- Ekologie a likvidace: V éře udržitelného rozvoje (sustainability) je možnost snadného rozdělení výrobku na čisté frakce (dřevo a hliník) pro recyklaci důležitým argumentem pro evropské a další odpovědné zákazníky. Napevno slepené kompozity lze recyklovat obtížně, zatímco mechanicky sestavené systémy snadno.
Kombinace dřeva a hliníku tak není pouhým designovým trendem, ale ekonomicky a technicky opodstatněným krokem pro dřevozpracující podnik, který usiluje o zvýšení kvality produkce a vstup na trh zakázkového nábytku a složitých architektonických řešení, kde čisté dřevo zatížením nestačí.
Závěrem lze říci: fundovaný inženýrský přístup, který zohledňuje fyziku obou materiálů, proměňuje jejich rozdíly ve výhody a vytváří produkt, který slouží desítky let a zachovává geometrii kovu a teplo dřeva.





