
Jak dosáhnout dokonalého zkracovacího řezu dřevěných prvků: rady odborníků
Dokonale rovný a čistý řez na čele dřevěného dílu je vizitkou kvalitního výrobku. Ať už jde o spárovku, podlahovou desku, nebo dekorativní lištu, na přesnosti zkracovacího řezu závisí nejen vzhled, ale i pevnost budoucí konstrukce. Dosáhnout kolmého řezu bez otřepů, třísek a stop po pilovém řezu je úkol, který vyžaduje pochopení procesů, správný nástroj a zvládnutou techniku. Chyby v této fázi mohou vést ke spárám ve spojích, k narušení geometrie výrobku a v konečném důsledku ke zmetkům.
Odborníci v dřevozpracujících provozech se denně setkávají s nutností vytvořit tisíce bezvadných čelních řezů na nejrůznějších dřevinách. Nasbírané zkušenosti jim umožnily vypracovat systém pravidel a postupů, které zaručují trvale vysoký výsledek. Nejde přitom o žádné tajné technologie, ale o pečlivou pozornost k detailům: od volby pilového kotouče a nastavení stroje po správný posuv obrobku a následné opracování řezu. V tomto článku podrobně rozebíráme všechny aspekty profesionálního zkracování, abyste tyto znalosti mohli uplatnit v praxi a vyrábět výrobky bezvadné kvality.
Příprava nástroje: základ všeho
Klíčem k úspěchu v jakékoli činnosti je kvalitní příprava. Ve zpracování dřeva má toto pravidlo prvořadý význam. Není možné dosáhnout čistého a přesného řezu tupým nebo nesprávně zvoleným nástrojem. Hlavní roli v procesu zkracování hraje pilový kotouč. Jeho stav a vlastnosti přímo ovlivňují konečný výsledek. Před zahájením práce je nutné kotouč pečlivě prohlédnout, zda nemá vylámané zuby, ulpělou pryskyřici nebo známky opotřebení. Jakákoli vada se projeví na kvalitě řezu.
Volba pilového kotouče je věda sama o sobě. Pro čelní řezy, zejména při práci s tvrdými dřevinami nebo materiály s povrchovou úpravou (laminovaná dřevotříska, dýhované panely), je třeba používat kotouče s vysokým počtem zubů (od 60 do 100 a více pro standardní průměr 250–300 mm). Důležitou roli hraje i tvar broušení zubů. Za nejvhodnější pro čistý příčný řez se považuje střídání rovného a lichoběžníkového zubu (ATB nebo TCG). Tato geometrie umožňuje hlavnímu zubu provést hlavní řez, zatímco pomocný zub začišťuje hrany a předchází vzniku třísek.
Neméně důležitá je samotná pila. Ať už jde o pokosovou pilu, kotoučovou pilu nebo formátovací centrum, zařízení musí být přesně nastavené a zkalibrované. Hlavním parametrem, který je třeba zkontrolovat, je kolmost pilového kotouče vůči pracovnímu stolu a dorazu. Úhel 90 stupňů musí být nastaven s maximální přesností. Ke kontrole se používají vysoce přesné úhelníky. Jakákoli odchylka, byť jen o zlomek stupně, povede ke šikmému řezu, což je zvláště patrné při spojení dvou dílů.
Je rovněž nutné se ujistit, že v pohyblivých částech stroje není vůle. Hřídel, na které je kotouč uchycen, nesmí mít obvodové házení. Vedení, po kterých se pohybuje pilová jednotka, musí být čistá a zajišťovat plynulý, přímočarý pohyb bez trhání a zadrhávání. Pravidelné čištění a mazání zařízení je nezbytnou podmínkou pro udržení jeho provozuschopnosti a dosažení stálé kvality řezu. Zanedbání těchto základních postupů nevyhnutelně vede ke snížení přesnosti a zvýšení podílu zmetků.
Kromě kotouče a stroje je důležité i pomocné vybavení. Odsávací systém nejen zajišťuje čistotu na pracovišti a chrání zdraví obsluhy, ale zlepšuje také kvalitu řezu. Třísky a prach, včas odstraňované z řezné zóny, nebrání ve výhledu a neucpávají prostor mezi zuby kotouče, což snižuje tření a zahřívání. Dobré osvětlení pracoviště je rovněž nepostradatelným faktorem, který umožňuje přesné polohování obrobku a kontrolu procesu řezání.
Konečně před zahájením sériové práce se vždy doporučuje provést zkušební řezy na odřezcích téhož materiálu, s nímž se bude pracovat. To umožňuje nejen ověřit správnost nastavení stroje a ostrost kotouče, ale i posoudit, jak konkrétní dřevina na opracování reaguje. Někdy mohou i při dokonalém nastavení zvláštnosti struktury dřeva, například vlnitý průběh vláken, vést ke vzniku třísek. Zkušební řez pomůže odhalit to předem a upravit pracovní techniku.
Nastavení pokosové pily: přesnost v každém stupni
Pokosová pila je jedním z nejrozšířenějších strojů pro provádění přesných příčných řezů. Avšak i drahý profesionální nástroj je „z výroby“ jen zřídka nastaven dokonale. Kontrola a kalibrace všech klíčových úhlů je povinným postupem před zahájením náročné práce. Hlavním úkolem je dosáhnout dokonalého úhlu 90° mezi rovinou pilového kotouče a pracovním stolem a mezi kotoučem a zadním dorazem. Právě tyto dva parametry zajišťují pravoúhlý řez.
Ke kontrole kolmosti kotouče a stolu se používá kontrolní úhelník. Pilová jednotka se spustí do dolní polohy a úhelník se přiloží jednou stranou ke stolu a druhou k boční ploše kotouče (ne k zubům). Mezi úhelníkem a kotoučem nesmí být žádná mezera. Pokud je, je nutné seřídit úhel sklonu pily pomocí speciálních šroubů, které jsou v konstrukci k tomu určeny. Obvykle se nacházejí u základny sklápěcího mechanismu. Po dosažení dokonalého přilehnutí je nutné nastavení zajistit.
Dalším krokem je nastavení úhlu 90° mezi kotoučem a zadním dorazem. Tento parametr zajišťuje, že řez je přesně kolmý k podélné ose obrobku. Postup je obdobný: úhelník se přikládá k rovině zadního dorazu a k boční ploše kotouče. Seřízení se provádí otáčením lože pily, dokud mezera nezmizí. Poté je nutné zkontrolovat, zda se ukazatel na stupnici shoduje se značkou „0°“. Pokud ne, je třeba i ukazatel zkalibrovat.
Je důležité pamatovat, že zadní doraz pokosové pily se často skládá ze dvou částí. Obě tyto části musí ležet v jedné rovině. Zkontrolovat to lze rovnou lištou nebo pravítkem. Je-li mezi částmi dorazu schůdek, obrobek nebude doléhat těsně a řez bude nepřesný. Vyrovnání dorazů se obvykle provádí povolením upevňovacích šroubů a jejich seřízením.
Po nastavení hlavních úhlů 90° je třeba zkontrolovat i další často používané úhly, například 45°. Nemělo by se plně spoléhat na tovární aretace. Kontrolu je rovněž lepší provádět přesným úhloměrem nebo pokosníkem. Po nastavení potřebného úhlu podle přístroje lze provést zkušební řez na dvou odřezcích a spojit je. Vznikne-li při spojení dokonalý pravý úhel, znamená to, že nastavení bylo provedeno správně.
Kromě úhlů ovlivňuje přesnost i rovina řezu. U pokosových pil s funkcí posuvu je důležité se ujistit, že kotouč při pohybu k sobě a od sebe jde přesně v jedné rovině, bez bočních odchylek. Jakákoli vůle ve vedeních povede k tomu, že řez nebude rovný, ale mírně obloukovitý. Odstranění takové vůle je složitější úkol, který někdy vyžaduje návštěvu servisu, ale bez toho není dosažení kvalitního výsledku možné.
Během provozu se mohou nastavení rozladit vlivem vibrací a zatížení. Proto je pravidelná kontrola kalibrace, například na začátku každé pracovní směny, dobrou praxí v každém provozu. Zabere jen několik minut, ale umožňuje vyhnout se nákladným chybám a zaručit stálost kvality vyráběných výrobků, ať už jde o prvky schodišť, nábytkové díly nebo profilové výrobky.
Technika řezu: od posuvu po dokončení
I dokonale nastavený nástroj nezaručuje úspěch, je-li technika provedení operace nesprávná. Správný posuv obrobku a samotný pohyb pilové jednotky hrají rozhodující roli při dosažení čistého řezu. Jedním z klíčových bodů je rychlost posuvu. Nesmí být ani příliš pomalá, ani příliš rychlá. Příliš pomalý posuv vede k přehřátí pilového kotouče a dřeva, což způsobuje připáleniny na čele. Příliš rychlý zvyšuje zatížení motoru a kotouče, což vede ke vzniku hrubého, roztřepeného řezu a třísek.
Optimální rychlost se volí empiricky a závisí na několika faktorech: tvrdosti a hustotě dřeva, tloušťce obrobku a ostrosti pilového kotouče. Obecné pravidlo zní: čím tvrdší a silnější materiál, tím pomalejší a plynulejší musí být posuv. Pohyb pily musí být jistý a plynulý. Zastavení uprostřed řezu je nepřípustné, protože zanechává na řezné ploše viditelný schůdek a stopu po přehřátí.
Při práci na pokosové pile je důležité obrobek správně napolohovat a upevnit. Musí být pevně přitisknut zároveň k pracovnímu stolu i k zadnímu dorazu. Jakákoli mezera nebo posun během řezání povede k nepřesnému úhlu a nekvalitnímu řezu. Pro spolehlivé upnutí, zvláště při práci s krátkými nebo úzkými díly, je třeba používat sériové přítlaky, kterými je většina pil vybavena. To nejen zvyšuje přesnost, ale zajišťuje i bezpečnost obsluhy.
Dalším důležitým aspektem techniky je boj s třískami. Třísky nejčastěji vznikají na výstupní straně pilového kotouče, kde zuby „vytrhávají“ vlákna dřeva. Existuje několik profesionálních postupů, jak tento nepříjemný jev minimalizovat.
- Použití „nulové vložky“. Sériová vložka ve stole pokosové nebo kotoučové pily má poměrně širokou drážku pro kotouč. Její nahrazení podomácku vyrobenou vložkou z překližky nebo MDF s minimální vůlí kolem kotouče podepírá vlákna dřeva zespodu, v bezprostřední blízkosti zubů, a nedovolí jim vyštipovat se.
- Podkladová deska. Při zkracování dílu lze pod něj podložit obětní desku (sacrificial board) z nepotřebného odřezku. Pilový kotouč prořeže hlavní obrobek a vnikne do podkladové desky, což rovněž zabrání třískám na spodní hraně. Obdobně lze přitisknutím odřezku k zadní části obrobku zabránit třískám při výstupu kotouče vzadu.
- Předřez. Některé stroje (například formátovací pily) mají speciální předřezovou jednotku. Ale i na běžné pile lze její činnost napodobit. K tomu se provede mělký řez (1–2 mm) v opačném směru (dovoluje-li to konstrukce pily) nebo velmi pomalý mělký řez ve směru vpřed. Tento mělký řez nařízne horní vlákna a hlavní, hluboký řez pak projde už bez třísek.
- Krycí páska. Nalepení proužku kvalitní krycí (malířské) pásky na linii řezu rovněž pomáhá udržet vlákna a snížit pravděpodobnost vzniku třísek, zejména na laminovaných nebo dýhovaných površích.
Při práci s dlouhými obrobky je nutné zajistit jim podepření na vstupu i na výstupu z pily. Použití válečkových podpěr nebo speciálních prodloužení stolu zabraňuje prověšení materiálu. Prověšený obrobek může pilový kotouč „skřípnout“ nebo se během řezu posunout, což je nebezpečné a zaručeně díl zničí. Hmotnost obrobku musí být rovnoměrně rozložena na ploše stolu stroje.
Po dokončení řezu je důležité nepospíchat se zvednutím pilového kotouče ani s odebráním obrobku. Na pokosové pile je třeba nejprve vyčkat na úplné zastavení otáčení kotouče a teprve poté jej vrátit do horní polohy. Na kotoučové pile – odsunout obrobek od kotouče poté, co jím zcela projel. Toto jednoduché pravidlo pomáhá vyhnout se náhodnému dotyku rotujícího kotouče o již opracované čelo a vzniku „nářezu“ na něm.
Boj s třískami: preventivní opatření
Třísky na čelním řezu jsou jedním z nejrozšířenějších problémů, který dokáže pokazit vzhled i dokonale přizpůsobeného spoje. Podstata jejich vzniku je jednoduchá: zuby pily, které se pohybují skrz hmotu dřeva, při výstupu na povrch nekrojí, ale spíše odštipují a vylamují poslední, ničím nepodepřená vlákna. Zvláště náchylné jsou k tomu křehké dřeviny, materiály s příčným průběhem vláken (překližka) a laminované nebo dýhované desky. Profesionální přístup nespočívá v boji s již vzniklými třískami, ale ve vytvoření podmínek, za nichž nevznikají.
Jak již bylo zmíněno, jednou z nejúčinnějších metod je použití podkladových nebo „obětních“ desek. Přitisknutím opracovávaného dílu k rovné, husté podložce vytváříme oporu pro vystupující vlákna. Zub pily při dokončení řezu vniká do této podkladové desky a řez na hlavním dílu vychází čistý, protože vlákna prostě nemají možnost se odštípnout. Tato metoda funguje stejně dobře jak pro spodní hranu dílu (podložka na stole), tak pro zadní (podložka u zadního dorazu).
Dalším mocným nástrojem v boji s třískami je správný pilový kotouč. Kotouč pro příčný řez musí mít nejen vysoký počet zubů, ale i speciální geometrii broušení. Nejrozšířenější a nejúčinnější variantou jsou kotouče se střídavým sklonem zubů (ATB – Alternate Top Bevel). U takových kotoučů je řezná hrana každého zubu zkosena střídavě doprava a doleva. Při práci takový zub vniká do materiálu pod úhlem, jako by vlákna podřezával, a nikoli sekal, což významně snižuje pravděpodobnost vzniku třísek.
Pokročilejší variantou broušení je High ATB, kde je úhel sklonu řezné hrany ještě větší (až 30–40 stupňů). Takové kotouče dávají vynikající výsledek na náročných materiálech typu laminovaná dřevotříska nebo dýha a vytvářejí řez srovnatelný kvalitou s broušením. Existují rovněž kotouče s kombinovaným broušením, například TCG (Triple-Chip Grind), kde po rovném „hrubovacím“ zubu následuje lichoběžníkový „dokončovací“, který začišťuje hrany řezu. Volba kotouče musí vždy odpovídat úkolu a opracovávanému materiálu.
Otáčky kotouče a rychlost posuvu rovněž ovlivňují vznik třísek. Vysoké otáčky vřetena v kombinaci s plynulým, nespěšným posuvem umožňují každému zubu sejmout velmi tenkou třísku, což minimalizuje řeznou sílu a snižuje riziko vytrhávání vláken. Je důležité najít rovnováhu, aby se nedopustilo ani přehřátí materiálu z příliš pomalého posuvu. Na strojích s možností regulace otáček je vhodné volit pro dokončovací řezy nejvyšší rychlost.
Předběžné narýsování linie řezu odlamovacím nožem je dalším účinným postupem. Prořízneme-li horní vrstvu vláken nebo laminátu ostrou čepelí podle pravítka přesně po linii budoucího řezu, vytvoříme „drážku“. Když zuby pily dosáhnou této linie, nenarazí už na odpor horních vláken, protože ta jsou už přeříznuta. To umožňuje vyhnout se třískám na pohledové, nejzodpovědnější straně dílu. Metoda vyžaduje pečlivost, ale dává vynikající výsledek.
Nesmí se zapomínat ani na vlhkost dřeva. Příliš suché dřevo se stává křehkým a náchylnějším k odštěpování. Práce s materiálem o normové vlhkosti (pro truhlářské výrobky je to obvykle 8–12 %) probíhá podstatně snadněji. Musí-li se pracovat s přesušeným dřevem, je třeba uplatnit všechna výše popsaná bezpečnostní opatření se zdvojenou pozorností, používat nejostřejší kotouče a minimální rychlost posuvu.
V podmínkách sériové výroby se k prevenci třísek na náročných výrobcích často používají formátovací pily s předřezovou jednotkou. Jde o malý kotouč otáčející se v opačném směru než hlavní, který provádí mělký řez na spodní straně desky bezprostředně před průchodem hlavního kotouče. Tímto způsobem hlavní kotouč vniká do již naříznutého materiálu a třísky na laminátu nebo dýze jsou zcela vyloučeny. Toto je průmyslový standard kvality pro korpusový nábytek.
Použití dorazů a šablon pro sériovou práci
Při výrobě série identických výrobků se klíčovými parametry stávají nejen kvalita, ale i opakovatelnost rozměrů. Zkracovat ručně podle rysky velké množství dílů a dosáhnout jejich naprosté shodnosti je prakticky nemožné. K řešení tohoto úkolu se v každém provozu používají různé dorazy, zarážky a šablony. Nejjednodušším a nejrozšířenějším nástrojem je čelní neboli koncový doraz (stop block).
Princip jeho činnosti je elementární: na lože pily nebo na pomocné vedení se v určité vzdálenosti od kotouče upevní zarážka. Obrobek se o tuto zarážku opře svým čelem, a poté se provede řez. Výsledkem je, že všechny odříznuté díly mají naprosto stejnou délku. Jako doraz může posloužit obyčejná svěrka s přitisknutým dřevěným špalíkem. Hlavní je, aby byl doraz spolehlivě upevněn a během práce se neposouval.
Pro zvýšení pohodlí a rychlosti práce existují specializované systémy dorazů. Mohou to být sklopné dorazy (flip stops), které lze rychle odklonit, je-li třeba odříznout díl jiné délky, aniž by se změnilo základní nastavení. Oblíbené jsou i systémy s měřicí stupnicí nalepenou podél vedení. To umožňuje nastavit doraz na potřebnou délku bez použití metru, což výrazně urychluje proces přeseřízení.
Při zkracování dílů pod úhlem, například při výrobě rámů, je důležité nejen dodržet přesnou délku, ale i zajistit dokonalou shodu úhlů. I zde přicházejí na pomoc dorazy. Například při řezání čtyř dílů na rám musí být dvě protilehlé strany naprosto stejně dlouhé. S použitím koncového dorazu se toho snadno dosáhne. Přitom je důležité pamatovat, že při řezu pod úhlem se délka dílu měří po nejdelší straně.
Pro složitější nebo křivkové díly se vyrábějí speciální šablony nebo přípravky (jigs). Šablona přesně kopíruje obrys nebo rozměry budoucího dílu. Obrobek se k šabloně upevní a poté se opracovávají společně na stroji. Například na pásové pile lze díl vyříznout podle obrysu šablony a poté jej na frézovacím stole s kopírovací frézou dovést do dokonalého tvaru. Při zkracování mohou šablony sloužit i k získání složitých úhlů nebo sériovému vyřezávání drážek.
Použití šablon umožňuje nejen dosáhnout vysoké opakovatelnosti, ale zajišťuje i bezpečnost při práci s drobnými díly. Upevněním malého obrobku do větší a snadno uchopitelné šablony může obsluha bezpečně přisouvat obrobek k pilovému kotouči nebo fréze, aniž by riskovala prsty. To je zvláště důležité v sériové výrobě, kde monotónnost operací může otupovat pozornost.
Při výrobě a používání jakýchkoli dorazů a šablon je hlavním požadavkem jejich tuhost a přesnost. Jakákoli vůle nebo nepřesnost v samotné šabloně se mnohonásobně zopakuje na všech dílech vyrobených s její pomocí. Proto se k jejich výrobě používají kvalitní, stabilní materiály (překližka nejvyšší jakosti, MDF, hliníkový profil) a přesné měřicí nástroje.
V konečném důsledku umožňuje použití polohovacích systémů převést proces výroby stejnorodých dílů z kategorie umění do kategorie technologie. To snižuje nároky na kvalifikaci obsluhy, zmenšuje pravděpodobnost lidské chyby, výrazně zvyšuje produktivitu a zaručuje trvale vysokou kvalitu a zaměnitelnost dílů v konečném výrobku, ať už jde o sérii okenních rámů, nábytkových front nebo dílů zásuvek.
Zvláštnosti práce s různými dřevinami
Dřevo je materiál „živý“ a nestejnorodý. Každá dřevina má svou jedinečnou hustotu, tvrdost, strukturu vláken, obsah pryskyřic a sklon k odštěpování. Přístup, který dokonale funguje pro měkkou borovici, se může ukázat jako naprosto nevhodný pro tvrdý a hustý dub nebo křehké wenge. Profesionál vždy zohledňuje zvláštnosti materiálu při volbě nástroje, řezných parametrů a pracovní techniky.
Měkké dřeviny (borovice, smrk, lípa) se opracovávají poměrně snadno. Nástroj tolik netupí, mají však jiný problém – sklon k mačkání vláken namísto jejich čistého řezu. Při použití nedostatečně ostrého kotouče nebo příliš rychlého posuvu čelo nevychází hladké, ale „chlupaté“. Pro takové dřeviny je obzvláště důležité používat kotouče s velmi ostrými zuby a sledovat jejich stav. Rychlost posuvu může být vyšší než u tvrdých dřevin.
Tvrdé listnaté dřeviny (dub, buk, jasan, javor) vyžadují jiný přístup. Jejich vysoká hustota vytváří velký odpor při řezání. Zde vystupuje do popředí výkon stroje a tuhost konstrukce pilového kotouče. Kotouč musí být nejen ostrý, ale i pevný, s kvalitními plátky ze slinutého karbidu. Pro takové dřeviny se doporučuje používat kotouče se záporným nebo mírně kladným úhlem sklonu zubů, což činí řez agresivnějším, ale i lépe kontrolovatelným a zabraňuje „vtahování“ obrobku. Rychlost posuvu musí být mírná, plynulá, bez trhání.
Zvláštní obtíž představují exotické a pryskyřičné dřeviny. Některé „exoty“ (například wenge) jsou velmi křehké a náchylné ke štěpání podél vláken, což vyžaduje maximální jemnost a použití všech metod boje s třískami. Jiné (například merbau) obsahují velké množství olejnatých látek, které rychle znečišťují pilový kotouč a vedou k jeho přehřívání. Také pryskyřičné jehličnaté dřeviny aktivně zanášejí kotouč ulpívající pryskyřicí. V takových případech je nutné pravidelné čištění kotouče speciálními přípravky.
Samostatnou zmínku si zaslouží dřevotřískové desky a kompozitní materiály.
- Překližka. Kvůli své vrstvené struktuře s různě orientovanými vlákny dýh je překližka velmi náchylná k třískám, zejména na horní vrstvě. Pro její čistý nářez je nutné používat kotouče s vysokým počtem zubů (High ATB), „nulovou vložku“ a pokud možno podkladové desky.
- MDF a HDF. Tyto materiály jsou svou strukturou homogenní, proto jsou třísky na nich méně výrazné. Jsou však velmi abrazivní a nástroj rychle tupí. Pro práci s nimi se doporučuje používat kotouče se speciálními otěruvzdornými plátky. Prach z MDF je velmi jemný a poletující, proto je výkonný odsávací systém nezbytnou podmínkou.
- Laminovaná dřevotříska a dýhované desky. Zde je hlavním úkolem dosáhnout čistého řezu na dekorativní povrchové úpravě. Jakákoli tříska na laminátu nebo dýze je zmetkem. Ideálním řešením je formátovací pila s předřezem. Není-li k dispozici – použití specializovaných kotoučů pro laminovanou dřevotřísku (High ATB, TCG) v kombinaci s „nulovou vložkou“ a dalšími technikami prevence třísek.
Nesmí se zapomínat ani na takový faktor, jako je vlnitost vláken a přítomnost suků. V místech, kde se směr vláken prudce mění, se dřevo chová nepředvídatelně. Průchod velkým a tvrdým sukem vytváří špičkové zatížení kotouče a motoru a rovněž zvyšuje riziko třísek na hranici suku a hlavní hmoty. Při práci s takovým materiálem je třeba před problematickým místem snížit rychlost posuvu a zajistit jeho plynulý průchod.
Pochopení vlastností různých materiálů přichází se zkušeností. V provozu, kde se pracuje s omezeným sortimentem dřevin, jsou technologické postupy a řezné parametry dopracovány do detailů. Ale i zkušený mistr, setká-li se s pro sebe novou dřevinou, vždy provede několik zkušebních řezů, aby posoudil její chování a zvolil optimální režim opracování.
Následné opracování čela
I ten nejčistší řez, provedený na dokonale nastaveném zařízení, je jen zřídka hotovým povrchem. Ve většině případů čelo vyžaduje dodatečné, byť minimální opracování. To je nutné k odstranění mikroskopických stop po zubech pily, sražení ostrých hran a přípravě povrchu na další úpravu (lepení, malování, lakování). Kvalita tohoto konečného dokončení není o nic méně důležitá než kvalita samotného řezu.
Prvním krokem po zkrácení je sražení hran. Ostré hrany zanechané pilou jsou velmi zranitelné vůči mechanickému poškození. Snadno se pomačkají a odštípnou během další práce s dílem nebo při užívání hotového výrobku. Lehká hrana sražená pod úhlem 45 stupňů výrazně zvyšuje trvanlivost hrany. Lze to udělat několika způsoby: ručně jemnozrnným brusným špalíkem, speciálním ručním hranovačem nebo na frézovacím stole pomocí hranové frézy.
U výrobků vysoké třídy, kde je vyžadována dokonalá hladkost čela, se uplatňuje broušení. Je důležité pochopit, že čelo dřeva (end grain) má strukturu připomínající svazek stébel slámy. Vsakuje vlhkost a povrchové úpravy mnohem aktivněji než podélná plocha. Při broušení se tato zvláštnost rovněž projevuje: čelo se brousí pomaleji a v počáteční fázi vyžaduje použití hrubšího brusiva. Brousí-li se podélné plochy dílu například zrnitostí P120, pak pro čelo lze začít s P80 nebo P100 a poté postupně přecházet k jemnějším stupňům (P150, P180, P220).
Čela je nejlépe brousit na stacionárních strojích – talířové nebo pásové brusce. To umožňuje zachovat dokonalou rovinnost a kolmost dosažené při řezání. Ruční broušení excentrickou nebo vibrační bruskou vyžaduje velkou zručnost, protože je velmi snadné hrany „zaoblit“ a narušit tak geometrii dílu. Je-li ruční nástroj jedinou možností, je třeba použít tuhou podložku a proces kontrolovat vizuálně i úhelníkem.
Je-li díl určen k lepení, například ve spárovce nebo ve spoji na pokos, pak broušení čel není vždy žádoucí. Někteří truhláři zastávají názor, že povrch přímo po ostrém pilovém kotouči nebo srovnávačce zajišťuje lepší přilnavost lepidla. Broušení může vlákna „uhladit“ a ucpat póry dřeva prachem, což poněkud oslabí lepený spoj. Zde se rozhodnutí přijímá v závislosti na konkrétním úkolu a použitém lepidle.
Zvláštní pozornost se věnuje přípravě čel na malování nebo lakování. Kvůli své vysoké nasákavosti bude čelo po nanesení mořidla nebo laku vypadat výrazně tmavší a matnější než podélné plochy. Aby se nasákavost vyrovnala, je nutné čelo před úpravou napenetrovat. K tomu lze použít speciální pórovyplňující přípravky (izolační základy) nebo několikanásobně naředěný základní lak. Po zaschnutí základu se povrch lehce přebrousí jemným brusivem k odstranění zvednutých vláken, a teprve poté se nanáší finální nátěr.
V některých případech, například při výrobě krájecích prken nebo pracovních desek, čela vyžadují nejen broušení, ale i leštění. Postupným použitím brusiv se zrnitostí až do P1000, P2000 a vyšší lze na čelním řezu tvrdých dřevin dosáhnout zrcadlového lesku. Takový povrch je nejen krásný, ale i hygieničtější, protože má minimální počet otevřených pórů.
Bezpečnost při provádění prací
Jakákoli práce na dřevozpracujícím zařízení je spojena se zvýšeným rizikem. Vysokootáčková rotace pilového kotouče, ostré řezné hrany a vysoký výkon strojů vyžadují od obsluhy maximální soustředění, pečlivost a nekompromisní dodržování bezpečnostních zásad. Zanedbání těchto pravidel může vést k vážným úrazům. Proto se v každém profesionálním provozu věnuje bezpečnosti prvořadá pozornost.
Prvním a hlavním pravidlem je používání osobních ochranných pracovních prostředků (OOPP).
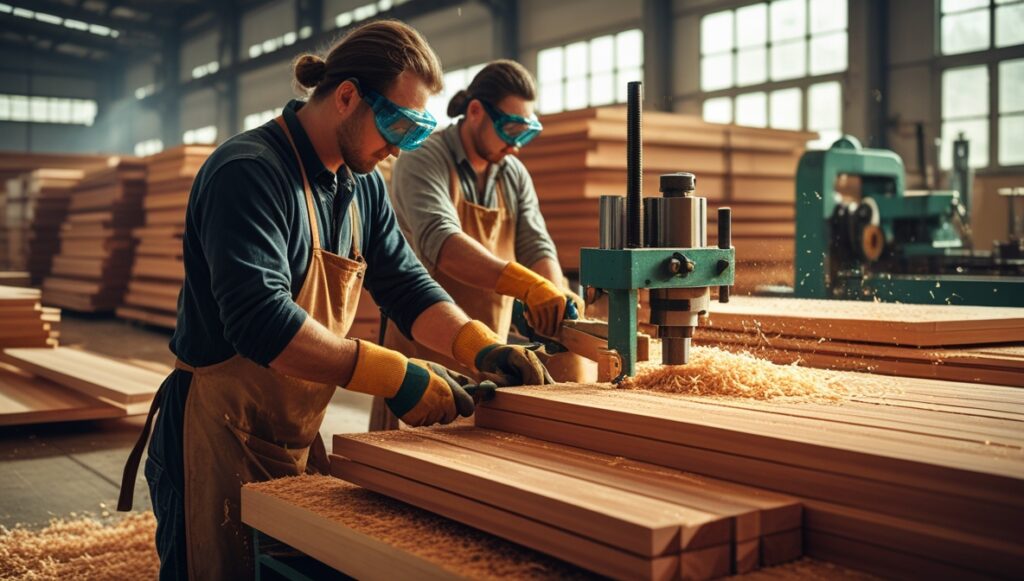
- Ochrana očí. Brýle nebo ochranný štít jsou naprostou nezbytností. Při řezání létají do různých stran jemné třísky, piliny a někdy i tvrdé částice (například vymrštěný suk nebo vylámaný zub kotouče). Zasažení takovým předmětem do oka může vést ke ztrátě zraku.
- Ochrana sluchu. Kotoučové a pokosové pily vytvářejí vysokou hladinu hluku, který při dlouhodobém působení škodlivě ovlivňuje sluch. Používání sluchátek nebo špuntů do uší je povinné, zvláště při práci po celou směnu.
- Ochrana dýchacích cest. Dřevný prach, zvláště z MDF nebo exotických dřevin, je silným alergenem a karcinogenem. Používání respirátoru nebo protiprachové masky pomáhá chránit plíce.
Před zapnutím stroje je nutné vždy provést jeho vizuální kontrolu. Zkontrolujte, zda je pilový kotouč spolehlivě upevněn, zda není poškozen a zda jsou na místě všechny ochranné kryty. Ochranný kryt pilového kotouče není překážkou, ale životně důležitým bezpečnostním prvkem. Jeho odstranění je kategoricky zakázáno. Nejen chrání před náhodným kontaktem s rotujícím kotoučem, ale usměrňuje také proud třísek do odsávacího systému.
Pracovní zóna kolem stroje musí být čistá a dobře osvětlená. Na podlaze nesmí být odřezky, třísky ani kabely, o které lze zakopnout. Zaneřáděné pracoviště zvyšuje riziko nehody. Obrobek a všechny potřebné nástroje by měly být rozmístěny tak, aby se na ně dalo snadno dosáhnout bez prudkých nebo nepohodlných pohybů.
Oděv obsluhy by měl být pohodlný, ale ne příliš volný. Široké rukávy, vlající šosy oděvu, kravaty nebo šperky mohou být zachyceny rotujícími částmi stroje. Dlouhé vlasy je třeba schovat pod pokrývku hlavy. Pracovat je třeba v pevné, uzavřené obuvi, která ochrání nohy před pádem těžkých předmětů.
Nikdy by se ruce neměly držet v bezprostřední blízkosti pilového kotouče. K posouvání krátkých nebo úzkých obrobků je nutné používat posuvná pravítka (posunovače). Vzdálenost prstů od kotouče musí být vždy bezpečná. Nepokoušejte se odstraňovat odřezky nebo třísky z řezné zóny za chodu stroje. Vyčkejte úplného zastavení kotouče.
Rozptylující faktory jsou jedním z hlavních nepřátel bezpečnosti. Telefonování, poslech hudby ve sluchátkách (nejde-li o ochranu sluchu), rozhovory s kolegy – to vše snižuje soustředění. Při práci na stroji musí být veškerá pozornost zaměřena na prováděnou operaci. Cítíte-li únavu nebo nevolnost, je lepší práci přerušit.
Před prováděním jakéhokoli seřizování, čištění nebo výměny pilového kotouče musí být stroj zcela odpojen od napájení. Pouhé stisknutí tlačítka „stop“ nestačí. Je nutné vypnout jistič na rozvaděči nebo vytáhnout zástrčku ze zásuvky, aby se vyloučila možnost náhodného spuštění zařízení. Dodržování těchto zdánlivě jednoduchých pravidel pomáhá zachovat zdraví a život a umožňuje soustředit se na kvalitní provedení práce.
Péče o pilové kotouče a jejich ostření
Pilový kotouč je spotřební materiál, ale jeho životnost lze a je třeba prodlužovat. Správná péče a včasné ostření nejen šetří prostředky, ale přímo ovlivňují kvalitu řezu a bezpečnost práce. Tupý kotouč vyžaduje větší úsilí při posuvu, přehřívá dřevo, zanechává na čele připáleniny a vlákna a rovněž výrazně zvyšuje pravděpodobnost třísek. Práce s tupým nástrojem je znakem neprofesionality.
Jedním z hlavních problémů je ulpívání dřevní pryskyřice, lepidla a spečeného nánosu na zubech a těle kotouče. Tato vrstva zvyšuje tření, způsobuje přehřívání kotouče a snižuje účinnost jeho práce. Kotouč začíná řezat hůře, i když jsou řezné hrany ještě dostatečně ostré. Proto je pravidelné čištění povinným postupem. Existují k tomu speciální průmyslové přípravky, které pryskyřici účinně rozpouštějí. V domácích podmínkách lze použít domácí čističe trub nebo koncentrované roztoky mycích prostředků.
Proces čištění je jednoduchý: kotouč se na určitou dobu ponoří do roztoku (podle návodu k přípravku), načež se nános snadno odstraní kartáčem s nekovovými štětinami (například mosaznými nebo nylonovými). Použití ocelových kartáčů nebo brusiv je nepřípustné, protože mohou poškodit plátky ze slinutého karbidu nebo tělo kotouče. Po čištění je nutné kotouč vytřít dosucha a nejlépe potřít tenkou vrstvou oleje na ochranu před korozí.
Známkami toho, že je čas kotouč nabrousit, jsou: zvýšení úsilí při posuvu, výskyt kouře nebo zápachu spáleniny, zhoršení čistoty řezu, výskyt „vláken“ na čele. Nemělo by se čekat, až kotouč zcela otupí. Včasné ostření, dokud je opotřebení řezné hrany ještě minimální, vyžaduje sejmutí menší vrstvy kovu z plátku, což umožňuje provést větší počet ostření a prodloužit životnost kotouče.
Ostření pilových kotoučů s plátky ze slinutého karbidu je složitý proces vyžadující speciální zařízení. Pokoušet se nabrousit takový kotouč ručně pilníkem nebo na běžné brusce je jistý způsob, jak jej zničit. Ostření se provádí na speciálních strojích s diamantovými nebo kubickými (CBN) kotouči, které umožňují s vysokou přesností obnovit původní geometrii a úhly každého zubu.
Je velmi důležité, aby se ostření provádělo na všech plochách zubu – jak na přední, tak na zadní. Kvalitní ostření ve specializované dílně umožňuje obnovit řezné vlastnosti kotouče prakticky na tovární úroveň. Při volbě dílny je vhodné se informovat, na jakém zařízení se ostření provádí a zda umějí pracovat se složitými geometriemi zubů (například ATB nebo TCG).
Pilové kotouče je třeba skladovat tak, aby se vyloučil jejich vzájemný kontakt nebo kontakt s jinými kovovými předměty. Plátky ze slinutého karbidu jsou dost křehké a nárazy se mohou vylamovat. Ideální variantou je skladování v individuálních obalech nebo na speciálních regálech s oddělovači, kde každý kotouč visí na svém místě.
Životnost kotouče není nekonečná. Po určitém počtu ostření (obvykle od 10 do 25, podle kvality kotouče a stupně opotřebení) je plátek ze slinutého karbidu obroušen do té míry, že další ostření se stává nemožným. Takový kotouč je určen k likvidaci. Šetření na včasné výměně opotřebeného nástroje se vždy obrátí ve ztráty na kvalitě a produktivitě.
Kontrola kvality a odhalování vad
V každém provozu, od malé truhlářské dílny po velký nábytkářský závod, je systém kontroly kvality nedílnou součástí technologického procesu. Kontrola zkracování dílů je jednou z nejdůležitějších fází, protože na ní závisí přesnost montáže a vzhled celého výrobku. Kontrola by měla být vícestupňová a prováděná jak samotnou obsluhou stroje, tak specialistou oddělení technické kontroly.
První úroveň kontroly je vizuální. Bezprostředně po provedení řezu by měla obsluha prohlédnout vzniklé čelo. Nesmí na něm být viditelné vady: třísky, otřepy, vlákna, připáleniny, schůdky ze zastavení kotouče. Povrch by měl být hladký a jednotný. Zvláštní pozornost se věnuje pohledovým plochám a hranám, které budou na hotovém výrobku vidět.
Druhá úroveň je instrumentální. Zde se kontrolují geometrické parametry. Pomocí kontrolního úhelníku se kontroluje kolmost řezu vůči plochám obrobku. K tomu se úhelník přiloží k široké straně dílu a k opracovanému čelu. Mezi nimi nesmí být mezera. Obdobně se kontroluje kolmost čela vůči hraně.
Délka dílu se kontroluje metrem, posuvným měřítkem nebo digitálním úhloměrem. Při sériové výrobě lze ke kontrole použít etalonový díl nebo speciální měrku-šablonu. Odchylky od zadaných rozměrů musí být v mezích tolerancí uvedených v technické dokumentaci výrobku. Pro vysoce přesné truhlářské výrobky mohou tolerance činit desetiny milimetru.
Jednou z účinných metod kontroly přesnosti zkrácení pod úhlem (například 45° pro rámové konstrukce) je „suchá“ montáž. Dva zkrácené díly se spojí. V ideálním případě mezi nimi nesmí být spára a úhel jimi tvořený by měl činit přesně 90°. Zkontrolovat to lze týmž úhelníkem. Ke kontrole délky protilehlých stran rámu se prostě položí vedle sebe a porovnají.
Během práce by měla obsluha pravidelně, například po každém desátém nebo stém dílu (podle velikosti dávky), provést úplný cyklus měření. To umožňuje včas zaznamenat, začnou-li se nastavení stroje rozlaďovat vlivem vibrací nebo z jiných příčin. Vada odhalená v rané fázi umožňuje vyhnout se výrobě velké dávky zmetkových výrobků.
Je-li přesto vada odhalena, je důležité nejen odložit zmetkový díl stranou, ale zjistit příčinu jejího vzniku.
- Třísky: zkontrolovat ostrost a typ kotouče, přítomnost „nulové vložky“, rychlost posuvu.
- Nepravý úhel: zkontrolovat nastavení stroje (kolmost kotouče ke stolu a dorazu).
- Připáleniny: zkontrolovat ostrost kotouče, čistotu jeho povrchu od pryskyřice, snížit rychlost posuvu.
- „Třásně“ nebo vlákna: kotouč otupěl nebo není vhodný pro danou dřevinu.
- Nesouhlas délky: zkontrolovat polohu a upevnění koncového dorazu.
Systematický přístup ke kontrole kvality, vedení statistiky druhů vad a analýza příčin jejich vzniku umožňují neustále zdokonalovat technologický proces, optimalizovat režimy opracování, včas provádět údržbu zařízení a školení personálu. To je klíč ke stálé výrobě výrobků odpovídajících těm nejvyšším standardům.





