
So gelingt der perfekte Kappschnitt an Holzelementen: Tipps von Fachleuten
Ein vollkommen gerader, sauberer Schnitt an der Stirnseite eines Holzteils ist das Aushängeschild eines hochwertigen Produkts. Ob Leimholzplatte, Parkettdiele oder Zierleiste – von der Präzision des Kappschnitts hängen nicht nur die Optik, sondern auch die Festigkeit der künftigen Konstruktion ab. Einen rechtwinkligen Schnitt ohne Ausrisse, Grate und Sägespuren zu erzielen, ist eine Aufgabe, die Verständnis für die Abläufe, das richtige Werkzeug und eine eingespielte Technik erfordert. Fehler in dieser Phase können zu Fugen an den Stößen, zu einer Verformung der Produktgeometrie und letztlich zu Ausschuss führen.
Fachkräfte in holzverarbeitenden Betrieben stehen täglich vor der Notwendigkeit, Tausende makelloser Stirnschnitte an den unterschiedlichsten Holzarten zu erzeugen. Die gesammelte Erfahrung hat es ihnen ermöglicht, ein System von Regeln und Kniffen zu entwickeln, das ein gleichbleibend hohes Ergebnis garantiert. Dabei geht es nicht um irgendwelche geheimen Technologien, sondern um die akribische Aufmerksamkeit für Details: von der Wahl des Sägeblatts und der Einstellung der Maschine bis zum richtigen Vorschub des Werkstücks und der anschließenden Bearbeitung des Schnitts. In diesem Artikel betrachten wir ausführlich alle Aspekte des professionellen Kappens, damit Sie dieses Wissen in der Praxis anwenden und Produkte in makelloser Qualität herstellen können.
Vorbereitung des Werkzeugs: die Grundlage von allem
Der Schlüssel zum Erfolg in jeder Tätigkeit ist eine sorgfältige Vorbereitung. In der Holzbearbeitung hat diese Regel höchste Bedeutung. Es ist unmöglich, mit einem stumpfen oder falsch gewählten Werkzeug einen sauberen und präzisen Schnitt zu erzielen. Die Hauptrolle beim Kappen spielt das Sägeblatt. Sein Zustand und seine Eigenschaften wirken sich unmittelbar auf das Endergebnis aus. Vor Arbeitsbeginn muss das Blatt sorgfältig auf ausgebrochene Zähne, anhaftendes Harz oder Verschleißspuren untersucht werden. Jeder Defekt schlägt sich in der Schnittqualität nieder.
Die Wahl des Sägeblatts ist eine Wissenschaft für sich. Für Stirnschnitte, besonders bei der Arbeit mit Hartholz oder beschichteten Materialien (melaminbeschichtete Spanplatte, furnierte Platten), sollten Blätter mit hoher Zähnezahl verwendet werden (von 60 bis 100 und mehr bei einem Standarddurchmesser von 250–300 mm). Auch die Form des Zahnschliffs spielt eine wichtige Rolle. Als am besten geeignet für einen sauberen Querschnitt gilt der Wechsel von geradem und trapezförmigem Zahn (ATB oder TCG). Diese Geometrie lässt den Hauptzahn den eigentlichen Schnitt ausführen, während der Nebenzahn die Kanten nachputzt und so Ausrisse verhindert.
Nicht weniger wichtig ist die Säge selbst. Ob Kappsäge, Tischkreissäge oder Formatkreissäge – das Gerät muss präzise eingestellt und kalibriert sein. Der wichtigste zu prüfende Parameter ist die Rechtwinkligkeit des Sägeblatts zum Arbeitstisch und zum Anschlag. Der Winkel von 90 Grad muss mit größtmöglicher Genauigkeit eingestellt sein. Zur Prüfung werden hochpräzise Winkel verwendet. Jede Abweichung, selbst um den Bruchteil eines Grades, führt zu einem schiefen Schnitt, was besonders beim Zusammenfügen zweier Teile auffällt.
Zudem muss sichergestellt werden, dass in den beweglichen Teilen der Maschine kein Spiel vorhanden ist. Die Welle, auf der das Blatt sitzt, darf keinen Rundlauffehler aufweisen. Die Führungen, auf denen die Sägeeinheit läuft, müssen sauber sein und eine gleichmäßige, geradlinige Bewegung ohne Ruckeln und Klemmen gewährleisten. Regelmäßige Reinigung und Schmierung des Geräts ist eine zwingende Voraussetzung, um es betriebsbereit zu halten und eine gleichbleibende Schnittqualität zu erzielen. Die Vernachlässigung dieser grundlegenden Maßnahmen führt unweigerlich zu geringerer Präzision und einem höheren Ausschussanteil.
Neben Blatt und Maschine ist auch das Hilfswerkzeug wichtig. Ein Absaugsystem sorgt nicht nur für Sauberkeit am Arbeitsplatz und schützt die Gesundheit des Bedieners, sondern verbessert auch die Schnittqualität. Späne und Staub, die rechtzeitig aus der Schnittzone entfernt werden, behindern nicht die Sicht und verstopfen nicht die Räume zwischen den Zähnen des Blatts, was Reibung und Erwärmung verringert. Eine gute Beleuchtung des Arbeitsplatzes ist ebenfalls ein unverzichtbarer Faktor, der ein präzises Positionieren des Werkstücks und die Kontrolle des Schnittvorgangs ermöglicht.
Schließlich empfiehlt es sich vor Beginn der Serienarbeit stets, Probeschnitte an Abschnitten desselben Materials durchzuführen, mit dem gearbeitet werden soll. So lässt sich nicht nur die Richtigkeit der Maschineneinstellungen und die Schärfe des Blatts überprüfen, sondern auch beurteilen, wie die konkrete Holzart auf die Bearbeitung reagiert. Manchmal können selbst bei perfekten Einstellungen Besonderheiten der Holzstruktur, etwa Wechseldrehwuchs, zu Ausrissen führen. Ein Probeschnitt hilft, dies vorab zu erkennen und die Arbeitstechnik anzupassen.
Einstellung der Kappsäge: Präzision in jedem Grad
Die Kappsäge ist eine der gebräuchlichsten Maschinen zur Ausführung präziser Querschnitte. Doch selbst ein teures Profigerät ist “ab Werk” nur selten perfekt eingestellt. Die Prüfung und Kalibrierung aller wichtigen Winkel ist eine zwingende Maßnahme vor Beginn einer anspruchsvollen Arbeit. Hauptaufgabe ist es, einen perfekten Winkel von 90° zwischen der Ebene des Sägeblatts und dem Arbeitstisch sowie zwischen Blatt und hinterem Anschlag zu erreichen. Genau diese beiden Parameter gewährleisten einen rechtwinkligen Schnitt.
Zur Prüfung der Rechtwinkligkeit von Blatt und Tisch wird ein Prüfwinkel verwendet. Die Sägeeinheit wird in die untere Stellung abgesenkt, und der Winkel wird mit einer Seite an den Tisch und mit der anderen an die Seitenfläche des Blatts angelegt (nicht an die Zähne). Zwischen Winkel und Blatt darf kein Lichtspalt bestehen. Ist er vorhanden, muss der Neigungswinkel der Säge mithilfe der konstruktiv vorgesehenen Stellschrauben justiert werden. Diese befinden sich meist am Fuß des Neigemechanismus. Ist ein perfektes Anliegen erreicht, muss die Einstellung fixiert werden.
Der nächste Schritt ist die Einstellung des 90°-Winkels zwischen Blatt und hinterem Anschlag. Dieser Parameter sorgt dafür, dass der Schnitt streng senkrecht zur Längsachse des Werkstücks verläuft. Das Vorgehen ist analog: Der Winkel wird an die Ebene des hinteren Anschlags und an die Seitenfläche des Blatts angelegt. Die Justierung erfolgt durch Drehen des Sägebetts, bis der Spalt verschwindet. Danach ist zu prüfen, ob der Zeiger auf der Skala mit der Markierung “0°” übereinstimmt. Ist dies nicht der Fall, sollte auch der Zeiger kalibriert werden.
Wichtig zu beachten: Der hintere Anschlag einer Kappsäge besteht oft aus zwei Teilen. Beide Teile müssen in einer Ebene liegen. Prüfen lässt sich dies mit einer geraden Leiste oder einem Lineal. Besteht zwischen den Anschlagteilen ein Absatz, liegt das Werkstück nicht plan an und der Schnitt wird ungenau. Das Ausrichten der Anschläge erfolgt üblicherweise durch Lösen der Befestigungsschrauben und deren Justierung.
Nach der Einstellung der wichtigsten 90°-Winkel sollten auch andere häufig genutzte Winkel geprüft werden, etwa 45°. Man sollte sich nicht vollständig auf die werkseitigen Raster verlassen. Auch hier prüft man besser mit einem präzisen Winkelmesser oder einer Schmiege. Nach dem Einstellen des gewünschten Winkels am Messgerät lässt sich ein Probeschnitt an zwei Abschnitten anfertigen und zusammenfügen. Ergibt sich beim Zusammenfügen ein perfekter rechter Winkel, so ist die Einstellung korrekt.
Neben den Winkeln beeinflusst auch die Schnittebene die Präzision. Bei Kappsägen mit Zugfunktion muss sichergestellt werden, dass das Blatt beim Ziehen und Schieben streng in einer Ebene läuft, ohne seitliche Abweichung. Jedes Spiel in den Führungen führt dazu, dass der Schnitt nicht eben, sondern leicht bogenförmig wird. Das Beseitigen solchen Spiels ist eine anspruchsvollere Aufgabe, die mitunter den Gang zum Servicecenter erfordert, doch ohne dies ist kein hochwertiges Ergebnis möglich.
Im Betrieb können sich die Einstellungen durch Vibrationen und Belastungen verstellen. Daher ist die regelmäßige Prüfung der Kalibrierung, etwa zu Beginn jeder Arbeitsschicht, in jedem Betrieb eine gute Praxis. Sie dauert nur wenige Minuten, hilft aber, kostspielige Fehler zu vermeiden und die Konstanz der Produktqualität zu gewährleisten, seien es Treppenelemente, Möbelteile oder Profilleisten.
Schnitttechnik: vom Vorschub bis zum Abschluss
Selbst ein perfekt eingestelltes Werkzeug garantiert keinen Erfolg, wenn die Ausführungstechnik falsch ist. Der richtige Vorschub des Werkstücks und die Bewegung der Sägeeinheit selbst spielen eine entscheidende Rolle für einen sauberen Schnitt. Einer der Schlüsselpunkte ist die Vorschubgeschwindigkeit. Sie darf weder zu langsam noch zu schnell sein. Ein zu langsamer Vorschub führt zur Überhitzung von Sägeblatt und Holz, was Brandspuren an der Stirnseite verursacht. Ein zu schneller erhöht die Belastung von Motor und Blatt, was zu einem groben, ausgefransten Schnitt und Ausrissen führt.
Die optimale Geschwindigkeit wird empirisch gewählt und hängt von mehreren Faktoren ab: der Härte und Dichte des Holzes, der Dicke des Werkstücks und der Schärfe des Sägeblatts. Die allgemeine Regel lautet: Je härter und dicker das Material, desto langsamer und gleichmäßiger muss der Vorschub sein. Die Bewegung der Säge muss sicher und gleichmäßig sein. Ein Anhalten in der Mitte des Schnitts ist unzulässig, da es an der Schnittfläche eine sichtbare Stufe und eine Brandspur hinterlässt.
Bei der Arbeit an der Kappsäge ist es wichtig, das Werkstück richtig zu positionieren und zu fixieren. Es muss gleichzeitig fest an den Arbeitstisch und an den hinteren Anschlag gedrückt sein. Jeder Spalt oder jede Verschiebung während des Sägens führt zu einem ungenauen Winkel und einem minderwertigen Schnitt. Für eine zuverlässige Fixierung, besonders bei kurzen oder schmalen Teilen, sollten die serienmäßigen Niederhalter verwendet werden, mit denen die meisten Sägen ausgestattet sind. Dies erhöht nicht nur die Präzision, sondern gewährleistet auch die Sicherheit des Bedieners.
Ein weiterer wichtiger Aspekt der Technik ist der Kampf gegen Ausrisse. Ausrisse entstehen am häufigsten auf der Austrittsseite des Sägeblatts, wo die Zähne die Holzfasern “herausreißen”. Es gibt mehrere professionelle Kniffe, um diesen unangenehmen Effekt zu minimieren.
- Verwendung eines “Nulleinlegers”. Der serienmäßige Einleger im Tisch einer Kapp- oder Tischkreissäge hat einen recht breiten Schlitz für das Blatt. Der Austausch gegen einen selbstgefertigten Einleger aus Sperrholz oder MDF mit minimalem Spalt um das Blatt stützt die Holzfasern von unten, in unmittelbarer Nähe der Zähne, und verhindert ihr Ausbrechen.
- Ein Unterlegbrett. Beim Kappen eines Teils kann man ein Opferbrett aus einem entbehrlichen Abschnitt darunterlegen. Das Sägeblatt durchtrennt das eigentliche Werkstück und dringt in das Unterlegbrett ein, was ebenfalls Ausrisse an der Unterkante verhindert. Ebenso lassen sich durch Andrücken eines Abschnitts an die Rückseite des Werkstücks Ausrisse am hinteren Austritt des Blatts vermeiden.
- Ein Vorritzschnitt. Manche Maschinen (etwa Formatkreissägen) verfügen über eine spezielle Vorritzeinheit. Doch auch an einer gewöhnlichen Säge lässt sich deren Wirkung nachahmen. Dazu führt man einen flachen Schnitt (1–2 mm) in Gegenrichtung aus (sofern die Bauart der Säge dies zulässt) oder einen sehr langsamen, flachen Schnitt in Vorwärtsrichtung. Dieser flache Schnitt ritzt die oberen Fasern an, und der eigentliche, tiefe Schnitt verläuft dann ohne Ausrisse.
- Kreppband. Das Aufkleben eines Streifens hochwertigen Kreppbands auf die Schnittlinie hilft ebenfalls, die Fasern zu halten und die Wahrscheinlichkeit von Ausrissen zu verringern, besonders auf beschichteten oder furnierten Oberflächen.
Bei der Arbeit mit langen Werkstücken muss für eine Unterstützung am Ein- und Auslauf der Säge gesorgt werden. Der Einsatz von Rollenböcken oder speziellen Tischverlängerungen verhindert das Durchhängen des Materials. Ein durchhängendes Werkstück kann das Sägeblatt “einklemmen” oder sich während des Schnitts verschieben, was gefährlich ist und das Teil garantiert verdirbt. Das Gewicht des Werkstücks muss gleichmäßig auf der Ebene des Maschinentischs verteilt sein.
Nach Abschluss des Schnitts ist es wichtig, das Sägeblatt nicht voreilig anzuheben oder das Werkstück zu entnehmen. An der Kappsäge sollte zunächst der vollständige Stillstand des Blatts abgewartet und es erst dann in die obere Stellung zurückgeführt werden. An der Tischkreissäge sollte das Werkstück vom Blatt weggeschoben werden, nachdem es vollständig hindurchgegangen ist. Diese einfache Regel hilft, ein versehentliches Berühren der bereits bearbeiteten Stirnseite durch das rotierende Blatt und die Bildung eines “Nachschnitts” daran zu vermeiden.
Kampf gegen Ausrisse: vorbeugende Maßnahmen
Ausrisse an der Stirnseite sind eines der häufigsten Probleme, das die Optik selbst einer perfekt angepassten Verbindung verderben kann. Die Natur ihres Entstehens ist einfach: Die Sägezähne, die sich durch die Holzmasse bewegen, schneiden beim Austritt an die Oberfläche die letzten, nirgends abgestützten Fasern nicht, sondern brechen und splittern sie eher aus. Besonders anfällig dafür sind spröde Holzarten, Materialien mit querlaufenden Fasern (Sperrholz) sowie beschichtete oder furnierte Platten. Der professionelle Ansatz besteht nicht im Kampf gegen bereits entstandene Ausrisse, sondern im Schaffen von Bedingungen, unter denen sie gar nicht erst entstehen.
Wie bereits erwähnt, ist eine der wirksamsten Methoden die Verwendung von Unterleg- oder “Opferbrettern”. Indem wir das zu bearbeitende Teil an eine ebene, dichte Unterlage drücken, schaffen wir eine Abstützung für die austretenden Fasern. Der Sägezahn dringt beim Abschluss des Schnitts in dieses Unterlegbrett ein, und der Schnitt am eigentlichen Teil wird sauber, weil die Fasern schlicht keine Möglichkeit zum Ausbrechen haben. Diese Methode wirkt gleichermaßen gut sowohl für die Unterkante des Teils (Unterlage auf dem Tisch) als auch für die hintere (Unterlage am hinteren Anschlag).
Ein weiteres wirksames Mittel im Kampf gegen Ausrisse ist das richtige Sägeblatt. Ein Blatt für den Querschnitt muss nicht nur eine hohe Zähnezahl, sondern auch eine spezielle Schliffgeometrie aufweisen. Die gebräuchlichste und wirksamste Variante sind Blätter mit Wechselzahn (ATB – Alternate Top Bevel). Bei solchen Blättern ist die Schneidkante jedes Zahns abwechselnd nach rechts und nach links angeschrägt. Im Einsatz dringt ein solcher Zahn schräg in das Material ein, gleichsam die Fasern anschneidend statt sie zu zerhacken, was die Wahrscheinlichkeit von Ausrissen deutlich verringert.
Eine fortgeschrittenere Schliffart ist High ATB, bei der der Anschrägwinkel der Schneidkante noch größer ist (bis zu 30–40 Grad). Solche Blätter liefern hervorragende Ergebnisse bei heiklen Materialien wie melaminbeschichteter Spanplatte oder Furnier und erzeugen einen Schnitt, der in seiner Qualität dem Schleifen vergleichbar ist. Es gibt auch Blätter mit kombiniertem Schliff, etwa TCG (Triple-Chip Grind), bei dem auf einen geraden “Schrupp”-Zahn ein trapezförmiger “Schlicht”-Zahn folgt, der die Kanten des Schnitts nachputzt. Die Wahl des Blatts muss stets der Aufgabe und dem bearbeiteten Material entsprechen.
Auch die Drehzahl des Blatts und die Vorschubgeschwindigkeit beeinflussen die Entstehung von Ausrissen. Eine hohe Spindeldrehzahl in Kombination mit einem gleichmäßigen, gemächlichen Vorschub lässt jeden Zahn einen sehr dünnen Span abnehmen, was die Schnittkraft minimiert und das Risiko des Faserausrisses verringert. Es ist wichtig, ein Gleichgewicht zu finden, um auch eine Überhitzung des Materials durch zu langsamen Vorschub zu vermeiden. An Maschinen mit Drehzahlregelung sollte für Schlichtschnitte die höchste Drehzahl gewählt werden.
Das Voranreißen der Schnittlinie mit einem Cuttermesser ist ein weiterer wirksamer Kniff. Indem wir die obere Faserschicht oder das Laminat mit einer scharfen Klinge entlang eines Lineals genau auf der Linie des künftigen Schnitts durchtrennen, schaffen wir eine “Rille”. Wenn die Sägezähne diese Linie erreichen, treffen sie nicht mehr auf den Widerstand der oberen Fasern, da diese bereits durchtrennt sind. So lassen sich Ausrisse auf der sichtbaren, wichtigsten Seite des Teils vermeiden. Die Methode erfordert Sorgfalt, liefert aber ein ausgezeichnetes Ergebnis.
Auch die Holzfeuchte darf nicht vergessen werden. Zu trockenes Holz wird spröde und neigt stärker zum Ausbrechen. Die Arbeit mit Material in normgerechter Feuchte (für Tischlerwaren üblicherweise 8–12 %) verläuft deutlich einfacher. Muss mit übertrocknetem Holz gearbeitet werden, sollten alle oben beschriebenen Vorsichtsmaßnahmen mit doppelter Aufmerksamkeit angewandt, die schärfsten Blätter und der minimale Vorschub verwendet werden.
In der Serienfertigung werden zur Vermeidung von Ausrissen an anspruchsvollen Produkten häufig Formatkreissägen mit Vorritzeinheit eingesetzt. Dabei handelt es sich um ein kleines Blatt, das entgegengesetzt zum Hauptblatt dreht und unmittelbar vor dem Durchgang des Hauptblatts einen flachen Schnitt an der Unterseite der Platte ausführt. So dringt das Hauptblatt in bereits angeritztes Material ein, und Ausrisse am Laminat oder Furnier sind vollständig ausgeschlossen. Dies ist der industrielle Qualitätsstandard für Korpusmöbel.
Einsatz von Anschlägen und Schablonen für die Serienarbeit
Bei der Fertigung einer Serie identischer Produkte werden nicht nur die Qualität, sondern auch die Wiederholgenauigkeit der Maße zu Schlüsselparametern. Eine große Anzahl von Teilen von Hand nach Anriss zu kappen und dabei ihre absolute Gleichheit zu erreichen, ist praktisch unmöglich. Zur Lösung dieser Aufgabe werden in jedem Betrieb verschiedene Anschläge, Begrenzer und Schablonen eingesetzt. Das einfachste und gebräuchlichste Hilfsmittel ist der Längenanschlag (Stop-Block).
Sein Funktionsprinzip ist elementar: Am Sägebett oder an einer Hilfsführung wird in einem bestimmten Abstand zum Blatt ein Begrenzer befestigt. Das Werkstück stößt mit seiner Stirnseite an diesen Begrenzer, und danach wird der Schnitt ausgeführt. So haben alle abgeschnittenen Teile exakt dieselbe Länge. Als Anschlag kann eine einfache Zwinge mit einem daran gedrückten Holzklotz dienen. Entscheidend ist, dass der Anschlag zuverlässig fixiert ist und sich während der Arbeit nicht verschiebt.
Zur Steigerung von Komfort und Arbeitstempo gibt es spezielle Anschlagsysteme. Das können Klappanschläge (Flip-Stops) sein, die sich schnell aus dem Weg klappen lassen, wenn ein Teil anderer Länge geschnitten werden soll, ohne die Grundeinstellung zu verstellen. Beliebt sind auch Systeme mit einer entlang der Führung aufgeklebten Messskala. Das ermöglicht das Einstellen des Anschlags auf die benötigte Länge ohne Maßband, was den Umrüstvorgang erheblich beschleunigt.
Beim Kappen von Teilen unter einem Winkel, etwa zur Herstellung von Rahmen, ist es wichtig, nicht nur die genaue Länge einzuhalten, sondern auch ein perfektes Zusammenpassen der Winkel zu gewährleisten. Auch hier helfen Anschläge. So müssen beim Zuschnitt von vier Teilen für einen Rahmen zwei gegenüberliegende Seiten absolut gleich lang sein. Mit einem Längenanschlag lässt sich das leicht erreichen. Dabei ist zu beachten, dass beim Schnitt unter einem Winkel die Länge des Teils an der längsten Seite gemessen wird.
Für komplexere oder krummlinige Teile werden spezielle Schablonen oder Vorrichtungen (Jigs) gefertigt. Eine Schablone bildet die Kontur oder die Maße des künftigen Teils exakt nach. Das Werkstück wird an der Schablone befestigt, und dann werden beide gemeinsam an der Maschine bearbeitet. So lässt sich etwa an der Bandsäge ein Teil entlang der Schablonenkontur aussägen und anschließend am Frästisch mit einem Bündigfräser in die perfekte Form bringen. Beim Kappen können Schablonen auch zum Erzielen komplexer Winkel oder zum seriellen Ausfräsen von Nuten dienen.
Der Einsatz von Schablonen ermöglicht nicht nur eine hohe Wiederholgenauigkeit, sondern gewährleistet auch die Sicherheit bei der Arbeit mit kleinen Teilen. Indem der Bediener ein kleines Werkstück in einer größeren, gut zu haltenden Schablone fixiert, kann er es sicher an Sägeblatt oder Fräser heranführen, ohne seine Finger zu riskieren. Dies ist besonders in der Serienfertigung relevant, wo die Monotonie der Abläufe die Aufmerksamkeit abstumpfen lassen kann.
Bei der Fertigung und Verwendung jeglicher Anschläge und Schablonen ist die Hauptanforderung ihre Steifigkeit und Genauigkeit. Jedes Spiel oder jede Ungenauigkeit in der Schablone selbst wird auf allen damit gefertigten Teilen vielfach wiederholt. Deshalb werden zu ihrer Herstellung hochwertige, stabile Materialien (Sperrholz höchster Güte, MDF, Aluminiumprofil) und präzise Messwerkzeuge verwendet.
Letztlich ermöglicht der Einsatz von Positioniersystemen, den Fertigungsprozess gleichartiger Teile von der Kategorie der Kunst in die Kategorie der Technologie zu überführen. Das senkt die Anforderungen an die Qualifikation des Bedieners, verringert die Wahrscheinlichkeit menschlicher Fehler, steigert die Produktivität erheblich und garantiert eine gleichbleibend hohe Qualität sowie die Austauschbarkeit der Teile im Endprodukt, sei es eine Serie Fensterrahmen, Möbelfronten oder Schubkastenteile.
Besonderheiten der Arbeit mit verschiedenen Holzarten
Holz ist ein “lebendiges” und ungleichmäßiges Material. Jede Art hat ihre eigene Dichte, Härte, Faserstruktur, ihren Harzgehalt und ihre Neigung zum Ausbrechen. Ein Ansatz, der für weiche Kiefer ideal funktioniert, kann sich für harte, dichte Eiche oder sprödes Wenge als völlig ungeeignet erweisen. Ein Profi berücksichtigt stets die Besonderheiten des Materials bei der Wahl von Werkzeug, Schnittparametern und Arbeitstechnik.
Weichhölzer (Kiefer, Fichte, Linde) lassen sich relativ leicht bearbeiten. Sie stumpfen das Werkzeug nicht so stark ab, haben aber ein anderes Problem – die Neigung zum Quetschen der Fasern statt zu deren sauberem Schnitt. Bei Verwendung eines nicht ausreichend scharfen Blatts oder eines zu schnellen Vorschubs wird die Stirnseite nicht glatt, sondern “faserig”. Für solche Arten ist es besonders wichtig, Blätter mit sehr scharfen Zähnen zu verwenden und deren Zustand im Auge zu behalten. Die Vorschubgeschwindigkeit kann höher sein als bei Harthölzern.
Harte Laubhölzer (Eiche, Buche, Esche, Ahorn) erfordern einen anderen Ansatz. Ihre hohe Dichte erzeugt einen großen Schnittwiderstand. Hier rücken die Leistung der Maschine und die Steifigkeit der Konstruktion des Sägeblatts in den Vordergrund. Das Blatt muss nicht nur scharf, sondern auch stabil sein, mit hochwertigen Hartmetallschneiden. Für solche Arten empfiehlt sich die Verwendung von Blättern mit negativem oder leicht positivem Zahnwinkel, was den Schnitt aggressiver, aber auch kontrollierbarer macht und ein “Einziehen” des Werkstücks verhindert. Der Vorschub muss maßvoll und gleichmäßig sein, ohne Ruckeln.
Eine besondere Herausforderung stellen exotische und harzreiche Holzarten dar. Manche “Exoten” (etwa Wenge) sind sehr spröde und neigen zum Spalten entlang der Faser, was höchste Feinfühligkeit und den Einsatz aller Methoden gegen Ausrisse erfordert. Andere (etwa Merbau) enthalten eine große Menge öliger Stoffe, die das Sägeblatt rasch verschmutzen und zum Überhitzen bringen. Auch harzreiche Nadelhölzer setzen das Blatt aktiv mit anhaftendem Harz zu. In solchen Fällen ist eine regelmäßige Reinigung des Blatts mit speziellen Mitteln erforderlich.
Gesonderte Erwähnung verdienen Holzwerkstoffplatten und Verbundmaterialien.
- Sperrholz. Wegen seiner Schichtstruktur mit den unterschiedlich ausgerichteten Fasern der Furniere neigt Sperrholz sehr stark zu Ausrissen, besonders an der oberen Lage. Für seinen sauberen Zuschnitt müssen Blätter mit hoher Zähnezahl (High ATB), ein “Nulleinleger” und nach Möglichkeit Unterlegbretter verwendet werden.
- MDF und HDF. Diese Materialien sind in ihrer Struktur homogen, weshalb Ausrisse an ihnen weniger ausgeprägt sind. Sie sind jedoch sehr abrasiv und stumpfen das Werkzeug schnell ab. Für ihre Bearbeitung empfiehlt sich die Verwendung von Blättern mit speziellen verschleißfesten Schneiden. Der Staub von MDF ist sehr fein und flüchtig, weshalb ein leistungsfähiges Absaugsystem zwingend erforderlich ist.
- Melaminbeschichtete Spanplatte und furnierte Platten. Hier besteht die Hauptaufgabe darin, einen sauberen Schnitt an der dekorativen Beschichtung zu erzielen. Jeder Ausriss am Laminat oder Furnier ist Ausschuss. Die ideale Lösung ist eine Formatkreissäge mit Vorritzsäge. Steht diese nicht zur Verfügung – der Einsatz spezialisierter Blätter für melaminbeschichtete Spanplatte (High ATB, TCG) in Kombination mit einem “Nulleinleger” und weiteren Techniken zur Ausrissvermeidung.
Auch ein Faktor wie Wechseldrehwuchs und das Vorhandensein von Ästen darf nicht vergessen werden. An Stellen, an denen die Faserrichtung stark wechselt, verhält sich das Holz unvorhersehbar. Der Durchgang durch einen großen, harten Ast erzeugt eine Spitzenbelastung für Blatt und Motor und erhöht zudem das Ausrissrisiko an der Grenze zwischen Ast und Hauptmasse. Bei der Arbeit mit solchem Material sollte vor der Problemstelle die Vorschubgeschwindigkeit gesenkt werden, um einen gleichmäßigen Durchgang zu gewährleisten.
Das Verständnis für die Eigenschaften verschiedener Materialien kommt mit der Erfahrung. In einem Betrieb, der mit einem begrenzten Sortiment an Arten arbeitet, sind die Technologievorgaben und Schnittparameter bis ins Detail eingespielt. Doch selbst ein erfahrener Meister wird, wenn er auf eine für ihn neue Holzart trifft, stets einige Probeschnitte machen, um ihr Verhalten zu beurteilen und die optimalen Bearbeitungsparameter zu wählen.
Nachbearbeitung der Stirnseite
Selbst der sauberste Schnitt, ausgeführt auf perfekt eingestelltem Gerät, ist nur selten die fertige Oberfläche. In den meisten Fällen erfordert die Stirnseite eine zusätzliche, wenn auch minimale Bearbeitung. Diese ist notwendig, um mikroskopische Spuren der Sägezähne zu entfernen, die scharfen Kanten zu brechen und die Oberfläche auf die weitere Bearbeitung (Verleimen, Lackieren, Streichen) vorzubereiten. Die Qualität dieser abschließenden Feinbearbeitung ist nicht weniger wichtig als die Qualität des Schnitts selbst.
Der erste Schritt nach dem Kappen ist das Brechen der Kanten. Die von der Säge hinterlassenen scharfen Kanten sind sehr anfällig für mechanische Beschädigungen. Sie werden bei der weiteren Bearbeitung des Teils oder im Gebrauch des fertigen Produkts leicht gestaucht und ausgebrochen. Eine leichte, unter 45 Grad abgenommene Fase erhöht die Haltbarkeit der Kante erheblich. Dies lässt sich auf mehrere Arten tun: von Hand mit einem feinkörnigen Schleifklotz, mit einem speziellen Handkantenfräser oder am Frästisch mit einem Kantenfräser.
Für hochwertige Produkte, bei denen eine perfekte Glätte der Stirnseite gefordert ist, kommt Schleifen zum Einsatz. Wichtig zu verstehen: Das Hirnholz (die Stirnseite) hat eine Struktur, die einem Bündel Strohhalme ähnelt. Es nimmt Feuchtigkeit und Beschichtungsmittel weit aktiver auf als die Längsfläche. Diese Besonderheit zeigt sich auch beim Schleifen: Die Stirnseite schleift langsamer und erfordert im Anfangsstadium ein gröberes Schleifmittel. Werden die Längsflächen des Teils etwa mit Körnung P120 geschliffen, so kann man für die Stirnseite mit P80 oder P100 beginnen und dann schrittweise zu feineren Stufen übergehen (P150, P180, P220).
Am besten schleift man Stirnseiten auf stationären Maschinen – dem Teller- oder Bandschleifer. Das erlaubt den Erhalt der beim Sägen erzielten perfekten Ebenheit und Rechtwinkligkeit. Das Handschleifen mit einem Exzenter- oder Schwingschleifer erfordert große Geschicklichkeit, da man die Kanten sehr leicht “verrundet” und so die Geometrie des Teils stört. Ist Handwerkzeug die einzige Option, sollte eine steife Unterlage verwendet und der Vorgang visuell sowie mit einem Winkel kontrolliert werden.
Ist das Teil zum Verleimen bestimmt, etwa in einer Leimholzplatte oder in einer Gehrungsverbindung, so ist das Schleifen der Stirnseiten nicht immer erwünscht. Manche Tischler vertreten die Ansicht, dass eine Oberfläche direkt nach dem scharfen Sägeblatt oder dem Abrichthobel eine bessere Haftung für den Leim bietet. Das Schleifen kann die Fasern “glätten” und die Poren des Holzes mit Staub zusetzen, was die Leimfuge etwas schwächt. Hier wird die Entscheidung je nach konkreter Aufgabe und verwendetem Leim getroffen.
Besondere Aufmerksamkeit gilt der Vorbereitung der Stirnseiten auf das Lackieren oder Streichen. Wegen ihrer hohen Saugfähigkeit wird die Stirnseite nach dem Auftragen von Beize oder Lack deutlich dunkler und matter aussehen als die Längsflächen. Um die Saugfähigkeit anzugleichen, muss die Stirnseite vor der Endbehandlung grundiert werden. Dazu lassen sich spezielle porenfüllende Mittel (Isoliergrundierungen) oder der mehrfach verdünnte Grundlack verwenden. Nach dem Trocknen der Grundierung wird die Oberfläche leicht mit feinem Schleifmittel überschliffen, um die aufgerichtete Faser zu entfernen, und erst dann wird die Endbeschichtung aufgetragen.
In einigen Fällen, etwa bei der Herstellung von Schneidbrettern oder Arbeitsplatten, erfordern die Stirnseiten nicht nur Schleifen, sondern auch Polieren. Durch aufeinanderfolgende Verwendung von Schleifmitteln mit Körnungen bis P1000, P2000 und höher lässt sich am Hirnholzschnitt harter Arten ein spiegelnder Glanz erzielen. Eine solche Oberfläche ist nicht nur schön, sondern auch hygienischer, da sie eine minimale Anzahl offener Poren aufweist.
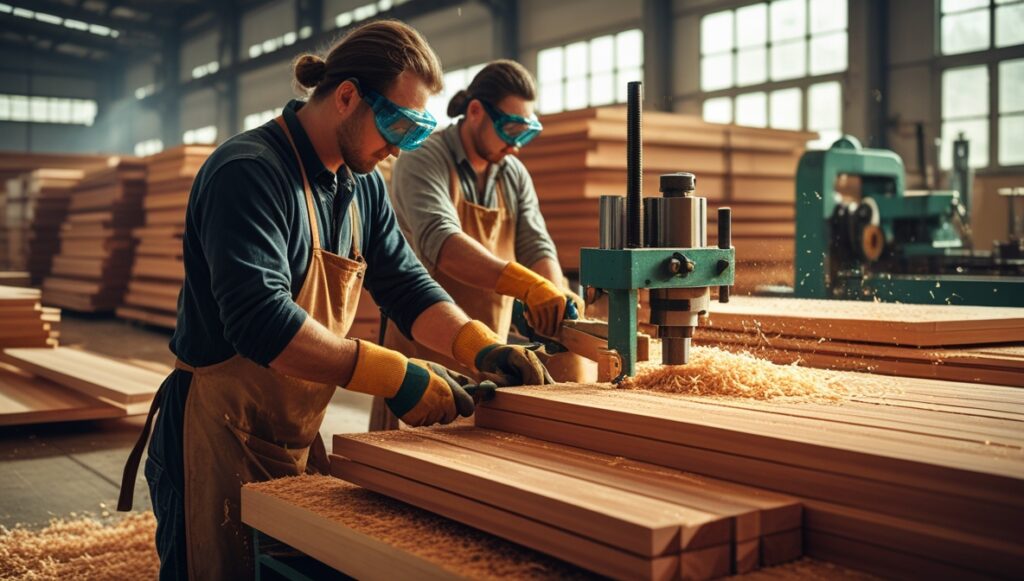
Sicherheit bei der Arbeit
Jede Arbeit an holzverarbeitendem Gerät ist mit erhöhtem Risiko verbunden. Die hochtourige Rotation des Sägeblatts, die scharfen Schneidkanten und die große Leistung der Maschinen verlangen vom Bediener höchste Konzentration, Sorgfalt und die kompromisslose Einhaltung der Sicherheitsvorschriften. Die Missachtung dieser Regeln kann zu schweren Verletzungen führen. Deshalb wird der Sicherheit in jedem professionellen Betrieb höchste Aufmerksamkeit gewidmet.
Die erste und wichtigste Regel ist die Verwendung persönlicher Schutzausrüstung (PSA).
- Augenschutz. Schutzbrille oder Gesichtsschild sind eine absolute Notwendigkeit. Beim Sägen fliegen feine Späne, Sägemehl und mitunter sogar harte Partikel (etwa ein herausgeschleuderter Ast oder ein ausgebrochener Blattzahn) in verschiedene Richtungen. Trifft ein solches Objekt das Auge, kann dies zum Verlust des Sehvermögens führen.
- Gehörschutz. Tisch- und Kappsägen erzeugen einen hohen Lärmpegel, der bei längerer Einwirkung das Gehör schädigt. Die Verwendung von Kapselgehörschutz oder Ohrstöpseln ist zwingend, besonders bei Arbeit über die gesamte Schicht.
- Atemschutz. Holzstaub, besonders von MDF oder exotischen Arten, ist ein starkes Allergen und Karzinogen. Die Verwendung einer Atemschutz- oder Staubmaske hilft, die Lunge zu schützen.
Vor dem Einschalten der Maschine muss stets eine Sichtprüfung durchgeführt werden. Prüfen Sie, ob das Sägeblatt fest sitzt, ob es unbeschädigt ist und ob alle Schutzhauben vorhanden sind. Die Schutzhaube des Sägeblatts ist kein Hindernis, sondern ein lebenswichtiges Sicherheitselement. Ihr Entfernen ist kategorisch verboten. Sie schützt nicht nur vor versehentlichem Kontakt mit dem rotierenden Blatt, sondern lenkt auch den Spänestrom in das Absaugsystem.
Die Arbeitszone rund um die Maschine muss sauber und gut beleuchtet sein. Auf dem Boden dürfen keine Abschnitte, Späne oder Kabel liegen, über die man stolpern könnte. Ein unaufgeräumter Arbeitsplatz erhöht das Unfallrisiko. Werkstück und alle benötigten Werkzeuge sollten so angeordnet sein, dass sie sich leicht erreichen lassen, ohne hastige oder unbequeme Bewegungen zu machen.
Die Kleidung des Bedieners sollte bequem, aber nicht zu weit sein. Weite Ärmel, flatternde Kleidungsteile, Krawatten oder Schmuck können von den rotierenden Teilen der Maschine erfasst werden. Lange Haare sollten unter einer Kopfbedeckung zusammengefasst werden. Gearbeitet werden sollte in festem, geschlossenem Schuhwerk, das die Füße vor herabfallenden schweren Gegenständen schützt.
Niemals sollte man die Hände in unmittelbarer Nähe des Sägeblatts halten. Zum Vorschieben kurzer oder schmaler Werkstücke müssen Schiebestöcke verwendet werden. Der Abstand der Finger zum Blatt muss stets sicher sein. Versuchen Sie nicht, Abschnitte oder Späne bei laufender Maschine aus der Schnittzone zu entfernen. Warten Sie den vollständigen Stillstand des Blatts ab.
Ablenkungen sind einer der Hauptfeinde der Sicherheit. Telefonieren, Musikhören über Kopfhörer (sofern es sich nicht um Gehörschutz handelt), Gespräche mit Kollegen – all das mindert die Konzentration. Bei der Arbeit an der Maschine muss die ganze Aufmerksamkeit auf den auszuführenden Vorgang gerichtet sein. Fühlen Sie sich müde oder unwohl, ist es besser, die Arbeit zu unterbrechen.
Vor jeglichen Justierungen, Reinigungen oder dem Wechsel des Sägeblatts muss die Maschine vollständig spannungsfrei geschaltet werden. Das bloße Drücken der “Stopp”-Taste genügt nicht. Es ist der Sicherungsautomat am Verteiler auszuschalten oder der Stecker aus der Steckdose zu ziehen, um die Möglichkeit eines versehentlichen Anlaufs des Geräts auszuschließen. Die Einhaltung dieser scheinbar einfachen Regeln hilft, Gesundheit und Leben zu bewahren, und erlaubt es, sich auf die gute Ausführung der Arbeit zu konzentrieren.
Pflege und Schärfen von Sägeblättern
Ein Sägeblatt ist ein Verschleißteil, doch seine Lebensdauer lässt sich und sollte verlängert werden. Richtige Pflege und rechtzeitiges Schärfen sparen nicht nur Kosten, sondern beeinflussen unmittelbar die Schnittqualität und die Arbeitssicherheit. Ein stumpfes Blatt erfordert größeren Kraftaufwand beim Vorschub, überhitzt das Holz, hinterlässt Brandspuren und Fasern an der Stirnseite und erhöht die Wahrscheinlichkeit von Ausrissen erheblich. Die Arbeit mit stumpfem Werkzeug ist ein Zeichen von Unprofessionalität.
Eines der Hauptprobleme ist das Anhaften von Holzharz, Leim und Brandrückständen an Zähnen und Körper des Blatts. Diese Schicht erhöht die Reibung, führt zur Überhitzung des Blatts und verringert die Effizienz seiner Arbeit. Das Blatt beginnt schlechter zu sägen, selbst wenn die Schneidkanten noch hinreichend scharf sind. Deshalb ist die regelmäßige Reinigung eine zwingende Maßnahme. Dafür gibt es spezielle Industriemittel, die Harz wirksam auflösen. Im häuslichen Bereich lassen sich handelsübliche Backofenreiniger oder konzentrierte Reinigungsmittellösungen verwenden.
Der Reinigungsvorgang ist einfach: Das Blatt wird für eine gewisse Zeit in die Lösung getaucht (gemäß der Anleitung zum Mittel), danach lässt sich der Belag leicht mit einer Bürste mit nichtmetallischen Borsten (etwa Messing oder Nylon) entfernen. Die Verwendung von Stahlbürsten oder Schleifmitteln ist unzulässig, da sie die Hartmetallschneiden oder den Körper des Blatts beschädigen können. Nach der Reinigung muss das Blatt trocken gewischt und vorzugsweise mit einer dünnen Ölschicht gegen Korrosion geschützt werden.
Anzeichen dafür, dass das Blatt geschärft werden muss, sind: ein erhöhter Kraftaufwand beim Vorschub, das Auftreten von Rauch oder Brandgeruch, eine Verschlechterung der Schnittsauberkeit, das Auftreten von “Fasern” an der Stirnseite. Man sollte nicht warten, bis das Blatt völlig stumpf ist. Rechtzeitiges Schärfen, solange der Verschleiß der Schneidkante noch minimal ist, erfordert das Abtragen einer geringeren Metallschicht von der Schneide, was eine größere Zahl von Schärfvorgängen erlaubt und die Lebensdauer des Blatts verlängert.
Das Schärfen von Sägeblättern mit Hartmetallschneiden ist ein komplexer Vorgang, der spezielles Gerät erfordert. Der Versuch, ein solches Blatt von Hand mit einer Feile oder auf einem gewöhnlichen Schleifbock zu schärfen, ist ein sicherer Weg, es zu ruinieren. Das Schärfen erfolgt auf speziellen Maschinen mit Diamant- oder CBN-Scheiben, die es erlauben, die ursprüngliche Geometrie und die Winkel jedes Zahns mit hoher Präzision wiederherzustellen.
Sehr wichtig ist, dass das Schärfen an allen Flächen des Zahns erfolgt – sowohl an der Vorder- als auch an der Rückseite. Ein fachgerechtes Schärfen in einer spezialisierten Werkstatt ermöglicht es, die Schneideigenschaften des Blatts praktisch auf Werksniveau wiederherzustellen. Bei der Wahl der Werkstatt sollte man sich erkundigen, auf welchem Gerät geschärft wird und ob sie mit komplexen Zahngeometrien (etwa ATB oder TCG) arbeiten kann.
Sägeblätter sollten so gelagert werden, dass ihr Kontakt untereinander oder mit anderen Metallgegenständen ausgeschlossen ist. Hartmetallschneiden sind recht spröde und können durch Stöße ausbrechen. Die ideale Variante ist die Lagerung in Einzelverpackungen oder auf speziellen Regalen mit Trennelementen, wo jedes Blatt an seinem Platz hängt.
Die Lebensdauer eines Blatts ist nicht unbegrenzt. Nach einer bestimmten Zahl von Schärfvorgängen (üblicherweise von 10 bis 25, je nach Qualität des Blatts und Verschleißgrad) ist die Hartmetallschneide so weit abgetragen, dass ein weiteres Schärfen unmöglich wird. Ein solches Blatt gehört entsorgt. Das Sparen an der rechtzeitigen Erneuerung eines verschlissenen Werkzeugs schlägt stets in Einbußen bei Qualität und Produktivität um.
Qualitätskontrolle und Erkennung von Fehlern
In jedem Betrieb, von der kleinen Tischlerei bis zum großen Möbelwerk, ist ein Qualitätskontrollsystem integraler Bestandteil des technologischen Prozesses. Die Kontrolle des Kappens von Teilen ist eine der wichtigsten Phasen, denn von ihr hängen die Genauigkeit der Montage und das Aussehen des gesamten Produkts ab. Die Kontrolle sollte mehrstufig sein und sowohl vom Maschinenbediener als auch von einer Fachkraft der Qualitätssicherung durchgeführt werden.
Die erste Kontrollstufe ist die visuelle. Unmittelbar nach der Ausführung des Schnitts sollte der Bediener die entstandene Stirnseite prüfen. Auf ihr dürfen keine sichtbaren Fehler sein: Ausrisse, Grate, Fasern, Brandspuren, Stufen vom Anhalten des Blatts. Die Oberfläche sollte glatt und einheitlich sein. Besondere Aufmerksamkeit gilt den sichtbaren Flächen und Kanten, die am fertigen Produkt zu sehen sein werden.
Die zweite Stufe ist die instrumentelle. Hier werden die geometrischen Parameter geprüft. Mit einem Prüfwinkel wird die Rechtwinkligkeit des Schnitts zu den Flächen des Werkstücks kontrolliert. Dazu wird der Winkel an die breite Seite des Teils und an die bearbeitete Stirnseite angelegt. Zwischen ihnen darf kein Lichtspalt bestehen. Analog wird die Rechtwinkligkeit der Stirnseite zur Kante geprüft.
Die Länge des Teils wird mit Maßband, Messschieber oder digitalem Winkelmesser geprüft. In der Serienfertigung lässt sich zur Kontrolle ein Referenzteil oder eine spezielle Lehre verwenden. Abweichungen von den vorgegebenen Maßen müssen innerhalb der in der technischen Dokumentation des Produkts angegebenen Toleranzen liegen. Für hochpräzise Tischlerwaren können die Toleranzen Zehntelmillimeter betragen.
Eine der wirksamen Methoden zur Prüfung der Genauigkeit eines Gehrungsschnitts (etwa 45° für Rahmenkonstruktionen) ist die “trockene” Montage. Zwei gekappte Teile werden zusammengefügt. Idealerweise darf zwischen ihnen kein Spalt bestehen, und der von ihnen gebildete Winkel sollte genau 90° betragen. Prüfen lässt sich dies mit demselben Winkel. Zur Prüfung der Länge gegenüberliegender Rahmenseiten legt man sie einfach nebeneinander und vergleicht.
Während der Arbeit sollte der Bediener regelmäßig, etwa nach jedem zehnten oder hundertsten Teil (je nach Losgröße), einen vollständigen Messzyklus durchführen. So lässt sich rechtzeitig bemerken, wenn die Maschineneinstellungen durch Vibrationen oder aus anderen Gründen zu verstellen beginnen. Ein früh erkannter Fehler ermöglicht es, die Produktion einer großen Charge fehlerhafter Produkte zu vermeiden.
Wird dennoch ein Fehler entdeckt, ist es wichtig, das fehlerhafte Teil nicht einfach beiseitezulegen, sondern die Ursache seines Auftretens zu ermitteln.
- Ausrisse: Schärfe und Typ des Blatts, Vorhandensein eines “Nulleinlegers”, Vorschubgeschwindigkeit prüfen.
- Unrechter Winkel: Maschineneinstellungen prüfen (Rechtwinkligkeit von Blatt zu Tisch und Anschlag).
- Brandspuren: Schärfe des Blatts, Sauberkeit seiner Oberfläche von Harz prüfen, Vorschubgeschwindigkeit verringern.
- “Fransen” oder Fasern: Das Blatt ist stumpf geworden oder für die betreffende Holzart nicht geeignet.
- Längenabweichung: Position und Fixierung des Längenanschlags prüfen.
Ein systematischer Ansatz bei der Qualitätskontrolle, das Führen einer Statistik über die Fehlerarten und die Analyse der Ursachen ihres Auftretens ermöglichen es, den technologischen Prozess ständig zu verbessern, die Bearbeitungsparameter zu optimieren, rechtzeitig die Wartung der Ausrüstung durchzuführen und das Personal zu schulen. Das ist der Schlüssel zu einer gleichbleibenden Fertigung von Produkten, die den höchsten Standards entsprechen.





