Die Physik des Prozesses: warum der Laser Holz in Kohle verwandelt
Laserschneiden ist ein thermischer Prozess, bei dem ein hochkonzentrierter Lichtstrahl das Material augenblicklich auf Verdampfungstemperatur erhitzt. Bei Sperrholz haben wir es mit einer komplexen Struktur zu tun: Holzfasern, die durch einen Klebstoff verbunden sind. Wenn der Laserstrahl das Material durchdringt, schneidet er es nicht einfach, sondern löst eine Mikroexplosion und die Sublimation des Holzes aus. Das Problem ist, dass die Produkte dieses thermischen Zerfalls — Gase, Harze und Ruß — die Schnittzone nicht immer spurlos verlassen können.
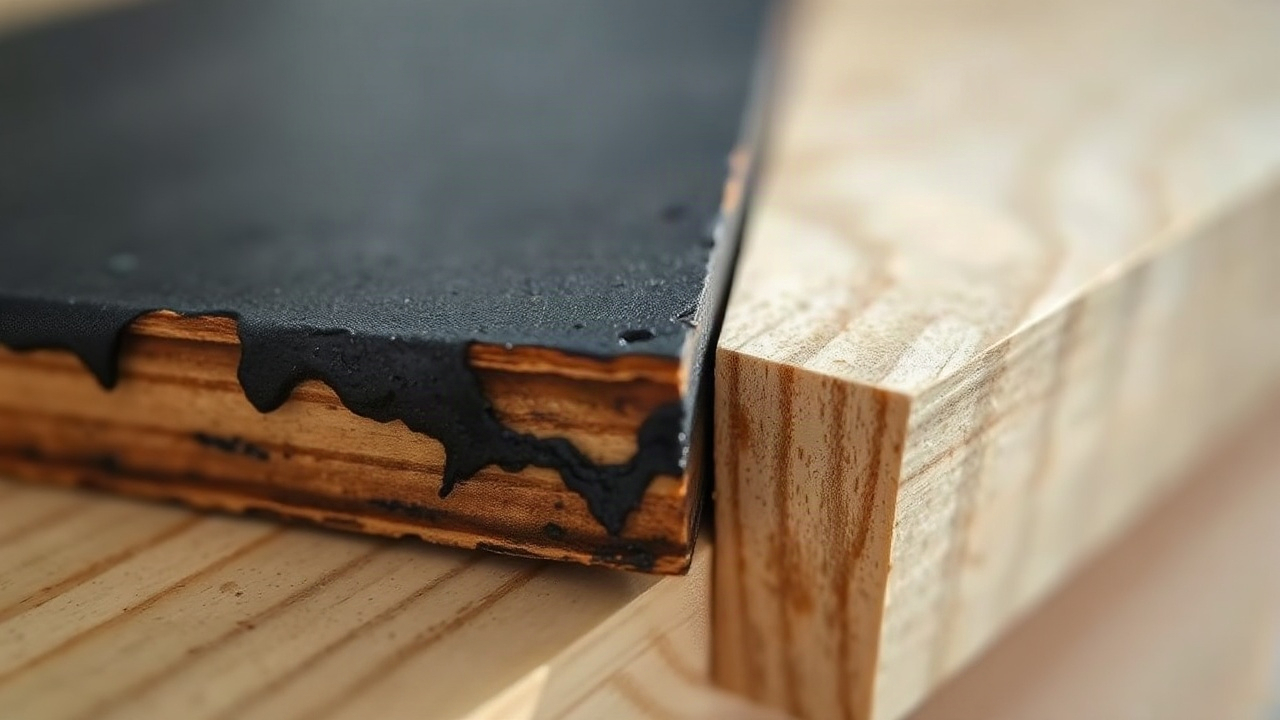
Die Hauptursache für eine schwarze Kante liegt in einem übermäßigen Wärmestau und in der Ablagerung von Verbrennungsprodukten an den Schnittflächen. Wird die Wärme nicht schnell genug abgeführt, beginnt das Holz rund um den Kontaktpunkt mit dem Strahl zu verkohlen und verwandelt sich in Holzkohle. Das verdirbt nicht nur das Aussehen des Werkstücks, sondern macht es auch schmutzanfällig: Der Ruß überträgt sich leicht auf die Hände und auf angrenzende Flächen. Das Verständnis, dass Schneiden ein kontrolliertes Feuer im Miniaturformat ist, hilft zu begreifen, wie wichtig die Kontrolle jeder Prozessphase ist.
Die chemische Zusammensetzung des Klebstoffs im Sperrholz spielt eine nicht unwesentliche Rolle. Harnstoff-Formaldehyd- oder Phenol-Formaldehyd-Harze verhalten sich beim Erhitzen anders als Zellulose. Sie können schmelzen, aufkochen und einen klebrigen, dunklen Belag bilden, der sich untrennbar in die Struktur des Furniers einbeißt. Genau deshalb können verschiedene Sperrholzsorten bei identischen Lasereinstellungen völlig unterschiedliche Ergebnisse hinsichtlich der Kantensauberkeit liefern.
Die Temperatur im Fokuspunkt kann mehrere tausend Grad erreichen. Ist die Verfahrgeschwindigkeit des Laserkopfes zu gering, staut sich die Energie zu lange an einer Stelle, was unweigerlich zu überhitzten Kanten führt. Dünnes Sperrholz leidet dabei stärker, da seine Wärmekapazität gering ist. Es gilt, jenen „goldenen Mittelweg“ zu finden, bei dem die Leistung für den Durchschnitt ausreicht, aber nicht genügt, um ein unkontrolliertes Verbrennen der benachbarten Fasern in Gang zu setzen.
Auch der Feuchtefaktor des Materials ist zu beachten. Übermäßige Feuchtigkeit im Sperrholz verwandelt sich unter dem Laser in Dampf, der das Entweichen der Verbrennungsprodukte behindern und ein „Dampfpolster“ bilden kann. Das führt dazu, dass sich Ruß im Inneren des Schnitts absetzt und eine tiefe schwarze Schicht bildet, die selbst durch Schleifen äußerst schwer zu entfernen ist. Trockenes, richtig konditioniertes Sperrholz schneidet stets sauberer und vorhersehbarer.
Schließlich beeinflusst die Geometrie des Schnitts selbst das Ergebnis. Beim Schneiden kleiner Details oder scharfer Ecken bremst der Laser in den Kurven wegen der Trägheit der Mechanik ab. An diesen Stellen kommt es zu einer kurzen Verzögerung, die zur Ursache von Brandspuren wird. Moderne Maschinensteuerungen versuchen, diesen Effekt auszugleichen, indem sie die Leistung proportional zur Geschwindigkeit reduzieren, doch das gelingt nicht allen Steuerungen gleich effektiv.
Die Rolle der Luftunterstützung: wie Luft die Ästhetik des Werkstücks rettet
Die Luftunterstützung in der Schnittzone ist wohl der kritischste Faktor für die Farbe der Kante. Viele Anfänger glauben fälschlich, die Luft werde nur benötigt, damit die Linse nicht durch Rauch beschädigt wird. In Wirklichkeit erfüllt der Luftstrahl drei wesentliche Funktionen: das mechanische Entfernen der Verbrennungsprodukte, das Kühlen der Schnittzone und das Verhindern des Entzündens der Holzdämpfe. Ohne einen kräftigen und richtig gerichteten Luftstrom ist ein sauberer Schnitt praktisch unmöglich.
Wenn der Kompressor Luft durch die Düse des Laserkopfes zuführt, drückt er die glühenden Gase und Rußpartikel nach unten durch den Schnittspalt. Ist die Luftunterstützung schwach, verbleiben diese Partikel in der Schnittzone, setzen sich an den Wänden ab und erzeugen eben jenen schwarzen Ruß. Zudem kann sich bei unzureichendem Druck in der Schnittzone eine Stichflamme bilden — eine offene Flamme, die eine saubere Linie augenblicklich in einen verkohlten Graben verwandelt. Ein starker Luftstrom „pustet“ die Flamme buchstäblich aus und verlagert den Prozess vom Verbrennen zum Verdampfen.
Es gibt einen Unterschied zwischen dem serienmäßigen „Aquarien“-Kompressor, der den meisten Maschinen beiliegt, und einer leistungsstarken Druckluftleitung. Serienkompressoren liefern oft einen Druck von etwa 0.02–0.05 MPa, was für die hochwertige Bearbeitung von Holz eindeutig nicht ausreicht. Um das ideale Ergebnis zu erzielen, verwenden Profis Kompressoren mit einem Druck von 0.2 bis 0.8 MPa, ausgestattet mit Reglern und Trocknungsfiltern.
- Schwache Luftunterstützung: Führt zu gelben Höfen auf der Oberfläche und einer kohlrabenschwarzen Kante.
- Mittlere Luftunterstützung: Ermöglicht eine braune Kante, die die Hände nicht beschmutzt.
- Starke Luftunterstützung: Sorgt für einen hellbraunen oder sogar honigfarbenen Schnitt.
- Lufttrocknung: Äußerst wichtig, da Kondensat aus dem Kompressor Flecken auf dem Holz hinterlassen und die Linse beschädigen kann.
Eine zu starke Luftunterstützung kann jedoch ebenfalls Nebenwirkungen haben. Bei sehr dünnen Teilen oder bei bestimmten Holzarten kann ein kräftiger Luftstrom Funken unter das Material „blasen“ und Brandspuren auf der Rückseite verursachen. Auch die Ausrichtung von Luftstrahl und Laserstrahl muss stimmen. Bläst die Luft etwas zur Seite, entsteht ein asymmetrischer Ruß: Auf der einen Seite ist der Schnitt sauber, auf der anderen schmutzig.
Auch die Bauform der Düse beeinflusst das Ergebnis. Eine schmale Düse erzeugt einen stärker gebündelten und schnelleren Luftstrahl, ideal für einen sauberen Schnitt. Breite Düsen eignen sich eher zum Gravieren, wo das Material nicht durchtrennt werden muss. Fachleute modifizieren ihre Maschinen häufig und setzen maßgefertigte Düsen ein, um in der Kontaktzone von Strahl und Sperrholz maximale Aerodynamik zu erreichen.
Der Einfluss der Sperrholzsorte auf die Kantenqualität
Nicht jedes Sperrholz ist für die Lasermaschine gleich gut geeignet. Die Materialwahl macht 50 % des Erfolgs aus. Auf dem Markt gibt es Sperrholz verschiedener Sorten, doch für das Laserschneiden wird traditionell empfohlen, Sperrholz der Sorte FK (Harnstoff-Sperrholz) zu verwenden. Es wird mit Klebstoffen auf Basis von Harnstoffharzen verklebt, die weniger toxisch sind und sich unter dem Laser leichter zersetzen, ohne einen so dichten und klebrigen Ruß zu bilden wie Sperrholz der Sorte FSF.
Sperrholz FSF (mit erhöhter Feuchtebeständigkeit) enthält Phenol-Formaldehyd-Harze. Sie machen das Material fest und wasserbeständig, doch beim Laserschneiden verwandeln sich diese Harze in ein dickes schwarzes Pech, das an den Schnittflächen festbackt. Solchen Ruß abzuwaschen oder abzuschleifen ist praktisch unmöglich. Deshalb ist der Einsatz von FSF für Souvenirartikel, Spielzeug und Innendekor eine schlechte Idee. Die Kante wird stets kohlschwarz sein und einen scharfen chemischen Geruch aufweisen.
| Merkmal | Sperrholz FK (Birke) | Sperrholz FSF (Nadelholz/Birke) |
|---|---|---|
| Klebstoffart | Harnstoffbasiert | Phenolbasiert |
| Farbe des Schnitts | Hellbraun | Tiefschwarz, harzig |
| Geruch nach dem Schneiden | Verbranntes Holz | Scharf chemisch |
| Schwierigkeit des Schleifens | Lässt sich leicht entfernen | Sehr schwer, setzt das Schleifpapier zu |
| Anwendung | Innenräume, Spielzeug | Außenarbeiten, Bau |
Neben der Klebstoffsorte ist die Furniersorte von entscheidender Bedeutung. Für den Laser eignet sich die Sorte 1/2 oder 2/2 am besten. Warum ist das für die Farbe der Kante wichtig? In niedrigen Sorten (3 und 4) sind viele Äste, innere Hohlräume und Reparaturflicken zulässig. Äste haben eine deutlich höhere Dichte und enthalten mehr Harz. Der Laser trifft auf einen Ast, verlangsamt seine Durchbrenngeschwindigkeit, das Material überhitzt, und an dieser Stelle entsteht ein riesiger schwarzer Fleck.
Auch innere Hohlräume und Leim-„Taschen“ sind Feinde eines sauberen Schnitts. Trifft der Strahl auf einen Hohlraum im Inneren des Sperrholzes, kommt es dort zu einer unkontrollierten Gasausdehnung und einer Stichflamme. Das führt zu charakteristischen „Durchschlägen“ — schwarzen Flecken, die über die Schnittlinie hinausreichen. Hochwertiges Sperrholz für den Laser sollte über die gesamte Dicke der Platte dicht und gleichmäßig sein.
Auch die Materialdicke gibt ihre eigenen Regeln vor. Je dicker das Sperrholz, desto länger wirkt der Strahl auf das Material und desto schwerer fällt es der Luft, die Verbrennungsprodukte aus einem tiefen, engen Kanal zu blasen. Der Schnitt von 10 mm dickem Sperrholz ergibt stets eine dunklere Kante als der Schnitt einer 3-mm-Platte. Bei dicken Materialien ist es besonders wichtig, langbrennweitige Linsen zu verwenden, die einen gleichmäßigeren, zylindrischen Kanal erzeugen und das Entweichen des Rauchs erleichtern.
Das optische System: Fokus und Sauberkeit der Linsen
Die Kantenqualität hängt unmittelbar davon ab, wie genau der Laserstrahl fokussiert ist. Ist die Brennweite falsch eingestellt, schneidet statt einer feinen, scharfen „Nadel“ ein defokussierter Fleck von großem Durchmesser das Material. Eine große Kontaktfläche bedeutet die Übertragung überschüssiger Wärme auf das umliegende Holzgewebe, was unweigerlich zur Verkohlung führt. Ein richtig fokussierter Strahl durchdringt das Holz wie ein Messer die Butter und hinterlässt nur eine minimale thermische Spur.
Der Zustand der Optik — Spiegel und Linsen — spielt eine entscheidende Rolle. Selbst die dünnste Staub- oder Rußschicht auf der Linse absorbiert einen Teil der Laserenergie. Das führt zu zwei negativen Folgen: Erstens sinkt die effektive Ausgangsleistung, und Sie müssen die Geschwindigkeit verringern (was den Ruß erhöht); zweitens beginnt die Linse sich zu erhitzen und kann sich verformen oder reißen. Verschmutzte Optik streut den Strahl und verwandelt ihn aus einem klaren Kreis in einen formlosen Fleck, was sich augenblicklich auf die Kantensauberkeit auswirkt.
Die Wahl der Linse hängt von der Aufgabe ab. Für dünnes Sperrholz (bis 4–5 mm) sind kurzbrennweitige Linsen (1.5 oder 2 Zoll) ideal. Sie erzeugen einen sehr kleinen Fleck und sorgen für juwelierhafte Präzision und die sauberste Kante. Sie haben jedoch eine geringe Schärfentiefe: Der Strahl divergiert nach dem Fokuspunkt schnell, sodass die Kante bei dicken Materialien abgeschrägt und im unteren Teil stark verkohlt ausfällt. Für Materialien von 6–10 mm verwendet man besser 2.5- oder 3-Zoll-Linsen.
Checkliste zur Wartung der Optik:
- Tägliche Prüfung der Sauberkeit der Ausgangslinse vor Schichtbeginn.
- Reinigung der Spiegel mindestens einmal pro Woche (bei intensiver Arbeit öfter).
- Verwendung spezieller fusselfreier Tücher und Isopropylalkohol (oder spezieller Reinigungsmittel).
- Prüfung der Justierung: Der Strahl muss genau die Mitte jedes Spiegels und die Mitte der Linse treffen.
- Kontrolle des Linsenzustands auf Mikrorisse und Ausbrennen der Beschichtung.
Die Justierung der Maschine wird oft unterschätzt. Tritt der Strahl schräg in die Linse ein, verlässt er die Düse nicht senkrecht. So entsteht eine Situation, in der die eine Kante des Teils relativ sauber ausfällt, die gegenüberliegende jedoch stark verkohlt ist, weil der Strahl die Innenwand der Düse „streift“ oder das Material auf einer längeren Bahn durchläuft. Ein perfekt senkrechter Strahl ist die Voraussetzung für einen symmetrischen, sauberen Schnitt.
Beachtenswert ist auch die Sauberkeit des Arbeitstisches. Verwenden Sie einen Wabentisch, so setzen sich seine Zellen mit der Zeit mit Harz und kleinen Verschnittstücken zu. Fährt der Laser über einen solch verschmutzten Bereich, kommt es zu einem „Rückschlag“ — einer Stichflamme durch den in den Waben entzündeten Schmutz, die auf der Rückseite des Sperrholzes hässliche schwarze Spuren hinterlässt. Regelmäßiges Reinigen des Tisches mit alkalischen Mitteln hilft, diesen Effekt zu vermeiden.
Leistungs- und Geschwindigkeitsparameter: die Suche nach der Balance
Das Hauptgeheimnis eines sauberen Schnitts liegt in der Formel „maximale Geschwindigkeit bei minimal ausreichender Leistung“. Viele Bediener machen den Fehler, „zur Sicherheit“ mit reduzierter Geschwindigkeit zu arbeiten, um garantiert durchzuschneiden. Doch gerade die langsame Bewegung des Maschinenkopfes ist der Hauptfeind der Kantenfarbe. Je länger der Laser an einer Stelle verweilt, desto tiefer die Zone der thermischen Schädigung.
Für jede Dicke und Sorte des Sperrholzes müssen Tests durchgeführt werden. Üblicherweise handelt es sich um ein Raster kleiner Quadrate, die mit unterschiedlicher Geschwindigkeit und Leistung geschnitten werden. Ziel ist es, die Grenzgeschwindigkeit zu finden, bei der das Material gerade noch durchtrennt wird, die Kante aber hell bleibt. Das Arbeiten an der Leistungsgrenze der Röhre (etwa bei 90–95 % Leistung) ist nicht zu empfehlen, da es deren Lebensdauer verkürzt, doch das Arbeiten bei 60–80 % Leistung mit hoher Geschwindigkeit ist der Industriestandard für hochwertige Erzeugnisse.
Eine interessante Feinheit liegt in der Impulsfrequenz (PPI oder Frequenz in kHz bei manchen Lasertypen). Ist die Frequenz zu niedrig, besteht der Schnitt aus einzelnen Punkten und die Kante wird gezackt. Ist sie zu hoch, staut sich die Wärme übermäßig. Die Einstellung der Frequenz erlaubt es, die pro Schnittlängeneinheit zugeführte Energiemenge fein zu regulieren, was hilft, selbst bei launischen Holzarten einen Honigton zu erzielen.
Auch die Funktion „Leistungskompensation an Ecken“ sollte nicht vergessen werden. Moderne Steuerungen können die Laserleistung automatisch reduzieren, wenn der Maschinenkopf vor einer Kurve abbremst. Ist diese Funktion nicht eingerichtet, entstehen an den Ecken der Teile stets schwarze Punkte — das Ergebnis des übermäßigen Ausbrennens im Moment des Richtungswechsels. Die Feinabstimmung dieses Parameters ermöglicht es, die Kantenfarbe entlang des gesamten Umfangs eines komplexen Teils gleichmäßig zu halten.
Oberflächenschutz: Malerkrepp und Beschichtungen
Selbst wenn die Kante perfekt ausfällt, kann sich Ruß auf der Vorder- und Rückseite des Sperrholzes in Form hässlicher gelber „Wolken“ oder Flammenzungen absetzen. Das geschieht, weil der aus dem Schnitt austretende Rauch sich über die Materialoberfläche ausbreitet. Der einfachste und wirksamste Weg dagegen ist der Einsatz von Malerkrepp. Vor dem Schneiden wird die Oberfläche des Sperrholzes mit breitem Papierklebeband geringer Klebkraft beklebt.
Das Band nimmt alle Verbrennungsprodukte und den Ruß auf. Nach Abschluss des Prozesses genügt es, die Papierschicht abzuziehen, und darunter erscheint eine völlig saubere, unberührte Holzoberfläche. Diese Methode ist unverzichtbar bei der Herstellung von Artikeln, die keine anschließende Lackierung oder tiefes Schleifen vorsehen, etwa Hochzeitseinladungen, Grußkarten oder Bausätze.
Die Methode mit dem Klebeband hat jedoch ihre Nachteile. Erstens erhöht sie die Kosten des Werkstücks und den Zeitaufwand für die Vorbereitung. Zweitens kann das Abziehen des Bandes bei sehr kleinen Teilen äußerst mühsam sein. Drittens können, wenn das Band schlecht aufgeklebt ist und Luftblasen darunter verbleiben, an diesen Stellen lokale Brandspuren entstehen, weil die Luft in der Blase die Verbrennung nährt.
- Vorteile des Klebebands: Vollständiger Schutz vor Ruß, die Möglichkeit, den Auftrag sofort auszuliefern, Schutz vor kleinen Kratzern beim Transport.
- Alternativen: Das Auftragen einer dünnen Schicht eines speziellen Schutzmittels (etwa auf Wachs- oder Schmierseifenbasis), das später abgewaschen oder abgekratzt wird.
- Spezialsperrholz: Manche Hersteller bieten Sperrholz mit bereits aufgebrachter Schutzfolie an, die eigens für die Laserbearbeitung bestimmt ist.
Zum Schutz der Rückseite des Sperrholzes wird das Material häufig über den Tisch angehoben. Der Einsatz eines „Nadel“-Tisches oder spezieller Distanzstücke minimiert die Kontaktfläche zwischen Sperrholz und dem Metall des Tisches. Das verhindert einen „Rückschuss“ — wenn der Laserstrahl von den Lamellen oder Waben des Tisches reflektiert wird und die Rückseite des Sperrholzes ansengt. Je weniger Hindernisse für das Entweichen von Rauch und Strahl nach unten bestehen, desto sauberer wird die Rückseite des Werkstücks.
Methoden der Nachbearbeitung: wie man einen „schwarzen“ Auftrag rettet
Was tun, wenn der Schnitt aus irgendeinem Grund dennoch dunkel ausgefallen ist? Die erste und offensichtlichste Lösung ist das mechanische Schleifen. Mit einem Exzenterschleifer der Körnung P240–P320 lässt sich der Belag von Flächen rasch entfernen. Zur Bearbeitung von Kanten komplexer Form verwendet man spezielle Schleifschwämme oder sogar das Sandstrahlen mit feinkörnigem Sand (Soda), das den Ruß selbst an schwer zugänglichen Stellen hervorragend herauslöst.
Auch die chemische Reinigung hat ihre Berechtigung. Es gibt spezielle Mittel zum Entfernen von Ruß und Verkohlung, doch man muss vorsichtig sein: überschüssige Feuchtigkeit kann das Furnier zum Aufquellen bringen. Viele Fachleute verwenden gewöhnliche Feuchttücher (alkoholfrei) oder ein leicht mit Testbenzin angefeuchtetes Tuch, um die Kanten rasch abzuwischen. Das hilft, den losen Ruß zu entfernen, der die Hände beschmutzt, ändert die Farbe des Schnitts selbst aber kaum.
Passt eine schwarze Kante partout nicht ins Design, kann man sie kaschieren. Das Lackieren der Kanten in einer Kontrastfarbe oder der Einsatz von Beizen erlaubt es, den Makel in ein Dekorelement zu verwandeln. Eine dunkelbraune oder schwarze Kante in Kombination mit einer hellen Frontplatte wirkt oft stilvoll und edel — sofern der Effekt bewusst erzielt wird und sauber aussieht.
In manchen Fällen ist die Ultraschallreinigung für kleine Teile gerechtfertigt, doch das ist für die Holzbearbeitung exotisch. Häufiger streben Profis danach, dass die Schnittqualität bereits direkt aus der Maschine akzeptabel ist, denn jede Nachbearbeitung bedeutet zusätzliche Stunden Handarbeit, die die Selbstkosten des fertigen Produkts erheblich erhöhen. Denken Sie daran: Eine Stunde, die man in das Einrichten der Maschine und die Wahl des richtigen Sperrholzes investiert, spart zehn Stunden Schleifarbeit.
Die Zukunft der Technologie: Laser, die nicht brennen
Die Entwicklung der Technik steht nicht still, und an die Stelle der traditionellen CO2-Laser treten fortschrittlichere Systeme. Zum Beispiel Faserlaser oder Laser mit ultrakurzen Pulsen (Femtosekundenlaser). Zwar sind Letztere für die Massenfertigung von Sperrholzmöbeln noch zu teuer, doch erlauben sie eine „kalte“ Ablation — das Abtragen von Material ohne Erwärmung der umliegenden Zonen. Das eröffnet die Perspektive eines absolut weißen Schnitts im Holz.
Auch Hybridsysteme entwickeln sich rege, bei denen in die Schnittzone nicht einfach Luft, sondern Inertgase (Stickstoff) oder spezielle Kühlaerosole zugeführt werden. Das Schneiden in Stickstoffatmosphäre verhindert die Oxidation (das Verbrennen) des Holzes, wodurch sich eine verblüffend saubere Kante erzielen lässt. Vorerst wird dies vor allem in der hochpräzisen Industrieproduktion eingesetzt, doch mit der Zeit werden solche Technologien zugänglicher.
Auch die Software wird intelligenter. Algorithmen künstlicher Intelligenz in den Maschinensteuerungen können das Layout nun in Echtzeit analysieren und die Strahlparameter dynamisch je nach Bahn, Materialdichte (von Sensoren erfasst) und sogar Faserrichtung des Holzes anpassen. Das minimiert den menschlichen Faktor und ermöglicht ein stabiles Ergebnis unabhängig von der Erfahrung des Bedieners.
Letztlich ist der Kampf gegen die schwarze Kante ein Kampf um die Produktionskultur. Der Einsatz hochwertiger Ausrüstung, sauberer Luft, der richtigen Materialien und angesammelter Erfahrung erlaubt es, das Laserschneiden aus einem „schmutzigen“ Prozess in eine Technologie zur Herstellung vollendeter Werkstücke zu verwandeln. Ein sauberer, honigfarbener Sperrholzschnitt ist ein Qualitätszeichen, das die professionelle Werkstatt von der Bastelei des Amateurs unterscheidet.