Proč správná montáž dřevěných výrobků ovlivňuje jejich pevnost a životnost
V procesu výroby dřevěných výrobků – ať už jde o nábytek, konstrukční prvky nebo dekorativní panely – se často věnuje maximální pozornost výběru suroviny, jejímu sušení a přesnému obrábění. Kvalita výchozího materiálu a přesnost nářezu dílů jsou skutečně zásadní. Právě montáž je však onou rozhodující, finální fází, která proměňuje jednotlivé komponenty v jeden, funkční a hlavně spolehlivý výrobek.
Nesprávně provedená montáž je bez ohledu na bezchybnost všech předchozích fází schopna zmařit úsilí technologů a mistrů. Stává se slabým článkem, místem koncentrace napětí, které nevyhnutelně povede ke zkrácení životnosti a ztrátě užitných vlastností produktu. A naopak: profesionální přístup ke spojování prvků zaručuje, že výrobek nejen odpovídá deklarovaným parametrům, ale předčí očekávání ohledně pevnosti a životnosti.
Vnímat montáž jako pouhé „spojení částí“ je pro profesionální zpracování dřeva chybné. Ve skutečnosti jde o složitý technologický proces, který vyžaduje hluboké znalosti o vlastnostech dřeva, mechanice spojů a chemii lepicích prostředků. Tato fáze určuje, jak bude výrobek odolávat vnějšímu zatížení, změnám vlhkosti a teplotním výkyvům po celou dobu používání. Právě proto považujeme za nutné podrobně rozebrat klíčové aspekty, které dokazují zásadní vliv kvality montáže na finální vlastnosti dřevěné produkce.
Pro výrobce zaměřeného na produkci trvanlivých a spolehlivých výrobků se investice do zdokonalení technologií montáže, školení personálu a používání vysoce přesného zařízení vyplácejí zárukou kvality a důvěrou spotřebitelů.
Přesnost přípravy prvků: Význam dokonalé geometrie
Kvalita montáže přímo závisí na tom, jak přesně byly vyrobeny všechny jednotlivé díly. Neodpovídá-li geometrie prvků projektovým výkresům, pak ani sebepečlivější spojení nedokáže vzniklé nepřesnosti odstranit. Pevnost konstrukce začíná nulovými tolerancemi ve fázi přípravy a obrábění polotovarů.
Jde-li o vysoce kvalitní výrobky, hovoříme o milimetrech, a často i o zlomcích milimetru. Nepřesný úhel na čelní části cárgy nebo posunutí drážky pod čep přesahující přípustné hodnoty se při pokusu o smontování výrobku promění ve vnitřní napětí. Mistr je nucen použít nadměrnou sílu, aby prvky „dolícoval“, což vede k mikrotrhlinám v místech spoje nebo k deformaci dřeva.
Dokonale přesné slícování naopak umožňuje prvkům spojit se bez donucení a vytvořit monolitní strukturu, kde se zatížení rozkládá rovnoměrně. V případě lepených spojů zajišťuje minimální, ale striktně kontrolovaná mezera optimální plochu kontaktu a tloušťku lepené spáry a zaručuje maximální pevnost přilnutí. Nadměrně těsné slícování lepidlo vytlačí a vytvoří „hladovou“ spáru, zatímco příliš volné vyžaduje nadměrné množství plniva.
Použití CNC strojů a přesného měřicího nástroje ve fázi přípravy není luxusem, ale striktní nezbytností. Jen tak lze zaručit, že všechna lůžka, otvory a plochy budou mít dokonalou vzájemnou orientaci. Chyba v jednom díle se kaskádovitě promítne do všech následujících spojů a nakupuje nepřesnost, kterou nelze ve fázi montáže kompenzovat.
Technologický proces musí zahrnovat víceúrovňovou kontrolu geometrie po každé operaci: frézování, vrtání nebo zakracování. Tento přístup minimalizuje rizika vzniku vad, které se projeví teprve při pokusu o konečnou montáž, což nevyhnutelně vede k předělávkám a ztrátě času.
Ignorování pravidel přesné přípravy dílů znamená položit časovanou nálož pod pevnost celého výrobku. Výrobek může vypadat smontovaně, ale při prvním vážnějším provozním zatížení (například při přemísťování skříně nebo častém používání výsuvné zásuvky) se skrytá napětí a slabé spáry ozvou.
Aby výrobce dosáhl životnosti, musí tedy fázi přípravy prvků chápat nikoli jako samostatný proces, ale jako nedílnou součást systému montáže, kde je každý dokonale slícovaný spoj zárukou strukturní celistvosti.
Výběr typu spoje: Jak různé uzly ovlivňují zatížení
Výběr správného typu truhlářského spoje je zásadním inženýrským rozhodnutím, které určuje, jak bude výrobek odolávat různým druhům provozního zatížení. Neexistuje univerzálně nejlepší spoj; volba vždy závisí na funkčním určení uzlu a vektoru sil na něj působících.
Například pro rohové spoje nábytkových rámů, které musí snést značné zatížení na ohyb a smyk, se často používají čepové spoje (například „rybina“ nebo prostý průchozí čep) nebo spoje na kolíky s dodatečným zesílením šrouby. Použití pouze mimoosých spojek nebo prostých eurovrutů může postačit pro nezatížené dekorativní prvky, ale ukáže se jako kriticky nedostatečné pro nosné konstrukce.
Spoje lze rozdělit podle jejich schopnosti odolávat určitým zatížením:
- Zatížení na tah a ohyb: Nejúčinněji fungují spoje s velkou plochou lepení a mechanickým blokováním, jako je „rybina“ nebo zapuštěný čep.
- Zatížení na smyk: Výborně si vedou spoje s velkým počtem spojovacích prvků nebo kolíků rozmístěných ve značné vzdálenosti od sebe.
- Zatížení na krut: Často se řeší použitím objemných rohových prvků nebo kombinací mechanických a lepených spojů.
Profesionální přístup vyžaduje analýzu provozního režimu. Bude-li výrobek (například jídelní stůl) často přemísťován nebo vystaven dynamickému zatížení, je nutné použít spoje, které zajišťují nejen počáteční pevnost, ale i opravitelnost nebo přinejmenším odolnost vůči rozviklání. Tím se vysvětluje obliba rozebíratelných spojů u korpusového nábytku, kde je důležitá možnost opětovné montáže bez ztráty nosnosti.
Méně zjevným, ale neméně důležitým faktorem je reakce spoje na změnu vlhkosti. Dřevo je hygroskopický materiál, a při výkyvech vlhkosti se rozpíná a smršťuje. Nesprávně zvolený typ spoje (například příliš tuhý, neschopný kompenzovat minimální pohyb) může vést k porušení lepené spáry, praskání dřeva nebo uvolnění spojovacích prvků. Složitější truhlářské uzly jsou často navrženy tak, aby dřevo mohlo „pracovat“ bez kritické ztráty pevnosti.
Konstruktéři jsou povinni zohlednit nejen maximální, ale i cyklická zatížení, jakož i dlouhodobý efekt „únavy“ materiálu a spoje. Úspora na složitosti spoje ve prospěch rychlejších a levnějších variant vždy vede ke snížení životnosti a spolehlivosti celé konstrukce.
Kvalita spojovacích prvků a lepidla: Role neviditelných komponent
Pevnost každého lepeného nebo mechanicky spojeného výrobku závisí nejen na geometrii dílů, ale i na kvalitě spojovacích materiálů. Lepidlo a spojovací prvky (vruty, kolíky, kování) jsou v hotovém výrobku neviditelné, ale jejich vlastnosti zásadně ovlivňují jeho životnost.
V oblasti zpracování dřeva je výběr lepicího prostředku vysoce technologickým procesem. Lepidlo musí odpovídat nejen druhu dřeva a typu spoje, ale i budoucím podmínkám používání (vlhkost, teplota, vnější prostředí). Například pro výrobky určené k použití pod širým nebem nebo v prostorech s vysokou vlhkostí je nutné používat vodovzdorná lepidla třídy D3 nebo D4 (podle normy EN 204/205), která si zachovávají pevnost i při přímém kontaktu s vodou. Použití běžného PVA nevhodného pro takové podmínky nevyhnutelně povede k porušení spáry.
Kromě třídy vodovzdornosti je důležitá zpracovatelnost lepicího prostředku, doba otevřeného zpracování a doba lisování. Porušení technologického předpisu (například překročení doby, po kterou lepidlo zůstává tekuté před sevřením) vede ke snížení přilnavosti a pevnosti spáry. Kritická je i kontrola teploty v dílně, neboť ovlivňuje polymerizaci lepidla.
Pokud jde o mechanické spojovací prvky, jejich kvalitu určuje nejen materiál (například pevnost oceli nebo odolnost proti korozi), ale i geometrie. Nepřesné nebo nekvalitní vruty mohou poškodit lůžko, strhnout závit ve dřevě nebo dřevotřísce, což sníží stahovací sílu. Použití spojovacích prvků nesprávné velikosti nebo s nesprávným stoupáním závitu rovněž snižuje pevnost spoje.
Profesionální výroba vždy používá spojovací prvky s určitou rezervou pevnosti, které prošly standardizací a kontrolou. Úspora na kování je jednou z nejčastějších příčin předčasného selhání výrobků. Levné spojky nemusí snést cyklické zatížení a nekvalitní kolíky vyrobené z měkkého dřeva se mohou pod tlakem deformovat.
Aby podnik dosáhl maximální pevnosti spojů, musí mít přísnou vstupní kontrolu kvality všech spotřebních materiálů a striktně dodržovat doporučení výrobců lepidla a spojovacích prvků k jejich použití.
Dodržování technologického sledu: Proč je pořadí montáže kritické
Proces montáže složitého dřevěného výrobku bývá zřídkakdy chaotický. Vždy se řídí striktním technologickým sledem, jehož porušení nevyhnutelně vede ke snížení kvality a pevnosti. Tento sled navrhují konstruktéři a technologové k dosažení optimálního výsledku.
Zásadní důležitost pořadí montáže je dána několika faktory. Za prvé je to geometrická přesnost. Některé prvky lze osadit pouze za předpokladu, že jiné jsou již na svých místech a slouží jako vodicí nebo opěrné body. Smontuje-li se rám a poté se zkouší vsadit prvek vyžadující těsné uložení, je vysoká pravděpodobnost poškození již slepených nebo spojených uzlů.
Za druhé je to odstranění vnitřních napětí. Správný sled umožňuje rovnoměrně rozložit stahovací sílu po celé konstrukci. Nejprve se montují velké nosné prvky a poté se k nim upevňují druhořadé, což umožňuje konstrukci postupně „usadit“. Nesprávné pořadí, například stažení druhořadých prvků před konečnou fixací nosného rámu, může konstrukci zafixovat v mírně zkoseném stavu a vytvořit trvalá vnitřní napětí.
Za třetí je to práce s lepenými spoji. Lepené spáry vyžadují určitý čas na nabytí pevnosti, přičemž je zásadní, aby se výrobek v tomto období nacházel pod rovnoměrným tlakem. Technologický sled musí zajistit možnost sevření a lisování smontovaného uzlu dříve, než na něj bude působit zatížení následujícími fázemi montáže. Pokus smontovat vše najednou bez náležité doby lisování pro každý uzel vede k oslabení spár.
Dodržování předpisu souvisí také s přístupností. Některé spojovací prvky nebo místa nanesení lepidla se stávají nedostupnými po osazení následujících dílů. Například fixace zadní stěny může znemožnit přístup k určitým spojkám nebo šroubům. Profesionální montáž zahrnuje postupné, kontrolované dokončení každé fáze před přechodem k další.
Technologický postup montáže tak není jen návodem, ale algoritmem zajištění pevnosti. Jakákoli odchylka od něj je ruleta, v níž je v sázce životnost výrobku. V podnicích s vysokou úrovní kontroly je toto pořadí striktně předepsáno a kontrolováno mistry úseku.
Kontrola utahovacího momentu: Rovnováha mezi pevností a poškozením materiálu
Při použití mechanických spojovacích prvků, jako jsou vruty, šrouby, samořezné vruty nebo konfirmáty, závisí pevnost spoje na utahovací síle. Jde o jeden z nejcitlivějších momentů montáže, neboť nadměrné i nedostatečné utažení jsou pro životnost výrobku stejně zhoubné.
Nedostatečné utažení vede k tomu, že prvky konstrukce k sobě dostatečně těsně nepřiléhají. Spoj zůstává pohyblivý, což při používání rychle vede k rozviklání uzlu, zvětšení vůlí a nakonec k jeho porušení. Kromě toho takový spoj není schopen vnímat projektové zatížení.
Nadměrné utaženínaopak vede k poškození materiálu. U měkkých druhů dřeva nebo materiálů na bázi dřeva (dřevotříska, MDF) může nadměrná síla deformovat nebo rozdrtit vláknaa vytvořit koncentrovaná napětí kolem místa upevnění. To oslabuje lůžko a činí spoj zranitelnějším vůči následným provozním zatížením. Obzvlášť kritické je to u čelních spojů dřevotřísky, kde lze snadno strhnout závit nebo vyvolat rozvrstvení materiálu.
Profesionální montáž vyžaduje použití kontrolovaného utahovacího momentu. Ve výrobě se používají specializované nástroje s nastavitelným utahovacím momentem – momentové šroubováky nebo aku šroubováky. To umožňuje zaručit, že každý vrut v sérii bude utažen silou přesně odpovídající typu spojovacího prvku a vlastnostem materiálu.
Velikost utahovacího momentu vypočítávají technologové na základě zkoušek a závisí na několika faktorech:
- Hustota dřeva: Čím je materiál hutnější, tím větší sílu lze použít, ale tím vyšší je riziko rozštípnutí.
- Průměr a stoupání závitu spojovacího prvku: Větší průměr vyžaduje větší moment.
- Existence a průměr předvrtání: Nesprávně zvolený pilotní otvor zvyšuje riziko rozštípnutí nebo stržení závitu.
V případech, kdy se spojovací prvek používá ke stažení lepených spojů, je jeho úkolem zajistit těsné přiléhání během polymerizace lepidla, nikoli nést hlavní zatížení po vytvrzení. Po zaschnutí lepidla přebírá hlavní nosnou funkci lepená spára. I v tomto případě je však správné utažení ve fázi lisování zásadní pro kvalitu samotné spáry.
Kontrola utahovací síly tedy není jen pečlivost, ale inženýrské opatření směřující k dosažení optimální rovnováhy mezi spolehlivostí upevnění a zachováním strukturní celistvosti materiálu kolem místa kontaktu.
Zohlednění vlhkosti a teploty: Vliv okolního prostředí na proces montáže
Dřevo je živý materiál v tom smyslu, že si neustále vyměňuje vlhkost s okolním prostředím. Změna vlhkosti a teploty v montážní dílně má přímý a často kritický vliv na pevnost a životnost hotového výrobku.
Když se díly nacházejí v dílně, musí být aklimatizovány, tedy dosáhnout rovnovážné vlhkosti odpovídající vlhkosti vzduchu v místnosti. Provádí-li se montáž z dílů se zvýšenou vlhkostí, pak po osazení do suché místnosti (například obytného pokoje) začne dřevo vysychat. To nevyhnutelně povede ke zmenšení objemu prvků. V pevně spojených uzlech (zejména lepených) vyvolá sesychání vnitřní napětí, které může vést k:
- Praskání samotného dřeva.
- Roztržení lepené spáry.
- Uvolnění mechanického spojovacího prvku.
Obdobný problém vzniká při montáži za podmínek odlišných od budoucího používání. Provádí-li se například montáž při nízké teplotě a používání při vysoké, dochází k rozpínání materiálů, které může vyvolat deformaci a uvolnění spojů.
Lepicí prostředky jsou rovněž mimořádně citlivé na podmínky okolního prostředí. Každé lepidlo má jasně předepsané rozmezí pracovních teplot nutné pro správnou polymerizaci. Příliš nízká teplota může zpomalit nebo zcela zastavit proces vytvrzování, v důsledku čehož lepená spára nenabude projektové pevnosti. Příliš vysoká teplota může vyvolat předčasné vytvrzení (což zkrátí čas na manipulaci) nebo oslabit strukturu polymeru.
Výrobní standard kvality vyžaduje, aby montážní dílny měly řízené klima:
- Udržování stabilní teploty: Obvykle v rozmezí +18 až +22 stupňů Celsia.
- Kontrola relativní vlhkosti: Často v rozmezí 45% až 60%.
Striktní dodržování těchto parametrů zaručuje, že lepidlo správně polymerizuje a díly kriticky nezmění svou geometrii po montáži. Profesionální podniky vedou žurnál klimatické kontroly a používají vlhkoměry ke kontrole materiálů před podáním na montážní linku. Ignorování těchto faktorů znamená vzdát se záruky životnosti, neboť nekontrolované deformace dřeva jsou jedním z hlavních faktorů předčasného porušení nábytku a jiných konstrukcí.
Finální slícování a vyrovnání: Vymýcení vnitřních napětí

Fáze finálního slícování a vyrovnání je v profesionální montáži neméně důležitá než použití kvalitních spojovacích prvků. Spočívá v odstranění minimálních zkosení a v kontrole rovinnosti/kolmosti konstrukce dříve, než lepené spáry definitivně vytvrdnou nebo než budou spojovací prvky utaženy na projektovou sílu.
Montáž každého složitého dřevěného výrobku je procesem sčítání tolerancí. I když jsou všechny díly nařezány dokonale, minimální výrobní nepřesnosti nebo rozdíly v hustotě dřeva mohou vést k nepatrnému zkřivení konstrukce. Cílem finálního vyrovnání je tyto odchylky odstranit, dokud je spoj ještě plastický.
Když se díly montují v lisu nebo pomocí svěrek, montážní mistr používá měřicí nástroj (úhelníky, vodováhy, šablony) ke kontrole kritických úhlů a ploch. Zjistí-li se zkosení, upraví se stahovací síla nebo se použijí dodatečné korekční svěrky k vynucenému vyrovnání dříve, než lepidlo zavadne.
Ignorování této fáze vede k fixaci vnitřních napětí. Výrobek smontovaný ve zkoseném stavu bude neustále vystaven silám, které jej usilují vrátit do původní (nesprávné) polohy. Toto napětí se bude koncentrovat v nejslabších místech: v rozích, na hranicích lepených spár nebo kolem otvorů pro spojovací prvky.
Následky vnitřních napětí:
- Zrychlené rozviklání: Při používání (otevírání dveří, vysouvání zásuvek) napětí rychle „rozkývá“ spoj.
- Vady povrchové úpravy: Napětí může vést k praskání laku nebo barvy, zejména v místech spojů, kde dochází k neustálému mikropohybu.
- Snížení nosnosti: Část pevnosti konstrukce se spotřebovává na boj s vlastním vnitřním napětím, nikoli na odolávání vnějšímu zatížení.
Finální vyrovnání zahrnuje také kontrolu úhlopříček a rovnoběžnosti sousedních ploch. To není jen otázka estetiky, ale i funkčnosti: zkosená skříň nebo zásuvka nebude správně fungovat a vytvoří dodatečné tření a předčasné opotřebení vodicích lišt.
Profesionální montážní linka zahrnuje použití specializovaných montážních stolů a lisů, které zajišťují dokonalou rovinnost a kolmost v procesu stahování. Jen tak lze zaručit, že výrobek vyšlý z lisu nemá skryté vady, které se projeví později.
Profesionální nástroj a přípravky: Jak zařízení zaručuje kvalitu
Kvalita montáže nemůže být vysoká, používá-li se při práci nevhodný nebo vadný nástroj. Použití profesionálního zařízení a přípravků je přímou podmínkou zajištění projektové pevnosti a životnosti dřevěných výrobků.
Základním požadavkem je použití nástrojů, které zaručují přesnost a opakovatelnost. Již jsme se zmínili o momentových aku šroubovácích pro kontrolu utahovací síly, ale neméně důležité jsou i další prvky přípravků.
- Montážní stoly: Musí být dokonale rovné a tuhé. Použití zdeformovaného nebo nerovného stolu nevyhnutelně vede k tomu, že výrobek bude smontován zkoseně. Často se používají stoly s vakuovým nebo mechanickým přítlakem pro spolehlivou fixaci dílů.
- Lisovací formy a přípravky: Pro složité spoje vyžadující dokonalé vzájemné rozmístění se používají přípravky (vrtací šablony). Jsou to speciální šablony nebo pomůcky, které zaručují přesné rozmístění kolíků, pantů nebo jiných prvků kování. Vylučují lidský faktor a zajišťují 100% opakovatelnost geometrie.
- Upínací zařízení (svěrky, rámové svěrky): Musí zajišťovat rovnoměrný tlak po celé délce lepené spáry. Použití starých, zdeformovaných nebo nevhodně rozměrných svěrek může vést k nerovnoměrnému tlaku, vytlačení lepidla na jednom místě a vytvoření „hladové“ spáry na jiném. Profesionální rámové svěrky jsou vybaveny systémy pro kontrolu a rovnoměrné rozložení síly.
Přípravky musí pravidelně procházet kalibrací a kontrolou. Opotřebení vrtáků, nepřesné seřízení pneumatických pistolí nebo opotřebené hlavy šroubováků snižují kvalitu lůžek a poškozují spojovací prvky, což přímo ovlivňuje pevnost spoje.
Profesionální zařízení rovněž zvyšuje rychlost a efektivitu práce, ale přitom zachovává kvalitu. Například automatické systémy nanášení lepidla kontrolují jeho dávkování a rozložení a vylučují jak přebytek, tak nedostatek pojiva.
Zde je několik příkladů zásadně důležitého zařízení:
- Kontrolované vrtačky/frézy pro vytváření lůžek pod kování.
- Svěrky s kontrolou tlaku pro lepené spoje.
- Šablony a kalibry pro kontrolu úhlopříček a kolmosti.
Investice do kvalitního, zkalibrovaného a specializovaného nástroje je tedy přímou investicí do životnosti produkce a snížení procenta zmetků způsobených chybami montáže.
Kontrola kvality montáže (OTK): Závěrečná fáze záruky životnosti
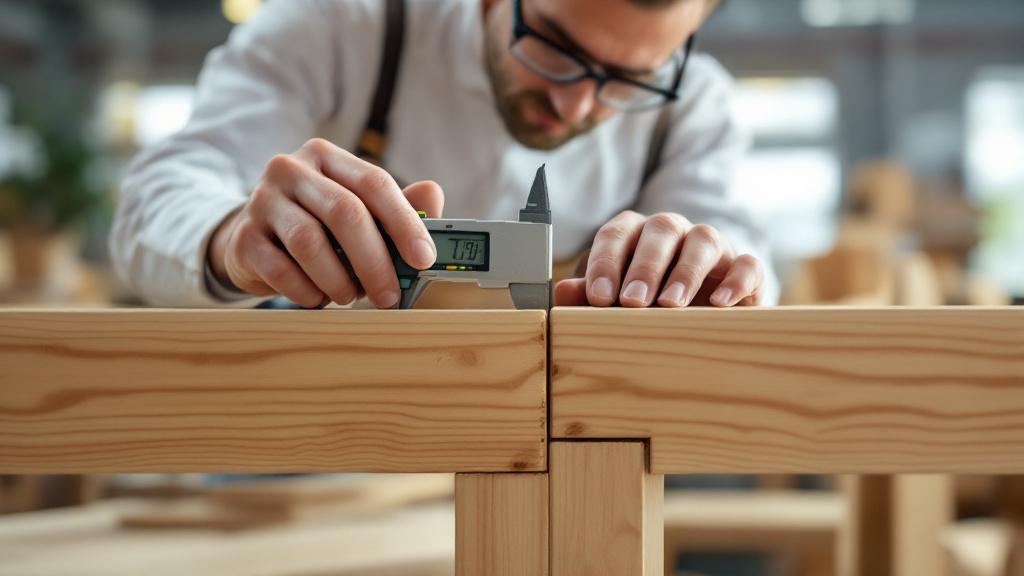
Fáze kontroly kvality (OTK) po montáži je poslední bariérou na cestě vadného výrobku ke spotřebiteli a je zásadní pro záruku životnosti. I při striktním dodržení všech technologických postupů mohou lidský faktor nebo nepatrné odchylky v materiálech vést k chybám, které je nutné odhalit a napravit.
Profesionální kontrola kvality montáže je komplexní prověrka, která přesahuje rámec prosté vizuální prohlídky. Zahrnuje několik klíčových aspektů:
- Geometrická kontrola: Kontrola kolmosti rohů (pomocí přesných úhelníků), rovnoběžnosti prvků a kontrola úhlopříček. Odchylka od projektové geometrie je přímým příznakem vnitřních napětí nebo nepřesné přípravy dílů.
- Funkční kontrola: Kontrola funkčnosti všech pohyblivých prvků: otevírání a zavírání dveří, plynulost chodu zásuvek, funkce zvedacích mechanismů. Prověřuje se absence zadrhávání, vrzání a vůlí.
- Kontrola pevnosti spoje: V závislosti na typu výrobku se mohou provádět namátkové zkoušky simulující provozní zatížení (například zkušební zatížení polic, kontrola stability stolu vůči bočnímu tlaku).
- Vizuální a estetická kontrola: Kontrola kvality finálního slícování, absence spár mezi prvky, stop po lepidle, poškození povrchové úpravy způsobeného nástrojem.
Obzvlášť důležitá je kontrola tuhosti konstrukce. Výrobek, který vykazuje nadměrnou pohyblivost nebo „měkkost“ při minimálním působení, nemá potřebnou rezervu pevnosti a rychle selže.
V případě odhalení vady musí postup OTK předpokládat okamžité přijetí rozhodnutí: korekce (je-li možná bez demontáže) nebo vrácení k předělání/přemontování. Použití nevyhovujících výrobků, které pouze částečně odpovídají požadavkům, znamená vzdát se záručních závazků.
Pro zajištění objektivity musí být kontrola kvality prováděna podle předem vypracovaných a standardizovaných kontrolních seznamů. To zaručuje, že žádný kritický parametr nebude opomenut.
- Kontrola všech stahovacích šroubů na soulad s utahovacím momentem.
- Kontrola doby setrvání lepeného uzlu v lisu.
- Kontrola souladu vlhkosti hotového výrobku s normativními požadavky.
OTK je investicí do pověsti firmy. Produkce výrobků, které zaručeně poslouží dlouhá léta, přímo závisí na přísnosti a nekompromisnosti finální kontroly na montážním úseku.
Typické chyby montáže: Příklady vedoucí k vadám
Pochopení typických chyb páchaných při montáži dřevěných výrobků je klíčem k jejich předcházení, a tedy k prodloužení životnosti produkce. Většina problémů s pevností a předčasným opotřebením nevzniká kvůli špatnému designu, ale kvůli odchylkám od technologie v této finální fázi.
1. Nesprávné použití lepidla.
- Nanesení nedostatečného množství lepidla (vytvoření „hladové“ spáry).
- Překročení doby otevřeného zpracování (lepidlo začíná vadnout před sevřením).
- Použití lepidla neodpovídajícího podmínkám používání (například lepidlo s nízkou vodovzdorností v koupelnovém nábytku).
2. Porušení geometrie lůžek.
- Nesprávný průměr otvorů pod kolíky nebo vruty. Je-li otvor příliš velký, spoj bude mít vůli. Je-li příliš malý, může dojít k rozštípnutí dřeva nebo stržení závitu.
- Vrtání otvorů pod úhlem nebo do nesprávné hloubky, což vede ke zkosení spojovacího prvku.
3. Nedodržení technologie stahování.
- Nerovnoměrná stahovací síla, kdy je část svěrek utažena silně a část slabě.
- Absence proložek pod svěrkami, což vede k poškození hrany dílu.
- Sejmutí lisovací síly dříve, než lepidlo nabylo minimální potřebné pevnosti (zkrácení doby lisování).
4. Ignorování přirozeného pohybu dřeva.
- Tuhé přilepení širokých spárovek po celé délce hrany, což jim neumožňuje rozpínat se/smršťovat v reakci na změnu vlhkosti. To často vede k rozštípnutí spárovky nebo roztržení spoje.
- Nedostatečná mezera pro plovoucí upevnění panelů (například výplní v rámových konstrukcích), což při rozpínání vyvolává jejich zkroucení.
5. Nekvalitní kování.
- Použití levných excentrických spojek, které nezajišťují potřebný přítlak a rychle se rozviklají.
- Použití nekvalitních vodicích lišt pro zásuvky, což vede k jejich rychlému opotřebení a deformaci korpusu vlivem trhavých pohybů.
6. Nedodržení čistoty.
- Vniknutí prachu, pilin nebo mastnoty na lepené plochy. To prudce snižuje přilnavost lepidla. Montážní uzly vyžadují dokonalou čistotu.
Profesionální přístup k montáži vyžaduje neustálé sledování těchto potenciálních chyb, pravidelné školení personálu a používání kontrolních seznamů. Jen odstraněním těchto typových problémů lze zaručit, že smontovaný výrobek dosáhne deklarované životnosti.
Dlouhodobé následky nesprávné montáže: Používání a opravitelnost
Následky chyb připuštěných ve fázi montáže se neomezují na snížení pevnosti. Mají přímý vztah k užitným vlastnostem a opravitelnosti výrobku po celou dobu životnosti.
Výrobek smontovaný s vnitřními napětími nebo slabými uzly bude vykazovat příznaky předčasného opotřebení už po několika měsících aktivního používání.
- Vůle a vrzání: Prvním příznakem rozviklání je vznik vůle v rozích a nepříjemné vrzání při zatížení (například když si člověk sedne na židli nebo otevře dveře skříně). Tato vůle se časem zvětšuje a vede k úplné ztrátě strukturní tuhosti.
- Vady funkčnosti: Dveře mohou prověsit nebo přestat dovírat, zásuvky mohou vyskakovat z vodicích lišt nebo se zadrhávat. To nejsou jen nepohodlí, ale přímý důsledek toho, že geometrie výrobku byla narušena kvůli uvolnění spojovacích prvků.
Nesprávná montáž rovněž prudce snižuje opravitelnost výrobku. Byl-li uzel slepen s vadou nebo poškozen nadměrnou utahovací silou, jeho demontáž za účelem opravy často vede ke zničení sousedních prvků. Například pokus vyměnit poškozenou cárgu, která byla přilepena v rozporu s technologií, může vyžadovat poškození celého rámu. Zatímco správně smontované výrobky, zejména ty, které používají rozebíratelné spoje, umožňují vyměnit jednotlivý prvek bez újmy pro celou konstrukci.
Profesionálně smontované výrobky zajišťují:
- Stabilitu: Zachování projektové geometrie po celou dobu životnosti.
- Spolehlivost: Schopnost snést opakovaná cyklická zatížení.
- Hospodárnost: Absence nutnosti nákladné opravy nebo výměny.
V konečném důsledku není kvalita montáže jen technickým aspektem výroby; je to základ záručních závazků firmy. Podnik, který striktně kontroluje všechny parametry finální fáze, minimalizuje rizika reklamací a upevňuje svou pověst spolehlivého výrobce trvanlivé a kvalitní produkce ze dřeva. To potvrzuje prostou pravdu: i ty nejdražší a nejkrásnější materiály vyžadují bezchybné provedení ve finální fázi, aby se staly skutečně trvanlivým výrobkem.