Besonderheiten des Radiusfräsens zur Herstellung abgerundeter Kanten an Holzprodukten
Radiusfräsen bzw. das Runden von Kanten ist einer der gefragtesten und geschäftskritischen Arbeitsschritte bei der Herstellung hochwertiger Holzprodukte. Es ist mehr als nur ein dekoratives Detail; es ist ein grundlegender Arbeitsgang, der unmittelbar Einfluss nimmt auf die Sicherheit der Anwendung, die Langlebigkeit der Beschichtung, den Komfort im Gebrauch und natürlich auf die ästhetische Vollendung des Endprodukts. Im Kontext der professionellen Holzbearbeitung muss die Herangehensweise an diese Aufgabe ausgesprochen systematisch und technologisch ausgereift sein. Ein misslungenes oder ungenaues Runden kann Stunden vorangegangener Arbeit zunichtemachen – vom Zuschnitt bis zum finalen Schliff. Aus diesem Grund richten die Spezialisten unseres Unternehmens besonderes Augenmerk auf die Werkzeugwahl, die Bearbeitungsparameter und die Qualitätskontrolle in diesem Abschnitt.
Das Hauptziel des Radiusfräsens besteht in der Beseitigung scharfer Ecken, die von Natur aus Punkte der Spannungskonzentrationdarstellen, schnellem Verschleiß unterliegen und eine potenzielle Gefahr für den Nutzer bedeuten. Aus technologischer Sicht erfordert der Prozess ein tiefes Verständnis der Wechselwirkung zwischen dem Schneidwerkzeug (dem Fräser) und dem Material (dem Holz) auf der Mikroebene, da das Ergebnis von zahlreichen Variablen abhängt, darunter Härte und Feuchtigkeit des Holzes sowie Vorschubgeschwindigkeit und Spindeldrehzahl. Diese Bearbeitungsmethode ist sowohl in der Möbelfertigung als auch bei der Herstellung von Profilleisten, architektonischen Elementen und spezialisierten Holzkonstruktionen üblich. Präzision und Sauberkeit der Bearbeitung sind in diesem Fall nicht bloß Wünsche, sondern strenge Produktionsstandards.
🔍 Grundlagen des Radiusfräsens: Ziele und technologisches Wesen
Das Radiusfräsen ist ein spanabhebendes Verfahren, bei dem die scharfe Kante eines Werkstücks durch eine gleichmäßige, bogenförmige Fläche mit einem definierten Radius R ersetzt wird. Technologisch wird dies durch einen Profilfräser mit konkavem Schneidteil erreicht, der exakt dem gewünschten konvexen Profil entspricht. Im Gegensatz zur Fase, die eine gerade abgeschrägte Ebene darstellt, sorgt die Radiusrundung für einen kontinuierlichen Verlauf der Flächengeometrie, was entscheidend ist für die Ergonomie und optische Weichheit des Erzeugnisses.
Das eigentliche Produktionsziel dieses Arbeitsgangs geht über die bloße ästhetische Verbesserung hinaus. Scharfe Kanten sind die Zonen, an denen Beschichtungen am schlechtesten haften, da sich beim Trocknen auf ihnen eine dünne Schicht des Überzugs bildet oder es zu vorzeitigem Abriebkommt. Eine Rundung, selbst eine minimale, vergrößert die Oberfläche in dieser kritischen Zone erheblich und ermöglicht es der Beschichtung, eine ausreichende Schichtdicke auszubilden und eine gleichmäßige Verteilung der Schutzschicht sicherzustellen. Dies verlängert die Lebensdauer des Finish-Überzugs und folglich des gesamten Erzeugnisses. Ohne diesen Arbeitsschritt ist eine hochwertige Endbeschichtung von Fronten, Arbeitsplatten oder Türblättern nicht zu erreichen.
Der Prozess des Radiusfräsens umfasst mehrere kritische Schritte. Er beginnt mit der Oberflächenvorbereitung — die Kante muss vollkommen gerade und rechtwinklig zur Fläche sein, was üblicherweise mit einer präzisen Formatkreissäge erreicht wird. Anschließend folgt die Fräserauswahl unter Berücksichtigung des erforderlichen Radius (von R1 bis R10 und mehr) und der Holzart. Der Einsatz eines falsch geschärften oder geometrisch ungeeigneten Werkzeugs führt unweigerlich zu Defekten wie Ausbrüchen, Aufrauungen oder Wellen auf der zu rundenden Fläche, was eine aufwendige manuelle Nacharbeit erfordert. Deshalb ist unser Ansatz stets auf den Einsatz von Präzisionswerkzeugen mit Hartmetallschneiden ausgerichtet.
In unserer Produktionspraxis dient das Radiusfräsen zudem der Erhöhung der Sicherheit der Produkte. Bei Erzeugnissen, die für Kinder bestimmt sind, oder bei Einrichtungselementen mit häufigem taktilem Kontakt (Geländer, Griffe, Arbeitsplatten) ist eine scharfe Kante unzulässig. Selbst eine geringe Rundung R2 oder R3 beseitigt die Verletzungsgefahr und macht die Oberfläche angenehm griffig und sicher im Kontakt. Das ist nicht bloß eine Normanforderung, sondern ein Prinzip verantwortungsvoller Fertigung. Zudem sinkt bei Möbeln mit abgerundeten Kanten deutlich das Risiko von Beschädigungen beim Transport und bei der Montage, da scharfe Ecken bei Stößen am anfälligsten sind.
Der technologische Kern des Arbeitsgangs besteht darin, einen vollkommen glatten Übergang zwischen zwei Flächen zu schaffen, was eine stabile Vorschubgeschwindigkeit und eine hohe Drehzahl der Spindel erfordert, um das Schlagen zu minimieren und einen optimalen Schnittsicherzustellen. Für harte Holzarten wie Eiche oder Esche sind mehrschneidige Fräser mit positivem Schärfwinkel für einen saubereren Schnitt einzusetzen. Für weiche Holzarten wie Kiefer ist mitunter eine Verringerung der Vorschubgeschwindigkeit erforderlich, um das Ausreißen der Fasern zu verhindern. Die Feuchtigkeitskontrolle des Werkstücks ist zwingende Voraussetzung, da die Bearbeitung von zu feuchtem Holz zu einer Ungleichmäßigkeit des Radius nach anschließender Schwindung und Verformung führen kann.
Für die Großserienfertigung setzen wir CNC-Fräsmaschinenein, die eine vollständige Wiederholgenauigkeit des Profils und höchste Präzision über die gesamte Kantenlänge gewährleisten und den menschlichen Faktor ausschließen. Auf solchen Maschinen lässt sich nicht nur eine einfache Rundung ausführen, sondern auch komplexe kombinierte Profile, bei denen der Radiusteil mit einer Fase oder einem anderen dekorativen Element kombiniert wird. Die Maschineneinrichtung ist ein mehrstufiger Prozess, der die exakte Positionierung des Fräsers in Höhe und Auskragung sowie die Kalibrierung der Vorschubgeschwindigkeit umfasst. Die Einhaltung dieser Parameter ist entscheidend für die Qualität des Endschnitts.
. Letztlich ist das Radiusfräsen eine komplexe ingenieurtechnische Aufgabe, die nicht nur das entsprechende Equipment, sondern auch fundierte Expertise des Bedieners erfordert. Die Qualität der Rundung ist die Visitenkarte eines Erzeugnisses und verweist unmittelbar auf das Niveau der Produktionskultur eines Unternehmens. Wir betrachten diesen Arbeitsschritt nicht als zweitrangig, sondern als krönenden Abschluss bei der Herstellung eines makellosen Holzprodukts.
🛠️ Auswahl und Klassifizierung von Radiusfräsern: Parameter, die das Ergebnis beeinflussen
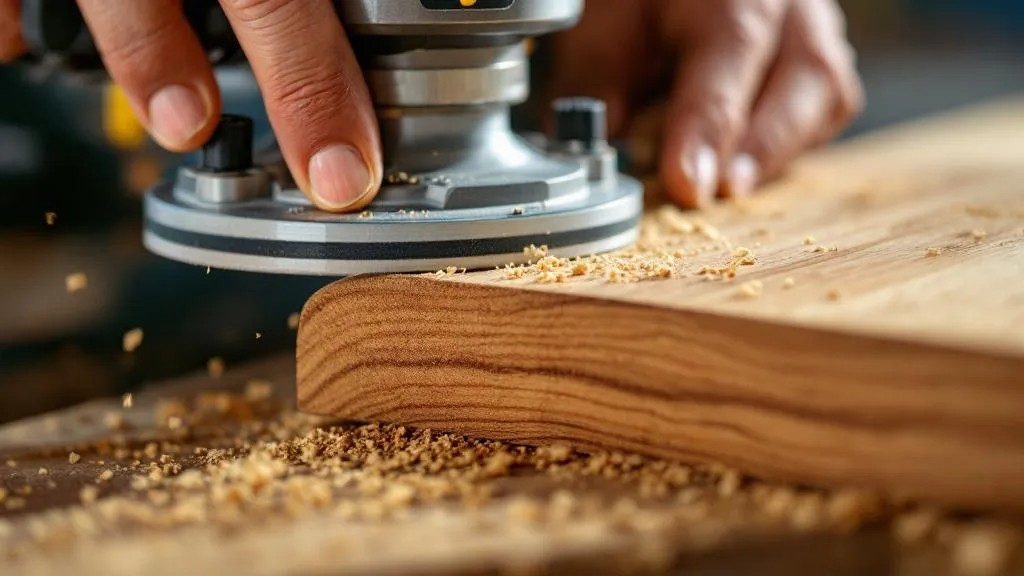
Die Auswahl des richtigen Werkzeugs ist der entscheidende Faktor für Erfolg und Qualität des Radiusfräsens. Radiusfräser sind ein spezialisierter Fräsertyp zur Erzeugung abgerundeter Profile an Kanten. Diese Fräser gibt es in verschiedenen Bauformen, und jede hat ihre eigenen Einsatzgebiete und Betriebseigenheiten. Eine falsche Werkzeugwahl kann nicht nur zu geringer Bearbeitungsqualität führen, sondern auch zum vorzeitigen Ausfall des Fräsers oder der Maschine selbst sowie zu einem erhöhten Verletzungsrisiko.
. Die grundlegende Klassifizierung der Radiusfräser erfolgt nach Profilgeometrie und Bauart.
- Profilgeometrie: Die Fräser unterteilen sich in Kantenprofilfräser (Rundstabfräser) (zur Erzeugung eines konvexen Profils, eines „positiven“ Radius) und Hohlkehlfräser (zur Erzeugung eines konkaven Profils, eines „negativen“ Radius). Zum Runden von Kanten kommen genau die Rundstabfräserzum Einsatz. Sie werden nach dem Radiusgekennzeichnet, der Gleichmäßigkeit und Größe der Rundung bestimmt.
- Bauart: Man unterscheidet einteilige Fräser (in der Regel für Handoberfräsen), aufgebaute (mit Wechselmessern) und Fräser mit Lager. Fräser mit Anlauflager sind in der professionellen Bearbeitung am weitesten verbreitet, da das Lager der exakten Führung an der Werkstückkante dient und eine konstante Frästiefe unabhängig von kleinen Abweichungen im Vorschub gewährleistet.
Das Material des Schneidteils ist ein kritischer Parameter. Für die Bearbeitung weicher und nicht abrasiver Holzarten genügt in der Regel Schnellarbeitsstahl (HSS). Für harte Holzarten (Eiche, Buche), Holzwerkstoffe (MDF, melaminbeschichtete Spanplatte), die abrasive Bindemittel enthalten, sowie für industrielle Produktionsmengen werden zwingend Fräser mit Hartmetallschneiden (HM/TC)verwendet. Hartmetall bietet eine deutlich höhere Standzeit und ermöglicht es, eine hohe Sauberkeit des Schnitts über lange Zeit aufrechtzuerhalten, wodurch Nachschärfintervalle und Anlagenstillstände reduziert werden.
Die Anzahl der Schneiden (Zähne) beeinflusst ebenfalls Bearbeitungsqualität und Produktivität. Je mehr Zähne, desto geringer die Belastung jeder Schneide und desto sauberer fällt der Schnitt bei gleicher Vorschubgeschwindigkeit aus. Bei der industriellen Hochgeschwindigkeitsfräsung ist der Einsatz mehrschneidiger Fräser Standard. Zur Geräuschminderung und besseren Spanabfuhr werden Fräser mit spiralförmiger Anordnung oder geneigtem Winkel der Schneidkanten eingesetzt.
Die Auswuchtung des Fräsers ist keine technische Marotte, sondern eine Sicherheitsanforderung und Präzisionsanforderung. Bei Drehzahlen von 18 000 – 24 000 Umdrehungen pro Minute (U/min) verursacht selbst eine minimale Unwucht Vibration und Schlag, was zu einer minderwertigen, welligen Oberfläche und übermäßigem Verschleiß der Spindellager führt. Deshalb setzen wir für die Arbeit an CNC-Maschinen und hochpräzisen Frästischen ausschließlich dynamisch ausgewuchtetes Werkzeug ein.
Bei der Auswahl eines Fräsers für ein konkretes Projekt richten sich unsere Spezialisten nach folgenden Kriterien:
- Erforderlicher Radius (R): Direkte Übereinstimmung mit dem Lastenheft.
- Art des zu bearbeitenden Materials: Bestimmt die Wahl des Schneidstoffs (HSS vs. HM).
- Produktionsvolumen: Beeinflusst die Wahl zwischen einteiliger und aufgebauter Konstruktion (mit Wechselmessern). Wechselmesser sind bei großen Stückzahlen wirtschaftlich vorteilhaft.
- Maschinenleistung: Für Fräser mit großem Durchmesser und komplexe Profile ist leistungsstärkeres Equipment erforderlich.
Somit ist die Fräserwahl eine komplexe ingenieurtechnische Entscheidung, die auf einer sorgfältigen Analyse aller Produktionsfaktoren beruhen muss. Ein richtig ausgewähltes und vorbereitetes Werkzeug ist der Garant für hohe Qualität und Wirtschaftlichkeit des Fräsprozesses.
⚙️ Schnittparameter: Optimierung von Drehzahl und Vorschub für eine saubere Rundung
Die richtige Einstellung der Schnittparameter ist der Grundpfeiler der Radiusfrästechnik. Unter Schnittparametern versteht man das Zusammenspiel von Spindeldrehzahl und Werkstückvorschub. Diese beiden Größen sind untrennbar verbunden und bestimmen unmittelbar die Oberflächenqualität,, die Werkzeugbelastung und die Produktivität des gesamten Prozesses. Das Ignorieren oder falsche Einstellen dieser Parameter führt unweigerlich zu thermischer Schädigung des Holzes, Ausreißen der Fasern und vorzeitiger Abstumpfung des Fräsers.
Der zentrale Kennwert, der zu kontrollieren ist, ist die Spandicke bzw. der Vorschub pro Zahn.
- Zu großer Vorschub pro Zahn (f_z > 0,5 mm): Führt zur Bildung dicker Späne, zu erhöhter Vibration, zu großer Schnittkraft und in der Folge zu ausgerissenen Kanten und Ausbrüchen. Der Fräser beginnt zu schlagen, und die Oberflächenqualität sinkt stark, was ein intensives Nachschleifen erfordert.
- Zu kleiner Vorschub pro Zahn (f_z < 0,1 mm): Führt zum Effekt des Schabens (statt Schneidens), zu erheblicher Reibung und Überhitzung von Werkzeug und Holz. Es steigt das Risiko von Brandstellen (thermischer Schädigung) an der Kante, besonders bei hellen Holzarten wie Ahorn oder Birke. Zudem senkt ein zu geringer Vorschub die Produktivität ohne Verbesserung der Oberflächenqualität.
Die Spindeldrehzahl sollte für einen sauberen Schnittmöglichst hoch sein. An industriellen CNC-Maschinen kann die Drehzahl 24 000 U/min erreichen. Für Fräser mit großem Durchmesser (über 100 mm) oder mit unausgewuchteter Bauart muss die Drehzahl jedoch reduziert werden – aus Sicherheitsgründen und zur Vermeidung übermäßigen Schlags. Die Werkzeughersteller geben stets die maximal zulässige Drehzahlan, die keinesfalls überschritten werden darf.
Die Vorschubgeschwindigkeit (v_f) wird vom Bediener geregelt und ist das wichtigste Mittel zur Steuerung von f_z. Für den Schlichtdurchgang sollte die Vorschubgeschwindigkeit geringersein als bei der Schruppbearbeitung, um eine minimale Spandicke und eine möglichst glatte Oberfläche zu gewährleisten. Bei der Bearbeitung harter Holzarten wird die Vorschubgeschwindigkeit ebenfalls gesenkt im Vergleich zu weichen Holzarten, um das Risiko des Faserausrisses zu verringern und einen stabilen Schnittprozess sicherzustellen. Bei der Bearbeitung von Stirnkanten (wo die Fasern quer verlaufen) ist ein vorsichtigerer Modus mit reduziertem Vorschub und reduzierter Drehzahl erforderlich, da Stirnholz stärker zu Ausbrüchen.
neigt. Die Optimierung der Schnittparameter stellt stets einen Kompromiss zwischen Produktivität und Qualitätdar. In unserer Praxis verwenden wir für jede Holzart (zum Beispiel Eichenmassivholz 40 mm oder eine MDF-Platte) und jeden Fräsertyp vorab berechnete und empirisch bestätigte Parametertabellen, die den Bedarf an manueller Nachjustierung minimieren und ein durchgängig hohes Ergebnis garantieren. Diese technologische Disziplin schließt das Auftreten von Fehlern durch falsche Anlageneinstellung aus.
🪵 Einfluss von Holzart und Textur auf den Fräsprozess
Die Eigenschaften des zu bearbeitenden Holzes sind ein vorrangiger Faktor, der beim Radiusfräsen zu berücksichtigen ist. Holz ist ein anisotropes Material, das heißt, seine Eigenschaften wie Härte, Dichte, Feuchtigkeit und Faserrichtung sind nicht gleich in verschiedenen Richtungen. Das bedeutet, es gibt keinen universellen Frässmodus, der für alle Holzarten geeignet ist. Die Anpassung von Werkzeug und Parametern an das konkrete Material ist ein Zeichen hoher Professionalität in der Holzbearbeitung.
Dichte und Härte des Holzes wirken sich unmittelbar auf die Belastung des Fräsers und die erforderliche Leistung der Maschine aus.
- Weiche Holzarten (Kiefer, Fichte, Linde): Sie bieten einen geringeren Schnittwiderstand, was eine höhere Vorschubgeschwindigkeiterlaubt. Weiches Holz neigt jedoch stärker zum Zusammendrücken und Ausreißen der Fasern, besonders am Werkzeugauslauf, was scharf geschliffene Schneiden und eine Auslaufkontrolle des Fräsers erfordert. Eine überhöhte Drehzahl kann zu Brandstellen durch Reibung in den Poren des Materials führen.
- Harte Holzarten (Eiche, Esche, Buche, Ahorn): Erfordern eine deutlich höhere Schnittkraft und entsprechend eine reduzierte Vorschubgeschwindigkeit zur Wahrung der optimalen Spandicke f_z. Für sie ist der Einsatz von Hartmetallfräsern (HM) und Maschinen mit hoher Steifigkeit der Konstruktion zwingend, um Vibrationen zu vermeiden. Aufgrund der dichten Struktur ist das Risiko des Faserausrisses geringer, doch steigt das Risiko des Absplitterns bei falscher Schnittrichtung.
Die Feuchtigkeit des Holzes ist einer der tückischsten Parameter. Die Bearbeitung von Holz mit erhöhter Feuchtigkeit (über 12 %) führt zum Anhaften von Harz und feinen Spänen an den Schneidkanten, was ein schnelles Abstumpfen des Werkzeugs, erhöhte Reibung und verschlechterte Sauberkeit der Oberfläche verursacht. Zudem kann sich der Radius bei anschließender Trocknung verformen oder ungleichmäßig werden. Der Standard unseres Unternehmens sieht das Fräsen ausschließlich stabilisierten Holzes vor, das für Möbelerzeugnisse durch Kammertrocknung auf eine Feuchtigkeit von 8–10 % gebracht wurde.
Faserrichtung und Textur bestimmen die Frässtrategie. Das Fräsen sollte in Faserrichtung (Gleichlauffräsen) erfolgen, um maximale Sauberkeit zu erreichen. Das Fräsen gegen die Faser (Gegenlauffräsen) kann zu starkem Ausreißen und zur Bildung einer groben, rauen Oberfläche führen, besonders an Stellen mit Wuchsstörungen oder Ästen.
- . Das Vorhandensein von Wuchsstörungen (chaotische Faserverflechtung, oft um Äste herum) erfordert besondere Aufmerksamkeit. An solchen Stellen empfiehlt es sich, die Vorschubgeschwindigkeit zu senken und Fräser mit hoher Schnittsauberkeit (höherer Zähnezahl) einzusetzen. Mitunter ist eine mehrstufige Bearbeitung erforderlich oder der Einsatz einer manuellen Fräsung mit Kontrolle der Richtung.
- Stirnkanten erfordern einen besonderen Ansatz. Da das Werkzeug die senkrecht verlaufenden Fasern durchtrennt, ist das Risiko von Ausbrüchen am Auslauf des Fräsers sehr hoch. Um dies zu verhindern, wenden wir häufig die Methode des „Köpfens“ der Kante an (zunächst wird ein minimaler Radius abgenommen, dann der volle) oder verwenden Opferbretter (Verschleißelemente) am Auslauf, die das Ausreißen der Fasern verhindern.
Somit ist erfolgreiches Radiusfräsen das Ergebnis eines intelligenten Ansatzes, der alle inneren Eigenschaften des zu bearbeitenden Materials berücksichtigt und nicht bloß die automatische Ausführung des Arbeitsgangs. Nur ein solcher Ansatz gewährleistet, dass selbst das eigenwilligste Material bis zur idealen Glätte bearbeitet wird..
📏 Präzision und Kontrolle der Radiusgeometrie: Instrumente und Messmethoden
Die Geometriekontrolle beim Radiusfräsen ist ein obligatorischer Bestandteil des Qualitätsmanagementsystems und von entscheidender Bedeutung, um die Übereinstimmung des Erzeugnisses mit der Projektdokumentation und seine funktionale Kompatibilität mit anderen Elementen sicherzustellen. Eine ungenaue Rundung verdirbt nicht nur das Erscheinungsbild, sondern kann auch Probleme bei der Montage oder beim Auftragen der Endbeschichtung verursachen.
Die zentrale Aufgabe ist die Einhaltung des Nennradius R über die gesamte Kantenlänge. Dies erfordert sowohl Einstellgenauigkeit der Ausrüstung als auch regelmäßige Kontrolle während der Produktion. In der ersten Stufe wird die Einstellgenauigkeit der CNC-Maschine oder des Frästisches durch den Einsatz digitaler Messuhren und Kalibrierlinealenerreicht. Der Fräser muss ideal zentriert und auf die vorgegebene Höhe relativ zur Werkstückoberfläche eingestellt sein, damit die Schneidkante genau einen Halbkreis.
ausbildet. Zur unmittelbaren Kontrolle des ausgebildeten Radius werden spezialisierte Messwerkzeuge eingesetzt:
- Radiusschablonen (Radienlehren): Dies ist ein Satz von Metall- oder Kunststoffplättchen mit konvexen und konkaven Profilen exakter Radien (zum Beispiel R1, R2, R3 usw.). Die Schablone wird an die abgerundete Kante angelegt, und das Fehlen eines Spalts (Lichtspalts) zwischen Schablonenprofil und Kantenoberfläche bestätigt die exakte Übereinstimmung mit dem Nennradius. Dies ist die grundlegende und schnellste Methode der laufenden Kontrolle.
- Profilometer und optische Komparatoren: In der Hochpräzisionsfertigung (zum Beispiel für exklusive Möbel oder architektonische Elemente) werden komplexere optische und digitale Geräte eingesetzt. Ein Profilometer ermöglicht es, das exakte Profil der Kante zu erfassen und mit dem CAD-Referenzprofilzu vergleichen, wobei Abweichungen im Mikrometerbereich aufgedeckt werden. Ein optischer Komparator projiziert ein vergrößertes Bild des Kantenprofils auf einen Schirm mit aufgetragenem Raster oder einer Schablone.
Die Kontrollhäufigkeit ist von entscheidender Bedeutung. In der Serienfertigung erfolgt die Kontrolle:
- Vor dem Start einer Charge: Prüfung des ersten Teils nach der Maschineneinrichtung.
- Periodisch während des Prozesses: Prüfung jedes N-ten Teils (zum Beispiel jedes 10. oder 20.), um eine mögliche Verschiebung des Werkzeugs durch Vibration oder Verschleiß des Lagers zu erkennen.
- Nach Wechsel oder Nachschärfen des Werkzeugs: Obligatorische Prüfung zur Bestätigung der Wiederherstellung der Genauigkeit der Schneidkanten.
Besondere Aufmerksamkeit gilt der Kontrolle der Gleichmäßigkeit des Radius über die gesamte Teillänge. An langen Kanten (über 1 Meter) können Abweichungenauftreten, verursacht durch Durchbiegung des Werkstücks oder Ungenauigkeit der Maschinenführungen. Der Bediener muss den Radius sowohl am Anfangsabschnittals auch am Endabschnitt des Fräsvorgangs prüfen. Ein ungleichmäßiger Radius führt zu Problemen bei der Endbearbeitung (Schleifen) und der Montageund macht das Erzeugnis für das Auftragen von Lack oder Öl untauglich.
Der Qualitätskontrollprozess umfasst in unserem Unternehmen die obligatorische Erfassung der Messergebnisse. Werden Abweichungen festgestellt, die die Toleranz überschreiten, wird der Prozess gestoppt, eine Korrektur der Maschineneinstellung oder ein Austausch des Werkzeugs vorgenommen. Somit wird die Präzision des Radiusfräsens nicht nur durch modernes Equipment, sondern auch durch eine strenge messtechnische Disziplin gewährleistet..
⚠️ Fehlervermeidung: Ausbrüche, Brandstellen und Faserausriss
Das Radiusfräsen ist trotz seiner scheinbaren Einfachheit ein Arbeitsgang, der sehr anfällig für charakteristische Fehler ist, welche die Qualität des Erzeugnisses erheblich mindern und den Umfang der anschließenden manuellen Nacharbeit erhöhen können. Die wichtigsten davon sind Ausbrüche, Brandstellen und Faserausriss. Unsere Fertigungsmethodik zielt auf eine umfassende Vermeidung dieser Probleme durch strikte Einhaltung der technologischen Normen ab.
Ausbrüche sind Materialabsplitterungen an der Kante, die am häufigsten am Fräserauslauf oder an Stellen mit Wuchsstörungen und Ästen.
- auftreten. Ursachen: Der Einsatz stumpfen Werkzeugs, , eine zu hohe Vorschubgeschwindigkeit, fehlende ausreichende Abstützung der Kante am Auslauf.
- Vermeidungsmaßnahmen: Der Einsatz scharf geschliffener Hartmetallfräser. Die Verwendung von Stützelementen (Opfer- oder Andruckleisten) am Ende des Werkstücks, um das Ausreißen der Fasern zu verhindern. Die Reduzierung der Vorschubgeschwindigkeit unmittelbar vor dem Werkzeugauslauf. Bei der Bearbeitung von Stirnkanten wird häufig ein zweiseitiger Durchgang angewandt (Fräsen zunächst von einer Seite bis zur Mitte, dann von der anderen) oder ein Fräsen mit minimalem Aufmaß mit anschließender manueller Nacharbeit.
Brandstellen sind eine thermische Schädigung des Holzes, die sich als braune oder schwarze Spuren auf der abgerundeten Fläche zeigt. Dieser Fehler ist besonders auf hellen Holzarten (Ahorn, Birke, Kiefer) sichtbar und lässt sich nicht ohne erhebliches Schleifen beseitigen.
- Ursachen: Übermäßige Reibung durch Abstumpfen des Fräsers, , eine zu geringe Vorschubgeschwindigkeit (Schabeffekt), eine unzureichende Spanabfuhr (Verklemmen) oder das Arbeiten mit erhöhter Holzfeuchtigkeit .
- Vermeidungsmaßnahmen: Die regelmäßige Prüfung und rechtzeitige Nachschärfung/der Austausch des Werkzeugs. Die Optimierung der Schnittparameter zur Sicherstellung der optimalen Spandicke f_z (nicht zu klein). Die Sicherstellung eines wirksamen Absauganlagensystems zur sofortigen Entfernung der Späne aus der Schnittzone, um deren erneutes Eindringen zu verhindern.
Faserausriss (oder „Aufrauungen“) ist das Herauslösen eines Teils der Fasern, das zu einer rauen, unebenen Oberfläche führt und der häufigste Fehler bei der Bearbeitung weicher Holzarten oder beim Gegenlauffräsen.
- ist. Ursachen: Schnittrichtung gegen die Faser in Zonen mit Wuchsstörungen. Der Einsatz eines Fräsers mit negativem Winkel oder eines stumpfen Werkzeugs.
- . Vermeidungsmaßnahmen: Die strikte Einhaltung der Fräsrichtung in Faserrichtung. In strittigen Zonen (Wuchsstörungen) empfiehlt sich die Ausführung von zwei Durchgängen: zunächst ein Schruppdurchgang mit minimalem Abtrag, dann ein Schlichtdurchgang mit dem endgültigen Radius. Der Einsatz von Fräsern mit scharfem positivem Schärfwinkel und hoher Drehzahl. An CNC-Maschinen lässt sich das Umfahren komplexer Zonen oder die Vorschubreduzierung an kritischen Punkten programmieren.
Zur systematischen Fehlervermeidung wird in unserer Arbeit eine technologische Karte für jedes Erzeugnis verwendet, in der klar festgelegt sind:
- Typ und Geometrie des Fräsers.
- Optimale Parameter n und v_f.
- Die Notwendigkeit des Einsatzes von Stützelementen.
- Zulässige Toleranz für die Oberflächengüte (zum Beispiel nach Klasse R_z).
Ein systematischer Ansatz bei Einstellung und Kontrolle ist die einzige verlässliche Gewähr dafür, dass die fertigen Erzeugnisse ideal glatte und saubere abgerundete Kanten aufweisen, die den höchsten Standards entsprechen.
💻 Einsatz von CNC-Maschinen und Automatisierung des Radiusfräsens
Der Einsatz von CNC-Maschinen (numerisch gesteuerten Maschinen) hat den Ansatz beim Radiusfräsen radikal verändert, besonders in der Serien- und Hochpräzisionsfertigung . CNC-Maschinen gewährleisten eine unübertroffene Präzision, Wiederholbarkeit und Geschwindigkeit der Bearbeitung, minimieren den Einfluss des menschlichen Faktors und erweitern die Möglichkeiten zur Erzeugung komplexer Profile.
Der zentrale Vorteil der CNC-Technik liegt in der Stabilität der Schnittparameter. Anders als bei der manuellen oder halbautomatischen Fräsung, bei der der Bediener das Werkstück ungleichmäßig zuführen kann, gewährleistet die CNC-Maschine eine streng konstante Vorschubgeschwindigkeit v_f und eine stabile Drehzahl der Spindel n. Dies ist eine grundlegende Voraussetzung zur Aufrechterhaltung der optimalen Spandicke f_z über die gesamte Kantenlänge, was wiederum eine gleichmäßige Sauberkeit und ideale Geometrie des Radius gewährleistet.
Die Programmierung der Bearbeitung ermöglicht Arbeitsgänge, die bei manueller Arbeit äußerst schwierig oder unmöglich wären. Zum Beispiel:
- Fräsen komplexer, veränderlicher Radien: Die Erzeugung einer Kante, deren Radius sich gleichmäßig verändert über die Teillänge (zum Beispiel geht R5 in R10 über).
- Kombinierte Profile: Die gleichzeitige Erzeugung von Radius, Fase und dekorativer Ausnehmung in einem Durchgang mit einem multifunktionalen Fräser oder mehreren Fräsern im automatischen Werkzeugwechselbetrieb.
- Bearbeitung von Innenecken: Das Fräsen des Radius am Innenumfang des Teils, wo hohe Manövrierfähigkeit und Präzision erforderlich sind.
Die Einführung des automatischen Werkzeugwechsels an CNC-Bearbeitungszentren steigert die Produktivitäterheblich. Bei Bedarf kann die Maschine den Schruppfräser automatisch gegen einen Schlichtfräser tauschen oder den Fräser R3 gegen R5 wechseln, ohne den Zyklus anzuhalten. Dies ist bei der Herstellung komplexer Baugruppen oder großer Chargen unterschiedlicher Teile von entscheidender Bedeutung.
Die Arbeit mit CNC erfordert jedoch eine hohe Qualifikation im Bereich der CAD/CAM -Systeme. Die Erstellung des Steuerprogramms (NC-Programms) umfasst:
- Die Modellierung des gewünschten Profils im CAD-System.
- Die Wahl der Werkzeugbahn (CAM-System).
- Die Optimierung der Schnittparameter entsprechend Holz- und Werkzeugart.
- Das Postprocessing (Generierung des G-Codes) und die Simulation zur Vermeidung von Kollisionen.
Ein wirksames Management der Spanabfuhr ist ebenfalls automatisiert. Moderne CNC-Maschinen sind mit leistungsstarken Absauganlagen ausgestattet, die in das NC-Programm integriert sind und im Moment des Schnitts eine maximale Spanabfuhr gewährleisten. Dies verhindert eine Verstopfung der Schnittzone, senkt das Risiko von Brandstellen und verlängert die Lebensdauer des Werkzeugs.
Insgesamt ermöglicht die Automatisierung des Radiusfräsens an CNC-Maschinen es unserem Unternehmen, nicht nur die Fertigungszeit zu verkürzen , sondern auch eine äußerst hohe und stabile Qualität der Oberfläche zu erreichen, was unser Wettbewerbsvorteil auf dem Markt für hochwertige Holzprodukte ist.
🩹 Technologien der manuellen und halbautomatischen Fräsung: Besonderheiten und Grenzen
Trotz der weiten Verbreitung von CNC-Maschinen nehmen die manuelle und halbautomatische Fräsung nach wie vor einen wichtigen Platz im Arsenal der holzbearbeitenden Fertigung ein. Diese Methoden sind unverzichtbar bei der Arbeit mit einzelnen, nicht standardisierten Erzeugnissen sowie unter Bedingungen, unter denen es wirtschaftlich nicht sinnvoll ist, eine komplexe Maschine zu programmieren. Sie verlangen vom Bediener eine hohe Qualifikation, bieten dabei aber eine große Flexibilität und die Möglichkeit des unmittelbaren Eingreifens in den Prozess.
Die manuelle Fräsung erfolgt mithilfe einer Handoberfräse (eines Trimmers oder Fräsers), die vom Bediener entlang der Werkstückkante geführt wird. Das Werkzeug ist mit einem Anlauflagerausgestattet, das über die unbearbeitete Fläche gleitet und eine konstante Tiefe des Materialabtrags gewährleistet.
- Vorteile: Mobilität, die Möglichkeit der Bearbeitung großformatiger Teile, die sich nicht an stationären Anlagen aufspannen lassen (zum Beispiel eingebaute Wandpaneele). Niedrige Anschaffungskosten für die Ausrüstung.
- Grenzen: Die Abhängigkeit vom menschlichen Faktor. Vorschubgeschwindigkeit und Stabilität der Werkzeugführung können nicht ideal konstant sein, was zu einer Ungleichmäßigkeit des Radius oder zu Wellen auf der Oberfläche führen kann. Höheres Risiko von Ausbrüchen am Auslauf, was vom Bediener hohe Sorgfalt verlangt. Für ein hochwertiges Ergebnis sind mehrere Durchgänge mit schrittweise zunehmender Tiefe erforderlich.
Die halbautomatische Fräsung wird am häufigsten an einem Frästischausgeführt. Dabei handelt es sich um eine stationäre Anlage, bei der der Fräskopf fest fixiert ist und das Werkstück von Hand zugeführt wird, entlang von Führungen oder Anschlägen. Dies erhöht die Stabilität erheblich im Vergleich zur vollständig manuellen Fräsung.
- Vorteile: Bessere Stabilität und Präzision im Vergleich zur Handmaschine. Die Möglichkeit des Einsatzes leistungsstärkerer und schwererer Fräser. Wirksame Spanabfuhr dank integrierter Absaugung. Das Vorhandensein regulierbarer Andruckelemente und Führungen ermöglicht die Kontrolle der Werkstückposition.
- Grenzen: Begrenzung der Größe der zu bearbeitenden Teile (abhängig von der Tischgröße). Die Notwendigkeit, Schablonen oder Anschläge für die Bearbeitung gekrümmter Kanten zu verwenden. Der Bediener kontrolliert weiterhin die Vorschubgeschwindigkeit, was ein Fehlerrisiko bei ungleichmäßigem Vorschub belässt.
Um eine hohe Qualität bei manueller und halbautomatischer Fräsung zu erreichen, halten sich die Bediener unseres Unternehmens strikt an folgende Regeln:
- Der Einsatz möglichst scharfer Fräser, um die Kraft zu minimieren und Ausrisse zu verhindern.
- Eine gleichmäßige und ruckfreie Bewegung des Werkstücks ohne Rucke.
- Das obligatorische Fräsen in Faserrichtung, auch wenn dies einen Richtungswechsel beim Umfahren des Teils erfordert.
- Der Einsatz von „Opfer“-Leisten an den Stirnseiten, um Ausbrüche am Werkzeugauslauf zu verhindern.
Zusammenfassend bleiben die manuellen und halbautomatischen Methoden flexibel und wirtschaftlich gerechtfertigt für die Klein- und Einzelfertigung. Für die Massenfertigung und eine garantierte Wiederholbarkeit sind jedoch CNC-Technologien unverzichtbar..
📐 Rundung versus Fase: Profilauswahl und ihre funktionale Bedeutung
Die Wahl zwischen Radiusrundung und Fase ist eine der zentralen Entscheidungen bei der Gestaltung und Konstruktion eines Holzerzeugnisses. Obwohl beide Methoden der Beseitigung einer scharfen Ecke dienen, weisen sie grundlegende Unterschiede in Ästhetik, Funktionalität und Auftragstechnikauf und sind nicht austauschbar.
Die Fase ist eine gerade abgeschrägte Ebene, die zwei benachbarte Flächen unter einem Winkel (üblicherweise 45 Grad) verbindet. Ihre Geometrie wird durch zwei Parameter bestimmt: die Fasenbreite (Größe der abgeschrägten Ebene) und den Neigungswinkel.
- Ästhetik: Die Fase verleiht dem Erzeugnis ein strengeres, geometrisch klareres und moderneres Aussehen. Sie betont die Geradlinigkeit und Kantigkeit des Designs.
- Funktionalität: Die Fase beseitigt die Schärfe wirksam, hinterlässt jedoch zwei neue Übergangslinien (am Anfang und am Ende der Fase), die Punkte der Spannungskonzentration und Schwachstellen für die Lackbeschichtung sein können. Sie ist weniger ergonomisch bei häufigem taktilem Kontakt.
- Technologie: Einfacher in der Ausführung. Machbar mit einem gewöhnlichen geraden Fräser oder sogar einem Fügehobel.
Radiusrundung ist ein gleichmäßiger, bogenförmiger Übergang, der durch einen einzigen Parameter bestimmt wird: den Radius R.
- Ästhetik: Die Rundung verleiht dem Erzeugnis Weichheit, Fließendes und ein klassisches, eher traditionelles Aussehen. Sie „mildert“ die Geometrie optisch und macht das Erzeugnis haptischer..
- Funktionalität:Der zentrale Vorteil der Rundung. Dank der gleichmäßigen Krümmung:
- Sie optimiert das Auftragen der Beschichtung: Die Beschichtung legt sich in einer gleichmäßigen und dicken Schichtan, was ihre Lebensdauer vielfach erhöht.
- . Sie erhöht Ergonomie und Sicherheit: Sie schließt scharfe Kanten vollständig aus und macht die Kante komfortabel und verletzungssicher (unverzichtbar für Kindermöbel und Geländer).
- Sie verringert die Beschädigungsanfälligkeit: Eine abgerundete Kante hält Stößen und mechanischer Beanspruchung beim Transport besser stand.
- Technologie: Erfordert einen spezialisierten Profilfräser und eine sorgfältigere Kontrolle der Schnittparameter.
Die Profilauswahl sollte stets auf dem Verwendungszweck des Erzeugnisses und seiner Stilistik.
- beruhen. Für Küchenarbeitsplatten, Schulmöbel oder Kinderspielzeug ist die Radiusrundung (R3 und mehr) obligatorisch aus Gründen der Sicherheit und der Langlebigkeit der Beschichtung.
- Für moderne Bürotische oder minimalistische Fronten wird häufig eine kleine Fase oder eine minimale Rundung angewandt, um die Strenge des Designs bei gleichzeitiger Beseitigung der Schärfe zu bewahren.
In einigen Fällen wenden wir kombinierte Profilean, bei denen die Radiusrundung mit einer kleinen Fase kombiniert wird, um einen besonderen optischen Effekt zu erzielen. Die professionelle Wahl des Profils ist nicht bloß ein Folgen von Modeerscheinungen, sondern eine ingenieurtechnische Entscheidung, die eine maximale Lebensdauer und Sicherheit des Erzeugnisses gewährleisten muss.
🎨 Vorbereitung abgerundeter Kanten für die Endbearbeitung und Beschichtung
Ein ideal ausgeführtes Radiusfräsen ist lediglich der Anfang des Prozesses der Kantenvorbereitung für das Auftragen der Endbeschichtung (Lack, Öl, Farbe). Die Qualität des anschließenden Schleifens und der Reinigung der abgerundeten Fläche bestimmt unmittelbar das Erscheinungsbild,, die Gleichmäßigkeit und die Langlebigkeit der Endschicht. Fehler in dieser Phase können alle Mühen der präzisen Fräsung zunichtemachen.
Unmittelbar nach dem Fräsen verbleiben auf der Kantenoberfläche stets mikroskopische Spuren der Werkzeugschneiden (sogenannte „Wellen“ oder „Riefen“) sowie aufgestellte Fasern des Holzes. Diese Fehler werden nach dem Auftragen der ersten Beschichtungsschicht besonders sichtbar, da sie diese betont. Daher ist ein mehrstufiges Schleifen.
obligatorisch. Der Prozess des Schleifens der abgerundeten Kante erfordert besondere Aufmerksamkeit:
- Schruppschliff (P100–P150): Wird durchgeführt zur Entfernung der Fräserspuren und zur anfänglichen Glättung der Oberfläche. In dieser Phase ist es wichtig, den Radius nicht zu „verschleifen“, das heißt seine Geometriezu bewahren. Dafür werden häufig spezialisierte Schleifklötze mit einer Form verwendet, die genau dem Radius R der zu bearbeitenden Kante entspricht.
- Zwischenschliff (P180–P220): Dient der Entfernung tieferer Riefen aus der Schruppbearbeitung und der Vorbereitung der Oberfläche auf die Endstufen.
- Feinschliff (P240 und höher): Wird verwendet, um eine ideale Glätte zu erreichen und ein Aufstellen des Flors zu verhindern nach dem Auftragen der Grundierung.
Das Aufstellen des Flors ist eine für Holz charakteristische Erscheinung, bei der die vom Fräser geschnittenen Fasern sich beim Kontakt mit Wasser oder dem im Überzug enthaltenen Lösungsmittel „aufrichten“. Um diesen Effekt zu minimieren, wenden wir häufig die Methode der „Wasser- oder Spiritusbeize“an: Vor dem Feinschliff wird die Kante leicht befeuchtet (angefeuchtet), die Fasern richten sich auf und werden dann abgeschliffen in der Endstufe. Dies gewährleistet eine maximale Glätte nach dem Auftragen der Endbeschichtung.
Ein zentraler Aspekt ist die Bewahrung der Radiusgeometrie. Beim manuellen Schleifen kann übermäßiger Druck oder der Einsatz eines falschen Werkzeugs zu einem Verschleifen der Rundung führen und sie in etwas zwischen Radius und Fase verwandeln. Um dies zu verhindern, verwenden wir in der Großserienfertigung spezialisierte Kantenschleifmaschinen oder CNC-Zentren, die das Profil mit einem Schleifband oder einer Bürste mit präziser Bahnkontrolle bearbeiten können.
Die Reinigung der Oberfläche vor dem Auftragen der Beschichtung ist die letzte und ebenso wichtige Phase. Selbst kleinste Partikel Schleifstaub können die Qualität der Beschichtung verderben und Rauheit oder Einschlüsseerzeugen. Zur Reinigung abgerundeter Kanten kommen zum Einsatz:
- Kräftiges Abblasen mit Druckluft (unbedingt trockener).
- ). Behandlung mit Klebetüchern oder antistatischen Tüchern zum Aufnehmen des Feinstaubs.
Somit legt das Radiusfräsen die Grundlage für die Qualität, doch nur eine sorgfältige und technologisch ausgereifte Vorbereitung der abgerundeten Kante für die Endbearbeitung gewährleistet, dass das fertige Erzeugnis ein makelloses Erscheinungsbild und eine maximale Langlebigkeit der Beschichtung aufweist.
🔄 Werkzeuginstandhaltung: Schärfen, Auswuchten und Pflege der Fräser
Langlebigkeit, gleichbleibende Qualität und Sicherheit des Radiusfräsens hängen unmittelbar vom Zustand des Schneidwerkzeugs. ab. Die Werkzeuginstandhaltung ist keine zusätzliche Leistung, sondern eine obligatorische und integrierte Phase des Produktionszyklus, die regelmäßiges Schärfen, Kontrolle der Auswuchtung und die richtige Lagerung der Fräser umfasst.
Das rechtzeitige Schärfen ist von entscheidender Bedeutung. Ein stumpfer Fräser schneidet nicht, sondern quetscht und reißt die Holzfasern heraus, was Folgendes bewirkt:
- Verschlechterung der Oberflächengüte: Auftreten von Aufrauungen und Wellen.
- Erhöhte Belastung der Maschine: Steigende Leistungsaufnahme.
- Überhitzung von Werkzeug und Holz: Gefahr von Brandstellen.
- Verringerte Werkzeugstandzeit: Übermäßiger Verschleiß der Schneidkanten.
Wir überwachen streng die Standzeit der Fräser und geben sie beim ersten Anzeichen nachlassender Qualität des Schnitts zum Schärfen. Das Schärfen von Hartmetall-Radiusfräsern (HM) muss auf spezialisierten Schärfmaschinen mit CNC und Diamantscheiben. erfolgen. Die zentrale Aufgabe beim Schärfen ist die Bewahrung der ursprünglichen Geometrie des Radiusprofils. Ein falsches Schärfen (Änderung von Winkel oder Radius) macht den Fräser für die Arbeit mit dem vorgegebenen Profil untauglich.
Das Auswuchten der Fräser ist eine obligatorische Prozedur für Werkzeuge, die mit hohen Drehzahlen (über 10 000 U/min) arbeiten, wie sie für das Radiusfräsen typisch sind.
- Statisches Auswuchten: Wird für relativ kleine Fräser angewandt und beseitigt die Verlagerung des Schwerpunkts in einer Ebene.
- Dynamisches Auswuchten: Wird für große und aufgebaute Fräser angewandt. Es beseitigt die Unwucht in zwei Ebenen und verhindert Vibration und Schlag bei der Rotation.
Ein unausgewuchteter Fräser verdirbt nicht nur die Oberflächenqualität durch Welligkeit, sondern verursacht auch einen erhöhten Verschleiß der Spindellager der Maschine, was zu einer kostspieligen Reparatur der Anlage führt.
Pflege und Lagerung des Werkzeugs verlängern ebenfalls seine Lebensdauer:
- Reinigung: Nach jeder Schicht muss der Fräser von Harz und anhaftenden Spänen gereinigt werden. Dafür werden spezielle Lösungsmittel und Reinigungsmittel verwendet, die die Hartmetallschneiden nicht beschädigen. Harzanhaftung führt zu erhöhter Reibung und Überhitzung und täuscht ein Abstumpfen vor.
- Lagerung: Die Fräser sollten in speziellen Koffern oder auf Hängeregalen mit Kunststoff-/Holznestern gelagert werden, um eine mechanische Beschädigung der Schneidkanten bei Stößen oder gegenseitigem Kontakt zu verhindern.
Die Erfassung der Werkzeugstandzeit ermöglicht es uns, den Bedarf an Schärfen und Austausch zu prognostizieren und plötzliche Anlagenstillstände zu vermeiden. Somit ist die umfassende Werkzeuginstandhaltung nicht nur die Sorge um die Fräser, sondern auch eine Gewähr für Kontinuität und hohe Qualität des gesamten Produktionsprozesses.
🌲 Umweltaspekte und Entsorgung der Fräsabfälle
Unter den Bedingungen einer modernen, sozial verantwortlichen Fertigung gewinnen die Umweltaspekte und das Abfallmanagement beim Radiusfräsen besondere Bedeutung. Fräsabfälle, überwiegend in Form von feinen Holzspänen und -staub, erfordern eine sachgerechte Entsorgung, und der Prozess selbst muss möglichst energieeffizient.
sein. Späne und Staub aus dem Fräsen sind bei aller scheinbaren Harmlosigkeit eine potenzielle Gefahr.
- . Brandgefahr: Feiner, trockener Holzstaub ist, besonders im Gemisch mit Luft, explosionsgefährlich und leicht entzündlich.
- . Gesundheitsgefahr: Holzstaub, besonders von harten Holzarten (Eiche, Buche) oder Spanplatte/MDF (mit Gehalt an Formaldehydharzen), ist ein starkes Allergen und Karzinogen.
. Für ein sicheres und umweltgerechtes Abfallmanagement verwenden wir eine mehrstufige Absauganlage. Dieses System reinigt nicht nur die Luft im Arbeitsbereich (und sichert die Gesundheit des Personals), sondern konzentriert die Abfälle in speziellen Bunkern.
Die Abfallentsorgung ist in unserem Unternehmen mit Fokus auf Wiederverwendung (Recycling) und energetische Verwertung:
- organisiert. Nutzung zur Beheizung: Saubere Holzspäne (ohne Beimischung von Klebern und Lacken) werden zu Briketts oder Pellets gepresst und zur Beheizung von Produktions- und Lagerräumen genutzt. Dies erlaubt es, den Verbrauch fossiler Brennstoffe zu senken und die Betriebskosten zu reduzieren.
- . Rohstoff für Plattenwerkstoffe: Späne und Staub, die sich nicht zur Beheizung eignen (zum Beispiel von MDF/melaminbeschichteter Spanplatte), werden an spezialisierte Betriebe zur Nutzung als Sekundärrohstoff bei der Herstellung von Spanplatte weitergegeben.
- Kompostierung: Bei der Arbeit mit reinem Holz können die Reste zur Kompostierungverwendet werden, wenn ihre Menge eine rentable Nutzung zur Beheizung nicht zulässt.
Die Energieeffizienz des Prozesses ist ebenfalls ein wichtiger Aspekt. Der Einsatz scharfer, richtig geschärfter Fräser und optimaler Schnittparameter führt zu einer Senkung des Energieverbrauchs der Maschine. Ein stumpfes Werkzeug erfordert mehr Leistung, was unmittelbar zu einem Mehrverbrauch an Stromführt. Die regelmäßige Wartung der Absauganlagen (Reinigung der Filter) erhält zudem ihre Effizienz bei minimalem Energieverbrauch.
Schließlich hat auch die Wahl des Ausgangsmaterials eine ökologische Bedeutung. Wir bevorzugen Holz, das nach den Prinzipien der nachhaltigen Waldbewirtschaftung geschlagen wurde und über entsprechende Zertifikate (zum Beispiel FSC) verfügt. Dies gewährleistet, dass selbst das Endprodukt, das nach allen Fräs- und Veredelungsstufen entsteht, Teil einer verantwortungsvollen Wertschöpfungskette.
ist. Somit ist im Rahmen des Radiusfräsens die Sorge um Werkzeug und Oberflächenqualität untrennbar mit der Sorge um die Umwelt und die Gesundheit der Mitarbeiter verbunden, was ein untrennbarer Bestandteil unseres Unternehmensstandards ist.
💡 Fazit
Das Radiusfräsen von Kanten ist weit mehr als bloßes Runden einer Ecke. Es ist ein komplexer technologischer Prozess, der tiefe Kenntnisse in der Werkstoffkunde (Holz), Schnittmechanik (Werkzeug- und Parameterwahl) und Messtechnik (Geometriekontrolle) erfordert. Von der Präzision und Sauberkeit der Ausführung dieses Arbeitsgangs hängen unmittelbar nicht nur die ästhetische Attraktivität des Erzeugnisses ab, sondern auch seine Sicherheit,, Ergonomie und Lebensdauer der Endbeschichtung. Moderne Technologien, darunter CNC-Maschinen und Präzisionswerkzeuge, ermöglichen es uns, eine unübertroffene Wiederholbarkeit und höchste Qualität zu erreichen, selbst bei der Arbeit mit komplexen und eigenwilligen Holzarten. Wir gehen an diesen Arbeitsgang mit ingenieurtechnischer Präzision und Verantwortungheran, was die Gewähr für die Langlebigkeit unserer Produkte ist.