Утренний ритуал: подготовка рабочего пространства и станка
Рабочий день оператора станков с числовым программным управлением начинается задолго до того, как первая фреза коснется металла. Первым делом выполняется тщательный осмотр оборудования. Это не просто формальность, а критически важный этап, от которого зависит точность будущих деталей и безопасность самого мастера. Проверяется уровень смазочно-охлаждающей жидкости (СОЖ), давление в пневматической системе и состояние направляющих. Чистота рабочего места — это основа культуры производства, ведь даже крошечная стружка, попавшая под заготовку, может привести к отклонению в несколько соток миллиметра.
После визуального осмотра наступает время прогрева станка. Металл имеет свойство расширяться при нагреве, и высокоточные шпиндели требуют выхода на рабочий температурный режим. В это время оператор изучает сменное задание. Важно понимать, какие детали предстоит изготовить, какой материал будет использоваться и есть ли специфические требования к шероховатости поверхностей. Подготовка чертежей и технологических карт позволяет заранее спланировать последовательность действий и избежать суеты в процессе работы.
Особое внимание уделяется проверке системы безопасности. Оператор тестирует кнопки аварийной остановки и блокировки дверей. Современный станок — это мощная машина с огромной скоростью вращения инструмента, и малейшая неисправность защиты недопустима. Только после выполнения всех пунктов чек-листа можно приступать к загрузке программы и установке инструмента. Этот этап требует предельной концентрации, так как любая ошибка в выборе инструмента на данном этапе может привести к серьезной поломке дорогостоящего оборудования.
Геометрия точности: привязка инструмента и заготовки
Одним из самых ответственных процессов в работе оператора является «привязка» — определение координат нулевой точки детали и вылетов инструментов. Без этого шага станок просто не будет знать, где находится материал в пространстве. Используются специальные электронные щупы или оптические датчики. Оператор аккуратно подводит щуп к краям заготовки, фиксируя координаты X, Y и Z в памяти контроллера. Каждое движение должно быть выверенным, ведь ошибка в 0.1 мм может превратить деталь в брак.
Измерение вылетов инструментов (корректоров) — отдельная наука. Каждый резец, сверло или фреза имеют свою уникальную длину. На современных производствах для этого применяются автоматические датчики касания, установленные прямо в рабочей зоне станка. Однако мастер всегда перепроверяет значения. Важно учитывать не только длину, но и радиус кромки инструмента, который вносится в таблицу корректоров. Это позволяет системе ЧПУ автоматически рассчитывать траекторию движения центра фрезы для получения точного контура изделия.
Привязка — это момент максимальной сосредоточенности. В этот период оператор часто использует режим «покадрового» выполнения программы (Single Block). Это позволяет контролировать каждое перемещение суппорта или шпинделя вручную, убеждаясь, что инструмент движется именно туда, куда было задумано программистом-технологом. Только убедившись в правильности всех настроек, можно переходить к следующему этапу.
Магия кода: чтение и корректировка управляющей программы
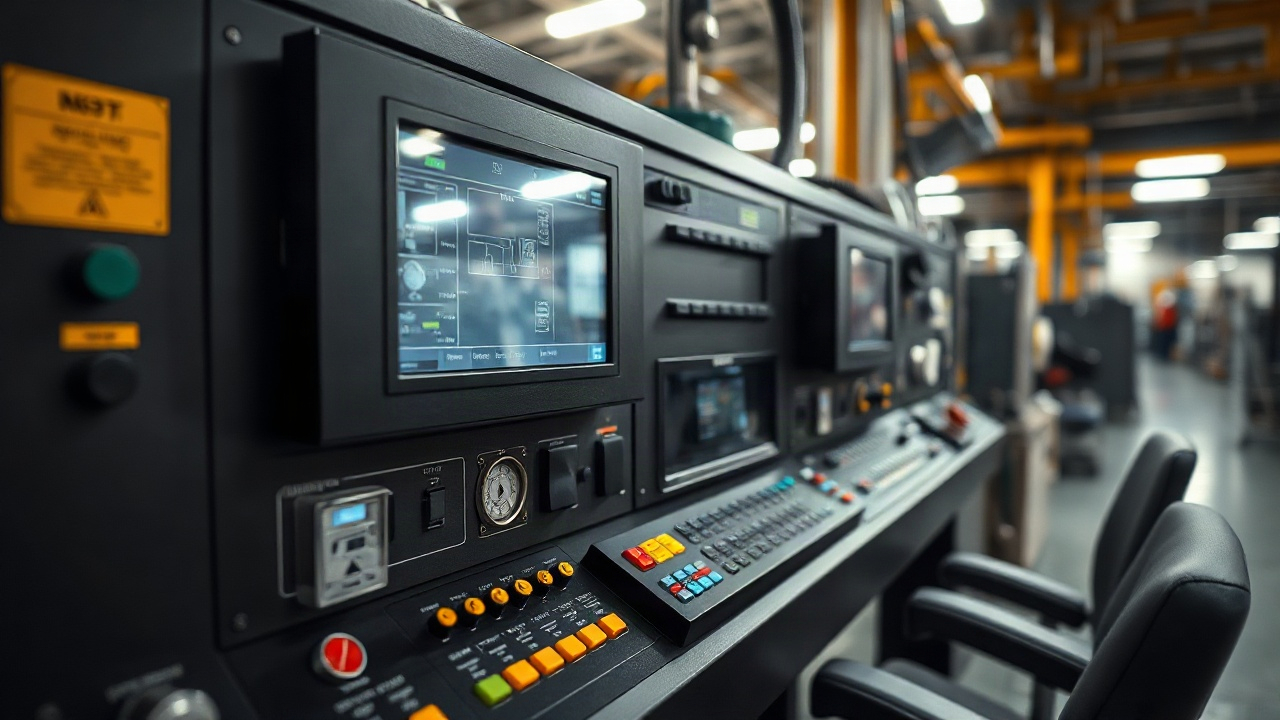
Управляющая программа (УП) — это набор команд на языке G-кодов, которые диктуют станку каждое его действие. Хотя программы чаще всего создаются технологами в CAM-системах, оператор обязан уметь читать код «с листа». Это необходимо для оперативного внесения правок. Например, если материал оказался тверже расчетного, оператору приходится вручную корректировать скорость подачи (Feed) или обороты шпинделя (Spindle Speed) прямо в процессе резания.
- G00 — быстрое позиционирование (перемещение без обработки).
- G01 — линейная интерполяция (рабочая подача).
- M03 — включение вращения шпинделя по часовой стрелке.
- M08 — включение подачи охлаждающей жидкости.
Иногда возникают ситуации, когда требуется оптимизировать программу. Оператор замечает лишние перемещения инструмента или понимает, что выбранная стратегия обработки вызывает сильную вибрацию. Взаимодействие с технологом в такие моменты крайне важно. Совместная работа позволяет сократить цикл обработки одной детали, что при массовом производстве дает огромную экономию времени и ресурсов. Оператор выступает здесь в роли эксперта-практика, который видит реальное поведение металла под резцом.
Битва со стружкой: режимы резания и выбор стратегии
Процесс резания — это контролируемое разрушение материала. Задача оператора заключается в том, чтобы это разрушение происходило максимально эффективно. Важно найти «золотую середину» между скоростью обработки и стойкостью инструмента. Если подача слишком мала, инструмент будет «зализываться» и перегреваться. Если слишком велика — есть риск поломки фрезы или повреждения шпинделя станка. Оператор постоянно прислушивается к звуку работы: ровный гул говорит о правильных режимах, а свист или грохот сигнализируют о проблемах.
Выбор стратегии обработки часто зависит от типа материала. Для алюминия требуются высокие обороты и большие подачи, в то время как нержавеющая сталь требует медленной, но уверенной работы с обильным охлаждением. Охлаждающая жидкость играет двоякую роль: она не только отводит тепло, но и вымывает стружку из зоны резания. Скопление стружки в глубоком пазу может привести к моментальной поломке инструмента, поэтому оператор внимательно следит за напором и направлением струй СОЖ.
| Тип материала | Особенности обработки | Требования к охлаждению |
|---|---|---|
| Алюминиевые сплавы | Высокая скорость резания, риск налипания стружки | Обильное, под высоким давлением |
| Закаленные стали | Низкие скорости, высокая твердость инструмента | Минимальное или масляный туман |
| Титановые сплавы | Низкая теплопроводность, быстрый износ кромки | Максимальное охлаждение зоны контакта |
Контроль качества: когда микроны имеют значение
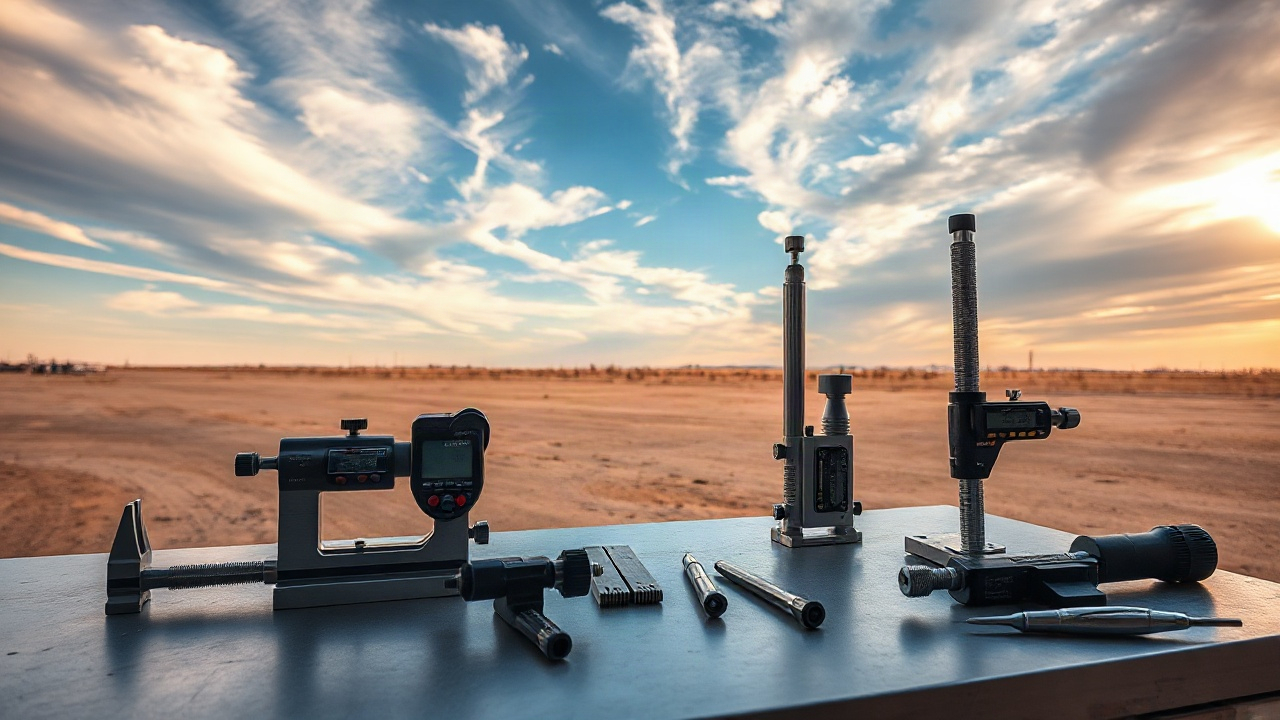
После того как станок завершил обработку, наступает этап межоперационного контроля. Оператор извлекает деталь и очищает ее от остатков масла и стружки. Теперь в дело вступают точные измерительные инструменты: микрометры, нутромеры, штангенциркули с ценой деления 0.01 мм. Каждый критический размер сверяется с чертежом. Если деталь имеет сложную форму, ее могут отправить в лабораторию на КИМ (координатно-измерительную машину) для полной проверки геометрии.
Важно не просто зафиксировать размер, но и проанализировать тенденцию. Если диаметр отверстия начал постепенно уменьшаться, значит, происходит износ инструмента. В этом случае оператор вносит коррекцию в таблицу инструментов, компенсируя этот износ. Проактивный подход позволяет избежать брака. Работа «в допуске» — это главный критерий профессионализма. Бывает, что поле допуска составляет всего 0.02 мм на диаметр 100 мм, и удержать такой размер в течение всей смены при изменении температуры в цеху — настоящее искусство.
Шероховатость поверхности также подлежит контролю. Иногда визуального осмотра недостаточно, и применяются профилометры — приборы, измеряющие микронеровности. Зеркальный блеск не всегда является признаком хорошего качества; важнее соответствие конкретному классу чистоты, указанному в КД (конструкторской документации). Оператор должен понимать, как изменение подачи влияет на чистоту поверхности, и уметь вовремя подправить параметры.
Инструментальное хозяйство: арсенал современного мастера
Оператор ЧПУ работает с огромным количеством режущего инструмента. Современные фрезы со сменными твердосплавными пластинами позволяют работать на огромных скоростях. Однако каждая пластина имеет свой ресурс. Следить за состоянием режущей кромки — ежедневная обязанность. Появление сколов, выкрашивание или чрезмерный износ «по задней грани» требуют немедленной замены. Мастер должен идеально разбираться в маркировках пластин: какой сплав подходит для чугуна, а какой — для жаропрочных сплавов.
Правильная сборка инструмента в оправке — залог отсутствия биения. Биение в несколько микрон на высоких оборотах (например, 12000 об/мин) приводит к дисбалансу, который разбивает подшипники шпинделя и портит поверхность детали. Операторы используют специальные динамометрические ключи для затяжки винтов на фрезах и термопатроны для максимально жесткой фиксации сверл. Инструментальный шкаф опытного мастера всегда находится в идеальном порядке, где каждый метчик и каждая развертка лежат на своем месте.
Чек-лист по уходу за инструментом:
- Проверка целостности режущей кромки под лупой.
- Очистка хвостовиков оправок от масляного налета и пыли.
- Контроль состояния затяжных болтов и прижимных планок.
- Своевременное пополнение запаса расходных материалов (пластин, сверл).
Техническое обслуживание: жизнь внутри станка
Станок ЧПУ — это сложный живой организм. Оператор не только управляет процессом, но и следит за «здоровьем» машины. В течение дня важно контролировать состояние фильтров в системе охлаждения электрошкафа и наличие смазки в автоматических лубрикаторах. Если система смазки даст сбой, направляющие станка могут получить критические повреждения всего за несколько часов работы. Мастер обращает внимание на любые посторонние звуки: нехарактерный гул подшипников или щелчки в приводах осей.
Периодическая чистка бака СОЖ и замена фильтров — не самая приятная, но необходимая часть работы. Со временем охлаждающая жидкость может деградировать, в ней размножаются бактерии, что приводит к появлению неприятного запаха и снижению эффективности резания. Оператор следит за концентрацией эмульсии с помощью рефрактометра. Если концентрация слишком низкая — инструмент будет ржаветь, если слишком высокая — это ведет к излишним расходам концентрата и возможным кожным реакциям у персонала.
В конце смены станок обязательно очищается от стружки. Современные системы смыва помогают в этом, но финальная протирка направляющих и конуса шпинделя всегда выполняется вручную. Это время, когда оператор может еще раз осмотреть узлы станка на предмет подтеков масла или износа защитных кожухов. Бережное отношение к оборудованию напрямую влияет на его долговечность и точность позиционирования, что в конечном итоге сказывается на зарплате и репутации специалиста.
Психология и ответственность: работа в режиме многозадачности
Работа оператора ЧПУ требует высокой психологической устойчивости. Часто один человек обслуживает сразу два или три станка одновременно. Это называется «многостаночное обслуживание». Нужно уметь планировать свое время так, чтобы станки не простаивали в ожидании загрузки новой детали или замены затупившегося инструмента. Это своего рода игра в шахматы, где нужно просчитывать ходы наперед: пока один станок делает долгую черновую операцию, на втором нужно успеть сделать чистовую обработку и провести замеры.
Ответственность в этой профессии колоссальна. Ошибка в одной цифре программы или невнимательность при установке детали может привести к поломке стоимостью в сотни тысяч рублей или срыву важного производственного заказа. Поэтому самоконтроль и дисциплина — главные качества успешного оператора. Умение сохранять концентрацию в течение восьмичасовой смены, несмотря на шум и монотонность некоторых операций, отличает профессионала от новичка. Каждый день — это вызов собственной внимательности и стремление к совершенству в каждой изготовленной детали.