Природа материала: Выбор массива для глубокого рельефа
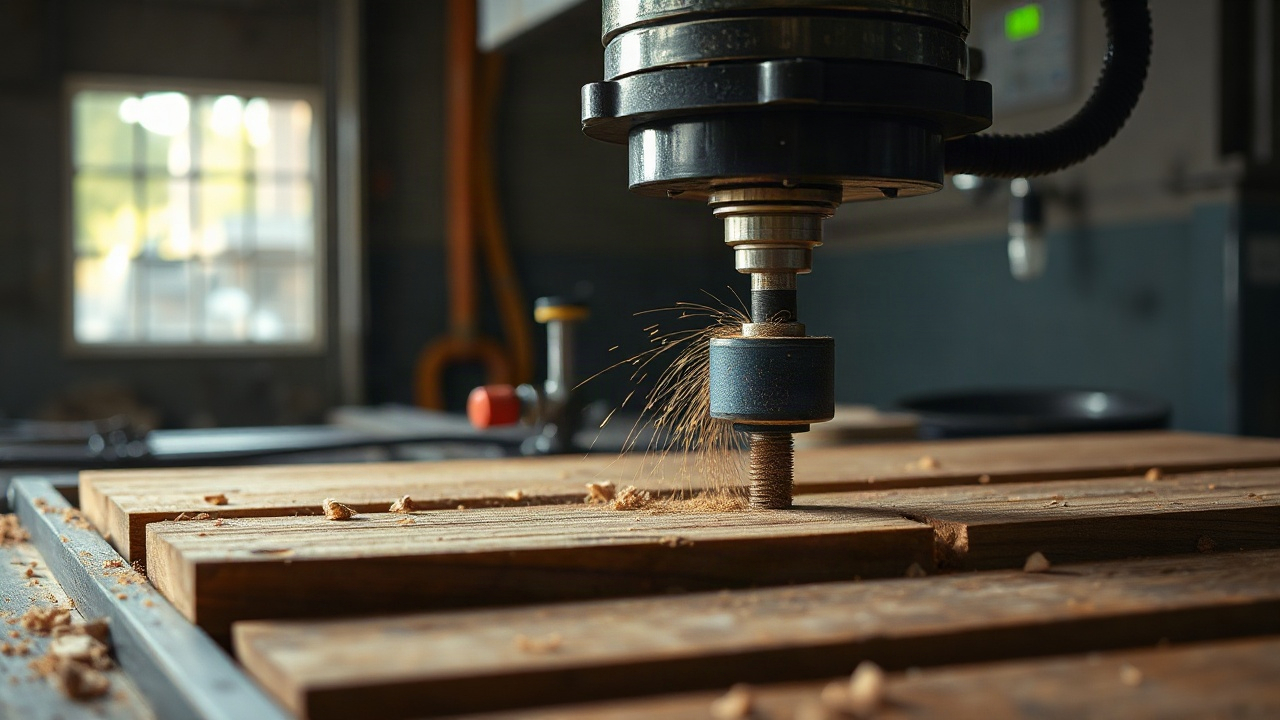
Работа с натуральным деревом при создании объемных изделий требует глубокого понимания физики материала. 3D-фрезеровка — это не просто перенос цифровой модели на плоскость, это взаимодействие фрезы с живыми волокнами. Далеко не каждая порода дерева подходит для детальной проработки барельефа. Мягкие хвойные породы, такие как сосна или ель, имеют выраженную разницу в плотности между летними и зимними кольцами. При фрезеровке это часто приводит к сколам и «ворсистости» поверхности, которую крайне сложно шлифовать.
Для достижения безупречного качества поверхности профессионалы выбирают твердолиственные породы с однородной структурой. Бук, дуб и ясень считаются эталонами. Бук обладает очень мелкой текстурой, что позволяет передавать мельчайшие детали лица в портретной резьбе или тонкие лепестки цветов. Дуб ценится за свою благородную текстуру, однако его крупные поры требуют особого внимания при последующей покраске и лакировке. Ясень же, обладая высокой твердостью, дает очень чистый рез, практически не требующий долгой шлифовки.
Важнейшим фактором является влажность древесины. Использование недосушенного материала приведет к тому, что готовый барельеф через месяц деформируется или покроется трещинами. Идеальный показатель — 6-8%. Кроме того, для массивных панно часто используют не цельный кусок ствола, а переклеенный щит. Это снимает внутренние напряжения в древесине и гарантирует, что изделие не выгнет «дугой» при изменении влажности в помещении.
Цифровое моделирование: От идеи до STL-файла
Сердце любого современного барельефа — это трехмерная цифровая модель. Процесс начинается с эскиза или фотографии, которые переносятся в специализированное программное обеспечение для скульптинга. В отличие от инженерного проектирования, здесь используются инструменты, имитирующие работу скульптора: виртуальные стеки, кисти для наращивания объема и разглаживания поверхностей. Каждая деталь, будь то чешуя дракона или складки одежды на иконе, прорабатывается вручную в цифровой среде.
На этапе моделирования крайне важно учитывать диаметр будущей фрезы. Если создать слишком мелкие углубления, в которые физически не сможет зайти инструмент, на готовом изделии вместо четких линий получатся сглаженные «замыленные» пятна. Поэтому мастер постоянно соотносит виртуальную геометрию с возможностями реального оборудования. После завершения моделирования файл экспортируется в формат STL или OBJ, представляющий собой облако полигонов.
Далее в игру вступают CAM-системы (Computer-Aided Manufacturing). В них создается управляющая программа для станка. Здесь задается траектория движения инструмента, скорость подачи и обороты шпинделя. На этом этапе мастер разделяет процесс на черновые и чистовые проходы. Правильный выбор стратегии обработки определяет не только время работы станка, но и итоговое качество изделия. Плохо проработанная траектория может оставить «ступеньки» на наклонных поверхностях, которые потом придется часами убирать вручную.
Инструментарий: Магия фрез и мощь шпинделя
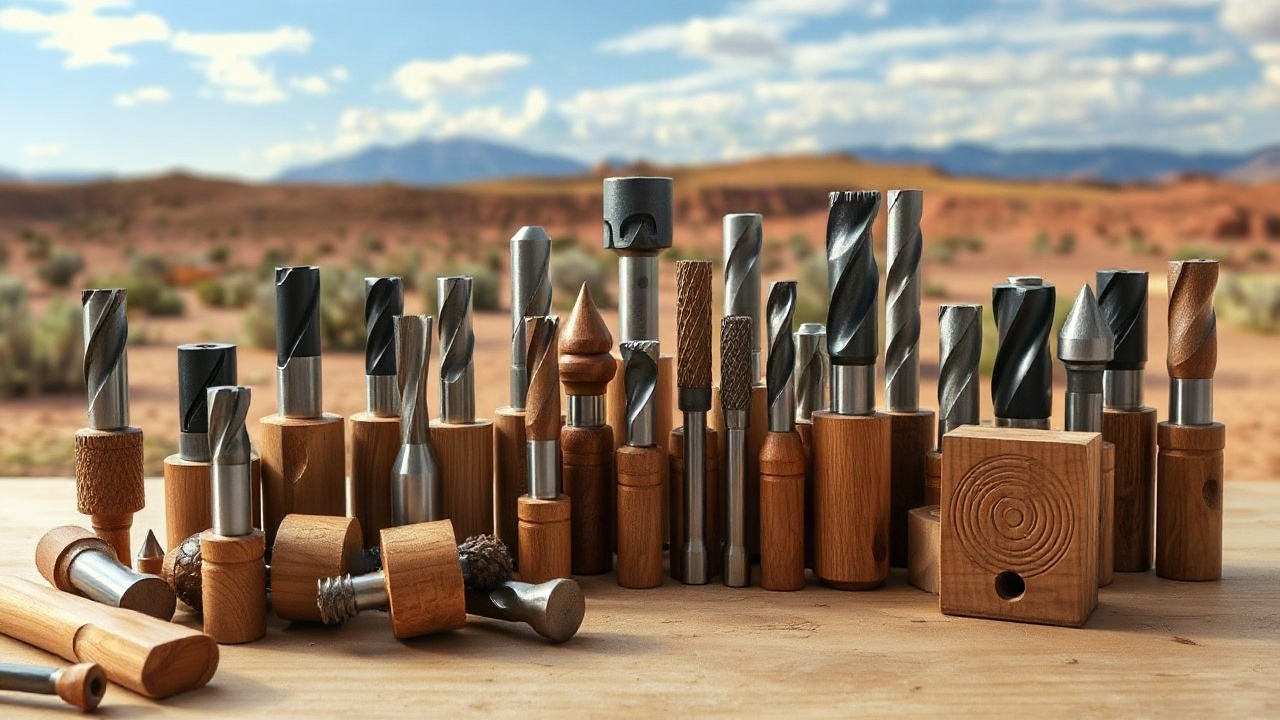
Для создания объемного рельефа используется целый арсенал фрез, каждая из которых выполняет свою специфическую задачу. Качественный инструмент — это половина успеха. Фрезы с алмазным напылением или из твердосплавных материалов позволяют работать часами, не теряя остроты кромки, что критично для больших панно, фрезеровка которых может занимать 20-30 часов непрерывного времени.
- Торцевые фрезы: используются для выравнивания плоскости заготовки и удаления больших объемов лишнего материала.
- Конические сферические фрезы: основной инструмент для чистовой 3D-обработки. Их форма позволяет подбираться к самым мелким деталям, сохраняя при этом жесткость инструмента.
- Граверы: применяются для проработки тончайших контуров, надписей и острых углов.
- Фасонные фрезы: нужны для декоративной обработки краев барельефа или создания рамок.
Мощность шпинделя станка ЧПУ также играет роль. Для работы с твердым дубом требуется оборудование, способное поддерживать стабильные обороты под нагрузкой. Вибрации — главный враг чистого реза. Если станок недостаточно массивен или шпиндель имеет люфт, на поверхности дерева появится «дробь» — мелкие повторяющиеся неровности, которые практически невозможно зашлифовать без потери мелкой детализации.
Черновая обработка: Снятие «лишнего»
Первый этап работы на станке — черновая выборка. Задача этого этапа заключается в том, чтобы максимально быстро удалить основную массу древесины, оставив небольшой припуск (обычно 0.5–1.5 мм) для финального прохода. Здесь используются фрезы большого диаметра, которые способны снимать стружку толстыми слоями. Это шумный и пыльный процесс, требующий мощной системы аспирации, иначе стружка забьет пазы и может привести к перегреву инструмента.
Стратегия черновой обработки обычно строится послойно. Станок слой за слоем «выгрызает» контуры будущего изделия, превращая прямоугольную доску в грубое подобие скульптуры. На этом этапе уже проявляется общая композиция, но поверхность выглядит как ступенчатая пирамида. Важно правильно рассчитать шаг фрезы и скорость перемещения, чтобы не допустить подгорания дерева, особенно на таких породах, как вишня или груша, которые очень чувствительны к температуре.
Многие новички совершают ошибку, пытаясь сэкономить время на черновом проходе. Однако избыточный припуск заставит чистовую тонкую фрезу испытывать колоссальные нагрузки на следующем этапе. Это может привести к ее поломке или отклонению от траектории. Опытный оператор всегда ищет баланс между скоростью удаления массива и безопасностью для дорогостоящего чистового инструмента.
Чистовая 3D-фрезеровка: Рождение деталей
Когда черновая работа закончена, наступает самый ответственный и длительный этап — чистовой проход. Теперь станок использует тонкую сферическую фрезу. Она движется по сложным траекториям, буквально «облизывая» поверхность модели. Шаг между проходами на этом этапе минимален — часто он составляет всего 0.05–0.1 мм. Именно такая плотность линий позволяет создать иллюзию абсолютно гладкой поверхности, где невооруженным глазом не видно следов инструмента.
В процессе чистовой обработки станок может работать десятки часов. Важно обеспечить стабильность электропитания и отсутствие внешних вибраций. На этом этапе проявляются все нюансы: структура волокон, игра света на изгибах рельефа. Мастер следит за тем, чтобы фреза не забивалась мелкой пылью, так как это может ухудшить качество поверхности. В некоторых случаях применяется обдув зоны реза сжатым воздухом, что не только охлаждает фрезу, но и мгновенно удаляет микростружку.
| Параметр | Черновая обработка | Чистовая обработка |
|---|---|---|
| Тип фрезы | Торцевая / Концевая | Коническая сферическая |
| Шаг смещения | 40-50% диаметра | 5-10% диаметра |
| Скорость подачи | Высокая | Средняя/Низкая |
| Припуск | Оставляет 1-2 мм | 0 мм (финальный размер) |
| Цель этапа | Удаление массы | Проработка текстуры |
Ручная доводка: Оживляя дерево
Несмотря на совершенство современных станков с ЧПУ, они не могут заменить руку мастера на 100%. Свежеотфрезерованное изделие, хоть и выглядит эффектно, имеет «машинный» вид. Микроскопический ворс, мелкие недочеты в труднодоступных местах и отсутствие остроты в некоторых углах требуют ручной доработки. Профессионалы называют этот этап «оживлением» барельефа.
Для доводки используются миниатюрные резцы, стамески и специальные шлифовальные губки. Сначала мастер аккуратно проходит по всем контурам, подчеркивая грани, которые станок сгладил из-за радиуса фрезы. Затем начинается процесс шлифовки. Это самый трудоемкий этап, требующий ангельского терпения. Шлифовка ведется последовательно — от грубого зерна к мелкому, чтобы не оставить царапин, которые проявятся при покраске.
Особое внимание уделяется глубоким поднутрениям и острым впадинам. Там часто скапливается древесная пыль, смешанная с естественными смолами, образуя твердый налет. Его необходимо тщательно вычистить, иначе финишное покрытие ляжет неровно. Ручная доводка позволяет придать изделию индивидуальность, сделать линии более текучими и естественными, убирая ощущение «пластиковости», которое иногда присуще чисто машинной обработке.
Шлифовка и подготовка к покраске

Шлифовка барельефа — это искусство баланса. Нужно убрать все следы фрезеровки, но при этом не «завалить» грани и не стереть мелкие детали, над которыми станок трудился часами. Используются различные приспособления: от нейлоновых щеток с абразивом до самодельных притиров из твердых пород дерева. Нейлоновые щетки отлично справляются с мягкими волокнами, обнажая естественную текстуру дерева, что особенно эффектно смотрится на дубе и ясене.
Перед тем как приступить к отделке, поверхность необходимо обеспылить. Обычной тряпки недостаточно — пыль забивается в поры и при нанесении лака превращается в «грязь». Используется мощный компрессор для продувки и липкие антистатические салфетки. Если планируется использование водных морилок, мастера иногда проводят процедуру «поднятия ворса»: поверхность слегка смачивают водой, дают высохнуть, и поднявшиеся волокна сошлифовывают самым мелким зерном. Это гарантирует идеальную гладкость после финальной покраски.
- Наждачная бумага: последовательная смена зернистости от P120 до P320 (иногда выше).
- Бормашины: с различными насадками для проработки мелких углублений.
- Скотч-брайт: для деликатной промежуточной шлифовки между слоями лака.
- Освещение: использование бокового света для выявления малейших неровностей.
Финишная отделка: Защита и эстетика
Завершающий этап — нанесение защитно-декоративных составов. Именно здесь барельеф обретает свой окончательный вид, глубину и объем. Выбор покрытия зависит от назначения изделия. Для классических интерьерных панно чаще всего используют масла и воски. Они проникают глубоко в структуру дерева, подчеркивают его рисунок и оставляют поверхность тактильно приятной, «живой».
Если требуется подчеркнуть объем, применяется техника патинирования. На рельеф наносится специальный состав (патина), который затем частично стирается с выступающих частей, оставаясь в углублениях. Это создает искусственный эффект старины и заставляет тени «работать» на объем. Темные впадины и светлые гребни делают композицию гораздо более выразительной и читаемой даже с большого расстояния.
Лакировка — более практичный вариант для изделий, которые могут подвергаться влаге или касаниям. Современные матовые лаки практически незаметны на дереве, но создают надежный защитный слой. Важно наносить лак тонкими слоями с обязательной межслойной шлифовкой. Толстый слой лака может «залить» мелкую детализацию рельефа, превратив изящную резьбу в подобие пластиковой отливки. Правильно подобранный финиш не только защищает дерево от рассыхания, но и превращает техническое изделие в настоящее произведение искусства.